

جواب سريع: تُظهر تقارير الاختبارات والشهادات أن تصميم حزمة البطاريات يفي بمواصفاته. لكنها لا تُقدم معلومات كافية حول قدرة المورّد على إنتاج هذه الحزمة بشكل موثوق، أسبوعًا بعد أسبوع، وبالكمية المطلوبة.
خمسة مؤشرات لقياس أداء خط الإنتاج تسد هذه الفجوة:
-
فعالية المعدات الإجمالية (OEE) مع تفصيلها الكامل.
-
التوقف غير المخطط له وأسبابه.
-
زمن الدورة مقابل المعدل المثالي.
-
جودة المرور الأول في كل محطة ووقت التغيير.
-
الاتجاهات على مدى عدة أشهر، بالإضافة إلى شرح لكيفية جمع كل رقم؛ وليس مجرد رقم رئيسي واحد.
الوجبات السريعة الرئيسية
-
يُعد أداء خط الإنتاج مؤشراً رئيسياً لمخاطر التسليم والجودة، لذا فهو ينتمي إلى تأهيل الموردين إلى جانب أدلة الاختبار.
-
لا يكون مؤشر فعالية المعدات الكلية (OEE) مفيدًا إلا عند تقسيمه إلى التوافر والأداء والجودة، لأن خطين بنفس النتيجة يمكن أن يحملا مخاطر مختلفة تمامًا.
-
تُظهر أسباب توقف العمل، ووقت الدورة، وجودة مستوى المحطة، أين يفقد المورد قدرته قبل أن يؤثر ذلك على طلباتك.
-
يُعد وقت التغيير بالغ الأهمية بالنسبة للعبوات المخصصة ذات الحجم المنخفض والتي تشترك في خط إنتاج مع منتجات أخرى.
-
تُعد أساليب جمع البيانات بنفس أهمية الأرقام نفسها؛ فالسجلات اليدوية تميل إلى التقليل من الخسائر.
الجزء الأول: لماذا يُعدّ أداء خط الإنتاج جزءًا من تأهيل الموردين؟
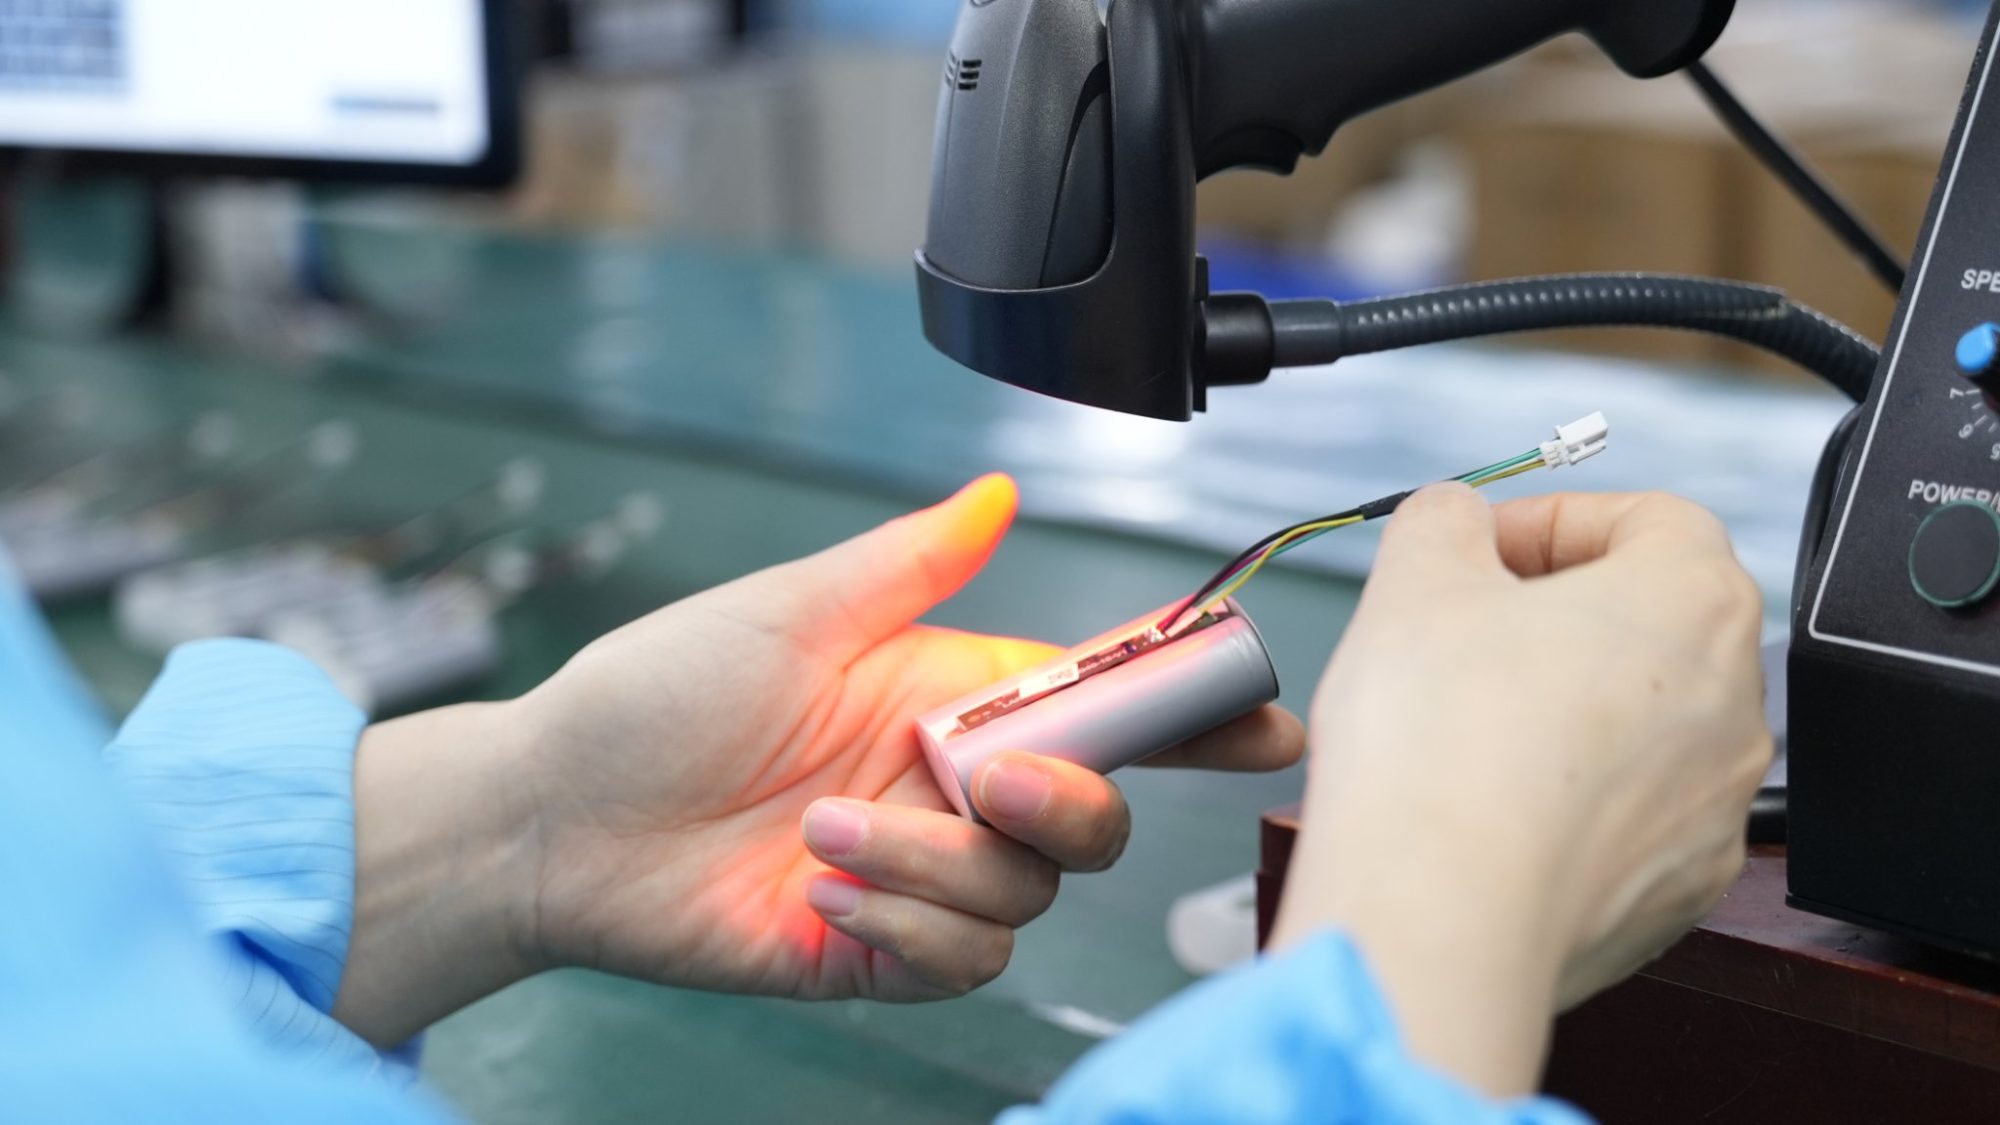
تركز معظم أعمال تأهيل مصنعي المعدات الأصلية على أدلة التصميم. مراجعة المشترين تقارير اختبار الخلايا والعبواتتحقق من الشهادات وتأكد من تثبيت الإعدادات قبل الإصدار. مع أن هذا العمل ضروري، إلا أنه لا يجيب إلا على سؤال واحد: هل تلبي هذه الحزمة المواصفات؟ ما يغفله هو ما إذا كان المورد قادرًا على الاستمرار في إنتاج الحزم بالوتيرة والجودة المتفق عليهما.
قد تكون الفجوة بين الاثنين مكلفة. في يونيو 2024، سحبت شركة بي إم دبليو طلبية خلايا بقيمة حوالي 2 مليار € من شركة نورثفولت. وذكرت التقارير أن الشركة المصنعة عزت قرارها إلى تأخيرات في الإنتاج وضعف جودة الخلايا. وفي وقت لاحق من ذلك العام، أفادت رويترز أن الشركة قد تم يفشل باستمرار في تحقيق أهداف الإنتاج الأسبوعيةحيث قامت الشركة بتسليم 22,000 خلية قابلة للشحن في أسبوع واحد من شهر أكتوبر مقابل هدف قدره 30,000 خلية. وعلى الرغم من أن شركة نورثفولت كانت شركة مصنعة للخلايا تعمل على نطاق المصانع الضخمة، وليست شركة تجميع حزم صغيرة السعة، إلا أن العبرة تبقى كما هي؛ فالصعوبات التي واجهتها ظهرت على خط الإنتاج، ولم تكن نتيجة لتصميم سيئ.
تُعدّ حالات التوقف غير المخطط لها مكلفة في جميع قطاعات الصناعة التحويلية. وفقًا لـ التكلفة الحقيقية لتوقف العمل لدى شركة سيمنز 2024 بحسب التقرير، فإن أكبر 500 شركة في العالم تخسر 11% من إيراداتها بسبب التوقف غير المخطط له، بينما يخسر المصنع العادي 27 ساعة من الإنتاجية شهريًا.
تُتيح مقاييس خط الإنتاج لمصنعي المعدات الأصلية رؤية مبكرة لهذه المخاطر. وعادةً ما تتم مراجعة الإنتاجية وقدرة العملية مرة واحدة فقط خلال مرحلة تجميد التصميم والتحقق من صحتهمن خلال تحليل المقاييس الخمسة أدناه، يمكن للمشغلين التحقق باستمرار من كيفية أداء الخط يوميًا، في ظروف العالم الحقيقي، لاكتساب فهم أفضل لمكان حدوث المخاطر والأعطال.
الجزء الثاني: المقاييس الخمسة
2.1 مؤشر فعالية المعدات الكلية (OEE)، ولماذا نطلب تفاصيله؟
يقيس مؤشر فعالية المعدات الكلية (OEE) مقدار الوقت المخطط للإنتاج الذي ينتج عنه فعلياً مخرجات جيدة من خلال تسليط الضوء على ثلاثة عوامل:
-
المخزون: نسبة الوقت المخطط له الذي يكون فيه الخط قيد التشغيل بدلاً من التوقف.
-
الأداء: مدى قرب سرعة الجري من المعدل المثالي.
-
الجودة: نسبة الوحدات التي تجتاز الاختبار من المرة الأولى دون إعادة عمل أو خردة.
يتم ضرب هذه العوامل الثلاثة معًا لإنتاج درجة OEE المعروضة كنسبة مئوية، حيث تمثل درجة 100٪ عملية إنتاج خالية من العيوب.
وصف سييتشي ناكاجيما، الذي قدم هذا الإجراء، النتيجة التي تزيد عن 85% بأنها من الطراز العالمي، بينما معظم المصانع متوسط يتراوح بين 40% و 60%إن الرقم الرئيسي وحده لا يخبر المشتري إلا بالقليل، ولكن عندما يُنظر إلى مؤشر فعالية المعدات الإجمالية (OEE) كأداة تشخيصية، وليس كهدف تعسفي، فإن هذا الرقم يمكن أن يساعد في توجيه التحسينات العملية.
يوضح الجدول أدناه السبب. لنفترض وجود نوعين افتراضيين من عبوات الطعام يُظهران نفس النتيجة:
|
لاين |
التوفر |
هاملت |
جودة |
OEE |
الخطر الرئيسي الذي يواجه الشركة المصنعة للمعدات الأصلية |
|---|---|---|---|---|---|
|
الخط أ |
80% |
95% |
95% |
72% |
التوقفات المتكررة التي قد تؤخر عمليات التسليم |
|
الخط ب |
96% |
94% |
80% |
72% |
إعادة العمل بكميات كبيرة وهدر كبير مما يعرض الاتساق للخطر |
كلا الخطين يحققان نسبة 72%، ومع ذلك، ينبغي على المشتري الذي يشعر بالقلق بشأن أوقات التسليم أن ينظر بجدية أكبر إلى الخط أ، بينما ينبغي على المشتري الذي يشعر بالقلق بشأن الأعطال الميدانية أن يركز على الخط ب.
بالنسبة لمصنعي المعدات الأصلية، اطلبوا ذلك مراقبة فعالية المعدات الكلية (OEE) يُجرى هذا التقييم على خط الإنتاج المحدد الذي سيُصنّع عبوتك، ويُقسّم إلى العوامل الثلاثة جميعها على مدار الستة إلى الاثني عشر شهرًا الماضية. ومن الجدير بالذكر أيضًا تحديد ما يُعتبر وقت إنتاج مُخطط له، إذ إن استبعاد فترات الراحة أو الصيانة أو عمليات تغيير المنتجات قد يُظهر النتيجة أعلى من الإنتاج الفعلي للخط.
2.2 فترات التوقف غير المخطط لها وأهم أسبابها
تنتج خسائر الجاهزية في الغالب عن التوقفات غير المخطط لها. في خطوط التعبئة والتغليف، تتجمع هذه التوقفات عادةً حول عدد قليل من المحطات، وهي: لحام وصلات الخلايا، وبرمجة نظام إدارة المباني، و اختبار نهاية الخط حيث يمكن لتركيبة أو جهاز اختبار معيب واحد أن يعطل كل شيء في المراحل السابقة.
بدلاً من طلب إجمالي الوقت الضائع، اطلب عدد ساعات التوقف عن العمل شهرياً مع ذكر أهم خمسة أسباب مرتبة حسب الوقت الضائع. المورد الذي يستطيع تحديد أهم مصادر التوقف عن العمل لديه وتوضيح الإجراءات التي اتخذها لمعالجة السبب الأكبر، يفهم آلية عمله جيداً؛ أما المورد الذي يكتفي بذكر رقم شهري واحد، فقد لا يكون يتابع الأسباب بدقة كافية لحلها.
2.3 زمن الدورة مقابل المعدل المثالي
تكون خسائر الأداء أقل وضوحًا من حالات التوقف. قد يعمل خط الإنتاج على مدار جميع الورديات ومع ذلك لا يزال يعاني من نقص في الإنتاج لأن المحطات تعمل بسرعة أقل من سرعتها المثالية أو تتوقف بشكل متكرر لبضع ثوانٍ في كل مرة. نادرًا ما تظهر هذه التوقفات القصيرة في سجلات وقت التوقف، لكنها تتراكم جميعها.
يوضح مثال بسيط مدى تفاوت الأداء. إذا كان الوقت الأمثل لدورة خط الإنتاج 60 ثانية لكل عبوة، بينما يبلغ المتوسط الفعلي 75 ثانية، فإن الأداء يصل إلى 80%. على مدار أسبوع عمل من خمس ورديات، يعني ذلك ضياع وردية كاملة تقريبًا بسبب بطء التشغيل وحده.
بناءً على ذلك، ينبغي على مصنعي المعدات الأصلية الاستفسار عن زمن الدورة المثالي والفعلي عند محطة الاختناق، وكيف تقارن سعة خط الإنتاج مع الطلب المتوقع. فالمورد الذي يعمل بكامل طاقته تقريباً لا يملك مجالاً يُذكر لاستيعاب أي زيادة مفاجئة في الطلب أو التعافي حتى من أسبوع واحد سيئ.
2.4 جودة المرور الأول في كل محطة
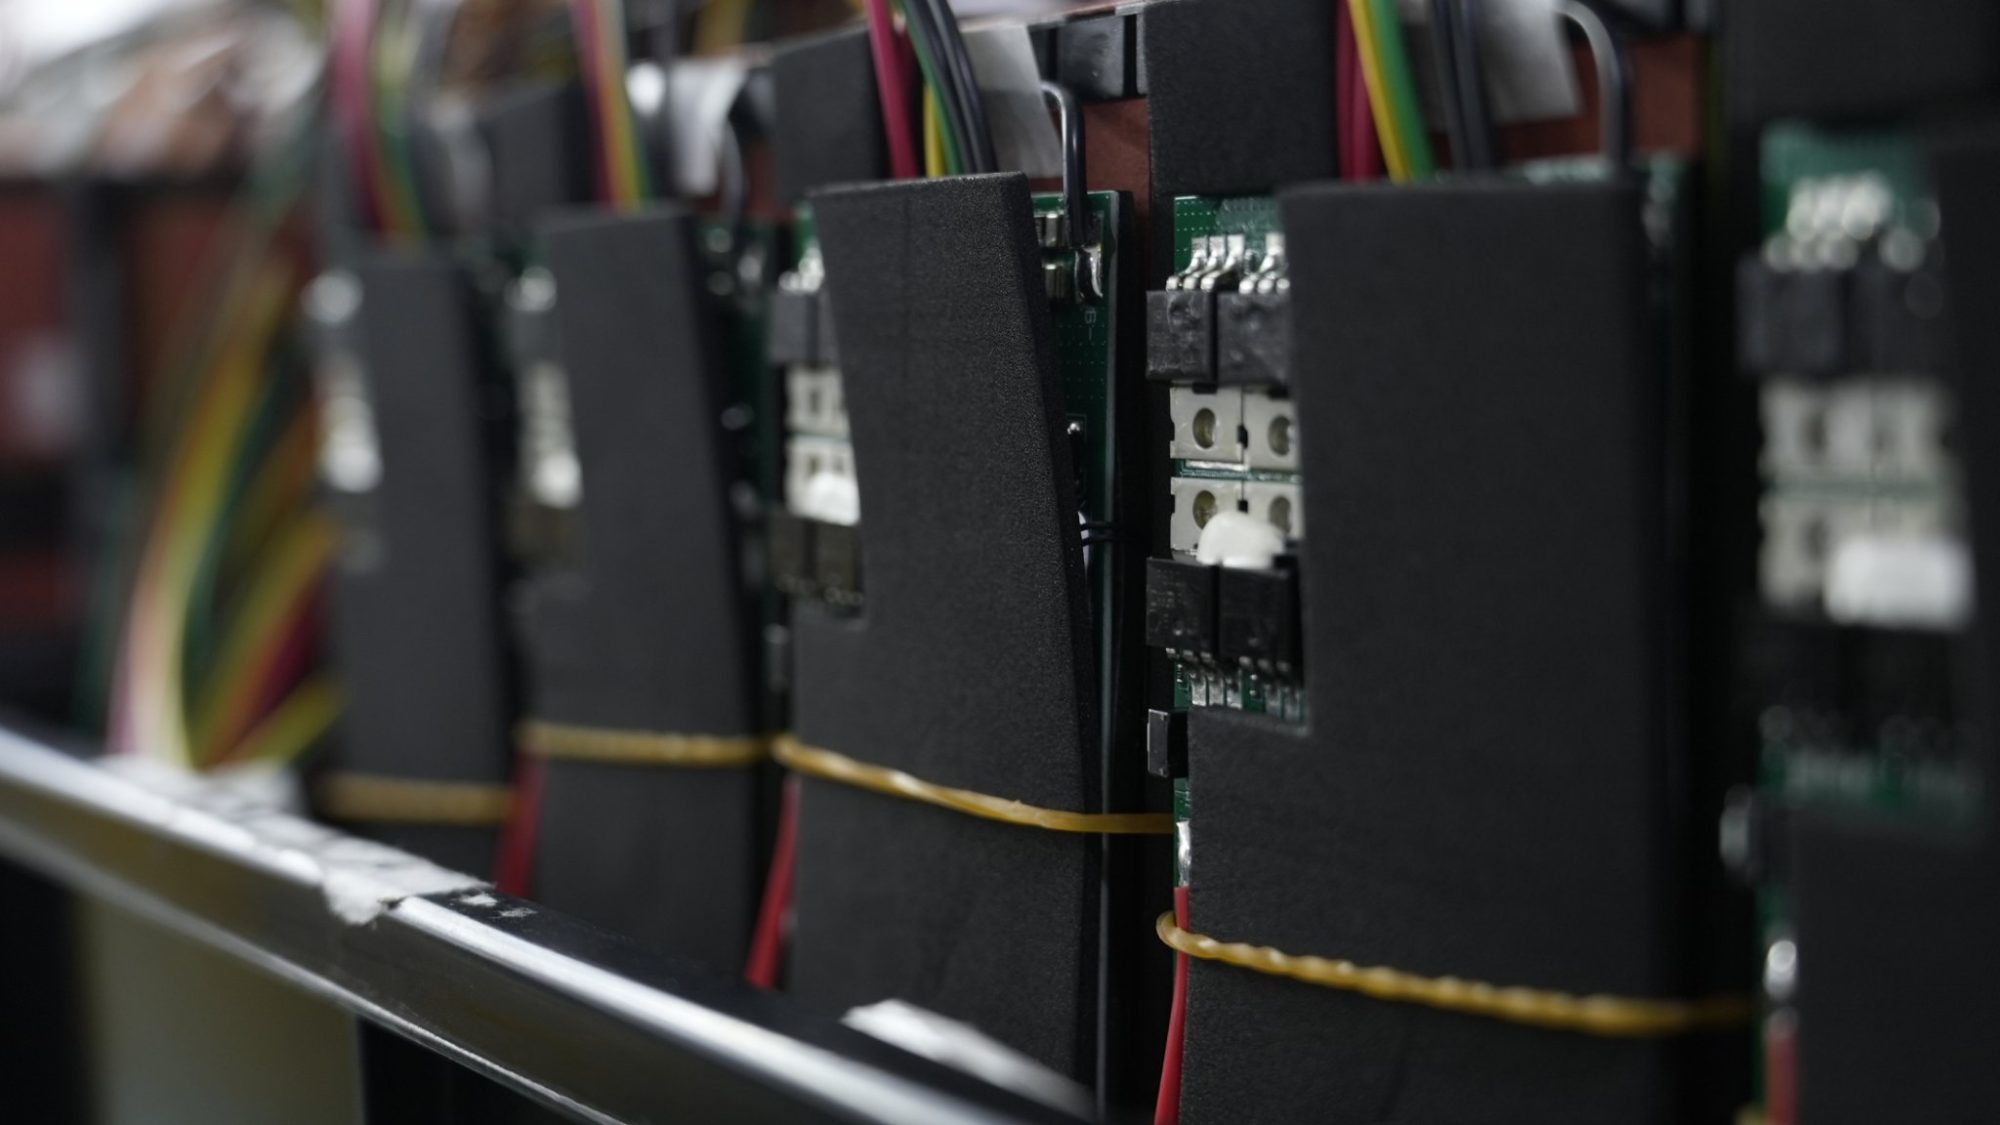
قد تكون خسائر الجودة في إنتاج البطاريات كبيرة. (أكسنتشر وفراونهوفر إف إف بي) ورقة بيضاء حول تصنيع الخلايا تشير الملاحظات إلى أن معدلات الهدر قد تتراوح بين 2% و25%. تتضمن عملية تجميع العبوات عمليات مختلفة، لكن المبدأ يبقى نفسه؛ فالخسائر التي لا تصل إلى العميل تؤثر على التكلفة والقدرة الإنتاجية والاتساق.
يكمن الفرق الأساسي بين معدل النجاح في نهاية خط الإنتاج وجودة الاختبار من المحاولة الأولى. يؤكد اختبار نهاية خط الإنتاج أن كل عبوة مُشحونة تستوفي معايير الإفراج عنها. قد يُخفي ارتفاع معدل النجاح في هذه المرحلة خط إنتاج يُعيد معالجة نسبة كبيرة من الوحدات قبل وصولها إلى جهاز الاختبار. يجب على مُصنّعي المعدات الأصلية طلب معدلات النجاح من المحاولة الأولى في كل محطة رئيسية، مثل اللحام، وبرمجة نظام إدارة المباني، والعزل، والاختبار النهائي، بالإضافة إلى أنواع العيوب الأكثر شيوعًا. تُظهر البيانات على مستوى المحطة مواضع دخول التباين في العملية، وهو ما يُعدّ أكثر فائدة بكثير من نسبة مئوية إجمالية واحدة.
2.5 وقت التغيير للتصنيع المخصص ذي الحجم المنخفض
غالبًا ما تُصنع حزم البطاريات المخصصة بكميات صغيرة على خطوط إنتاج مشتركة مع منتجات أخرى. كل تغيير بين المنتجات يعني تجهيزات جديدة، وبرامج لحام، وملفات تعريف لأجهزة الاختبار، وبرمجيات نظام إدارة البطاريات، وكل دقيقة تُقضى في التغيير هي دقيقة لا يُنتجها خط الإنتاج.
في الواقع العملي، قد يختلف مؤشر فعالية المعدات الكلية (OEE) اختلافًا كبيرًا تبعًا لتنوع المنتجات وتعقيد عملية الإنتاج؛ وهي متغيرات تتباين بشكل كبير في خطوط التعبئة والتغليف ذات التنوع العالي. ينبغي على مصنعي المعدات الأصلية (OEMs) الاستفسار من مورديهم عن المدة الزمنية النموذجية لعملية تغيير المنتج لمنتج مشابه للمنتج الذي يفكرون فيه، وعدد مرات تغيير المنتجات في خط الإنتاج، والحد الأدنى العملي لحجم الدفعة. من المهم أيضًا التأكد مما إذا كانت عمليات تغيير المنتج تُحتسب ضمن الوقت المخطط له أم غير المخطط له، لأن هذا الاختيار قد يؤثر بشكل كبير على قيمة مؤشر فعالية المعدات الكلية (OEE).
الجزء الثالث: كيفية جمع البيانات أمر مهم
تعتمد جميع المقاييس المذكورة أعلاه على جودة السجلات الأساسية. قد يُبلغ موردان عن أرقام متشابهة بينما يقيسانها بطرق مختلفة تمامًا.
من أهم الأسئلة التي يجب طرحها هو ما إذا كانت البيانات مستقاة من سجلات المناوبات اليدوية أم من أنظمة مراقبة فعالية المعدات الكلية (OEE) الآلية المتصلة بالآلات، إذ تميل السجلات المكتوبة بخط اليد إلى إغفال فترات التوقف القصيرة وتقريب أوقات التوقف. لكل طريقة مزاياها وعيوبها، ولكن ينبغي على المشترين فهم أيها يستند إليه تحليل البيانات المعروضة عليهم.
ومن الأسئلة الأخرى التي تستحق الطرح ما يلي:
-
هل التعريفات، مثل الوقت المخطط له ووقت الدورة المثالي، متسقة عبر الخطوط والمواقع؟
-
هل يمكن للمورد مشاركة بيانات الاتجاهات على مدى عدة أشهر، وليس مجرد لقطة حديثة؟
-
من يقوم بمراجعة الأرقام داخلياً، وكم مرة تؤدي إلى اتخاذ إجراءات تصحيحية؟
-
هل يمكن ربط بيانات الخط بالأرقام التسلسلية في حال الحاجة إلى تتبع مشكلة في الجودة؟
الجزء الرابع: قائمة أسئلة المورد
يمكن استخدام الجدول أدناه أثناء عمليات تدقيق الموردين أو مراجعات الأعمال ربع السنوية.
|
متري |
ماذا تسأل |
إجابة جيدة |
علامة تحذيرية |
|---|---|---|---|
|
OEE |
مؤشر فعالية المعدات الكلية (OEE) لخط إنتاجنا، مقسمًا إلى ثلاثة عوامل، على مدى 6-12 شهرًا |
انهيار ذو اتجاه واضح ووقت مخطط له محدد |
رقم واحد بدون أي تفصيل أو تاريخ |
|
التوقف غير المخطط له |
عدد الساعات شهرياً وأهم خمسة أسباب |
القضايا المصنفة حسب الإجراءات المتخذة بشأنها الأكبر |
إجمالي شهري بدون بيانات عن السبب |
|
دورة الزمن |
الوقت المثالي مقابل الوقت الفعلي للدورة عند نقطة الاختناق |
اختناق معروف مع وجود طاقة فائضة مقارنة بتوقعاتنا |
لم يتم تحديد معدل مثالي أو لا توجد سعة احتياطية |
|
جودة من المحاولة الأولى |
معدلات النجاح من المحاولة الأولى حسب المحطة وأنواع العيوب الرئيسية |
بيانات على مستوى المحطة مع اتجاهات العيوب |
نسبة نجاح في نهاية الخط فقط |
|
التغير مع مرور الوقت |
عملية تغيير نموذجية لمنتج مثل منتجنا |
أوقات محددة وخطة لتقليلها |
تم استبعاد عمليات تغيير المعدات من مؤشر فعالية المعدات الكلية (OEE) دون أي تفسير. |
|
جمع البيانات |
سجلات يدوية أم بيانات آلية؟ |
منهج واضح وتعريفات متسقة |
الأرقام مجمعة يدوياً في نهاية الشهر |
الأسئلة الشائعة
هل نسبة فعالية المعدات الإجمالية (OEE) البالغة 85% هدف عادل لخط إنتاج حزم البطاريات؟
يُعدّ هذا معيارًا مفيدًا وليس علامة نجاح. فخطوط الإنتاج ذات التشكيلة الواسعة التي تُنتج عبوات مخصصة تواجه عمليات تغيير أكثر من خطوط الإنتاج المخصصة ذات الحجم الكبير، لذا فإنّ انخفاض النتيجة لا يُثير القلق بالضرورة. وعادةً ما يكون التحسّن المطّرد مع مرور الوقت أكثر دلالةً من الرقم المطلق.
هل ينبغي على مصنعي المعدات الأصلية مقارنة مؤشر فعالية المعدات الكلية (OEE) بين الموردين؟
بحذر. غالبًا ما يُعرّف الموردون الوقت المخطط له والأسعار المثالية بشكل مختلف، مما يجعل المقارنات المباشرة غير موثوقة. في نهاية المطاف، يُعدّ الأداء التاريخي لأي مُصنِّع أهم معيار له.
ماذا لو رفض المورد مشاركة بيانات الإنتاج؟
بعض الموردين يعتبرون بيانات خطوط الإنتاج معلومات حساسة تجارياً. لذا، قد يكون طلب ملخص للاتجاهات أو مراجعة الأرقام في الموقع أثناء التدقيق حلاً وسطاً مناسباً. أما الرفض التام لمناقشة أداء خطوط الإنتاج، فيستحق التنويه أثناء عملية التأهيل.
كم مرة ينبغي على مصنعي المعدات الأصلية مراجعة هذه المقاييس؟
تُعدّ مراجعة هذه البيانات عند التأهيل ثم بشكل ربع سنوي أمراً مناسباً للعديد من البرامج. وتُعدّ المراجعات المتكررة أكثر جدوى خلال مرحلة التوسع، أو بعد تغيير التصميم، أو عند تراجع أداء التسليم.
هل تحل هذه المقاييس محل تقارير الاختبار وعمليات التدقيق؟
لا. تؤكد تقارير الاختبارات والشهادات وعمليات التدقيق أن العبوة آمنة وتفي بمواصفاتها. وتُضيف مقاييس خط الإنتاج منظورًا مختلفًا؛ وهو ما إذا كان المورد قادرًا على الاستمرار في تسليم تلك العبوة باستمرار بمجرد بدء الإنتاج بكميات كبيرة.


