

يجب أن تظل ألواح التثبيت الكبيرة في صناعة الطيران والفضاء مسطحة لضمان دقة التجميع ونقل الأحمال والمحاذاة بين المكونات المتصلة. قد يؤدي تشكيل الأسطح العريضة والتجاويف وفتحات التثبيت إلى إطلاق إجهاد متبقٍ وتشويه اللوح بعد فك التثبيت. لذلك، تعتمد استواء اللوح على أكثر من مجرد عملية تسوية نهائية: يجب مراعاة إزالة المواد، وتثبيت القطعة، وتخطيط نقطة الإسناد، والفحص معًا. توضح أعمال صناعة الطيران والفضاء هذه القرارات من خلال خدمات التصنيع المخصصة.
قد يؤدي إزالة المواد الثقيلة إلى تشويه ألواح الفضاء الكبيرة
يؤدي طحن قطعة سميكة من مادة ما إلى صفيحة أرق (لوح) ذات تجاويف وأضلاع، إلى إزالة غير منتظمة للمادة. وتتغير توزيعات الإجهادات الموجودة قبل الطحن بعده؛ كما أن عملية الطحن تُولّد قوة من أداة القطع تُسبب حركة الصفيحة. لذا، فرغم أن الصفيحة تبدو مسطحة أثناء تثبيتها، إلا أنها قد تنثني أو تلتوي عند فكها. وتُعدّ الأجزاء الرقيقة من الهيكل والامتدادات غير المدعومة أكثر عرضةً لهذا النوع من التشوه.
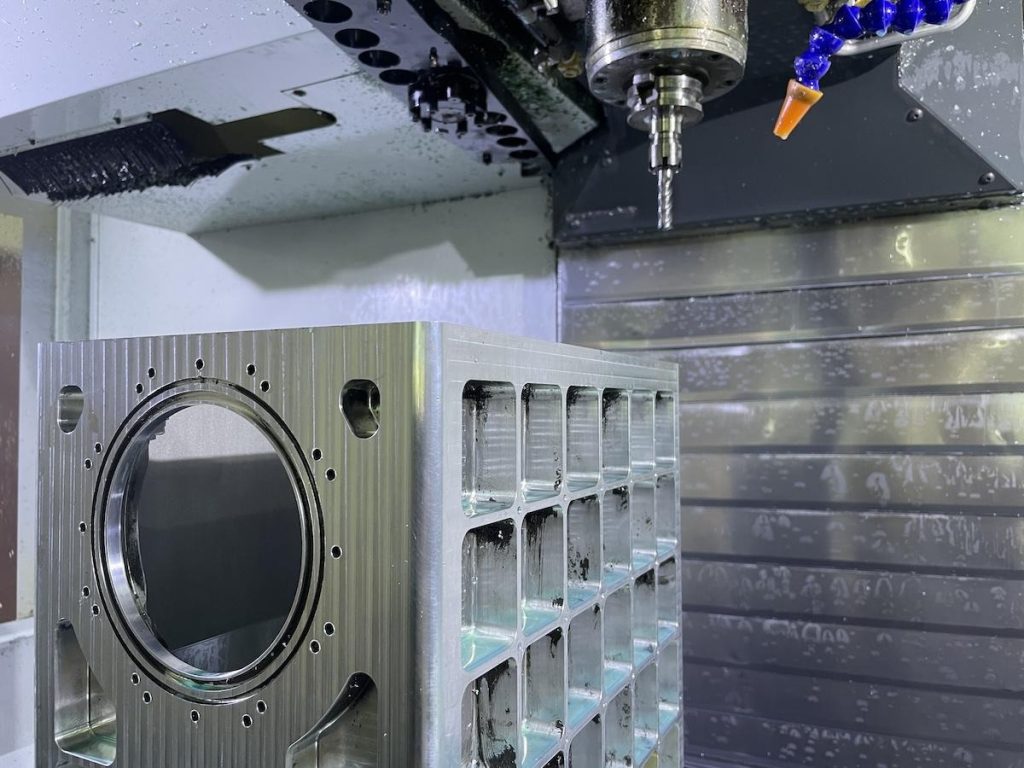
بالرغم ان 5 محاور التصنيع باستخدام الحاسب الآلي لا يضمن التشغيل وحده استواء الأجزاء، بل من الضروري التحكم في كمية المادة المُزالة وتوقيت إزالتها. تميل صفائح الألومنيوم إلى التشوه في حال كانت مقاطعها العرضية رقيقة، أو في حال تم تشكيلها بتجاويف غير منتظمة. إضافةً إلى احتفاظها بالإجهادات المتبقية الناتجة عن عمليات التشغيل السابقة، غالبًا ما تحتفظ قطع الصلب الخام بإجهادات متبقية من إنتاج المخزون.
في مشروعٍ فضائي، تطلّب تصنيع قطعة فولاذية وزنها 45 رطلاً، بأبعاد 68 × 68 × 40 مم، إزالة كمية كبيرة من المادة من قطعة صلبة، بالإضافة إلى تشكيلها آلياً على جميع جوانبها الستة. وكان من الضروري الحفاظ على العلاقات الهندسية بين مختلف أجزاء القطعة ضمن هامش خطأ ± 02 مم. ولذلك، أصبح التحكم في التشوه أمراً بالغ الأهمية. وستواجه القطعة نفس المشاكل المتعلقة بتخفيف الإجهاد التي واجهتها الصفيحة.
يُحدد تسلسل عمليات التشغيل الآلي وتثبيت قطعة العمل الاستقرار النهائي
تُفرّق الاستراتيجية الفعّالة بين التشغيل الخشن والتشغيل الدقيق، حيث يُزيل الأول معظم المادة الخام مع هامش بسيط. بعد ذلك، يُمكن معالجة قطعة العمل لتخفيف الإجهاد، ومن ثمّ تحديد أبعادها الحقيقية. أما التشغيل الدقيق، فيُزيل الهامش فقط بأقل قدر من القوة التي قد تُسبب انحناء القطعة. كما يُساعد تغيير الجوانب/التجاويف على منع تركيز عملية الإزالة.
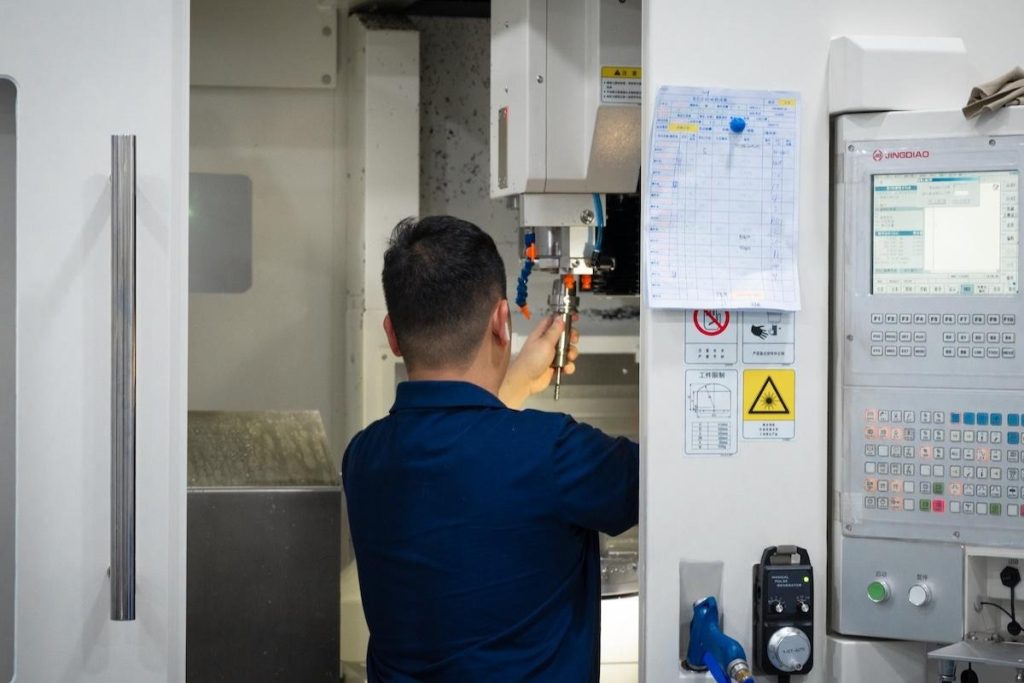
في هذه الحالة، تم تشكيل الأجزاء الفولاذية بحيث تبقى سماحية مقدارها 0.5 مم على كل جانب عند إجراء التشغيل الخشن من جميع الاتجاهات الستة. تبع ذلك عملية تلدين لتخفيف الإجهادات الداخلية. وقد غطت هذه السماحية أي حركة ووفرت مادة للتصحيح. تم إنشاء مستوى المرجع من خلال عملية التجليخ، وتم اعتماده كمرجع أساسي قبل تصنيع المعادن باستخدام الحاسب الآلي تم إجراء العملية باستخدام آلة ذات خمسة محاور.
بالنسبة للصفائح الكبيرة، ينبغي استخدام قواعد مرجعية لتثبيت القطعة مع ضمان عدم إعاقة وصول الأدوات. وتكتسب هذه الخدمات قيمة مضافة عندما تشمل مراجعة خطة التشغيل، وبدل المواد، ونقاط تلامس أدوات التثبيت، والتسلسل قبل بدء القطع، وليس مجرد تنفيذ الرسم.
التحكم في استواء السطح ودقة الواجهة من خلال الفحص
يجب فحص استواء القطعة دون استخدام مشابك أو دعامات. في حالة الألواح، يساعد الفحص على طول شبكة في تحديد الميل مقابل التقوس الموضعي، وتحديد ما إذا كان جهاز التثبيت قد طبق ضغطًا كافيًا لإخفاء التشوه المرن أثناء القطع. من الضروري توثيق طريقة الدعم لضمان إجراء جميع عمليات الفحص المستقبلية في ظل ظروف متطابقة. تُظهر لوحة السطح والمؤشر التباين؛ ويُستخدم جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) لرسم خرائط الأسطح وخصائص المرجع. قد يؤدي الفحص عند الزوايا الأربع فقط إلى إغفال المهندس للتقوس المركزي. يصعب مقارنة القراءات عند وضع القطع في دعامات مختلفة. يحد استقرار درجة الحرارة من مقدار التباين الذي يمكن أن يحدث في القياسات.
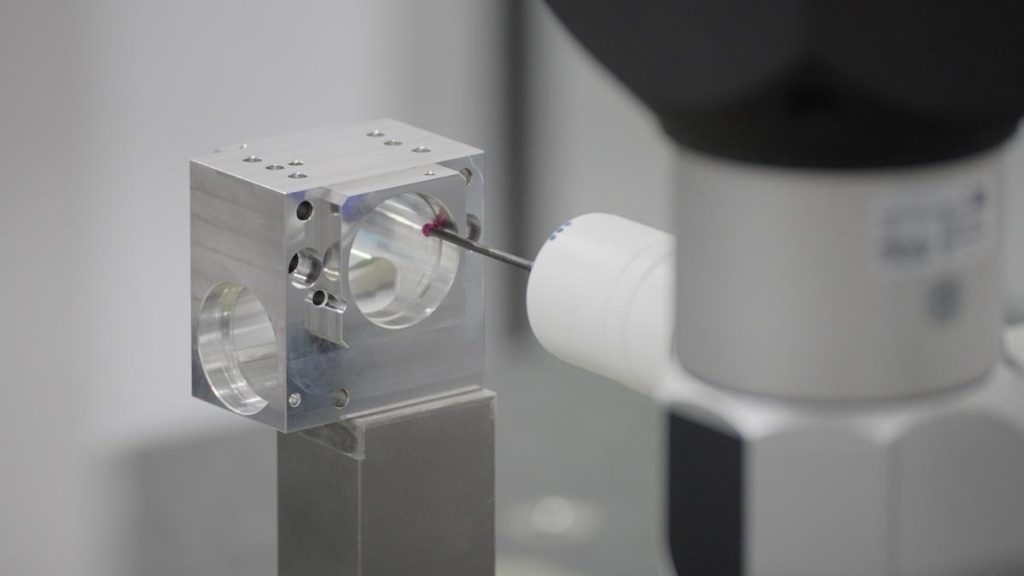
بالإضافة إلى التحكم في عملية التصنيع من خلال الفحص الموثق، تُعدّ قابلية التكرار في عمليات التصنيع باستخدام الحاسوب (CNC) أمرًا بالغ الأهمية للطلبات المتكررة. في مشروع الصلب، قبل تحديد مواقع جميع العناصر، تمّت تسوية سطح المرجع. وُضعت تفاوتات هندسية قدرها 0.02 مم وأقطار ثقوب H7 لتوجيه عملية التشطيب. ولضمان الدقة عند وضع لوحات التثبيت، يجب التحقق من موقع الثقوب على مستوى المرجع، بالإضافة إلى توازي الثقوب وتعامدها. على الرغم من أن التصنيع باستخدام الحاسوب خماسي المحاور يقلل من الأخطاء المرتبطة بإعداد المهمة، إلا أنه لا يزال من الضروري قياسها لضمان النتائج.
تتطلب دقة التكرار في عمليات تصنيع المعادن باستخدام الحاسوب إجراء فحوصات مماثلة على كل قطعة في الدفعة؛ فمجرد الموافقة على القطعة الأولى لا يضمن الجودة. لذا، ينبغي على شركات التصنيع حسب الطلب تحديد نقاط الفحص والمعايير المقبولة لكل منتج بوضوح قبل بدء الإنتاج.
خاتمة
تنتج ألواح صناعة الطيران المسطحة من خلال إدارة الإجهاد والهندسة طوال عملية الإنتاج، دون الاعتماد على عملية قطع نهائية دقيقة. ويحد من التشوه كل من التخشين المتوازن، والهوامش المخططة، وتخفيف الإجهاد عند الحاجة، والتثبيت المستقر للقطعة، والتشطيب المعتمد على البيانات المرجعية. يوضح مثال قطعة الصلب المستخدمة في صناعة الطيران كيف تعمل هذه الضوابط معًا في ظل دقة عالية. ويتحقق الفحص من استواء السطح والوصلات التي تحدد دقة التجميع، مما يدعم الإنتاج المتكرر.


