

Store monteringsplader til luftfart skal forblive plane for præcis montering, lastoverførsel og justering mellem fastgjorte komponenter. Bearbejdning af brede overflader, lommer og monteringshuller kan frigive restspændinger og forvrænge en plade efter afspænding. Planhed afhænger derfor af mere end en sidste planlægningsovergang: Sporaftagning, emneopholdelse, nulpunktsplanlægning og inspektion skal overvejes sammen. Luftfartsarbejde illustrerer disse beslutninger gennem kundetilpassede fremstillingstjenester.
Fjernelse af tunge materialer kan forvrænge store plader til luftfart
Fræsning af et tykt stykke materiale ned til en tyndere materialeplade (plade) med lommer og ribber skaber ujævn fjernelse af materiale. Spændinger, der var til stede før fræsning, vil fordele sig efter fræsning; når en ingeniør fjerner materiale ved fræsning, vil der også være en kraft, der udøves af skæreren, som får pladen til at bevæge sig. Selvom en plade ser flad ud, mens den er fastspændt, kan den fjedre eller vride sig, når den slippes. Tynde sider og uunderstøttede spænd er særligt modtagelige for denne type deformation.
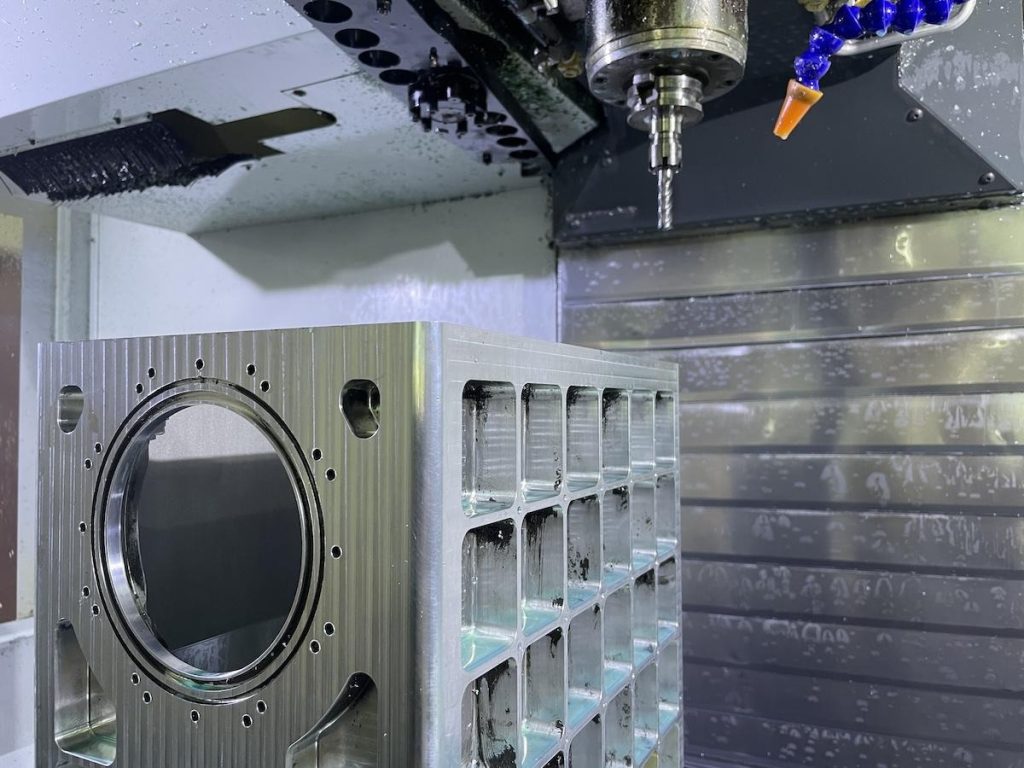
Skønt 5-akset CNC-bearbejdning Selvom det alene ikke sikrer, at delene bliver flade, er det nødvendigt at kontrollere både, hvor meget materiale der fjernes, og på hvilke tidspunkter. Aluminiumsplader har en tendens til at deformeres under forhold, hvor de har tynde tværsnit og/eller er blevet bearbejdet med ujævne lommedannelser. Ud over at bevare restspændinger som følge af tidligere bearbejdningsprocesser, bevarer stålemner ofte restspændinger fra lagerproduktion.
I et luftfartsprojekt krævede en 45# stålkomponent med en størrelse på 68 × 68 × 40 mm betydelig fjernelse af materiale fra et massivt emne og bearbejdning på alle seks sider af komponenten. De geometriske forhold mellem komponentens forskellige egenskaber skulle opretholdes inden for ± 02 mm. Derfor blev det afgørende at kontrollere deformationen. Komponenten ville stå over for de samme problemer med hensyn til spændingsfrigørelse som pladen.
Bearbejdningssekvens og emneholder bestemmer den endelige stabilitet
Den effektive strategi vil skelne mellem skrubbearbejdning og finbearbejdning, hvor førstnævnte fjerner det meste af materialet med en lille tolerance. Arbejdsemnet kan derefter spændingsaflastes, hvorefter de sande dimensioner vil blive fastlagt. Finbearbejdning fjerner kun tolerancen med minimal kraftudøvelse, der kan forårsage bøjning af emnet. Ændring af sider/lommer vil forhindre koncentration af fjernelse.
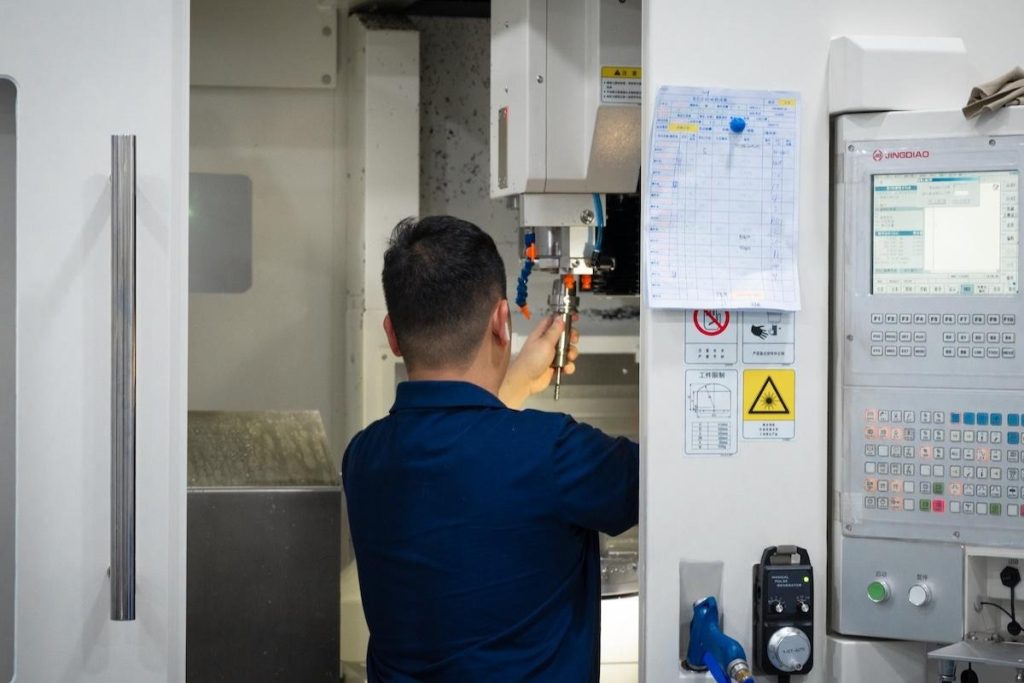
I dette tilfælde blev ståldelene bearbejdet således, at der var 0.5 mm tolerance tilbage på hver side, når der blev udført grovbearbejdning fra alle seks retninger. Dette blev efterfulgt af udglødning for at aflaste indre spændinger. Tolerancen tog højde for enhver bevægelse og gav materiale til korrektion. Nulpunktsplanet blev skabt ved slibning og blev etableret som det primære nulpunkt før CNC metalbearbejdning blev udført ved hjælp af en femakset maskine.
For en stor plade bør fiksturer bruge datumpuder, mens de understøtter emnet uden at blokere værktøjets adgang. Disse tjenester tilføjer værdi, når de inkluderer gennemgang af bearbejdningsplanen, lagertillæg, fiksturkontaktpunkter og rækkefølge før skæringen begynder – ikke blot udførelse af en tegning.
Kontrol af fladhed og grænsefladenøjagtighed gennem inspektion
Planheden skal inspiceres på emnet uden bearbejdningsklemmer eller understøtning. På plader vil inspektion langs et gitter hjælpe med at identificere hældning vs. lokal bøjning og afgøre, om fiksturen har påført tilstrækkeligt tryk til at skjule elastisk deformation under skæring. Det er nødvendigt at dokumentere understøtningsmetoden, så alle fremtidige inspektioner udføres under identiske forhold. En overfladeplade og en indikator viser variation; en CMM bruges til at kortlægge overflader og datafunktioner. Undersøgelse kun i de fire hjørner kan få en ingeniør til at overse en central bøjning. Det er vanskeligt at sammenligne aflæsninger, når emnerne er placeret i forskellige understøtninger. Temperaturstabilitet begrænser mængden af variation, der kan forekomme i målingerne.
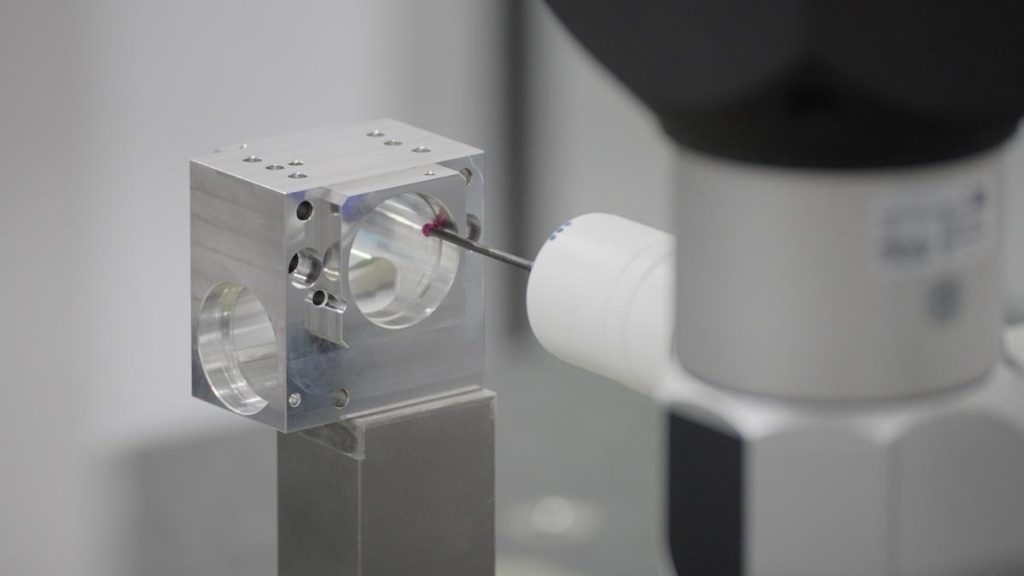
Ud over at kontrollere bearbejdningsprocessen gennem dokumenteret inspektion er repeterbarhed i CNC-bearbejdningsprocesser vigtig for gentagne ordrer. I stålprojektet blev referencefladen bearbejdet flad, inden alle funktionsplaceringer blev fastlagt. Geometriske tolerancer på 02 mm og H7 huldiametre blev fastsat for at styre finishbearbejdningen. For at sikre nøjagtighed ved placering af monteringsplader skal hullernes referenceplanplacering samt hullernes parallelitet og vinkelrethed kontrolleres. Selvom 5-akset CNC-bearbejdning reducerer fejl forbundet med opsætning af et job, skal det stadig måles for at sikre resultaterne.
Repeterbarhed i CNC-metalbearbejdning kræver, at der foretages lignende kontroller på hvert element i batchen; blot at godkende det første element giver ikke garanti for kvalitet. Specialfremstillingstjenester bør klart definere inspektionspunkter og acceptable standarder for hvert produkt, inden produktionen påbegyndes.
Konklusion
Flade plader til luftfartsindustrien er et resultat af håndtering af spænding og geometri gennem hele produktionen, uden at være afhængig af et endeligt tyndt snit. Balanceret skrubdrejning, planlagte tolerancer, spændingsaflastning hvor det er relevant, stabil emneholdering og nulpunktsstyret sletbearbejdning begrænser forvrængning. Eksemplet på en ståldel til luftfartsindustrien viser, hvordan disse kontroller fungerer sammen under krævende tolerancer. Inspektion verificerer overfladeplanhed og de grænseflader, der bestemmer samlingsnøjagtigheden, hvilket understøtter gentagelig produktion.


