

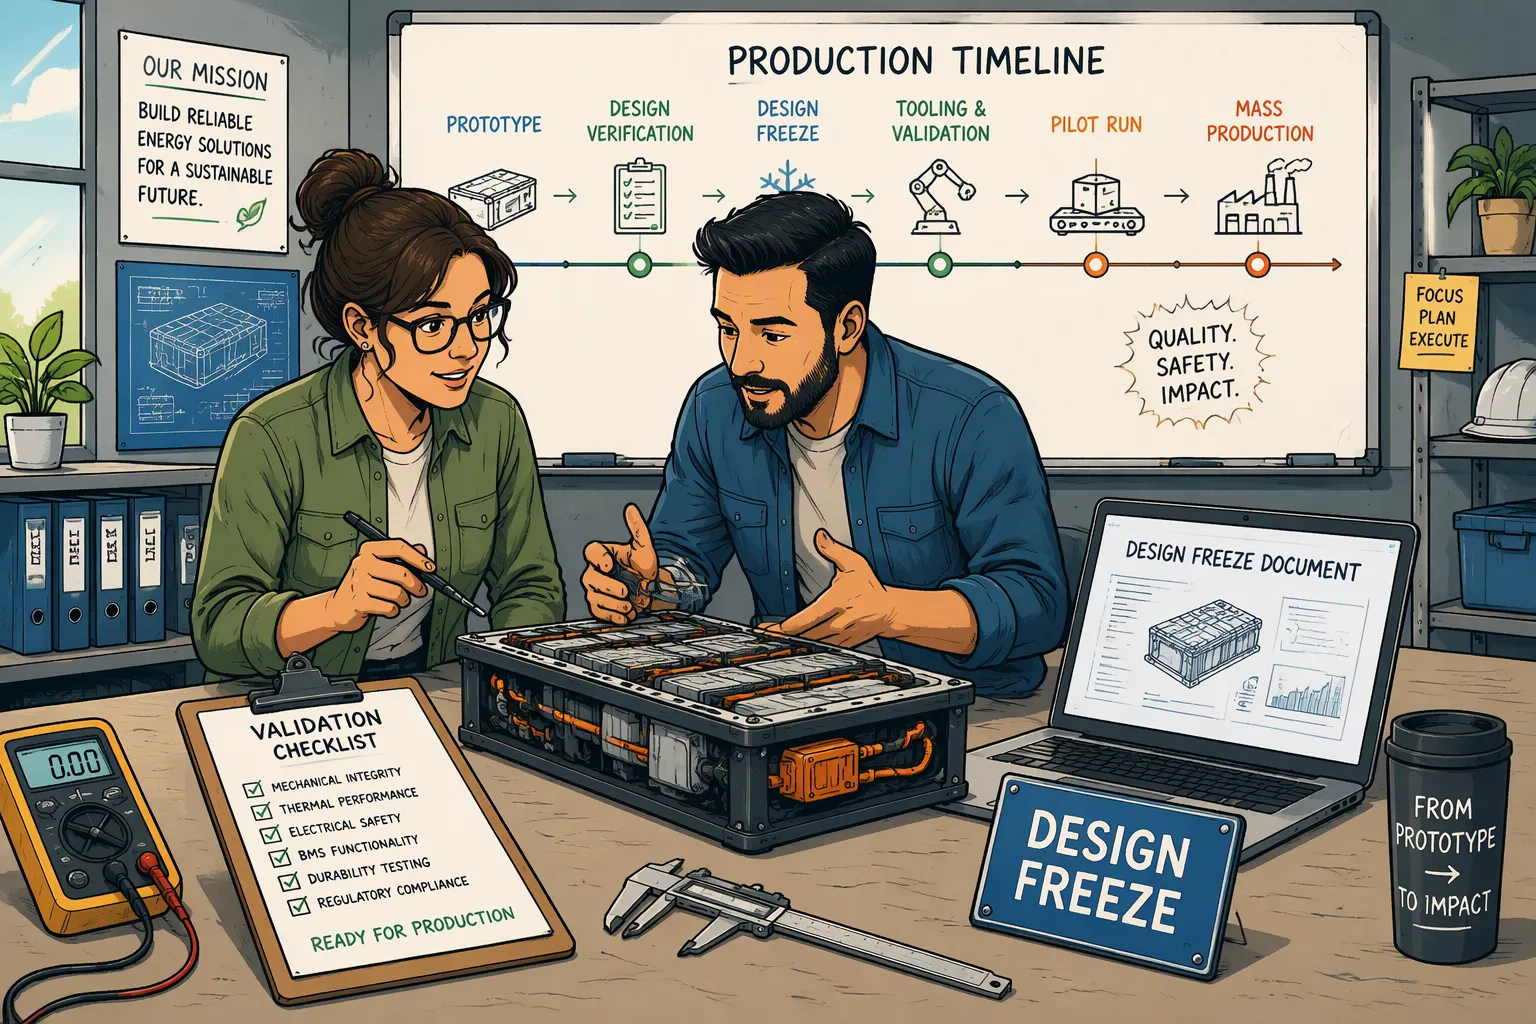
En fungerende batteriprototype demonstrerer gennemførlighed, ikke parathed til gentagne produktionsprocesser. Før en OEM frigiver en brugerdefineret lithiumbatteripakke, skal teamet forbinde krav, testbeviser, en godkendt designkonfiguration og en kompatibel fremstillingsproces. En prøve, der driver enheden på en bænk, kan stadig efterlade ubesvarede spørgsmål om driftstid, opladerkompatibilitet, samlingsvariationer og fejlrespons.
Hurtigt svar: Behandl designfrysning som en kontrolleret baseline, ikke en påstand om, at udvikling aldrig kan ændres. Definer den dokumentation, der kræves for hver gate, frys den godkendte stykliste, tegninger og relevant firmware sammen, og brug derefter produktionsintention-builds til at verificere produktionsberedskabet. Frigiv først masseproduktion, når den nødvendige dokumentation for design, proces, compliance og forsyningskæde er blevet gennemgået. Håndter resterende ændringer og afvigelser gennem en autoriseret proces.
Nøgleforsøg
Separat teknisk gennemførlighed, designverifikation, validering af tilsigtet anvendelse og produktionsberedskab.
Definer frysekriterier for det specifikke projekt; der er ingen universel regel om, at al testning starter eller slutter ved designfrysning.
Styr cellemodeller, mekaniske detaljer, beskyttelsesindstillinger og software som en sammenkædet konfiguration.
Vælg testbetingelser ud fra anvendelse og gældende standarder, ikke ud fra et laboratoriums maksimale udstyrsklassificeringer.
Brug pilotresultater, sporbare optegnelser og godkendte frigivelseskriterier til at afgøre, om processen er klar til skalering.
Del 1: Definer udviklingsportene før opbygning af prøver
1.1 Separat designfrysning fra produktionsfrigivelse
Programmer kan bruge termer som EVT, DVT og PVT, eller deres egne scenenavne. Det vigtige punkt er at definere, hvad hver gate tillader. En tidlig arkitekturbaseline kan understøtte værktøjsbeslutninger, mens detaljeret verifikation fortsætter. En senere produktionsbaseline bør identificere den konfiguration, der er godkendt til fremstilling. Ingen af milepælene betyder automatisk, at kundeforsendelse er godkendt.
Port | Hovedbeslutning | Typisk bevismateriale |
|---|---|---|
Gennemførlighedsanalyse | Kan den foreslåede arkitektur opfylde applikationen? | Krav, foreløbig risikoanalyse og resultater af tekniske stikprøver |
Designgrundlinje eller frysning | Er den definerede konfiguration moden nok til den næste fase? | Kontrolleret designpakke, gennemførte portpåkrævede tests og en godkendt plan for resterende arbejde |
Pilotberedskab | Kan den tilsigtede proces bygge produktionsintentionsenheder? | Materialer, værktøj, instruktioner, testudstyr og uddannet personale |
Masseproduktionsudgivelse | Er design- og fremstillingsprocessen klar til det godkendte frigivelsesomfang? | Nødvendig kvalifikation, pilotresultater, dokumentation for overholdelse af regler og ansvarlige godkendelser |
Verifikation kontrollerer output i forhold til definerede krav. Validering omhandler den tilsigtede anvendelse og brugerbehov. Procesvalidering omhandler, om en proces konsekvent kan opnå sine specificerede resultater, hvor det er nødvendigt. Disse aktiviteter kan overlappe hinanden og iterere; de bør ikke beskrives som værende først begyndende efter frysning eller altid fuldt ud afsluttede før den første pilotkørsel.
1.2 Gør krav testbare
Registrer drifts- og ladespænding, kontinuerlig strøm og pulsstrøm, pulsvarighed, driftstid, temperatur, opbevaring, mekanisk hylster og forventede serviceforhold. Definer den faktiske værtsoplader, belastningsprofil, stik og kommunikationsgrænseflade. Identificer, hvem der ejer validering på batteriniveau og enhedsniveau.
Angiv acceptkriterier og begrundelse for prøven før testning. Forbind hvert krav til en metode, ansvarlig ejer, konfiguration og resultat. Hvor langvarig testning fortsætter ud over en mellemliggende gate, skal dens status og de beslutninger, den begrænser, dokumenteres. Brug ikke betinget godkendelse til at omgå et uløst sikkerhedskrav eller obligatorisk frigivelsesdokumentation.
Del 2: Frys en komplet batteripakkekonfiguration
2.1 Styr stykliste, tegninger og software sammen
Den kontrollerede pakke skal identificere den nøjagtige celleproducent og -model, godkendte alternativer, serie-/parallelkobling, forbindelser, beskyttelseselektronik, isolering, kabinet og stik. Inkluder relevant firmware, konfigurationsparametre og programmeringsinstruktioner. Ikke alle pakker har software, kontaktorer eller aktiv køling; dokumenter de komponenter, der faktisk anvendes.
Elektrisk: Skematiske tegninger, klassificeringer, sikringsvalg, ledningsføring, pinout og beskyttelsesgrænser med tolerancer.
Mekanisk: færdige dimensioner, tolerancestak, montering, kabeludgang, bøjningsgrænser, isolering og nødvendig ekspansionstillæg.
Software og kommunikation: Udgivet version, parametersæt, datadefinitioner, opstartsadfærd og fejlreaktion.
Produktion: samletegninger, arbejdsinstruktioner, sammenføjningsparametre og inspektionsmetoder.
Accept: grænseværdier for indgående, under fremstilling og sluttest, mærkning og emballeringskrav.
En celleændring kan påvirke flere dokumenter, men den ugyldiggør ikke automatisk alle tegninger eller rapporter. Udfør en konsekvensanalyse, og opdater berørte poster. Behandl grundlinjen som et sporbart sæt af godkendte revisioner i stedet for at stole på en enkelt udateret "gylden prøve".
2.2 Forskel mellem celleindkøb og celleproduktion
En pakkesamler kvalificerer normalt indkøbte celler og kontrollerer deres identitet, tilstand og anvendelse i samlingen. Elektrodebelægning, elektrolytpåfyldning og separatorfremstilling hører til celleproduktion, medmindre leverandøren rent faktisk udfører disse operationer. Materialekontroller på cellefabrikken må ikke præsenteres som rutinemæssige pakkesamlingstrin.
Aftal indgående kontroller og kriterier for celleudvælgelse, der er passende for designet, herunder spændings-, modstands- eller kapacitetsprøvetagning, hvor det er berettiget. Angiv målebetingelser og godkendte grænser. Opfind ikke en universel matchingtolerance eller lov, at ubalance vil opstå efter et fast antal cyklusser. Gennemgå celletilgængelighed, ændringsmeddelelse og godkendte substitutionsprocedurer med indkøb.
Del 3: Opbyg en applikationsspecifik valideringsmatrix
3.1 Udvælg tests efter funktion, risiko og marked
Testbetingelserne skal komme fra de godkendte krav og gældende testmetoder. Et kammer, der kan modstå ekstreme temperaturer, eller en belastningsrig, der er klassificeret til tusindvis af volt, definerer ikke betingelserne for en lille medicinsk eller industriel pakke.
Miljø | Spørgsmål, der skal løses | Beviser |
|---|---|---|
Elektrisk ydelse | Understøtter pakken det tilsigtede belastnings- og opladningssystem? | Brugbar energi, driftstid, pulsspændingsfald, opladerkompatibilitet og standby-adfærd |
Mekanisk integration | Passer den færdige samling og holder den til den tilsigtede håndtering? | Dimensioner, montering, stikfastholdelse, kabelføring og relevante mekaniske test |
Termisk og miljømæssig | Er temperaturer og miljøpåvirkning kontrolleret? | Temperaturkortlægning, sensordækning og relevante fugtigheds-, vibrations- eller indtrængningstests |
Beskyttelse | Producerer fejl den specificerede sikre reaktion? | Tærskel, forsinkelse, tolerance, genopretning og koordinering af beskyttelsesanordninger |
Værtintegration | Reagerer hele enheden korrekt? | Kommunikation, alarmer, lav batterireserve, opstart og resultater af strømskift |
For bærbare litiumsystemer, vurder anvendeligheden af IEC 62133-2For industrielle litiumapplikationer, gennemgå IEC 62619Disse har forskellige anvendelsesområder; krav til biler og stationære systemer bør ikke pålægges alle instrumentbatterier uden begrundelse. Bekræft den nødvendige udgave og ordning med det ansvarlige compliance-team.
Transportdokumentation er adskilt fra kvalifikation for tilsigtet anvendelse. PHMSA's vejledning om litiumbatterier giver et officielt udgangspunkt for amerikanske transportkrav og information om testresuméer. Et UN 38.3-testresumé certificerer ikke værtsenhedens sikkerhed, og emballage- og forsendelsesforpligtelser forbliver adskilte.
3.2 Definer sikre metoder og sporbare resultater
Kræv ikke test for sømpenetration, knusning, brandeksponering eller termisk udbredelse for hver pakke, blot fordi disse tests findes. Bestem anvendelighed og prøvekonditionering ud fra den relevante metode. Destruktive kvalifikationstests hører hjemme i et kontrolleret anlæg ved hjælp af udpegede prøver, ikke på alle salgbare batterier.
For funktionelle beskyttelseskontroller skal du definere den simulerede tilstand, den målte tærskel, tolerance, responstid og genopretning. En lille pakke kan afbryde strømmen gennem MOSFET'er, mens en anden arkitektur bruger kontaktorer eller en sikring. Undgå generiske acceptudsagn såsom "afbryd inden for millisekunder" uden den godkendte designgrænse og testbetingelser.
Registrer prøveidentifikatorer, cellepartier, samlingsrevision, firmware eller parametre, udstyr, kalibreringsstatus, operatør og dato. Gem målinger, afvigelser og fejlundersøgelser, ikke kun et beståelseskrav. Sammenlign pilotprøver med den kvalificerede konfiguration; dokumenter eventuelle forskelle og deres vurdering. Cellebeviser alene fastslår ikke ydeevnen af den færdige pakke eller vært.
Del 4: Valider produktionsberedskab gennem pilotprojekter
4.1 Forbind procesrisici med praktiske kontroller
Byg pilotenheder ved hjælp af de tilsigtede materialer, udstyr og arbejdsmetoder i det omfang, der er defineret i pilotplanen. Registrer prototypefiksturer eller manuelle trin, der afviger fra den tilsigtede linje. En håndbygget ingeniørprøve kan afsløre designproblemer, men kan ikke i sig selv demonstrere fuld produktionskapacitet.
Gennemgå procesrisici såsom omvendte celler, beskadiget isolering, dårlige samlinger, forkert sensorplacering, forkert parameterprogrammering og forkert ledningsføring. Forbind hver væsentlig risiko med forebyggelse, detektion og en defineret reaktion. En proces-FMEA understøtter dette arbejde, men dens scoringsmetode bør følge den vedtagne ramme; rangering kun ved hjælp af en multipliceret RPN kan overse farer med høj alvorlighed.
Kontrolplanen skal angive karakteristika, testmetode, frekvens, grænse, registrering og reaktionsplan. Valider sammenføjning og andre processer efter behov, især når den endelige inspektion ikke fuldt ud kan verificere resultatet. Etabler vedligeholdelse og kalibrering af fixturer, operatøruddannelse og kontroller til efterarbejde.
4.2 Evaluer udbytte, målekapacitet og hastighed
Brug kontrol af den første artikel til at bekræfte den indledende samling i forhold til frigivne tegninger og styklister. Spor udbytte, omarbejde, kassering og tilbagevendende defekter ved første gennemløb. Hvor produktionshastighed er vigtig, vurder gennemløb, bemanding, udstyrskapacitet og testcyklustid under repræsentative forhold.
Proceskapacitetsindekser kræver passende data og antagelser. NIST's kapacitetsvejledning relaterer kapacitet til procesvariabilitet og specifikationsgrænser. Erklær ikke en proces klar fra en lille, ustabil pilotprøve, og behandl ikke Cpk 1.33 som en universel regulatorisk tærskel. Aftal den statistiske tilgang, målesystemets egnethed og acceptmålet for de pågældende egenskaber.
Definere sluttestning for det faktiske design. Kontroller kan omfatte identitet, polaritet, spænding, kommunikation og udvalgte beskyttelsesfunktioner. Kapacitetsprøvetagning og langsigtet kvalificering tjener forskellige formål. Hverken "100 % testet" eller en kort funktionskontrol beviser alle levetids- eller sikkerhedskrav.
Del 5: Kontrolændringer under opstart
5.1 Vurder ændringer før implementering
Når en baseline er godkendt, skal ændringerne sendes via en autoriseret anmodning og konsekvensanalyse. Vurder ydeevne, sikkerhed, overholdelse af regler, værktøj, forsyning, lagerbeholdning og tidsplan. Angiv berørte varenumre, softwarerevisioner, valideringsopgaver og det tidspunkt, hvor produktionen ændres.
En firmwareopdatering ugyldiggør ikke automatisk det mekaniske design eller alle certifikater. En erstatningscelle er ikke automatisk acceptabel, fordi dens nominelle spænding og kapacitet stemmer overens. Gennemgå den specifikke ændring og eksisterende dokumentation, og indhent en afgørelse fra det ansvarlige laboratorium eller certificeringsorgan, hvor det er nødvendigt.
Ved transport skal det vurderes, om en ændring skaber en ny batteritype, der kræver yderligere testning i henhold til gældende bestemmelser. Ved andre godkendelser skal den relevante ordnings ændringsregler følges. Definer, hvordan gamle og nye konfigurationer skal adskilles, identificeres og understøttes i felten.
5.2 Håndtering af afvigelser uden at miste konfigurationskontrollen
Dokumentér ikke-overensstemmende materiale, sæt berørte enheder i karantæne og godkend bortskaffelse. Hvis en midlertidig afvigelse er tilladt, skal mængde- eller tidsgrænser, berørte serienumre, begrundelse, nødvendige godkendelser og udløb defineres. Sikkerheds- eller juridiske forpligtelser må ikke omgås.
Undersøg pilotfejl i stedet for at justere grænser blot for at opnå en godkendelse. Et termisk problem kan involvere layout, belastning, celleadfærd eller procesvariationer. En kommunikationsfejl kan involvere værts-, lednings- eller BMS-konfigurationen. Bekræft korrektionen, og anvend risikobaseret regressionstest, før den berørte konfiguration frigives.
Del 6: Brug en tjekliste til konsolideret produktionsfrigivelse
6.1 Gennemgå dokumentation og tildel godkendelsesejere
Udgivelsesvare | Beviser til gennemgang | Beslutning |
|---|---|---|
Krav og design | Godkendte specifikationer, stykliste, tegninger og relevant softwarebaseline | Bekræft frigivet konfiguration og godkendte varianter |
Kvalifikation | Nødvendig verifikation, validering af tilsigtet anvendelse og dokumentation for risikokontrol | Luk obligatoriske huller inden den gældende udgivelse |
Overholdelse | Relevante rapporter, certifikater, omfang og transportdokumentation | Match beviser med model, konfiguration og tilsigtet marked |
Produktionsprocessen | Pilotresultater, instruktioner, værktøjer, træning og kontrolplan | Bekræft parathed til det autoriserede produktionsomfang |
Inspektion og sporbarhed | Frigivelsesgrænser, testregistreringer, parti- eller seriekortlægning og omarbejdningskontroller | Bekræft reproducerbar accept og fejlinddæmpning |
Forsyning og logistik | Godkendte leverandører, ændringsmeddelelser, mærkning og emballering | Bekræft materialetilgængelighed og forsendelsesberedskab |
Brug bestået, ikke bestået, blokeret eller ikke-relevant resultater med begrundelse. Tildel godkendelsesmyndighed i henhold til projektets kvalitetssystem; antallet og navnene på afdelinger er ikke universelle. Udestående obligatorisk sikkerheds- eller overholdelsesdokumentation må ikke skjules inde i en generisk "betinget bestået".
6.2 Frigiv et defineret omfang og overvåg tidlig produktion
Frigivelsesrapporten skal specificere produktrevision, produktionssted eller -linje, hvor det er relevant, autoriseret volumen eller omfang, ikrafttrædelsesdato og ansvarlige godkendere. Hold de understøttende optegnelser sammenkædet, så et feltproblem kan spores tilbage til den gældende design- og byggehistorik.
Overvåg tidlig produktion for defekter, tendenser til efterbearbejdning, leverandørændringer og kundefeedback. Definer eskalerings- og inddæmningsudløsere. Produktionsparathed opretholdes gennem kontrol af processen og konfigurationen, ikke etableret for evigt af én vellykket pilotbatch.
Når man planlægger en brugerdefineret batteriprojekt med Large Power, aftal den tilsigtede anvendelse, grænseflader, valideringsansvar og frigiv dokumenter tidligt. Gennemgå BMS- og PCM-krav sammen med mekanisk integration og match test- og certificeringskapaciteter til den specifikke nødvendige dokumentation. En disciplineret overførsel gør det godkendte design reproducerbart uden at love, at én tjekliste erstatter kvalifikation.
Ofte stillede spørgsmål
Hvornår skal en OEM fastfryse batteriets design?
Ved den projektdefinerede gate, hvor konfigurationen og den nødvendige dokumentation er moden nok til næste fase. Designfrysning og godkendelse af masseproduktion er forskellige beslutninger. Definer det resterende arbejde og de beslutninger, det begrænser.
Skal alle tests være færdige, før et pilotprojekt kan bygges?
Ingen universel sekvens gælder. Pilotprojekter kan understøtte verifikation og procesudvikling. Planen skal identificere forudsætninger, kontrollere risici og forhindre forsendelse, før den nødvendige dokumentation for frigivelse er færdig.
Skal alle pakker testes for sømpenetration eller misbrug i biler?
Nej. Vælg tests fra applikationen, gældende standarder og risikovurdering. Klassificeringer af laboratorieudstyr og eksempler fra bilindustrien fastsætter ikke krav til alle bærbare pakker.
Kræver en firmwareændring en fuldstændig genoptagelse af kvalifikationen?
Ikke automatisk. Vurder berørte funktioner, risikokontroller og godkendelsesomfang, og dokumenter derefter den nødvendige regressionstestning, validering eller ordningsgennemgang.
Er Cpk 1.33 nok til at godkende masseproduktion?
Ikke i sig selv. Kompetence kræver passende målinger, tilstrækkelige repræsentative data og en stabil proces. Det aftalte mål er kun én del af produktionsberedskabet.
Kan celletestrapporter erstatte pakkevalidering?
Nej. Cellerapporter understøtter komponentkvalificering inden for deres anvendelsesområde. Det samlede batteri og den tilsigtede vært introducerer yderligere elektriske, mekaniske, termiske og kontrolkrav.


