

Die Endprüfung des Akkupacks stellt sicher, dass die montierte Einheit die freigegebenen Produktionsanforderungen erfüllt. Für OEMs verknüpft ein sinnvoller EOL-Plan elektrische Messungen, BMS-Prüfungen, Montageprotokolle und Versandvorbereitung mit der Seriennummer des Akkupacks und der kontrollierten Designrevision.
EOL-Tests ersetzen weder die Designqualifizierung noch die Wareneingangsprüfung oder die Prozesskontrolle. Ein kurzer Abschlusstest kann weder die Langzeitlebensdauer nachweisen noch jeden latenten Defekt aufdecken. Sein Wert liegt in der validierten Abdeckung von Fertigungsfehlern und klaren Freigabekriterien, nicht in der unbegründeten Behauptung, 98 % der Fehler zu erkennen.
Schnelle Antwort
Vor dem Versand sind die Identität und Konfiguration der Verpackung, Polarität und Spannung, das Verhalten unter geregelter Last, die BMS-Messungen und -Kommunikation, die Schutzfunktionen anhand zugelassener Prüfmethoden, die Montage- und Versiegelungsdokumentation sowie die Transportbereitschaft zu überprüfen. Jede Einheit ist gesondert von den Stichproben- und Typprüfungen zu prüfen. Grenzwerte, Messwerte und der weitere Verlauf sind zu dokumentieren, um die Freigabe fehlerhafter oder unvollständiger Einheiten zu verhindern.
Wichtige Erkenntnisse
Definieren Sie den EOL-Plan anhand des Verpackungsdesigns, der Fertigungsrisiken und der Kundenanforderungen.
Verwenden Sie für Schutzprüfungen sichere Stimulations- oder Simulationsmethoden; missbrauchen Sie die Versandeinheiten nicht absichtlich.
Die Charakterisierung der Kapazität, die Umweltqualifizierung und die UN 38.3-Designtests sollten von der routinemäßigen EOL-Prüfung getrennt sein.
Prüfvorrichtungen, Messunsicherheit und softwaregesteuerte Akzeptanzgrenzen validieren.
Die Versand-SOC- und Kennzeichnungsvorschriften sind auf die tatsächliche Transportart und die Verpackungsanweisung anzuwenden.
Teil 1: Überprüfung der elektrischen Anlagen und des Gebäudeleitsystems
1.1 Identität, Polarität und Spannung
Lesen Sie die Seriennummer und bestätigen Sie Zellmodell, Reihen-/Parallelschaltung, Packungsnummer und Hardware-Revision anhand der Fertigungsunterlagen. Prüfen Sie die Steckerbelegung, die Ausgangspolarität, die Packungsspannung und, sofern über zugelassene Schnittstellen zugänglich, die Spannungen der einzelnen Reihen- und Gruppenzellen.
Messen Sie die Spannungsverteilung unter den vorgegebenen Temperatur-, Ruhezeit- und SOC-Bedingungen. Ein universeller Millivolt-Grenzwert ist für alle chemischen Zusammensetzungen und Zustände ungeeignet. Vergleichen Sie die Referenzmessungen mit den BMS-Messwerten und untersuchen Sie fehlende Kanäle, inkonsistente Werte oder Fehlerdiagnosen (offene Leitungen).
Aus der Leerlaufspannung allein lassen sich weder die volle Kapazität noch die Elektrodenqualität oder die Lebensdauer ableiten. Die Sortierung der Zellkapazität erfolgt üblicherweise im vorgelagerten Prozess; am Ende der Produktionskette (EOL) sollte überprüft werden, ob die zugelassenen Zellchargen und Gruppierungsdokumente verwendet wurden.
1.2 Lastverhalten und Widerstandsmessungen
Ein kontrollierter Lastimpuls kann zur Erkennung von abnormalem Spannungsabfall, Anschlusswiderstand und Fehlfunktionen des Ausgangsschalters eingesetzt werden. Vor der Verwendung als Freigabetest müssen Impulsamplitude, -dauer, Ladezustand (SOC), Temperatur und zulässige Erholungszeit festgelegt werden.
Die Gleichstromwiderstandsmessung basiert auf der Spannungsänderung dividiert durch die Stromänderung zu einem festgelegten Messzeitpunkt. Das Ergebnis berücksichtigt das Verhalten von Zellen, Verbindungen, Schutzschaltern und der Prüfvorrichtung. Die Wechselstromimpedanz ist eine andere Messgröße und nicht mit dem Gleichstromimpulswiderstand austauschbar.
Die Kontakte der Messvorrichtung können kleine Widerstandsmesswerte maßgeblich beeinflussen. Verwenden Sie geeignete Messanordnungen, überwachen Sie den Verschleiß der Messvorrichtung und stellen Sie die Wiederholgenauigkeit sicher. Die relative Abweichung, berechnet als (gemessener Widerstand minus Referenzwiderstand) / Referenzwiderstand × 100, ist ein Prozentsatz und kein Wert in Milliohm.
1.3 BMS-Konfiguration, Kommunikation und Messungen
Überprüfen Sie die freigegebene Firmware, die Parametereinstellungen, die Zellenzahl, die aktuelle Kalibrierung, die Temperaturkanäle und die Schutzeinstellungen. Testen Sie bei intelligenten Akkus die implementierte Schnittstelle (z. B. SMBus, CAN oder RS485) einschließlich Kennungen, Nachrichtenskalierung, Einheiten und Timeout-Verhalten.
Vergleichen Sie die gemessenen Werte für Spannung, Stromstärke und Temperatur mit kalibrierten Referenzwerten. Prüfen Sie gegebenenfalls die Zustände „Laden“, „Entladen“, „Aufwachen“, „Schlafen“ und „Wiederherstellung“. Fehlende oder unplausible Temperaturmesswerte dürfen nicht stillschweigend als normale Messwerte akzeptiert werden.
Das BMS- und Schutzarchitektur bestimmt, welche Tests sinnvoll sind. Ein kleines, mit MOSFETs geschaltetes Aggregat und ein auf Schützen basierendes Hochspannungsaggregat sollten nicht dieselbe, unveränderte Checkliste verwenden.
1.4 Schutzprüfungen ohne Beschädigung der Verpackung
Nutzen Sie zugelassene Simulationen, Serviceschnittstellen oder kontrollierte Stimuli, um die Fehlererkennung und die vorgesehene Schutzreaktion zu überprüfen. Bewerten Sie Überspannungs-, Unterspannungs-, Überstrom-, Temperatur- und Kommunikationsfehler gemäß der Auslegung. Bestätigen Sie das Wiederherstellungsverhalten sowie den Fehlereintritt.
Um den Schutz nachzuweisen, dürfen echte Zellen nicht überladen, unkontrollierte Kurzschlüsse erzeugt oder Transporteinheiten über die zulässigen Grenzwerte hinaus erhitzt werden. Schwerwiegendere Fehlertests sind im Rahmen der Qualifizierung mit dafür vorgesehenen Mustern und geeigneten Sicherheitseinrichtungen durchzuführen.
Bei Hochspannungsanlagen sind die Rückmeldung des Schützes, das Vorladeverhalten, die Verriegelungsdurchgängigkeit und die relevanten Isolationsprüfungen zu berücksichtigen. Isolationswiderstand und Spannungsfestigkeit sind separate Prüfverfahren. Spannung, Dauer, Anschlüsse und Grenzwerte müssen den geltenden Produktanforderungen und dem genehmigten Prüfverfahren entsprechen; IEC 62133-2 ist keine universelle Prüfvorschrift für Hochspannungsanlagen am Ende ihrer Lebensdauer. Empfindliche Elektronik ist vor ungeeigneten Prüfspannungen zu schützen.
Teil 2: Mechanische Integrität und rückverfolgbare Freigabe
2.1 Montageaufzeichnungen und Inspektion
Prüfen Sie die Verlegung, die Platzierung der Isolierung, die Anschlüsse, die Etiketten, die Befestigungselemente und sichtbare Schäden anhand der genehmigten Ausführungskriterien. Verknüpfen Sie die Chargen, die Schweißprozessprotokolle und die Ergebnisse der Befestigung mit der Packungskennung. Die abschließende elektrische Prüfung ersetzt nicht die Qualifizierung des Schweißprozesses oder die laufende Qualitätskontrolle.
Wird das Drehmoment während der Montage kontrolliert, sollte das validierte Werkzeugergebnis beibehalten werden, anstatt fertige Verbindungen zur informellen Endkontrolle wiederholt nachzuziehen. Zusätzliche Drehmomentprüfungen müssen mit einer definierten Methode erfolgen, die die Verbindung nicht beschädigt.
Die Rückverfolgbarkeit unterstützt die Untersuchung und Eindämmung von Problemen, garantiert aber keine bestimmte Rücklaufquote, Erstausbeute oder Gesamtanlageneffektivität (OEE). Diese Kennzahlen sollten anhand der Herstellerdaten und vereinbarter Definitionen ermittelt werden.
2.2 Dichtheitsprüfung ist keine IP-Zertifizierung
Bei geschlossenen Konstruktionen kann ein validierter Druckabfall-, Durchfluss- oder Tracergastest Leckagen aufdecken. Prüfdruck, Stabilisierungszeit, Leckagegrenze, Temperatureinflüsse und die Leistungsfähigkeit der Vorrichtung sind zu definieren. Druckniveaus, die Dichtungen beschädigen oder die Sicherheitsventile beeinträchtigen, sind zu vermeiden.
Ein Dichtheitstest im Produktionsprozess allein begründet keine IP-Schutzart. Die Prüfmethode muss mit den erforderlichen Anforderungen an den Schutz gegen Eindringen von Fremdkörpern, einschließlich relevanter Schnittstellen und Entlüftungsstrukturen, korreliert werden.
Die Qualifizierung von Vibrations-, Stoß-, Temperaturwechsel- und Wasserdichtigkeitsprüfungen erfolgt üblicherweise anhand von Stichproben anstatt anhand jeder einzelnen Lieferung. Routinemäßige oder stichprobenartige mechanische Prüfungen sollten nur dann durchgeführt werden, wenn dies durch den Produktionskontrollplan gerechtfertigt ist. Das Bestehen eines Transportvibrationstests garantiert keine jahrelange Einsatzdauer eines Roboters.
2.3 Kontrolltestdaten und defekte Einheiten
Erfassen Sie die Geräte-ID, das Prüfdatum, die Stations- und Vorrichtungs-IDs, den Kalibrierungsstatus des Instruments, die Softwareversion, die Version der Akzeptanzgrenze, die tatsächlichen Messwerte und das Ergebnis (bestanden/nicht bestanden). Erfassen Sie Abweichungen und genehmigte Nacharbeiten, nicht nur das abschließende grüne Signal.
Nutzen Sie Referenzgeräte und bekannte Fehlertests, um die Stationsleistung zu überprüfen. Validieren Sie Wiederholbarkeit, Messunsicherheit und Entscheidungsspielräume in Grenznähe. Geben Sie die Sperre frei, wenn ein erforderlicher Test fehlt oder die Station außer Kontrolle gerät.
Defekte Geräte müssen unter Quarantäne gestellt, die Ursache untersucht und die nach der Reparatur erforderlichen Tests festgelegt werden. Wiederholte Tests, bis ein Gerät zufällig den Test besteht, sind keine akzeptable Vorgehensweise.
Teil 3: Versandvorbereitung und Transportanforderungen
3.1 UN 38.3 Nachweise sind eine Überprüfung auf Entwurfsebene
Das PHMSA-Erklärung zu den Testergebnissen für Lithiumbatterien Unterscheidet zwischen Designprüfung und Versanddokumentation. Bestätigen Sie, dass die Zellen- und Batterietypen die entsprechenden Nachweise gemäß UN 38.3 aufweisen und dass das gelieferte Pack der abgedeckten Konstruktion entspricht. Stellen Sie die erforderliche Prüfzusammenfassung zur Verfügung.
Die vollständige Testreihe T1–T8 darf nicht an jedem verkaufsfähigen Akku wiederholt werden. Anwendbarkeit und Akzeptanzkriterien der Tests variieren je nach Test und Zell- bzw. Batterietyp. Eine pauschale Regel, dass jede Probe 90 % ihrer Spannung behalten und in jedem Test keine Entlüftung aufweisen darf, stellt die Testreihe falsch dar.
Überprüfen Sie Designänderungen hinsichtlich ihrer Auswirkungen auf die vorhandenen Nachweise. Ein Zellenaustausch, eine Änderung des Schutzes oder eine Modifikation der Montage kann eine erneute Bewertung erforderlich machen; ein Zellentestbericht allein deckt nicht automatisch jede daraus hergestellte Endverpackung ab.
3.2 Klassifizierung, Verpackung und Kennzeichnung
Prüfen Sie, ob Batterien einzeln, zusammen mit Geräten oder in Geräten verpackt versendet werden, und ermitteln Sie die entsprechende Klassifizierung und Verpackungsanweisung. Überprüfen Sie den Schutz der Anschlüsse, die Sicherung gegen Bewegungen, die Verpackung, die Kennzeichnungen, die Etiketten und die Dokumente für die tatsächliche Sendung. Beachten Sie auch die Einschränkungen des Transportunternehmens und der Transportroute.
Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, Offizielle Batterierichtlinien der IATA Für die Planung des Lufttransports sind die geltenden Bestimmungen mit dem zuständigen Gefahrguttransportteam abzuklären. Die Batteriegröße allein reicht nicht aus, um Kennzeichnungs- oder Verpackungsvorschriften festzulegen.
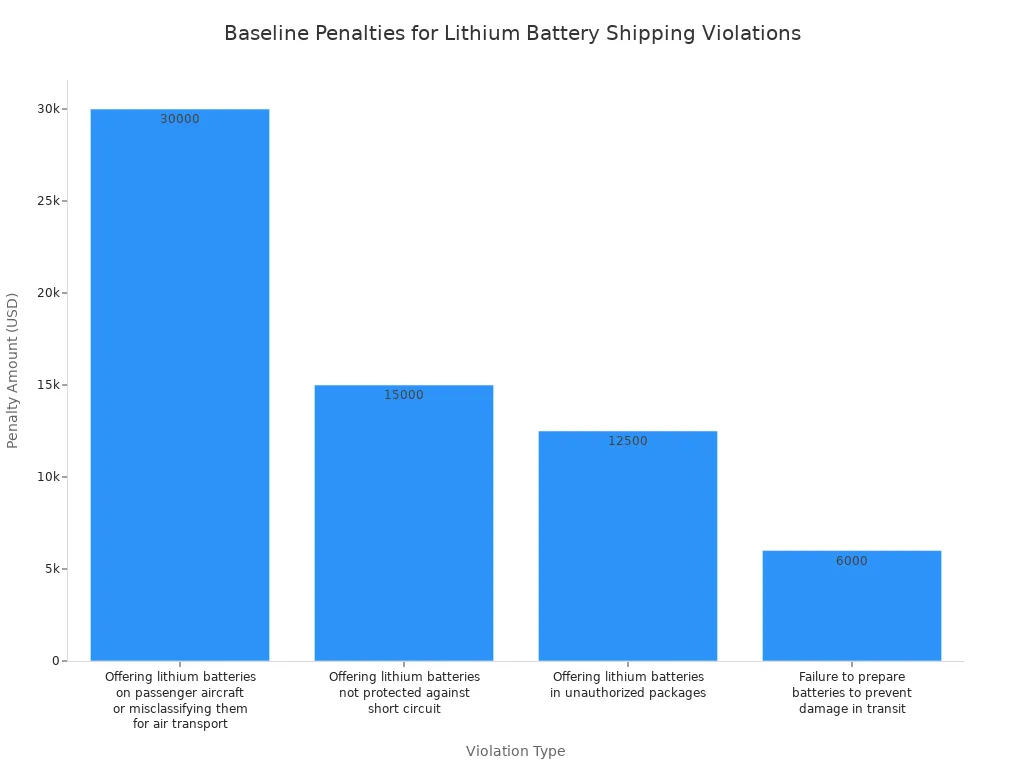
Historische Bußgeldbeträge dürfen nicht als allgemeingültige aktuelle Beträge betrachtet werden. Die Durchsetzung hängt von der jeweiligen Gerichtsbarkeit, dem Verstoß und den anwendbaren Vorschriften ab. Die untenstehende Tabelle dient lediglich der Veranschaulichung historischer Daten und stellt keinen aktuellen Bußgeldkatalog dar; überprüfen Sie daher jeden angegebenen Betrag sorgfältig, bevor Sie sich darauf verlassen.
3.3 SOC-Grenzwerte auf die tatsächliche Versandkategorie anwenden
Die 30%-SOC-Grenze gilt nicht pauschal für alle Lithiumbatterietransporte per Straße, See und Luft. Für Luftfracht gilt für Lithium-Ionen-Batterien der UN-Norm 3480 gemäß PI 965 eine 30%-Grenze, vorbehaltlich der jeweiligen Genehmigungsbestimmungen. Ab 2026 gilt für PI-966-Batterien, die zusammen mit Geräten verpackt sind, ebenfalls eine 30%-SOC-Anforderung, wenn die Zelle oder Batterie 2.7 Wh überschreitet, vorbehaltlich der entsprechenden Bestimmungen.
Die Bedingungen von PI 966 dürfen nicht automatisch auf Batterien in Geräten gemäß PI 967 angewendet werden. Beachten Sie die Angaben auf der Verpackung, die jeweils gültige Fassung der Vorschriften und die Anforderungen des Betreibers. Eine angezeigte Kapazität von 25 % darf nicht als universeller Ersatz für den gemessenen Ladezustand (SOC) über alle Versandkategorien hinweg verwendet werden.
Definieren Sie einen genehmigten Konditionierungsprozess und berücksichtigen Sie die Unsicherheit bei der SOC-Bestimmung. Dokumentieren Sie Zielwert, Methode, Temperatur, Zeit und Endergebnis. Die Klemmenspannung allein ist für einige chemische Verbindungen, insbesondere für LiFePO4 im Bereich seines flachen Spannungsbereichs, kein zuverlässiger Indikator für den SOC.
Teil 4: Checkliste für die OEM-Freigabe
Veröffentlichungsbereich | Zu prüfende Belege |
|---|---|
Identität und Konfiguration | Teilenummer, Seriennummer, Zellchargen, Firmware und zugelassene Parameter |
Elektrische Abschirmung | Polarität, Spannungskanäle, Ansprechverhalten bei geregelter Last und erforderliche Isolationsprüfungen |
Gebäudeleittechnik und Schutz | Referenzvergleiche, Kommunikation, simulierte Fehler und Wiederherstellungsverhalten |
Integrität der Baugruppe | Fachgerechte Ausführung, Prozessdokumentation und gegebenenfalls validierte Dichtheitsprüfung |
Freigabeverfügung | Vollständige Ergebnisse, Begrenzung von Überarbeitungen, Nachbearbeitungsprotokollen und Genehmigung |
Versandbereitschaft | Anwendbare Prüfübersicht, Klassifizierung, Verpackung, SOC und Dokumente |
Legen Sie die Testzykluszeit anhand der erforderlichen Abdeckung und der Produktionsarchitektur fest. Es gibt keine allgemeingültige Vorgabe von 10–20 Minuten. Eine vollständige Kapazitätsmessung kann deutlich länger dauern als ein kurzer Funktionstest. Definieren Sie daher, ob die Messung auf jeder Einheit, im Rahmen eines Stichproben-Audits oder einer vorgelagerten Qualifizierung erfolgen soll.
Automatisierung kann die Konsistenz und Datenerfassung verbessern, aber sie kann einen unzureichenden Testplan nicht ausgleichen. Validieren Sie die Fehlerabdeckung und die Freigabelogik, bevor Sie den Durchsatz der Produktionslinie erhöhen.
Für kundenspezifische BatterieprojekteVor Produktionsbeginn die Freigabespezifikation und den Nachweis der Kundenabnahme festlegen. Mit dem übergeordneten System verknüpfen. Test- und Zertifizierungsplanmit klaren Abgrenzungen zwischen Qualifizierung, Fertigungsprüfung und Versandvorbereitung.
FAQ
Muss jeder Rucksack am Ende seiner Lebensdauer einem vollständigen Kapazitätstest unterzogen werden?
Nicht generell. Ermitteln Sie die Anforderungen anhand der Produktspezifikation und des Kontrollplans. Ein Kurzlasttest belegt nicht die Kapazität; jegliche Aussage, die auf Stichprobenprüfungen basiert, muss durch das genehmigte Verfahren und entsprechende Nachweise belegt werden.
Sollen die UN 38.3-Tests an jeder einzelnen Sendungseinheit wiederholt werden?
Nein. Es handelt sich um Designtests mit definiertem Anwendungsbereich. Überprüfen Sie die Designabdeckung und die Dokumentation und führen Sie anschließend die für jede Einheit festgelegten routinemäßigen Produktionsprüfungen durch.
Kann ein Lecktest die IP67-Zertifizierung bestätigen?
Nicht für sich allein. Ein produktionsseitiger Leckfilter muss mit der entsprechenden Qualifikation für das Eindringen von Fremdkörpern korreliert werden. Dichtungen, Entlüftungsöffnungen, Anschlüsse und das gesamte Gehäuse beeinflussen das Ergebnis.
Wie sollten Schutzfunktionen sicher getestet werden?
Nutzen Sie validierte Simulationen oder kontrollierte Reize und überprüfen Sie sowohl die Schutzreaktion als auch die Erholung. Vermeiden Sie Zellschäden oder unkontrollierte Überbeanspruchung der Produktionsanlagen.
Müssen alle Batterien unter 30 % Ladezustand versendet werden?
Nein. Die Anforderungen hängen von der Transportart, der Klassifizierung und den Verpackungsvorschriften ab. Prüfen Sie die geltenden Bestimmungen für die jeweilige Sendung und dokumentieren Sie das anerkannte SOC-Verifizierungsverfahren.


