

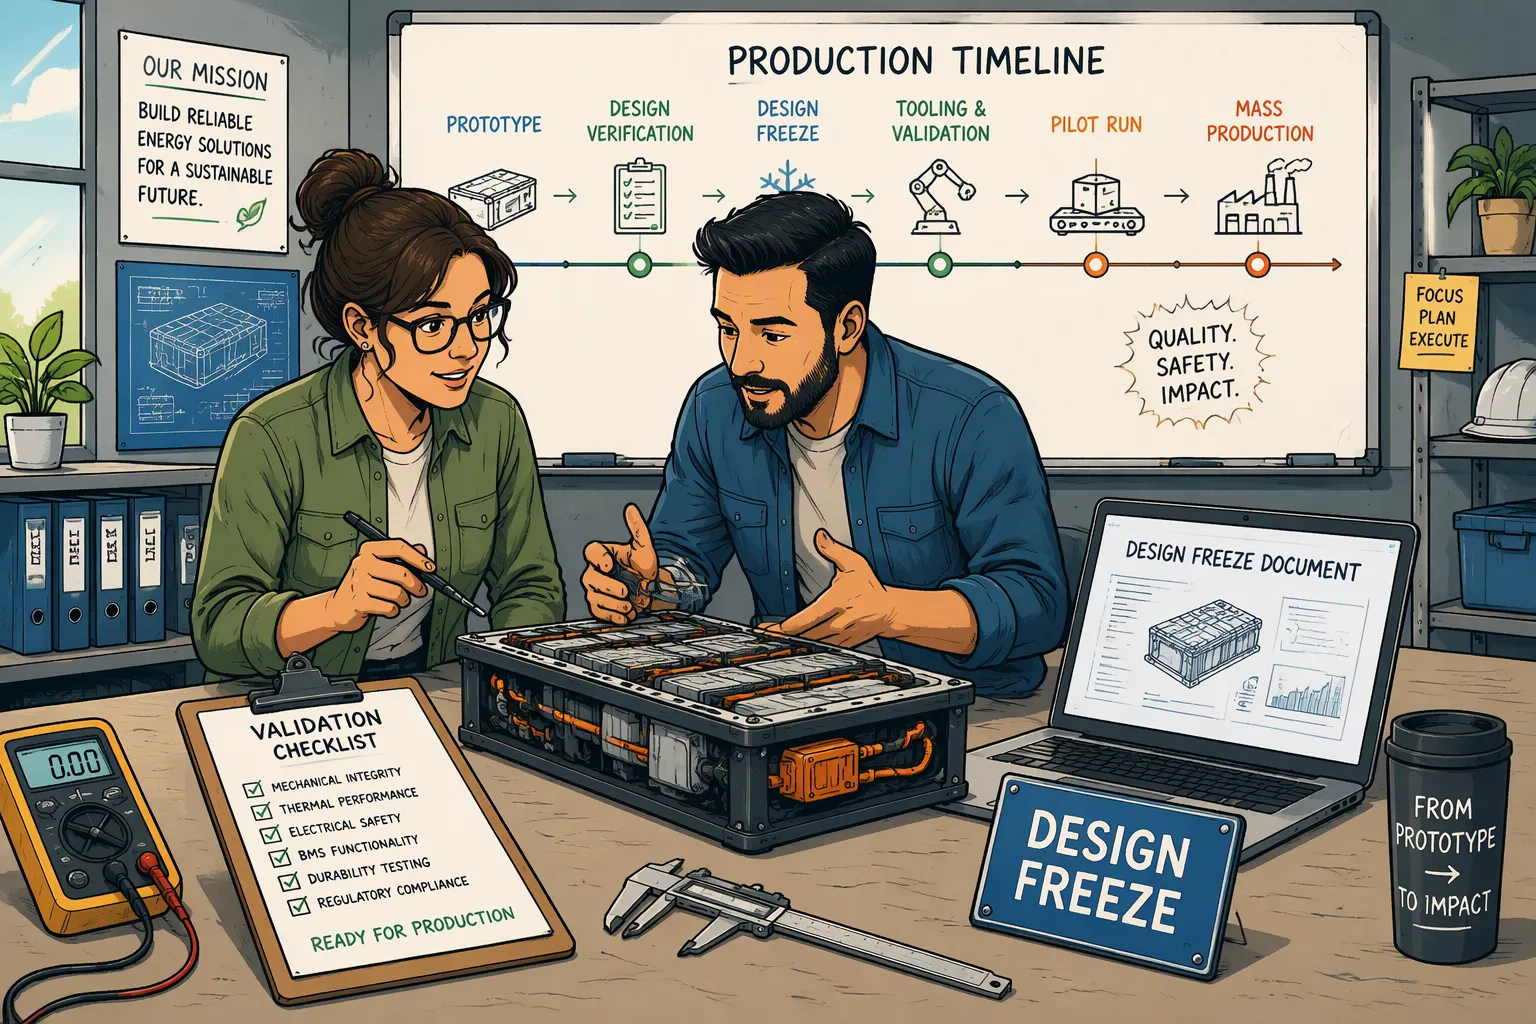
Un prototipo de batería funcional demuestra la viabilidad, pero no la preparación para la producción en serie. Antes de que un fabricante de equipos originales (OEM) lance un paquete de baterías de litio personalizado, el equipo debe cumplir con los requisitos, recopilar pruebas, contar con una configuración de diseño aprobada y un proceso de fabricación eficiente. Una muestra que alimenta el dispositivo en un banco de pruebas aún puede dejar interrogantes sin respuesta sobre la duración de la batería, la compatibilidad con el cargador, las variaciones en el ensamblaje y la respuesta ante fallos.
Respuesta rápida: Considere el diseño congelado como una línea base controlada, no como una afirmación de que el desarrollo nunca puede cambiar. Defina la evidencia requerida para cada etapa, congele la lista de materiales aprobada, los planos y el firmware correspondiente, y luego utilice versiones de producción para verificar la preparación para la fabricación. Inicie la producción en masa solo después de que se haya revisado la evidencia requerida de diseño, proceso, cumplimiento y cadena de suministro. Gestione los cambios y desviaciones restantes mediante un proceso autorizado.
Puntos Clave
Separar el estudio de viabilidad de ingeniería, la verificación del diseño, la validación del uso previsto y la preparación para la producción.
Defina los criterios de congelación para el proyecto específico; no existe una regla universal que establezca que todas las pruebas comiencen o terminen en el momento de la congelación del diseño.
Los modelos de celdas de control, los detalles mecánicos, los ajustes de protección y el software se consideran una configuración integrada.
Seleccione las condiciones de prueba según la aplicación y las normas aplicables, no según las especificaciones máximas de los equipos del laboratorio.
Utilice los resultados de las pruebas piloto, los registros trazables y los criterios de liberación aprobados para decidir si el proceso está listo para ampliarse.
Parte 1: Definir las fases de desarrollo antes de crear muestras
1.1 Separar la congelación del diseño de la liberación de la producción.
Los programas pueden usar términos como EVT, DVT y PVT, o sus propios nombres de etapa. Lo importante es definir qué permite cada etapa. Una línea base de arquitectura inicial puede respaldar las decisiones sobre herramientas mientras continúa la verificación detallada. Una línea base de producción posterior debe identificar la configuración aprobada para la fabricación. Ninguno de estos hitos implica automáticamente que se autorice el envío al cliente.
Puerta de sonido | Decisión principal | evidencia típica |
|---|---|---|
Revisión de viabilidad | ¿La arquitectura propuesta cumple con los requisitos de la aplicación? | Requisitos, revisión preliminar de riesgos y resultados de las muestras de ingeniería. |
Línea base o congelación del diseño | ¿La configuración definida es lo suficientemente madura para la siguiente etapa? | Paquete de diseño controlado, pruebas requeridas por la fase completadas y un plan aprobado para el trabajo restante. |
Preparación del piloto | ¿El proceso previsto permite fabricar unidades destinadas a la producción? | Materiales, herramientas, instrucciones, equipos de prueba y personal capacitado |
Lanzamiento de producción en masa | ¿El proceso de diseño y fabricación está preparado para el alcance de la liberación autorizada? | Requisitos de cualificación, resultados del programa piloto, pruebas de cumplimiento y aprobaciones responsables. |
La verificación comprueba los resultados según los requisitos definidos. La validación aborda el uso previsto y las necesidades del usuario. La validación del proceso determina si este puede lograr de forma consistente los resultados especificados cuando sea necesario. Estas actividades pueden superponerse e iterar; no deben describirse como actividades que comienzan solo después de la congelación del proyecto ni como actividades que siempre se completan por completo antes de la primera ejecución piloto.
1.2 Hacer que los requisitos sean comprobables
Registre la tensión de funcionamiento y de carga, la corriente continua y pulsada, la duración del pulso, el tiempo de funcionamiento, la temperatura, el almacenamiento, las características mecánicas y las condiciones de servicio previstas. Defina el cargador principal, el perfil de carga, el conector y la interfaz de comunicación. Identifique quién es responsable de la validación a nivel de batería y de dispositivo.
Antes de realizar las pruebas, especifique los criterios de aceptación y la justificación de las muestras. Vincule cada requisito con un método, un responsable, una configuración y un resultado. Si las pruebas de larga duración se extienden más allá de una fase intermedia, documente su estado y las decisiones que limita. No utilice la aprobación condicional para eludir un requisito de seguridad pendiente ni la presentación de pruebas de liberación obligatorias.
Parte 2: Congelar una configuración completa del paquete de baterías
2.1 Controlar conjuntamente la lista de materiales, los planos y el software.
El paquete controlado debe identificar el fabricante y modelo exactos de la celda, las alternativas aprobadas, la configuración en serie/paralelo, las interconexiones, la electrónica de protección, el aislamiento, la carcasa y el conector. Incluya el firmware pertinente, los parámetros de configuración y las instrucciones de programación. No todos los paquetes cuentan con software, contactores o refrigeración activa; documente los componentes utilizados.
Eléctrico: Esquemas, clasificaciones, selección de fusibles, cableado, asignación de pines y límites de protección con tolerancias.
Mecánico: Dimensiones finales, tolerancias, montaje, salida de cables, límites de curvatura, aislamiento y margen de expansión requerido.
Software y comunicación: Versión publicada, conjunto de parámetros, definiciones de datos, comportamiento de inicio y respuesta a fallos.
Fabricación: planos de montaje, instrucciones de trabajo, parámetros de unión y métodos de inspección.
Aceptación: Límites de entrada, en proceso y de prueba final, requisitos de etiquetado y embalaje.
Un cambio en una celda puede afectar a varios documentos, pero no invalida automáticamente todos los dibujos o informes. Realice una evaluación de impacto y actualice los registros afectados. Considere la versión de referencia como un conjunto de revisiones aprobadas y rastreables, en lugar de basarse en una única «muestra de referencia» sin fecha.
2.2 Distinguir la adquisición de células de la fabricación de células
Un ensamblador de paquetes normalmente verifica las celdas compradas y controla su identidad, estado y uso en el ensamblaje. El recubrimiento de electrodos, el llenado de electrolitos y la fabricación de separadores forman parte de la producción de celdas, a menos que el proveedor realice directamente estas operaciones. No presente los controles de materiales de la fábrica de celdas como pasos rutinarios del ensamblaje de paquetes.
Acuerde los controles de entrada y los criterios de selección de celdas adecuados para el diseño, incluyendo el muestreo de voltaje, resistencia o capacidad cuando esté justificado. Especifique las condiciones de medición y los límites aprobados. No invente una tolerancia de coincidencia universal ni prometa que el desequilibrio aparecerá después de un número fijo de ciclos. Revise la disponibilidad de celdas, la notificación de cambios y los procedimientos de sustitución aprobados con el departamento de compras.
Parte 3: Construir una matriz de validación específica para la aplicación.
3.1 Selección de pruebas por función, riesgo y mercado.
Las condiciones de prueba deben basarse en los requisitos aprobados y los métodos de prueba aplicables. Una cámara capaz de soportar temperaturas extremas o un banco de pruebas diseñado para soportar miles de voltios no define las condiciones para un paquete médico o industrial pequeño.
Área | Preguntas por resolver | Evidencia |
|---|---|---|
Funcionamiento eléctrico | ¿La batería soporta la carga prevista y el sistema de carga? | Energía útil, tiempo de funcionamiento, caída de tensión por pulsos, compatibilidad con el cargador y comportamiento en modo de espera. |
Integración mecánica | ¿El conjunto final encaja correctamente y resiste el uso previsto? | Dimensiones, montaje, sujeción del conector, enrutamiento del cable y pruebas mecánicas pertinentes. |
Térmico y ambiental | ¿Se controlan las temperaturas y la exposición ambiental? | Mapeo de temperatura, cobertura de sensores y pruebas aplicables de humedad, vibración o ingreso. |
Protección: | ¿Los fallos producen la respuesta segura especificada? | Coordinación de umbrales, retardo, tolerancia, recuperación y dispositivos de protección |
Integración del host | ¿El dispositivo en su totalidad responde correctamente? | Resultados de comunicación, alarmas, reserva de batería baja, arranque y transición de energía |
Para sistemas de litio portátiles, evalúe la aplicabilidad de IEC-62133 2Para aplicaciones industriales de litio, revise IEC 62619Estos requisitos tienen distintos alcances; no se deben imponer los requisitos para sistemas automotrices y estacionarios a todas las baterías de instrumentos sin justificación. Confirme la edición y el esquema requeridos con el equipo de cumplimiento responsable.
La evidencia de transporte es independiente de la calificación de uso previsto. La guía de PHMSA sobre baterías de litio proporciona un punto de partida oficial para los requisitos de transporte en EE. UU. y la información del resumen de pruebas. Un resumen de prueba UN 38.3 no certifica la seguridad del dispositivo anfitrión, y las obligaciones de embalaje y envío siguen siendo independientes.
3.2 Definir métodos seguros y resultados trazables
No se deben exigir pruebas de penetración de clavos, aplastamiento, exposición al fuego o propagación térmica para cada paquete simplemente porque existan dichas pruebas. La aplicabilidad y el acondicionamiento de las muestras deben determinarse mediante el método correspondiente. Las pruebas de calificación destructivas deben realizarse en instalaciones controladas con muestras específicas, no en todas las baterías comercializables.
Para las comprobaciones de protección funcional, defina la condición simulada, el umbral medido, la tolerancia, el tiempo de respuesta y la recuperación. Un paquete pequeño puede interrumpir la corriente mediante MOSFET, mientras que otra arquitectura utiliza contactores o un fusible. Evite declaraciones de aceptación genéricas como «interrupción en milisegundos» sin los límites de diseño y las condiciones de prueba aprobadas.
Registre los identificadores de muestra, lotes de celdas, revisión de ensamblaje, firmware o parámetros, equipo, estado de calibración, operador y fecha. Conserve las mediciones, las desviaciones y las investigaciones de fallas, no solo la calificación de aprobado. Compare las muestras piloto con la configuración calificada; documente cualquier diferencia y su evaluación. La evidencia de las celdas por sí sola no determina el rendimiento del paquete o host completo.
Parte 4: Validar la preparación para la fabricación mediante la producción piloto
4.1 Vincular los riesgos del proceso con los controles prácticos
Construya unidades piloto utilizando los materiales, equipos y métodos de trabajo previstos, en la medida definida en el plan piloto. Registre los dispositivos prototipo o los pasos manuales que difieran de la línea prevista. Una muestra de ingeniería construida a mano puede revelar problemas de diseño, pero por sí sola no puede demostrar la capacidad de fabricación a gran escala.
Analice los riesgos del proceso, como celdas invertidas, aislamiento dañado, uniones deficientes, colocación incorrecta de sensores, programación errónea de parámetros y cableado incorrecto de conectores. Vincule cada riesgo significativo con la prevención, la detección y una respuesta definida. Un análisis AMFE del proceso respalda este trabajo, pero su método de puntuación debe seguir el marco adoptado; la clasificación basada únicamente en un RPN multiplicado puede pasar por alto peligros de alta gravedad.
El plan de control debe especificar la característica, el método de prueba, la frecuencia, el límite, el registro y el plan de acción. Valide los procesos de unión y otros procesos según corresponda, especialmente cuando la inspección final no pueda verificar completamente el resultado. Establezca el mantenimiento y la calibración de los dispositivos, la capacitación de los operadores y los controles para el retrabajo.
4.2 Evaluar el rendimiento, la capacidad de medición y la tasa
Utilice controles de primera muestra para confirmar el ensamblaje inicial con respecto a los planos y la lista de materiales aprobados. Realice un seguimiento del rendimiento en la primera pasada, las repeticiones de trabajo, los desperdicios y los defectos recurrentes. Cuando el rendimiento de la tasa de producción sea importante, evalúe el rendimiento, el personal, la capacidad del equipo y el tiempo del ciclo de prueba en condiciones representativas.
Los índices de capacidad de proceso requieren datos y supuestos adecuados. Guía de capacidades del NIST Relaciona la capacidad con la variabilidad del proceso y los límites de especificación. No declare un proceso listo a partir de una muestra piloto pequeña e inestable ni considere un Cpk de 1.33 como un umbral regulatorio universal. Acuerde el enfoque estadístico, la idoneidad del sistema de medición y el objetivo de aceptación para las características en cuestión.
Definición pruebas de fin de línea Para el diseño real, las comprobaciones pueden incluir la identificación, la polaridad, la tensión, la comunicación y determinadas funciones de protección. El muestreo de capacidad y la cualificación a largo plazo tienen propósitos diferentes. Ni una prueba al 100 % ni una breve comprobación funcional garantizan la vida útil o el cumplimiento de todos los requisitos de seguridad.
Parte 5: Cambios en el control durante la fase de puesta en marcha.
5.1 Evaluar los cambios antes de la implementación
Una vez aprobada la línea base, proceda a realizar los cambios mediante una solicitud autorizada y una revisión de impacto. Evalúe el rendimiento, la seguridad, el cumplimiento, las herramientas, el suministro, el inventario y el cronograma. Especifique los números de pieza afectados, las revisiones de software, las tareas de validación y el punto en el que se produce el cambio de producción.
Una actualización de firmware no invalida automáticamente el diseño mecánico ni todos los certificados. El simple hecho de que una celda de reemplazo coincida con su voltaje nominal y capacidad no la hace automáticamente aceptable. Revise el cambio específico y la evidencia existente, y obtenga una resolución del laboratorio o del organismo de certificación responsable, si fuera necesario.
Para el transporte, evalúe si un cambio genera un nuevo tipo de batería que requiera pruebas adicionales según las disposiciones aplicables. Para otras aprobaciones, siga las reglas de cambio del esquema correspondiente. Defina cómo se separarán, identificarán y gestionarán las configuraciones antiguas y nuevas en el campo.
5.2 Gestionar las desviaciones sin perder el control de la configuración.
Documente el material no conforme, ponga en cuarentena las unidades afectadas y autorice su disposición final. Si se permite una desviación temporal, defina la cantidad o los límites de tiempo, los números de serie afectados, la justificación, las aprobaciones requeridas y la fecha de vencimiento. Esta desviación no debe eludir las obligaciones legales ni de seguridad.
Investigue las fallas de los pilotos en lugar de ajustar los límites simplemente para obtener una aprobación. Un problema térmico puede estar relacionado con el diseño, la carga, el comportamiento de la celda o la variación del proceso. Un defecto de comunicación puede estar relacionado con el host, el cableado o la configuración del BMS. Verifique la corrección y aplique pruebas de regresión basadas en el riesgo antes de liberar la configuración afectada.
Parte 6: Utilice una lista de verificación consolidada para la liberación de la producción.
6.1 Revisar la evidencia y asignar los responsables de la aprobación.
Artículo de lanzamiento | Evidencia para revisar | Decisión |
|---|---|---|
Requisitos y diseño | Especificaciones aprobadas, lista de materiales, planos y versión base del software correspondiente | Confirmar la configuración publicada y las variantes aprobadas. |
Calificación | Verificación requerida, validación del uso previsto y evidencia de control de riesgos | Cerrar las brechas obligatorias antes del lanzamiento correspondiente |
Cumplimiento | Informes, certificados, alcance y documentación de transporte aplicables. | Relacionar la evidencia con el modelo, la configuración y el mercado previsto. |
Proceso de producción | Resultados del piloto, instrucciones, herramientas, capacitación y plan de control. | Confirmar la preparación para el alcance de producción autorizado. |
Inspección y trazabilidad | Límites de liberación, registros de pruebas, asignación de lotes o números de serie y controles de retrabajo | Confirmar la aceptación reproducible y la contención de fallos. |
Suministro y logística | Proveedores aprobados, notificaciones de cambios, etiquetado y embalaje. | Confirmar la disponibilidad del material y la preparación para el envío. |
Utilice resultados de aprobado, reprobado, bloqueado o no aplicable, indicando los motivos. Asigne la autoridad de aprobación conforme al sistema de calidad del proyecto; el número y los nombres de los departamentos no son universales. Las evidencias pendientes de cumplimiento o seguridad obligatoria no deben ocultarse dentro de una calificación genérica de "aprobado condicional".
6.2 Liberar un alcance definido y monitorear la producción temprana
El registro de liberación debe especificar la revisión del producto, el sitio o línea de fabricación (cuando corresponda), el volumen o alcance autorizado, la fecha de entrada en vigor y los aprobadores responsables. Mantenga los registros de respaldo vinculados para que un problema en campo pueda rastrearse hasta el historial de diseño y fabricación correspondiente.
Supervise la producción inicial para detectar defectos, tendencias de retrabajo, cambios de proveedores y comentarios de los clientes. Defina los mecanismos de escalamiento y contención. La preparación para la producción se mantiene mediante el control del proceso y la configuración, y no se establece de forma permanente con un único lote piloto exitoso.
Al planificar un proyecto de batería personalizado con Large Power, acordar el uso previsto, las interfaces, las responsabilidades de validación y los documentos de lanzamiento con anticipación. Revisar Requisitos de BMS y PCM junto con la integración mecánica y coincidir. capacidades de prueba y certificación a la evidencia específica necesaria. Una transferencia disciplinada hace que el diseño aprobado sea reproducible sin prometer que una lista de verificación reemplace la calificación.
Preguntas Frecuentes
¿Cuándo debería un fabricante de equipos originales (OEM) congelar el diseño de la batería?
En la fase definida por el proyecto, donde la configuración y la evidencia requerida están lo suficientemente maduras para la siguiente etapa. La congelación del diseño y la aprobación de la producción en masa son decisiones distintas. Defina el trabajo restante y las decisiones que este limita.
¿Es necesario finalizar todas las pruebas antes de la construcción del prototipo?
No existe una secuencia universal. Las pruebas piloto pueden respaldar la verificación y el desarrollo del proceso. El plan debe identificar los requisitos previos, controlar los riesgos y evitar el envío antes de que se complete la evidencia de liberación requerida.
¿Es necesario someter cada paquete a pruebas de penetración con clavos o a pruebas de resistencia extremas en el sector automotriz?
No. Seleccione las pruebas de la aplicación, las normas aplicables y la evaluación de riesgos. Las clasificaciones de equipos de laboratorio y los ejemplos de la industria automotriz no establecen requisitos para todos los paquetes portátiles.
¿Requiere una recertificación completa un cambio de firmware?
No automáticamente. Evalúe las funciones afectadas, los controles de riesgo y el alcance de la aprobación, y luego documente las pruebas de regresión, la validación o la revisión del esquema necesarias.
¿Es suficiente un valor de Cpk de 1.33 para aprobar la producción en masa?
No por sí sola. La capacidad requiere mediciones adecuadas, datos representativos suficientes y un proceso estable. El objetivo acordado es solo una parte de la preparación para la producción.
¿Pueden los informes de pruebas celulares reemplazar la validación del paquete?
No. Los informes de celdas respaldan la calificación de componentes dentro de su alcance. La batería ensamblada y el dispositivo anfitrión previsto introducen requisitos eléctricos, mecánicos, térmicos y de control adicionales.


