

एयरोस्पेस में लगने वाली बड़ी माउंटिंग प्लेटों का सटीक संयोजन, भार स्थानांतरण और जुड़े हुए घटकों के बीच संरेखण के लिए सपाट रहना आवश्यक है। चौड़ी सतहों, गड्ढों और माउंटिंग छेदों की मशीनिंग से अवशिष्ट तनाव मुक्त हो सकता है और क्लैंप हटाने के बाद प्लेट विकृत हो सकती है। इसलिए सपाटपन केवल अंतिम फिनिशिंग पास पर ही निर्भर नहीं करता: स्टॉक हटाना, वर्कहोल्डिंग, डेटम प्लानिंग और निरीक्षण सभी कारकों पर एक साथ विचार किया जाना चाहिए। एयरोस्पेस कार्य इन निर्णयों को दर्शाता है। कस्टम निर्माण सेवाएं.
भारी मात्रा में सामग्री हटाने से बड़ी एयरोस्पेस प्लेटें विकृत हो सकती हैं।
किसी मोटी सामग्री को पतली परत (प्लेट) में पीसने पर, जिसमें खांचे और धारियाँ होती हैं, सामग्री का असमान निष्कासन होता है। पीसने से पहले मौजूद तनाव पीसने के बाद पुनर्वितरित हो जाते हैं; साथ ही, जब कोई इंजीनियर पीसने के द्वारा सामग्री हटाता है, तो कटर द्वारा लगाया गया बल प्लेट को गति प्रदान करता है। इस प्रकार, यद्यपि प्लेट जकड़ी हुई अवस्था में सपाट दिखाई देती है, छोड़ने पर वह मुड़ सकती है या घूम सकती है। पतले जाल और बिना सहारे वाले हिस्से इस प्रकार के विरूपण के प्रति विशेष रूप से संवेदनशील होते हैं।
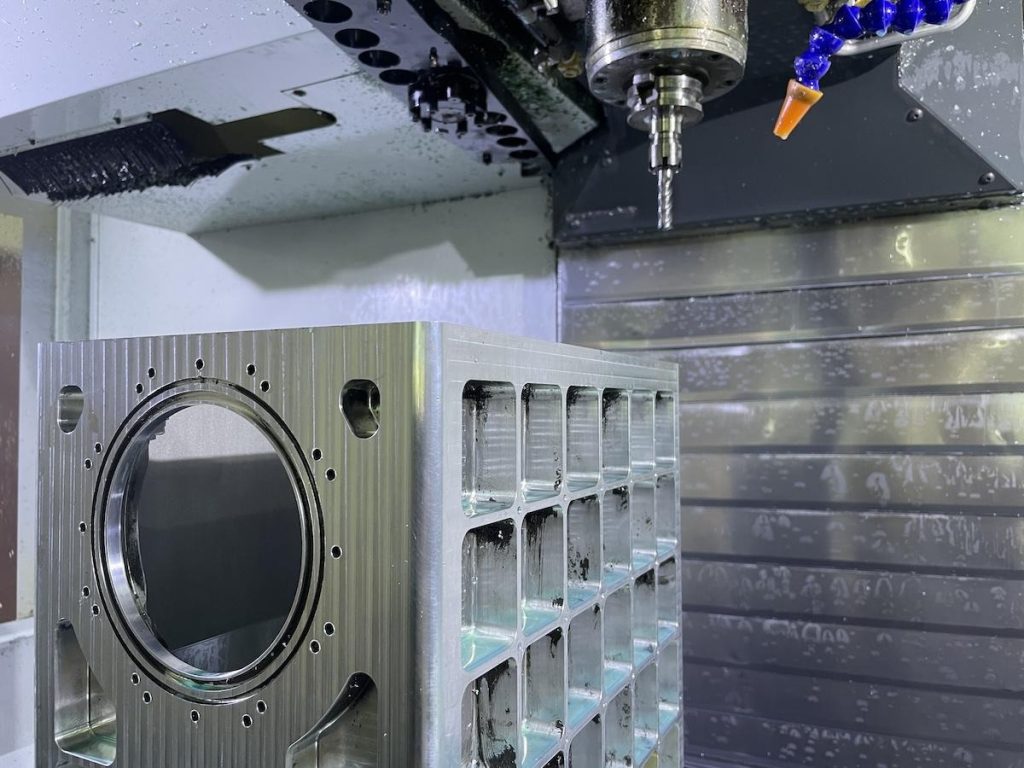
हालांकि 5-अक्ष सीएनसी मशीनिंग केवल इसी से पुर्जों के समतल होने की गारंटी नहीं मिलती; यह आवश्यक है कि कितनी सामग्री हटाई जा रही है और किस समय हटाई जा रही है, दोनों को नियंत्रित किया जाए। एल्युमीनियम प्लेटें पतले अनुप्रस्थ काट वाली स्थितियों में, और/या असमान पॉकेटिंग के साथ मशीनीकृत होने पर विकृत हो जाती हैं। पिछली मशीनिंग प्रक्रियाओं से उत्पन्न अवशिष्ट तनावों के अलावा, स्टील ब्लैंक में अक्सर स्टॉक उत्पादन से अवशिष्ट तनाव भी मौजूद रहते हैं।
एक एयरोस्पेस परियोजना में, 68 × 68 × 40 मिमी आकार के 45# स्टील के एक पुर्जे को बनाने के लिए ठोस ढांचे से काफी मात्रा में सामग्री हटानी पड़ी और पुर्जे के सभी छह किनारों पर मशीनिंग करनी पड़ी। पुर्जे की विभिन्न विशेषताओं के बीच ज्यामितीय संबंध को ± .02 मिमी की सटीकता के भीतर बनाए रखना आवश्यक था। ऐसे में, विरूपण को नियंत्रित करना अत्यंत महत्वपूर्ण हो गया। पुर्जे को भी तनाव मुक्ति के संबंध में उन्हीं समस्याओं का सामना करना पड़ता, जिनका सामना प्लेट को करना पड़ा था।
मशीनिंग अनुक्रम और वर्कहोल्डिंग अंतिम स्थिरता निर्धारित करते हैं।
प्रभावी रणनीति रफिंग और फाइन मशीनिंग में अंतर करती है, जहां रफिंग में मामूली मार्जिन के साथ अधिकांश स्टॉक हटा दिया जाता है। इसके बाद वर्कपीस पर स्ट्रेस रिलीविंग की जाती है, जिससे उसके सही आयाम निर्धारित होते हैं। फाइन मशीनिंग में न्यूनतम बल लगाकर केवल मार्जिन हटाया जाता है, जिससे पार्ट में झुकाव आ सकता है। साइड/पॉकेट बदलने से स्टॉक हटाने की प्रक्रिया में एक ही जगह पर अधिक भार केंद्रित होने से बचा जा सकता है।
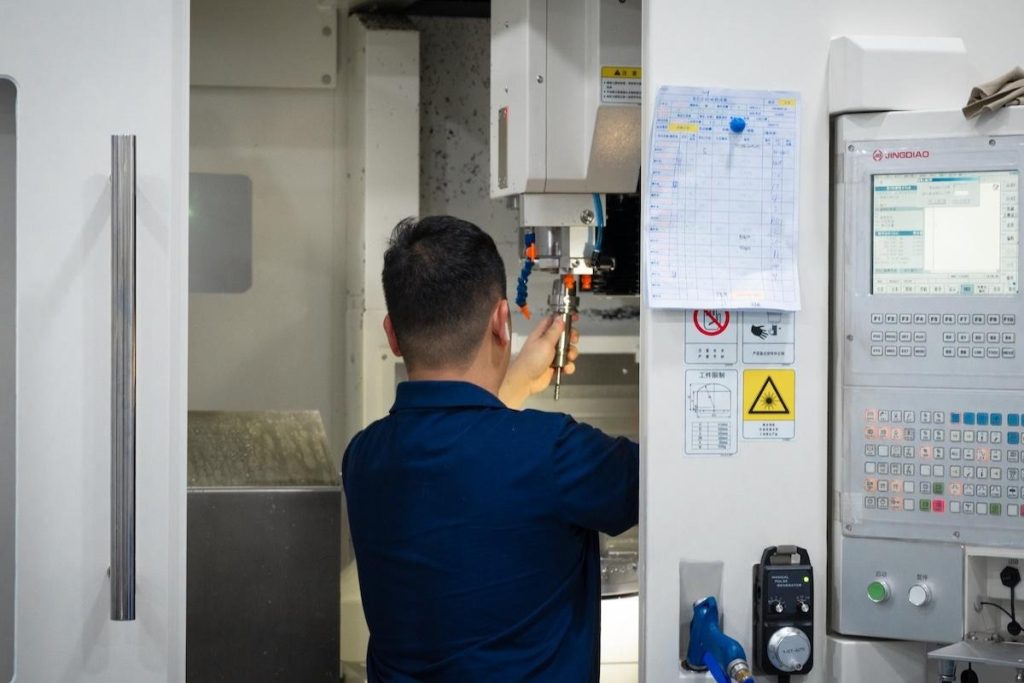
इस मामले में, स्टील के पुर्जों की मशीनिंग इस प्रकार की गई कि छहों दिशाओं से रफ मशीनिंग करने पर प्रत्येक तरफ 0.5 मिमी का मार्जिन शेष रह गया। इसके बाद आंतरिक तनावों को दूर करने के लिए एनीलिंग की गई। इस मार्जिन से किसी भी प्रकार की हलचल का पता चलता है और सुधार के लिए सामग्री उपलब्ध होती है। आधार तल को ग्राइंडिंग द्वारा बनाया गया और इसे प्राथमिक आधार के रूप में स्थापित किया गया। सीएनसी धातु मशीनिंग यह परीक्षण पांच अक्षीय मशीन का उपयोग करके किया गया था।
बड़ी प्लेटों के लिए, उपकरण की पहुंच में बाधा डाले बिना पार्ट को सहारा देते समय फिक्स्चर में डेटम पैड का उपयोग किया जाना चाहिए। ये सेवाएं तब मूल्यवर्धन करती हैं जब इनमें कटिंग शुरू होने से पहले मशीनिंग प्लान, स्टॉक अलाउंस, फिक्स्चर संपर्क बिंदु और अनुक्रम की समीक्षा शामिल होती है—केवल ड्राइंग का निष्पादन करना ही पर्याप्त नहीं है।
निरीक्षण के माध्यम से समतलता और इंटरफ़ेस सटीकता को नियंत्रित करना
मशीनिंग क्लैंप या सपोर्ट लगाए बिना पार्ट की समतलता का निरीक्षण किया जाना चाहिए। प्लेटों पर, ग्रिड के साथ निरीक्षण करने से ढलान और स्थानीय झुकाव की पहचान करने में मदद मिलेगी और यह निर्धारित करने में भी मदद मिलेगी कि कटिंग के दौरान फिक्स्चर ने लोचदार विरूपण को छिपाने के लिए पर्याप्त दबाव डाला था या नहीं। सपोर्ट विधि को दस्तावेज़ित करना आवश्यक है ताकि भविष्य के सभी निरीक्षण समान परिस्थितियों में किए जा सकें। एक सतह प्लेट और एक संकेतक परिवर्तनशीलता दर्शाते हैं; सतहों और डेटम विशेषताओं को मैप करने के लिए सीएमएम का उपयोग किया जाता है। केवल चार कोनों पर जांच करने से इंजीनियर केंद्रीय झुकाव को अनदेखा कर सकता है। जब पार्ट्स को अलग-अलग सपोर्ट पर रखा गया हो तो रीडिंग की तुलना करना मुश्किल होता है। तापमान स्थिरता माप में होने वाली भिन्नता की मात्रा को सीमित करती है।
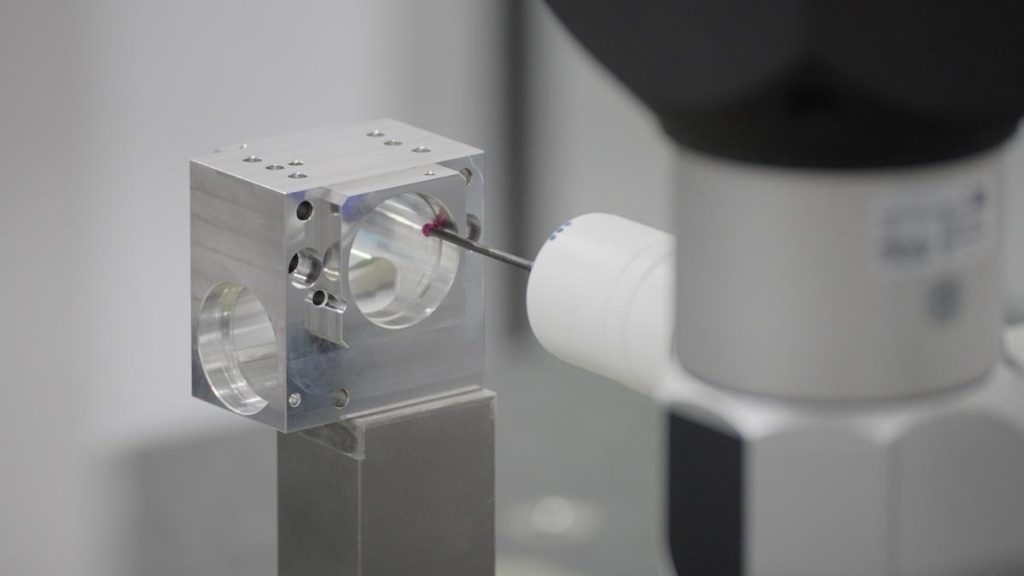
दस्तावेजी निरीक्षण के माध्यम से मशीनिंग प्रक्रिया को नियंत्रित करने के अलावा, दोहराए जाने वाले ऑर्डर के लिए सीएनसी मशीनिंग प्रक्रियाओं में दोहराव महत्वपूर्ण है। स्टील परियोजना में, सभी फीचर स्थानों को निर्धारित करने से पहले, डेटम सतह को समतल किया गया था। फिनिश मशीनिंग को निर्देशित करने के लिए .02 मिमी की ज्यामितीय सहनशीलता और H7 छेद व्यास निर्धारित किए गए थे। माउंटिंग प्लेट लगाते समय सटीकता सुनिश्चित करने के लिए, छेदों के डेटम प्लेन स्थान के साथ-साथ छेदों की समानांतरता और लंबवतता की जाँच करें। हालाँकि 5-एक्सिस सीएनसी मशीनिंग जॉब सेटअप से जुड़ी त्रुटियों को कम करती है, फिर भी परिणामों की सटीकता सुनिश्चित करने के लिए इसे मापना आवश्यक है।
सीएनसी मेटल मशीनिंग में दोहराव सुनिश्चित करने के लिए बैच के प्रत्येक आइटम पर समान जांच करना आवश्यक है; केवल पहले आइटम को मंजूरी देना गुणवत्ता की गारंटी नहीं देता है। कस्टम विनिर्माण सेवाओं को उत्पादन शुरू करने से पहले प्रत्येक उत्पाद के लिए निरीक्षण बिंदुओं और स्वीकार्य मानकों को स्पष्ट रूप से परिभाषित करना चाहिए।
निष्कर्ष
एयरोस्पेस की सपाट प्लेटें उत्पादन प्रक्रिया के दौरान तनाव और ज्यामिति को नियंत्रित करने से प्राप्त होती हैं, न कि अंतिम स्किम कट पर निर्भर रहने से। संतुलित रफिंग, नियोजित अलाउंस, आवश्यकतानुसार तनाव निवारण, स्थिर वर्कहोल्डिंग और डेटम-आधारित फिनिशिंग विरूपण को सीमित करते हैं। एयरोस्पेस स्टील पार्ट का उदाहरण दर्शाता है कि कैसे ये नियंत्रण कठिन टॉलरेंस के तहत एक साथ काम करते हैं। निरीक्षण सतह की समतलता और उन इंटरफेस की पुष्टि करता है जो असेंबली की सटीकता निर्धारित करते हैं, जिससे दोहराव योग्य उत्पादन को बढ़ावा मिलता है।


