

Gyors válasz: A tesztjelentések és tanúsítványok azt mutatják, hogy egy akkumulátorcsomag kialakítása megfelel a specifikációnak. Sokkal kevesebbet mondanak arról, hogy egy beszállító képes-e megbízhatóan legyártani az adott csomagot hétről hétre, a szükséges mennyiségben.
Öt gyártósor-mutató tölti ki ezt a hiányt:
-
A berendezések teljes hatékonysága (OEE) teljes lebontással.
-
Nem tervezett leállás és annak okai.
-
Ciklusidő az ideális sebességgel szemben.
-
Első menetes minőség minden állomáson és átállási idő.
-
Több hónapra visszatekintő trendek, valamint az egyes adatok gyűjtésének magyarázata; nem egyetlen fő számadat.
Főbb pontok
-
A gyártósor teljesítménye a szállítási és minőségi kockázat egyik vezető mutatója, ezért a beszállítói minősítésben a tesztbizonyítékok mellett szerepel.
-
Az OEE csak akkor hasznos, ha rendelkezésre állásra, teljesítményre és minőségre bontjuk, mivel két azonos pontszámmal rendelkező sor nagyon eltérő kockázatokat hordozhat.
-
Az állásidő okai, a ciklusidő és az állomásszintű minőség megmutatja, hogy egy beszállító hol veszít kapacitást, mielőtt az befolyásolná a megrendeléseit.
-
Az átállási idő a legfontosabb az egyedi, kis volumenű csomagok esetében, amelyek más termékekkel is egy termékcsaládban kaphatók.
-
Az adatgyűjtési módszerek ugyanolyan fontosak, mint maguk a számok; a manuális feljegyzések hajlamosak alábecsülni a veszteségeket.
1. rész: Miért tartozik a gyártósor teljesítménye a beszállítói minősítésbe?
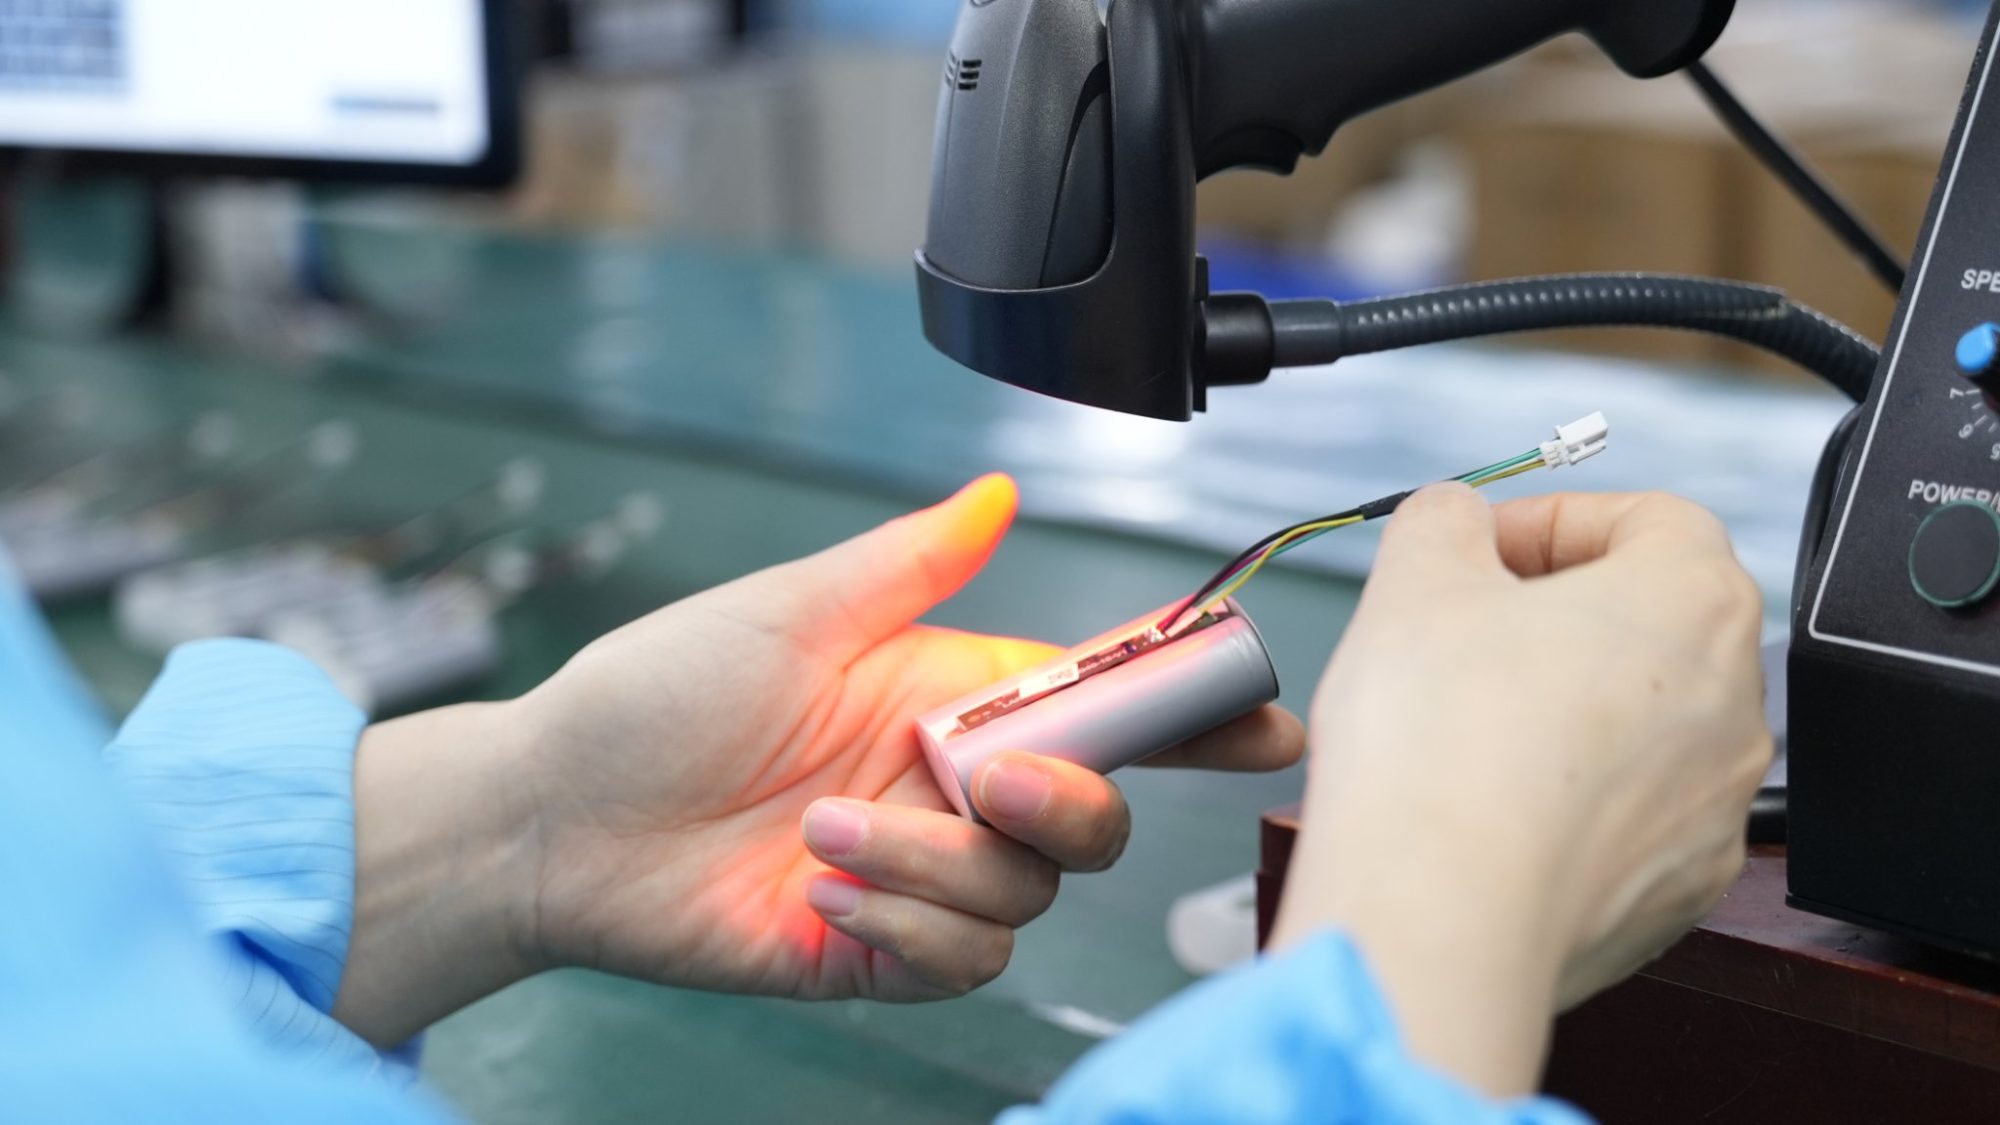
A legtöbb OEM minősítési munka a tervezési bizonyítékokra összpontosít. Vevői értékelés sejt- és csomagteszt-jelentések, ellenőrizze a tanúsítványokat, és a kiadás előtt erősítse meg, hogy a konfiguráció zárolva van. Bár ez a munka elengedhetetlen, csak egy kérdésre ad választ: megfelel-e ez a csomag a specifikációnak? Amire nem tér ki, az az, hogy a beszállító képes-e a csomagok gyártását a megállapodás szerinti ütemben és minőségben folytatni.
A kettő közötti különbség költséges lehet. 2024 júniusában a BMW visszavonta a körülbelül ... értékű cellarendelését. € 2 milliárd a Northvolttól. A gyártó állítólag a gyártási késedelmeket és a rossz cellaminőséget említette a döntés fő okaként. Később, ugyanebben az évben a Reuters arról számolt be, hogy a vállalat... következetesen nem teljesítik a heti termelési célokat, 22 000 szállítható cellát szállított le egyetlen októberi hét alatt a 30 000-es céllal szemben. Bár a Northvolt egy gigagyári méretekben működő cellagyártó volt, nem pedig egy kiskapacitású csomagösszeszerelő, a tanulság ugyanaz marad; a felmerült nehézségek a gyártósoron jelentkeztek, nem a rossz tervezés eredményei voltak.
A nem tervezett leállások költségesek a teljes feldolgozóiparban. A ... szerint A Siemens leállásának valódi költsége 2024-ben A jelentés szerint a világ 500 legnagyobb vállalata bevételeinek 11%-át veszíti el nem tervezett állásidők miatt, míg egy átlagos üzem havonta 27 órányi termelékenységcsökkenést produkál.
A gyártósori mutatók korai betekintést nyújtanak az OEM-ek számára ezekbe a kockázatokba. A hozamot és a folyamatképességet általában csak egyszer vizsgálják felül a gyártás során. tervezési befagyasztási és validációs szakaszAz alábbi öt mutató elemzésével az üzemeltetők folyamatosan vizsgálhatják a gyártósor napi teljesítményét valós körülmények között, hogy jobban megértsék, hol fordulhatnak elő kockázatok és hibák.
2. rész: Az öt mutató
2.1 OEE, és miért érdemes kérni a bontást
Az OEE (egyenlőségértékelés) három tényező kiemelésével méri, hogy egy sor tervezett gyártási idejének mekkora része eredményez ténylegesen jó kibocsátást:
-
Elérhetőség: A tervezett idő azon része, amely alatt a vonal közlekedik, nem pedig áll.
-
Teljesítmény: Mennyire közel van a futási sebesség az ideálishoz.
-
Minőség: Azon egységek aránya, amelyek elsőre átmennek át átdolgozás vagy selejt nélkül.
Ezt a három tényezőt összeszorozva kapjuk meg az OEE-pontszámot, amely százalékban jelenik meg, ahol a 100%-os pontszám hibátlan gyártási folyamatot jelent.
A mérést bevezetője, Seiichi Nakajima a 85% feletti eredményt világszínvonalúnak nevezte, míg a legtöbb gyár átlagosan 40% és 60% közöttEgy fő adat önmagában nagyon keveset mond a vevőnek, de ha az OEE-t diagnosztikai eszközként, és nem önkényes célként tekintjük, akkor az adat segíthet a gyakorlati fejlesztésekben.
Az alábbi táblázat bemutatja, miért. Vegyünk két hipotetikus csomagsort, amelyek ugyanazt az eredményt jelzik:
|
vonal |
Elérhetőség: |
Teljesítmény |
Minőség |
OEE |
Az OEM fő kockázata |
|---|---|---|---|---|---|
|
A. sor |
80% |
95% |
95% |
72% |
Gyakori leállások, amelyek késleltethetik a szállításokat |
|
B sor |
96% |
94% |
80% |
72% |
Sok utómunka és selejt, ami veszélyezteti az állandóságot |
Mindkét sor 72%-os eredményt ér el, mégis egy átfutási idők miatt aggódó vevőnek az A sort kell jobban megvizsgálnia, míg annak, aki a helyszíni meghibásodások miatt aggódik, a B sorra kell összpontosítania.
OEM-ek esetében kérdezze meg, hogy OEE-monitorozás azon a konkrét soron kell elvégezni, amelyen a csomagod készül, mindhárom tényezőre lebontva az elmúlt hat-tizenkét hónapban. Azt is érdemes megkérdezni, hogy mi számít tervezett gyártási időnek, mivel a szünetek, karbantartások vagy átállások kizárása esetén a pontszám magasabbnak tűnhet, mint a sor tényleges teljesítménye.
2.2 Nem tervezett leállás és annak főbb okai
A rendelkezésre állási veszteségek többnyire a nem tervezett leállásokból erednek. Egy csomagolósoron ezek gyakran néhány állomás köré csoportosulnak, nevezetesen a cellafülek hegesztése, az épületfelügyeleti rendszer programozása és a... végi tesztelés ahol egyetlen hibás szerelvény vagy teszter mindent feltarthat a felsőbb ágban.
Az összesített szám helyett inkább havi állásidő-órákat kérdezzen meg, az elveszett idő szerinti öt leggyakoribb okkal együtt. Az a beszállító, amely meg tudja nevezni a legnagyobb állásidő-forrásokat, és be tudja mutatni, mit tett a legnagyobb kiváltó okkal kapcsolatban, ismeri a saját folyamatait; egy olyan beszállító, amely csak egyetlen havi adatot tud megadni, lehet, hogy még nem követi nyomon elég pontosan az okokat ahhoz, hogy megoldja azokat.
2.3 Ciklusidő az ideális sebességgel szemben
A teljesítményveszteségek kevésbé láthatóak, mint a leállások. Egy gyártósor minden műszakban dolgozhat, és mégis alulteljesíthet, mivel az állomások az ideális sebességnél lassabban dolgoznak, vagy ismételten néhány másodperces szünetet tartanak. Ezek a rövid leállások ritkán jelennek meg a leállási naplókban, de összeadódnak.
Egy egyszerű példa szemlélteti a skálát. Ha egy gyártósor ideális ciklusideje csomagonként 60 másodperc, de a tényleges átlag 75 másodperc, a teljesítmény 80%. Egy öt műszakos hét alatt ez azt jelenti, hogy nagyjából egy teljes műszak vész el csak a lassú futás miatt.
Ennek figyelembevételével az OEM-eknek meg kell kérdezniük az ideális és tényleges ciklusidőt a szűk keresztmetszetű állomáson, valamint azt, hogy a gyártósor kapacitása hogyan viszonyul az előrejelzett igényhez. Egy beszállítónak, amely közel 100%-os gyakorlati kapacitással üzemel, kevés lehetősége van a keresletcsúcsok elnyelésére vagy akár egyetlen rossz hét utáni talpra állásra.
2.4 Első menetes minőség minden állomáson
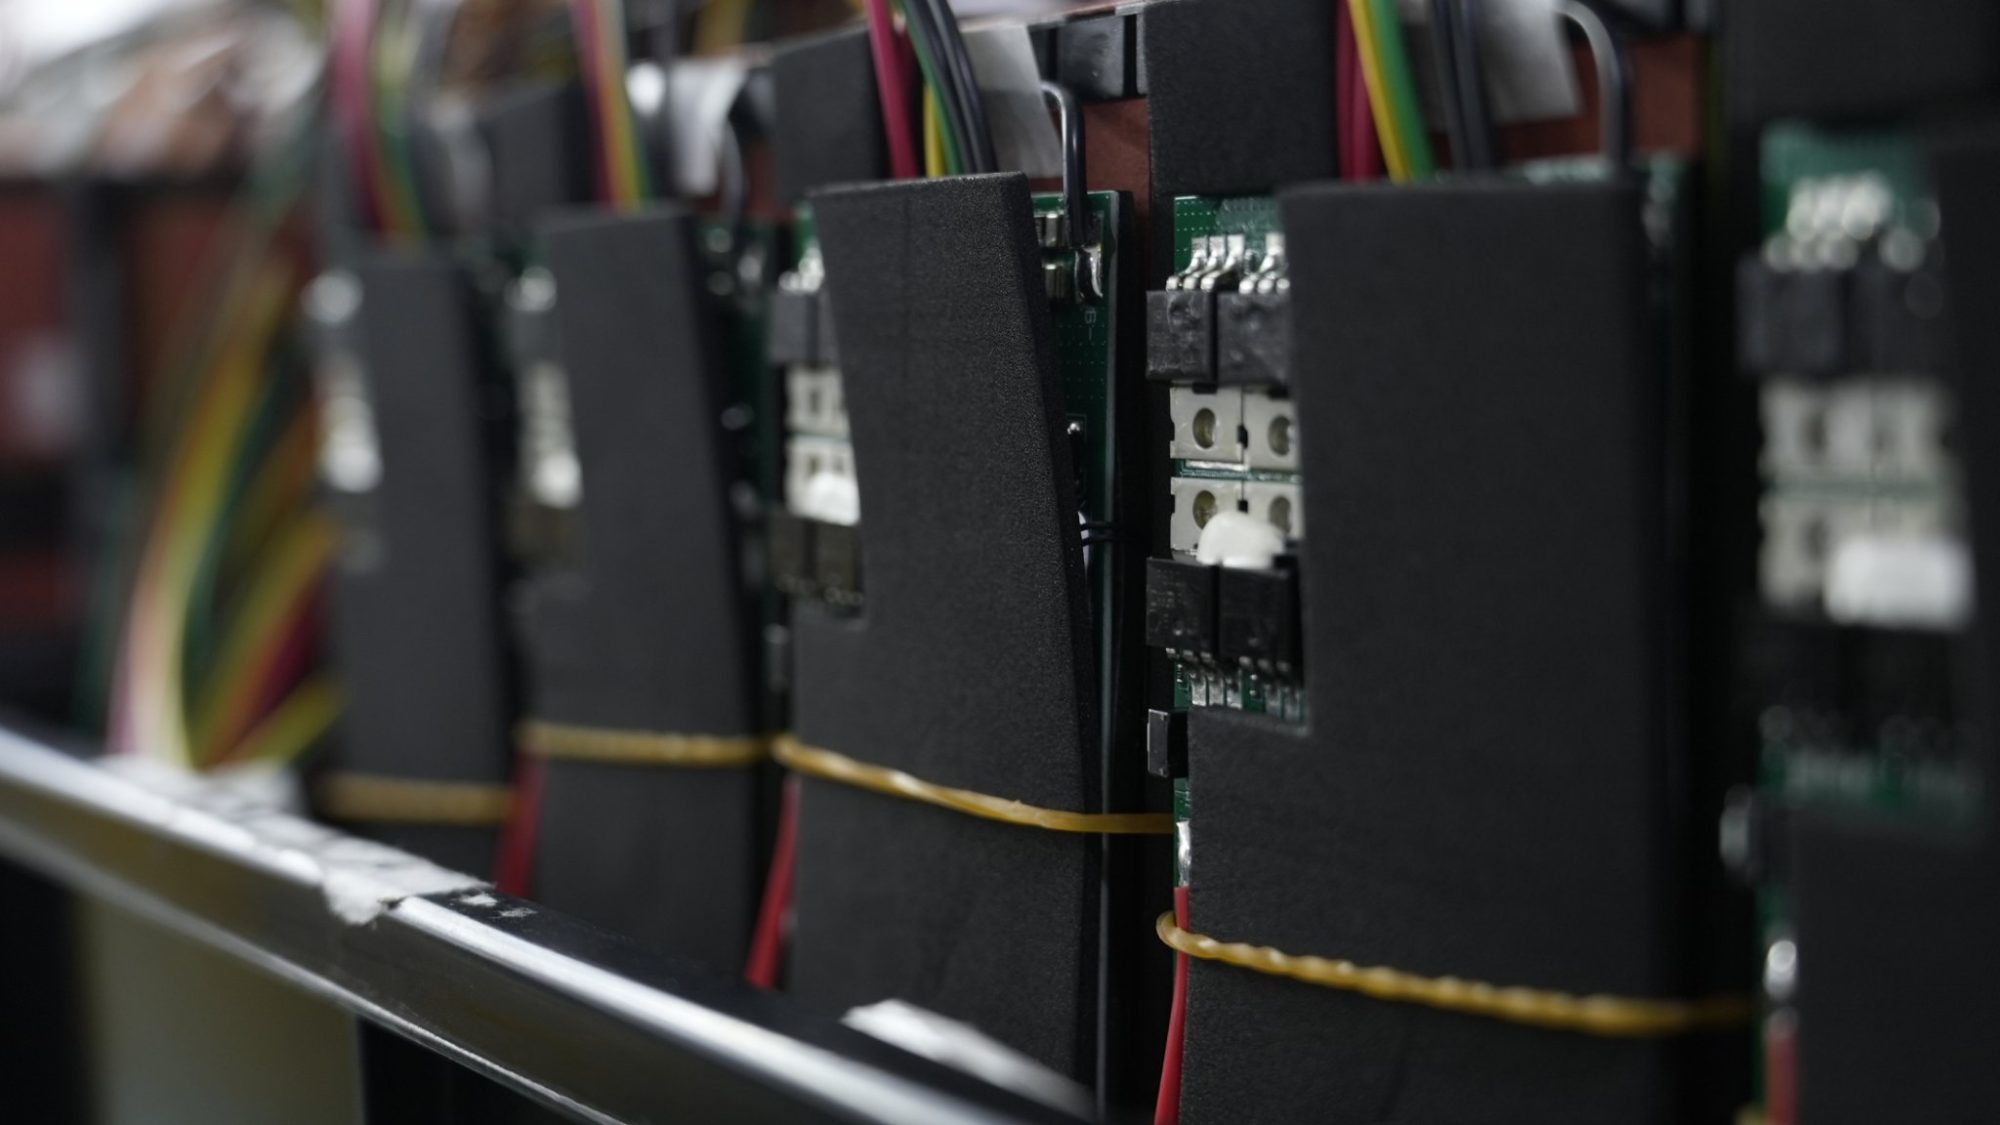
Az akkumulátorgyártás során jelentős minőségi veszteségek lehetnek. Az Accenture és a Fraunhofer FFB tanulmány a cellagyártásról megjegyzi, hogy a selejtarányok 2% és 25% között változhatnak. A csomagok összeszerelése különböző folyamatokat foglal magában, de az elv érvényes; a vevőhöz soha el nem jutó veszteségek továbbra is befolyásolják a költségeket, a kapacitást és az állandóságot.
A legfontosabb különbség a gyártósor végi sikerességi arány és az első sikerességi minőség között van. A gyártósor végi tesztelés megerősíti, hogy minden leszállított csomag megfelel a kibocsátási kritériumoknak. Egy magas sikerességi arány itt egy olyan gyártósort rejthet, amely az egységek nagy részét átdolgozza, mielőtt azok eljutnának a tesztelőhöz. Az OEM-eknek minden nagyobb állomáson, például hegesztésnél, épületfelügyeleti programozásnál, szigetelésnél és végső tesztnél, kérniük kell az első sikerességi arányokat, valamint a leggyakoribb hibatípusokat. Az állomásszintű adatok megmutatják, hogy hol lép be a folyamatba a változás, ami sokkal hasznosabb, mint egyetlen összesített százalékos érték.
2.5 Átállási idő kis volumenű, egyedi gyártások esetén
Az egyedi akkumulátorcsomagokat gyakran kisebb tételekben gyártják, más termékekkel közös gyártósorokon. Minden egyes termékváltás új berendezéseket, hegesztőprogramokat, teszterprofilokat és épületfelügyeleti firmware-t jelenthet, és minden egyes váltásra fordított perc egy olyan percet jelent, amelyet a gyártósor nem termel.
A valóságban az OEE (egyenértékesített energiafelhasználás) jelentősen változhat a termékösszetételtől és a folyamat összetettségétől függően; ezek a változók nagymértékben eltérhetnek a nagy keverésű kiszerelésű gyártósorokon. Az OEM-eknek meg kell kérdezniük beszállítóikat, hogy mennyi ideig tart egy tipikus átállás egy hasonló termék esetében, mint amit ők fontolgatnak, milyen gyakran váltanak termékeket a gyártósoron, és mi a minimális gyakorlati tételméret. Azt is érdemes megerősíteni, hogy az átállásokat tervezett vagy nem tervezett időnek számítják-e, mivel ez a választás jelentősen befolyásolhatja az OEE-értéket.
3. rész: Az adatok gyűjtésének módja fontos
A fenti mutatók mindegyike az alapul szolgáló nyilvántartások minőségétől függ. Két beszállító hasonló számokat jelenthet, miközben nagyon eltérő módon mérik azokat.
Az egyik leghasznosabb kérdés az, hogy az adatok kézi műszaknaplókból vagy gépekhez csatlakoztatott automatizált OEE-felügyeleti rendszerekből származnak-e, mivel a kézzel írott feljegyzések általában kihagyják a rövid megállókat és kerekítik az állásidőt. Mindkét megközelítésnek vannak előnyei és hátrányai, de a vásárlóknak meg kell érteniük, hogy melyik áll a megjelenített számok mögött.
További kérdések, amiket érdemes feltenni:
-
Az olyan definíciók, mint a tervezett idő és az ideális ciklusidő, következetesek-e a különböző gyártósorokon és telephelyeken?
-
Meg tudja osztani a beszállító a trendadatokat több hónapra visszamenőleg, nem csak egy friss pillanatképet?
-
Ki vizsgálja felül belsőleg a számokat, és milyen gyakran vezetnek ezek korrekciós intézkedésekhez?
-
Össze lehet kapcsolni a soradatokat sorozatszámokkal, ha egy minőségi problémát kell nyomon követni?
4. rész: Beszállítói kérdések ellenőrzőlistája
Az alábbi táblázat használható beszállítói auditok vagy negyedéves üzleti áttekintések során.
|
Metric |
Mit kér |
Egy jó válasz |
Vörös zászló |
|---|---|---|---|
|
OEE |
OEE a termékcsaládunkhoz, három tényezőre osztva, 6-12 hónap alatt |
Egyértelmű trenddel és meghatározott tervezett idővel rendelkező lebontás |
Egyetlen alak, lebontás vagy történelem nélkül |
|
Nem tervezett leállás |
Órák havonta és az öt leggyakoribb ok |
Rangsorolt ügyek a legnagyobb esetekre vonatkozó intézkedésekkel |
Havi összesítés ok nélküli adatokkal |
|
Ciklusidő |
Ideális és tényleges ciklusidő a szűk keresztmetszetnél |
Ismert szűk keresztmetszet szabad kapacitással az előrejelzésünkkel szemben |
Nincs meghatározva ideális arány vagy nincs tartalék kapacitás |
|
Első menetes minőség |
Első átfutási arányok állomásonként és fő hibatípusok szerint |
Állomásszintű adatok hibatrendekkel |
Csak a sorvégi sikerességi arány |
|
Átállás ideje |
Tipikus átállás egy olyan termékre, mint a miénk |
Mért idők és egy terv azok csökkentésére |
Az OEE-ből magyarázat nélkül kihagyott átállások |
|
Adatgyűjtés |
Manuális naplók vagy gépi adatok? |
Világos módszer és következetes definíciók |
A hónap végén kézzel összeállított adatok |
GYIK
Reális cél-e a 85%-os OEE egy akkumulátorcsomag-gyártó termékcsalád számára?
Ez inkább egy hasznos viszonyítási alap, mint egy megfelelési pont. Az egyedi csomagokat építő, nagy mennyiségben forgalmazó gyártósorok több átállással szembesülnek, mint a dedikált, nagy volumenű gyártósorok, így az alacsonyabb pontszám nem jelent automatikusan aggodalmat. Az időbeli folyamatos javulás általában többet mond, mint az abszolút szám.
Össze kellene-e hasonlítaniuk az OEM-ek (OEE) beszállítóit az OEE-vel?
Csak körültekintéssel. A beszállítók gyakran eltérően határozzák meg a tervezett időt és az ideális árakat, így a közvetlen összehasonlítások megbízhatatlanok. Végső soron minden gyártó számára a legfontosabb viszonyítási alap a saját korábbi teljesítménye.
Mi van, ha egy beszállító nem osztja meg a termelési adatokat?
Egyes beszállítók a gyártósor adatait kereskedelmi szempontból érzékenyként kezelik. Az összesített trendek kérése vagy a helyszíni adatok áttekintése egy audit során működőképes köztes megoldás lehet. A gyártósor teljesítményének megvitatásának teljes elutasítása érdemes megjegyezni a minősítés során.
Milyen gyakran kell az OEM-eknek felülvizsgálniuk ezeket a mutatókat?
Sok program esetében beválik a minősítéskor, majd negyedévente történő felülvizsgálatuk. A gyakoribb felülvizsgálatoknak van értelme a felfutás során, a tervmódosítás után, vagy ha a szállítási teljesítmény romlik.
Ezek a mutatók helyettesítik a tesztjelentéseket és az auditokat?
Nem. A tesztjelentések, tanúsítványok és folyamatauditok megerősítik, hogy egy csomag biztonságos és megfelel a specifikációnak. A gyártósor mérőszámai más nézőpontot képviselnek; vajon a beszállító képes-e folyamatosan szállítani a csomagot, miután megkezdődött a tömeggyártás.


