

A nagy repülőgépipari szerelőlemezeknek síkban kell maradniuk a pontos összeszerelés, a teherátadás és a rögzített alkatrészek közötti illesztés érdekében. A széles felületek, zsebek és rögzítőfuratok megmunkálása feloldhatja a maradék feszültséget és deformálhatja a lemezt a rögzítés kioldása után. A síklapúság ezért nem csak egy végső síkfelülettől függ: az anyageltávolítást, a munkadarab befogását, a referenciapont-tervezést és az ellenőrzést együttesen kell figyelembe venni. A repülőgépipari munka ezeket a döntéseket a következőkkel szemlélteti: egyedi gyártási szolgáltatások.
A nehéz anyagok eltávolítása torzíthatja a nagy repülőgépipari lemezeket
Egy vastag anyagdarab vékonyabb, zsebekkel és bordákkal ellátott lemezzé történő marása egyenetlen anyagleválasztást eredményez. A marás előtti feszültségek a marás után újra eloszlanak; emellett, amikor egy mérnök marással távolít el anyagot, a marószerszám erőt fejt ki, ami a lemez elmozdulását okozza. Így, bár a lemez befogás közben laposnak tűnik, elengedéskor elrugaszkodhat vagy elcsavarodhat. A vékony gerincek és az alátámasztás nélküli fesztávolságok különösen érzékenyek az ilyen típusú deformációra.
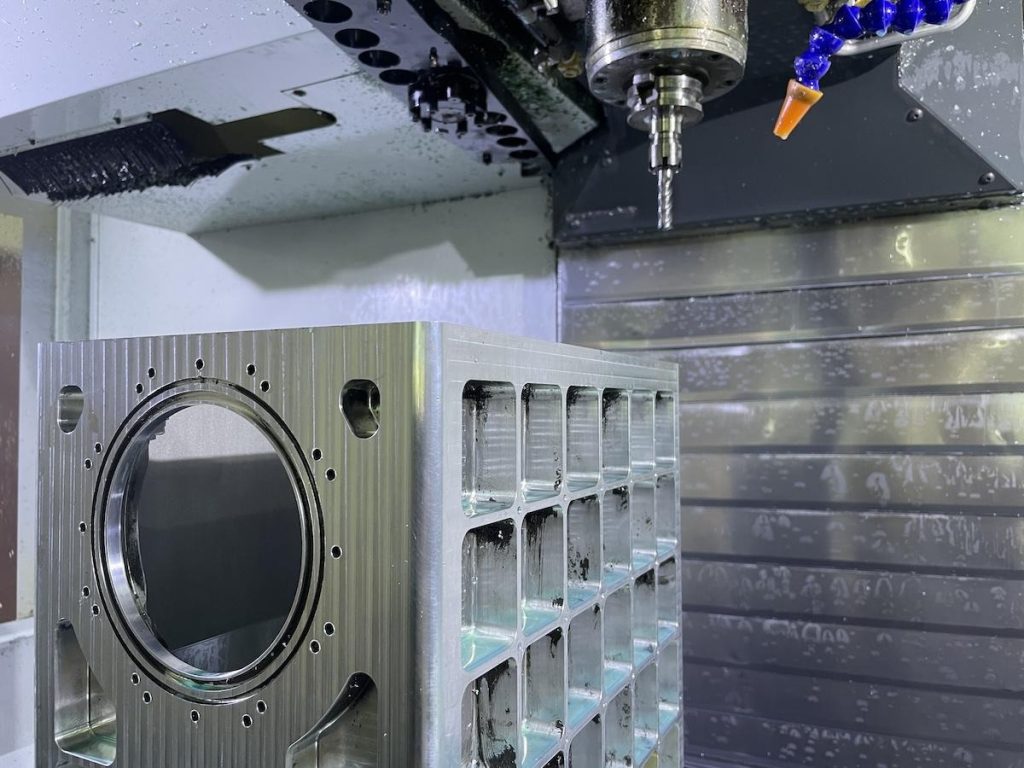
Bár 5 tengelyes CNC megmunkálás Önmagában nem garantálja, hogy az alkatrészek sík felületűek lesznek, szabályozni kell az eltávolítandó anyag mennyiségét és időközönkénti alkalmazását is. Az alumíniumlemezek hajlamosak deformálódni vékony keresztmetszetű és/vagy egyenetlen zsebekkel megmunkált körülmények között. A korábbi megmunkálási folyamatokból eredő maradékfeszültségek megtartása mellett az acéllemezek gyakran a készletgyártásból származó maradékfeszültségeket is megtartják.
Egy repülőgépipari projektben egy 45#-os acél alkatrész, amelynek mérete 68 × 68 × 40 mm volt, jelentős anyageltávolítást igényelt egy tömör nyersdarabból, és az alkatrész mind a hat oldalán megmunkálást igényelt. Az alkatrész különböző jellemzői közötti geometriai kapcsolatokat ± 02 mm-en belül kellett tartani. Emiatt a deformáció szabályozása kritikus fontosságúvá vált. Az alkatrész ugyanazokkal a feszültségmentesítési problémákkal nézett szembe, mint a lemez.
A megmunkálási sorrend és a munkadarab-befogás határozza meg a végső stabilitást
A hatékony stratégia megkülönbözteti a nagyoló megmunkálást a finommegmunkálástól, ahol az előbbi a nyersanyag nagy részét kis ráhagyással távolítja el. A munkadarab ezután feszültségmentesíthető, ami után megállapíthatók a valódi méretek. A finommegmunkálás csak a ráhagyást távolítja el minimális erő kifejtésével, ami az alkatrész görbülését okozhatná. Az oldalak/zsebek változtatása megakadályozza az eltávolított anyag koncentrálását.
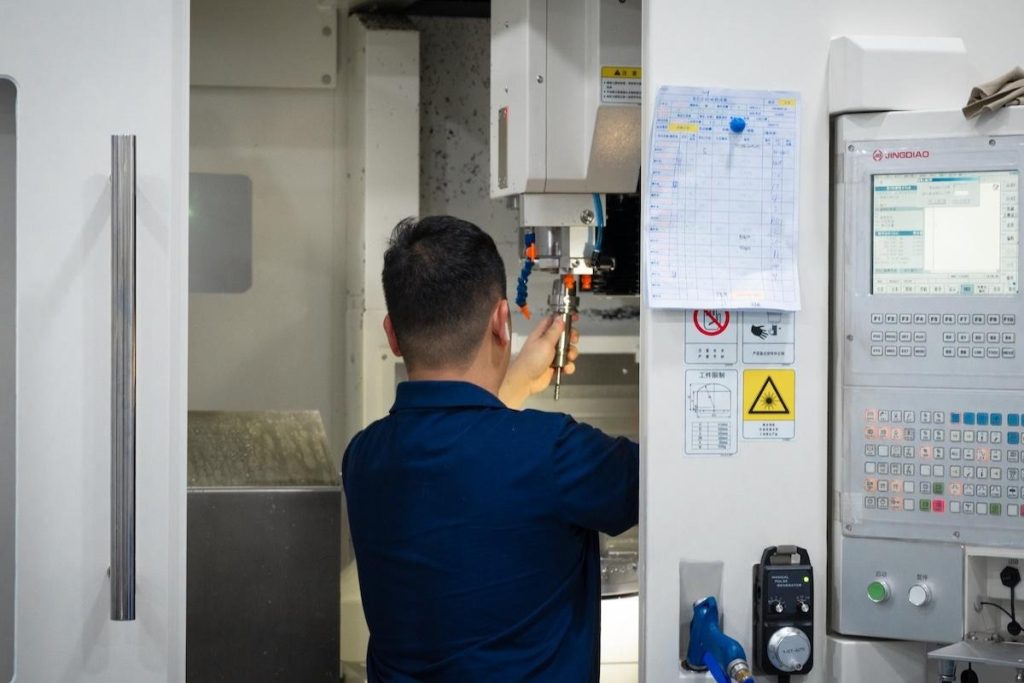
Ebben az esetben az acél alkatrészeket úgy munkálták meg, hogy mindkét oldalon 0.5 mm ráhagyás maradjon, amikor mind a hat irányból durva megmunkálást végeztek. Ezt követően lágyítást végeztek a belső feszültségek enyhítésére. A ráhagyás figyelembe vette az esetleges mozgást, és anyagot biztosított a korrekcióhoz. Az alapsíkot köszörüléssel hozták létre, és elsődleges alappontként határozták meg a megmunkálás előtt. CNC fémmegmunkálás öttengelyes géppel végezték.
Nagyméretű lemezek esetében a készülékeknek alaplapokat kell használniuk, miközben a munkadarabot a szerszámhoz való hozzáférés akadályozása nélkül megtámasztják. Ezek a szolgáltatások akkor adnak többletértéket, ha magukban foglalják a megmunkálási terv, a készletráhagyás, a készülék érintkezési pontjai és a sorrend felülvizsgálatát a vágás megkezdése előtt – nem csupán egy rajz végrehajtását.
A síkfelület és a felület pontosságának ellenőrzése vizsgálattal
A síkfelületet az alkatrészen kell ellenőrizni megmunkáló szorítók vagy alátámasztás nélkül. Lemezek esetében a rács mentén végzett vizsgálat segít azonosítani a lejtőt és a helyi hajlást, valamint megállapítani, hogy a szerelvény elegendő nyomást gyakorolt-e a rugalmas deformáció elrejtésére a vágás során. A megtámasztási módszert dokumentálni kell, hogy minden jövőbeni ellenőrzést azonos körülmények között végezzenek. A felületi lemez és egy indikátor a változékonyságot mutatja; a koordináta-mérő gépet a felületek és az adatpontok feltérképezésére használják. Ha csak a négy sarkon mérik a tapintást, a mérnök elmulaszthatja a központi hajlást. Nehéz összehasonlítani a leolvasott értékeket, ha az alkatrészeket különböző alátámasztásokba helyezték. A hőmérséklet-stabilitás korlátozza a mérésekben előforduló eltérések mértékét.
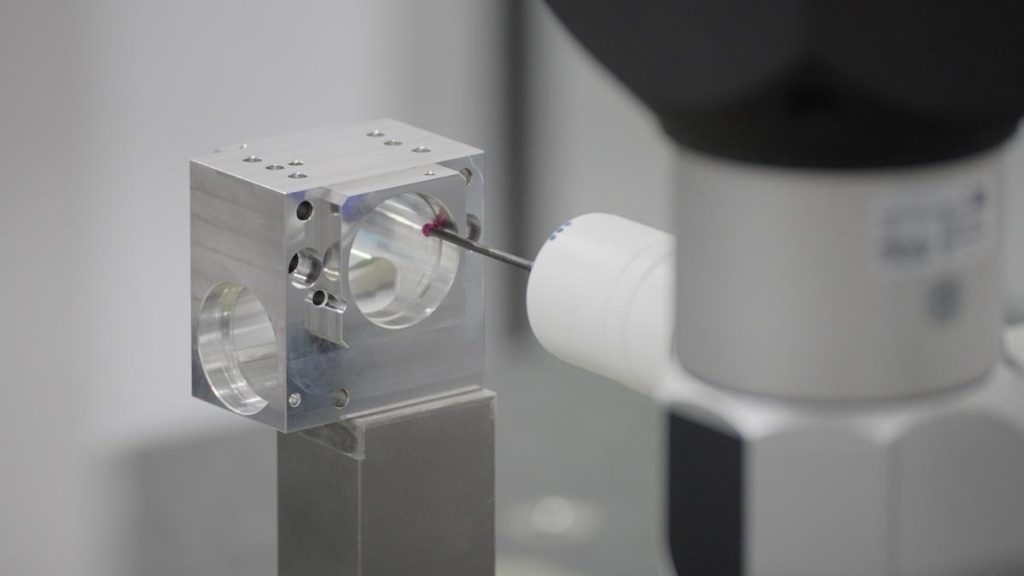
A megmunkálási folyamat dokumentált ellenőrzéssel történő ellenőrzése mellett a CNC megmunkálási folyamatok ismételhetősége fontos az ismételt megrendeléseknél. Az acélprojektben az összes jellemző helyének meghatározása előtt a referenciafelületet simára megmunkálták. A befejező megmunkálás irányításához 02 mm-es geometriai tűréshatárokat és H7 furatátmérőket határoztak meg. A rögzítőlemezek elhelyezésekor a pontosság biztosítása érdekében ellenőrizni kell a furatok referenciasíkjának helyét, valamint a furatok párhuzamosságát és merőlegességét. Bár az 5 tengelyes CNC megmunkálás csökkenti a munka beállításával járó hibákat, az eredmények biztosítása érdekében továbbra is mérni kell.
A CNC fémmegmunkálás megismételhetősége megköveteli, hogy a tétel minden egyes tételén hasonló ellenőrzéseket végezzenek; az első tétel jóváhagyása önmagában nem garantálja a minőséget. Az egyedi gyártási szolgáltatásoknak egyértelműen meg kell határozniuk az ellenőrzési pontokat és az elfogadható szabványokat minden termékre a gyártás megkezdése előtt.
Összegzés
A sík repülőgépipari lemezek a feszültség és a geometria gyártás közbeni kezelésének eredményeként jönnek létre, nem pedig a végső simításra hagyatkozva. Kiegyensúlyozott nagyolás, tervezett ráhagyások, feszültségmentesítés ahol szükséges, stabil munkadarab-befogás és adatvezérelt simítási határtorzulás. A repülőgépipari acélalkatrész példa bemutatja, hogyan működnek együtt ezek a vezérlők igényes tűrések mellett. Az ellenőrzés a felület síkságát és az összeszerelés pontosságát meghatározó csatlakozásokat ellenőrzi, támogatva az ismételhető gyártást.


