

Մեծ ավիատիեզերական ամրացման թիթեղները պետք է մնան հարթ՝ ճշգրիտ հավաքման, բեռի փոխանցման և միացված բաղադրիչների միջև հավասարեցման համար: Լայն մակերեսների, գրպանիկների և ամրացման անցքերի մեքենայական մշակումը կարող է ազատել մնացորդային լարվածությունից և աղավաղել թիթեղը ամրացումից հետո: Հետևաբար, հարթությունը կախված է ոչ միայն վերջնական երեսպատման անցումից. նյութի հեռացումը, աշխատանքային մասի ամրացումը, տվյալների պլանավորումը և ստուգումը պետք է դիտարկվեն միասին: Ավիատիեզերական աշխատանքը ցույց է տալիս այս որոշումները հետևյալ կերպ. մաքսային արտադրության ծառայություններ.
Ծանր նյութերի հեռացումը կարող է աղավաղել մեծ ավիատիեզերական թիթեղները
Հաստ նյութի կտորը ավելի բարակ թերթիկի (թիթեղի) ֆրեզավորումը՝ գրպանիկներով և կողիկներով, ստեղծում է նյութի անհավասար հեռացում: Ֆրեզավորումից առաջ առկա լարվածությունները կվերաբաշխվեն ֆրեզավորումից հետո. նաև, երբ ինժեները նյութը հեռացնում է ֆրեզավորման միջոցով, կտրիչը կգործադրի ուժ, որը կստիպի թիթեղը շարժվել: Այսպիսով, չնայած թիթեղը ամրացված վիճակում հարթ է թվում, այն կարող է ցատկել կամ պտտվել արձակվելուց հետո: Բարակ ցանցերը և չհենվող բացվածքները հատկապես ենթակա են այս տեսակի դեֆորմացիայի:
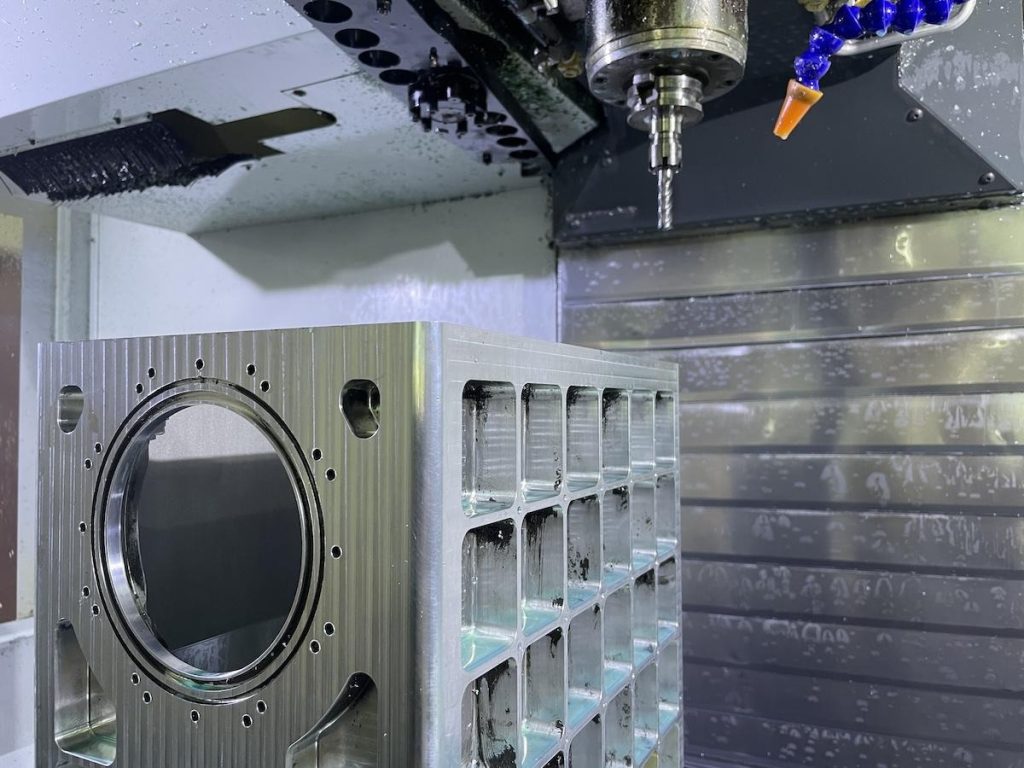
Չնայած որ 5 առանցք CNC հաստոցներ Միայն թե մասերի հարթ լինելը չի երաշխավորում, անհրաժեշտ է վերահսկել թե՛ հեռացվող նյութի քանակը, թե՛ ժամանակացույցը: Ալյումինե թիթեղները հակված են դեֆորմացվելու այն պայմաններում, երբ դրանք ունեն բարակ լայնական հատույթներ և/կամ մշակվել են անհարթ գրպանիկներով: Նախորդ մեքենայական մշակման գործընթացներից առաջացած մնացորդային լարումները պահպանելուց բացի, պողպատե նախշերը հաճախ պահպանում են նաև պահեստային արտադրությունից առաջացած մնացորդային լարումները:
Ավիատիեզերական նախագծում 68 × 68 × 40 մմ չափսի 45# պողպատե բաղադրիչը պահանջում էր նյութի զգալի հեռացում ամբողջական նախշից և բաղադրիչի բոլոր վեց կողմերում մեխանիկական մշակում: Բաղադրիչի տարբեր առանձնահատկությունների միջև երկրաչափական հարաբերությունները պետք է պահպանվեին ± 02 մմ-ի սահմաններում: Հետևաբար, դեֆորմացիայի վերահսկումը դարձավ կարևորագույն: Բաղադրիչը կբախվեր նույն խնդիրներին լարվածության թեթևացման հետ կապված, ինչ թիթեղը:
Մեքենաշինության հաջորդականությունը և աշխատանքային մասի ամրությունը որոշում են վերջնական կայունությունը
Արդյունավետ ռազմավարությունը կտարբերակի կոպիտ մշակումը նուրբ մշակումից, որտեղ առաջինը կհեռացնի նյութի մեծ մասը՝ փոքր թույլատրելի շեղումով։ Այնուհետև կարող է իրականացվել լարվածության մեղմացում, որից հետո կհաստատվեն իրական չափերը։ Նուրբ մշակումը հեռացնում է թույլատրելի շեղումը՝ նվազագույն ուժ գործադրելով, որը կարող է առաջացնել մասի ծռում։ Կողերի/գրպանիկների փոփոխությունը կկանխի հեռացման կենտրոնացումը։
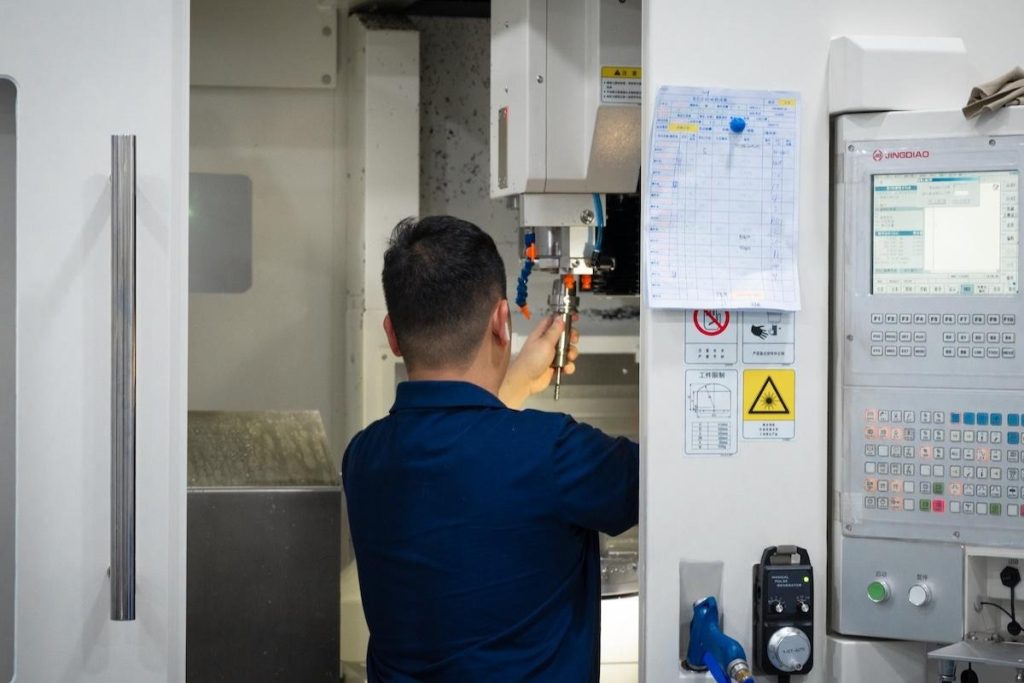
Այս դեպքում պողպատե մասերը մշակվել են այնպես, որ բոլոր վեց ուղղություններից կոպիտ մշակում կատարելիս յուրաքանչյուր կողմում մնացել է 0.5 մմ թույլատրելի քանակություն։ Դրան հաջորդել է ներքին լարվածությունները թեթևացնելու համար թրծումը։ Թույլատրելի քանակը հաշվի է առել ցանկացած շարժում և ապահովել է ուղղման համար նյութ։ Տվյալների հարթությունը ստեղծվել է հղկման միջոցով և սահմանվել է որպես հիմնական տվյալ՝ նախքան CNC մետաղի մշակում իրականացվել է հինգ առանցքային մեքենայի միջոցով։
Մեծ թիթեղի դեպքում, հարմարանքները պետք է օգտագործեն տվյալների բարձիկներ՝ միաժամանակ հենելով մասը՝ առանց գործիքի հասանելիությունը խոչընդոտելու: Այս ծառայությունները արժեք են ավելացնում, երբ դրանք ներառում են մեքենայական մշակման պլանի, պաշարների թույլատրելի քանակի, հարմարանքների շփման կետերի և հաջորդականության վերանայում կտրումը սկսելուց առաջ, այլ ոչ թե պարզապես գծագրի կատարում:
Հարթության և ինտերֆեյսի ճշգրտության վերահսկում ստուգման միջոցով
Մասի հարթությունը պետք է ստուգվի առանց մեխանիկական սեղմակների կամ հենարանների տեղադրման: Թիթեղների վրա ցանցի երկայնքով ստուգումը կօգնի որոշել թեքությունն ընդդեմ տեղային կորության և որոշել, թե արդյոք հարմարանքը բավարար ճնշում է գործադրել՝ կտրման ընթացքում առաձգական դեֆորմացիան թաքցնելու համար: Անհրաժեշտ է փաստաթղթավորել հենարանի մեթոդը, որպեսզի բոլոր ապագա ստուգումները իրականացվեն նույնական պայմաններում: Մակերեսային թիթեղը և ցուցիչը ցույց են տալիս փոփոխականությունը. CMM-ն օգտագործվում է մակերեսները և տվյալների բազայի առանձնահատկությունները քարտեզագրելու համար: Միայն չորս անկյուններում զոնդավորումը կարող է ստիպել ինժեներին անտեսել կենտրոնական աղեղը: Դժվար է համեմատել ցուցմունքները, երբ մասերը տեղադրված են տարբեր հենարանների վրա: Ջերմաստիճանի կայունությունը սահմանափակում է չափումների ժամանակ առաջացող տատանումների քանակը:
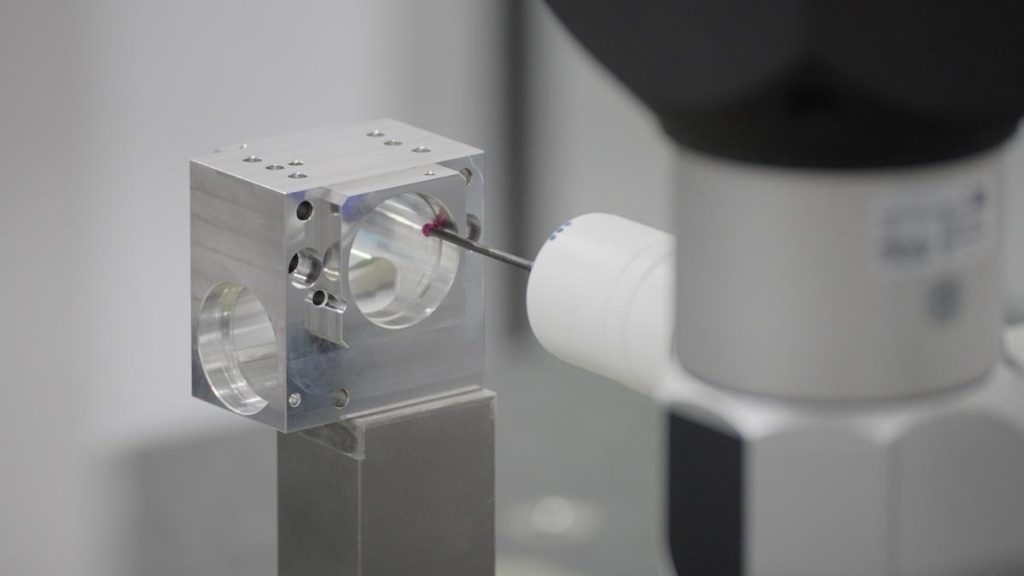
Բացի փաստաթղթավորված ստուգման միջոցով մեքենայացման գործընթացի վերահսկումից, CNC մեքենայացման գործընթացներում կրկնելիությունը կարևոր է կրկնակի պատվերների համար: Պողպատե նախագծում, բոլոր առանձնահատկությունների դիրքերը սահմանելուց առաջ, տվյալների մակերեսը մշակվել է հարթ: Ավարտական մեքենայի մշակման ուղղորդման համար սահմանվել են 02 մմ և H7 անցքերի տրամագծերի երկրաչափական շեղումներ: Մոնտաժային թիթեղների տեղադրման ճշգրտությունն ապահովելու համար ստուգեք անցքերի տվյալների հարթության դիրքը, ինչպես նաև անցքերի զուգահեռությունն ու ուղղահայացությունը: Չնայած 5-առանցքային CNC մեքենայացումը նվազեցնում է աշխատանքի կազմակերպման հետ կապված սխալները, այն դեռ պետք է չափվի՝ արդյունքները ապահովելու համար:
CNC մետաղական մշակման կրկնելիությունը պահանջում է, որ խմբաքանակի յուրաքանչյուր ապրանքի վրա կատարվեն նմանատիպ ստուգումներ. միայն առաջին ապրանքի հաստատումը չի երաշխավորում որակը: Արտադրության մեկնարկից առաջ պատվերով պատրաստված ծառայությունները պետք է հստակ սահմանեն ստուգման կետերը և ընդունելի չափանիշները յուրաքանչյուր ապրանքի համար:
Եզրափակում
Հարթ աէրոտիեզերական թիթեղները ստացվում են արտադրության ընթացքում լարվածության և երկրաչափության կառավարման արդյունքում՝ առանց վերջնական կտրվածքի վրա հույսը դնելու: Հավասարակշռված կոպիտ մշակում, պլանավորված թույլատրելի չափսեր, լարվածության թեթևացում, որտեղ դա անհրաժեշտ է, կայուն աշխատանքային ամրացում և տվյալների վրա հիմնված վերջնական մշակման սահմանային աղավաղում: Աէրոտիեզերական պողպատե մասի օրինակը ցույց է տալիս, թե ինչպես են այս կառավարման համակարգերը համատեղ աշխատում պահանջկոտ հանդուրժողականությունների պայմաններում: Ստուգումը ստուգում է մակերեսի հարթությունը և հավաքման ճշգրտությունը որոշող միջերեսները՝ աջակցելով կրկնելի արտադրությանը:


