

Duże płyty montażowe w przemyśle lotniczym muszą pozostać płaskie, aby zapewnić precyzyjny montaż, przenoszenie obciążeń i wyrównanie między mocowanymi elementami. Obróbka szerokich powierzchni, kieszeni i otworów montażowych może uwolnić naprężenia szczątkowe i odkształcić płytę po odmocowaniu. Płaskość zależy zatem od czegoś więcej niż tylko ostatecznego procesu obróbki: należy uwzględnić usuwanie materiału, mocowanie, planowanie punktów odniesienia i kontrolę. Prace w przemyśle lotniczym ilustrują te decyzje poprzez usługi produkcji niestandardowej.
Usuwanie ciężkich materiałów może powodować zniekształcenie dużych płyt lotniczych
Frezowanie grubego kawałka materiału do cieńszej warstwy (płyty), z kieszeniami i żebrami, powoduje nierównomierne usuwanie materiału. Naprężenia występujące przed frezowaniem ulegną redystrybucji po frezowaniu; ponadto, gdy inżynier usuwa materiał poprzez frezowanie, frez wywiera siłę, która powoduje ruch płyty. W związku z tym, chociaż płyta wydaje się płaska po zaciśnięciu, może się odkształcać lub skręcać po zwolnieniu. Cienkie wstęgi i niepodparte przęsła są szczególnie podatne na tego typu odkształcenia.
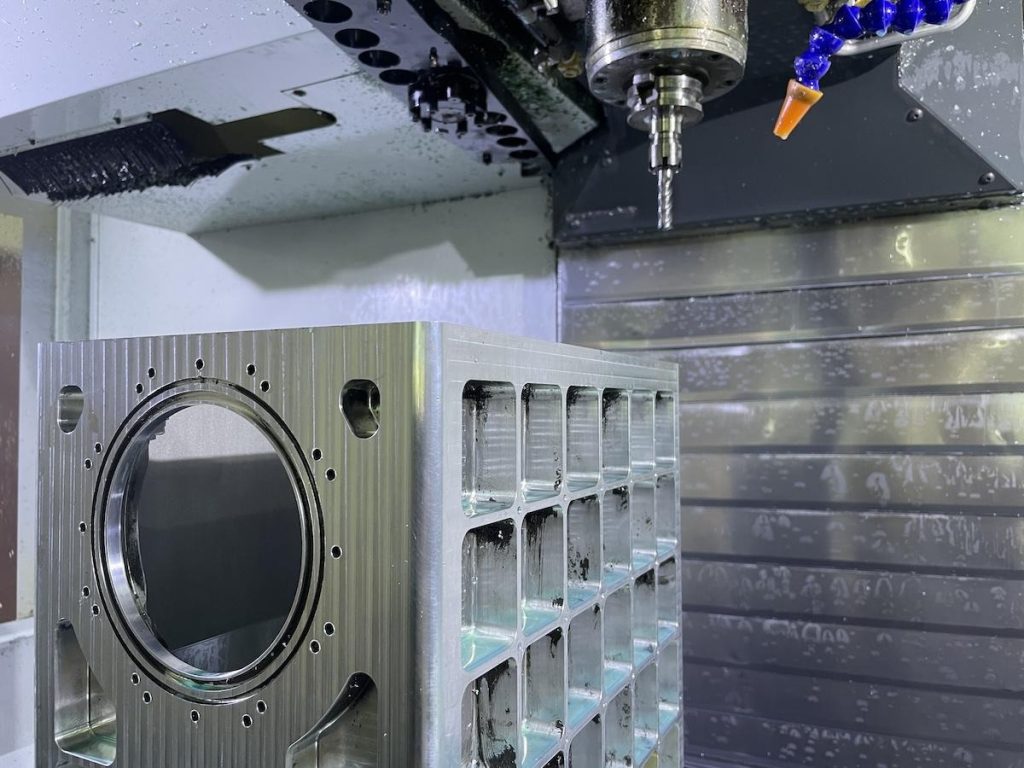
Chociaż 5-osiowa obróbka CNC Samo to nie gwarantuje płaskości części, konieczne jest kontrolowanie zarówno ilości usuwanego materiału, jak i czasu jego usuwania. Płyty aluminiowe mają tendencję do odkształcania się w warunkach, gdy mają cienkie przekroje poprzeczne i/lub zostały poddane obróbce z nierównomiernym ułożeniem kieszeni. Oprócz naprężeń szczątkowych powstałych w wyniku wcześniejszych procesów obróbki, wykroje stalowe często zachowują naprężenia szczątkowe z produkcji seryjnej.
W projekcie lotniczym, element stalowy o grubości 45# i wymiarach 68 × 68 × 40 mm wymagał znacznego usunięcia materiału z litego wykroju i obróbki mechanicznej wszystkich sześciu stron elementu. Zależności geometryczne między różnymi cechami elementu musiały być utrzymane w granicach ± 02 mm. W związku z tym kontrola odkształceń stała się kluczowa. Element napotkałby te same problemy z odprężaniem, co płyta.
Sekwencja obróbki i mocowanie przedmiotu obrabianego decydują o stabilności końcowej
Skuteczna strategia pozwoli odróżnić obróbkę zgrubną od obróbki precyzyjnej, gdzie ta pierwsza usuwa większość materiału z niewielkim naddatkiem. Następnie obrabiany element można poddać odprężaniu, po którym zostaną ustalone rzeczywiste wymiary. Obróbka precyzyjna usuwa jedynie naddatki, przy minimalnej sile, która mogłaby spowodować wygięcie elementu. Zmiana stron/kieszeni zapobiegnie koncentrowaniu się usuwanego materiału.
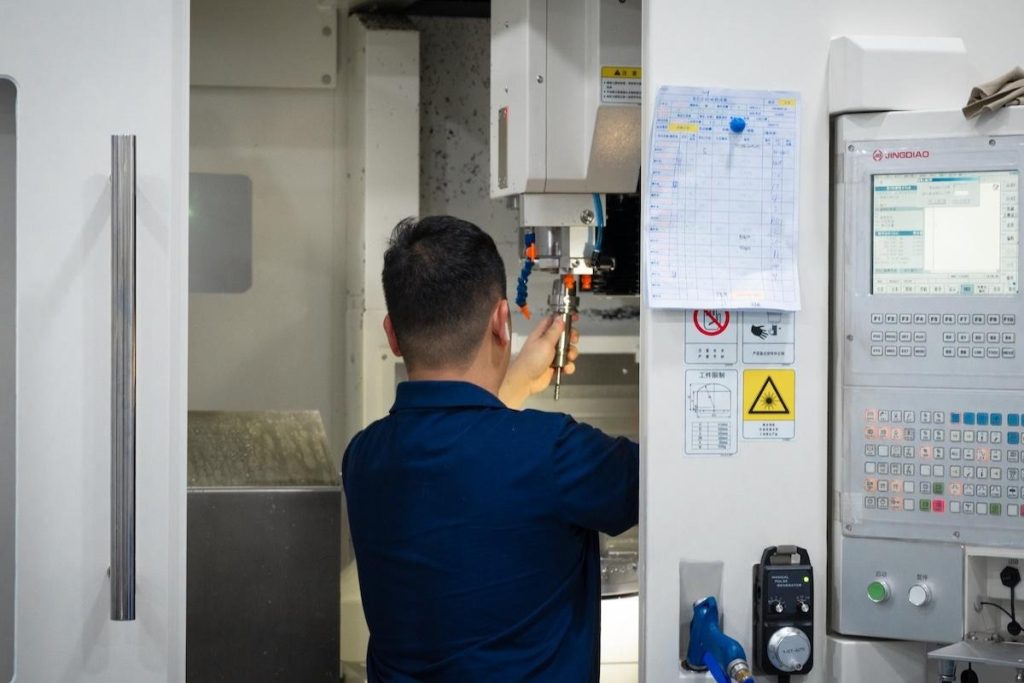
W tym przypadku części stalowe zostały obrobione tak, aby po obróbce zgrubnej ze wszystkich sześciu kierunków pozostało 0.5 mm naddatku z każdej strony. Następnie przeprowadzono wyżarzanie w celu usunięcia naprężeń wewnętrznych. Naddatek uwzględniał wszelkie przesunięcia i zapewniał materiał do korekty. Płaszczyznę bazową utworzono poprzez szlifowanie i ustalono jako podstawową bazę bazową przed obróbką. Obróbka metali CNC wykonano przy użyciu maszyny pięcioosiowej.
W przypadku dużych płyt, uchwyty powinny wykorzystywać podkładki bazowe, podpierając element bez utrudniania dostępu narzędzi. Usługi te przynoszą dodatkową wartość, gdy obejmują weryfikację planu obróbki, naddatku materiału, punktów styku uchwytów i kolejności przed rozpoczęciem cięcia – a nie tylko wykonanie rysunku.
Kontrola płaskości i dokładności interfejsu poprzez inspekcję
Płaskość należy sprawdzać na części bez użycia zacisków obróbkowych ani podpór. W przypadku płyt, kontrola wzdłuż siatki pomoże zidentyfikować nachylenie względem lokalnego wygięcia i określić, czy mocowanie wywierało wystarczający nacisk, aby ukryć odkształcenie sprężyste podczas cięcia. Konieczne jest udokumentowanie metody podparcia, aby wszystkie przyszłe kontrole były przeprowadzane w identycznych warunkach. Płyta powierzchniowa i wskaźnik wykazują zmienność; współrzędnościowa maszyna pomiarowa (CMM) służy do mapowania powierzchni i elementów odniesienia. Pomiar tylko w czterech narożnikach może spowodować, że inżynier przeoczy centralne wygięcie. Trudno jest porównywać odczyty, gdy części zostały umieszczone w różnych podporach. Stabilność temperaturowa ogranicza zakres zmienności, jaka może wystąpić w pomiarach.
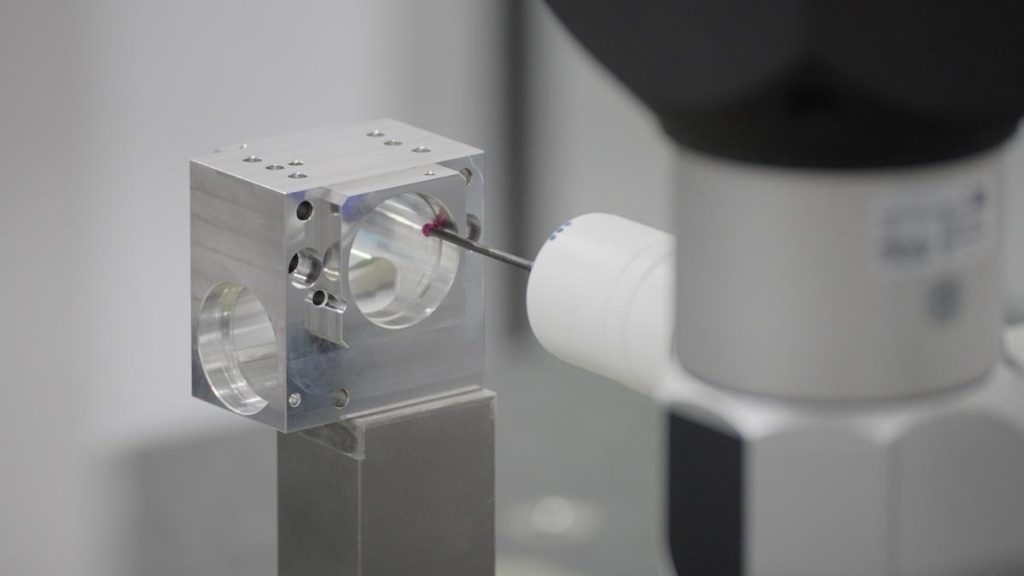
Oprócz kontroli procesu obróbki poprzez udokumentowaną kontrolę, powtarzalność w procesach obróbki CNC jest ważna w przypadku powtarzalnych zleceń. W projekcie stalowym, przed ustaleniem położenia wszystkich elementów, powierzchnia bazowa została obrobiona na płasko. Tolerancje geometryczne otworów wynoszące 02 mm i H7 zostały ustalone w celu ułatwienia obróbki wykańczającej. Aby zapewnić dokładność podczas umieszczania płyt montażowych, należy zweryfikować położenie otworów w płaszczyźnie bazowej, a także ich równoległość i prostopadłość. Chociaż 5-osiowa obróbka CNC redukuje błędy związane z przygotowaniem zadania, nadal konieczne jest przeprowadzenie pomiarów, aby zagwarantować uzyskanie pożądanych rezultatów.
Powtarzalność w obróbce metali CNC wymaga przeprowadzania podobnych kontroli każdego elementu w partii; samo zatwierdzenie pierwszego elementu nie gwarantuje jakości. Usługi produkcji niestandardowej powinny jasno określać punkty kontroli i dopuszczalne standardy dla każdego produktu przed rozpoczęciem produkcji.
Wniosek
Płaskie blachy lotnicze powstają dzięki zarządzaniu naprężeniami i geometrią w całym procesie produkcji, bez konieczności końcowego cięcia. Zrównoważona obróbka zgrubna, zaplanowane naddatki, odprężanie w razie potrzeby, stabilne mocowanie i obróbka wykończeniowa oparta na danych bazowych ograniczają odkształcenia. Przykład stalowej części lotniczej pokazuje, jak te elementy sterujące współdziałają w przypadku wymagających tolerancji. Kontrola weryfikuje płaskość powierzchni i interfejsy, które decydują o dokładności montażu, wspierając powtarzalność produkcji.


