

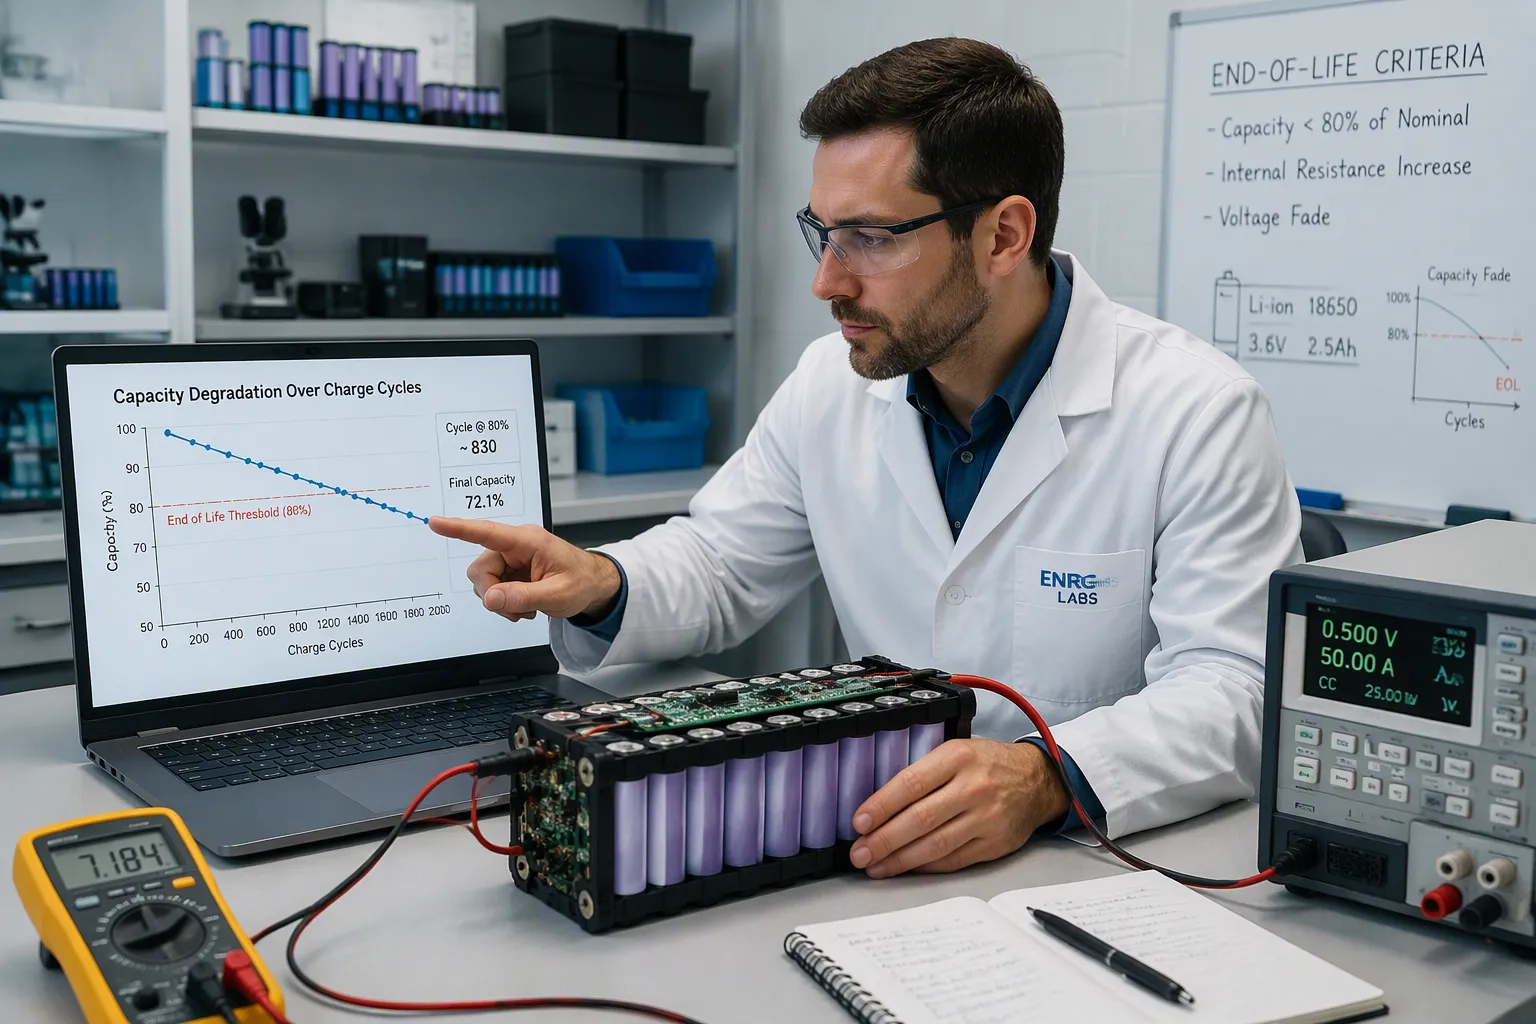
Szybka odpowiedź: Inżynierowie muszą dobrać rozmiar niestandardowego pakietu litowego na podstawie wymaganego czasu pracy na koniec okresu eksploatacji. Następnie cofają się do początkowej pojemności. Używają marginesu degradacji, który uwzględnia spadek pojemności i wzrost rezystancji.
Początkowa pojemność eksploatacyjna jest niezbędnym parametrem do określenia rozmiaru, ale nie wystarcza do wykazania żywotności. Należy określić minimalny akceptowalny czas pracy, zakres napięcia użytkowego i moc w uzgodnionym stanie po zakończeniu okresu eksploatacji, a następnie opracować wykonalny projekt nowego pakietu.
Ten przewodnik przedstawia inżynierom OEM/ODM, zespołom zakupowym i zespołom ds. jakości krok po kroku metodę określania czasu pracy baterii. Obejmuje on również kompromisy, kryteria walidacji oraz listę kontrolną OEM dla niestandardowych akumulatorów. Staranne planowanie żywotności baterii chroni zarówno harmonogram, jak i dokumentację terenową.
Na wynos
Wybierając rozmiar akumulatora, kieruj się tym, jak długo będzie działał pod koniec okresu użytkowania, a nie jego pojemnością, gdy jest nowy.
dodaj margines degradacji aby pokryć spadek pojemności i wzrost rezystancji w czasie.
Przed wyborem ogniw należy ustawić profil obciążenia, napięcie odcięcia i stan okna naładowania.
Użyj plan walidacji aby pokazać, że pakiet nadal spełnia założone cele czasowe po starzeniu.
Zapisz wszystkie swoje założenia i wyniki testów, aby przegląd projektu był przejrzysty.
Część 1: Dlaczego określanie czasu pracy baterii BOL jest nieskuteczne
1.1 Luka między BOL a EOSL
A zdolność do rozpoczęcia życia Liczba opisuje nowe ogniwo w kontrolowanych warunkach. Nie opisuje zmontowanego pakietu po latach użytkowania. Dwa mechanizmy starzenia zwiększają tę różnicę. Po pierwsze, utrata pojemności obniża energię, jaką pakiet może magazynować. Po drugie, rezystancja wewnętrzna rośnie i zabiera użyteczną energię, zanim obciążenie osiągnie punkt odcięcia. Pakiet, który spełnia docelowy czas pracy baterii pierwszego dnia, może okazać się niewystarczający na długo przed końcem okresu eksploatacji.
Same dane na poziomie ogniw nie są w stanie załatać tej luki. Zmontowany pakiet zawiera szyny zbiorcze, złącza i system BMS, a każdy element dodaje swoją własną rezystancję. Walidacja systemu musi zatem potwierdzić wydajność na poziomie pakietu, a nie tylko na poziomie ogniwa. Inżynierowie dokonujący wymiarowania na podstawie wartości pojemności podanej w karcie katalogowej ignorują tę różnicę na własne ryzyko.
1.2 Tryby awarii w terenie
Wdrożenia przemysłowe i infrastrukturalne pokazują rezultaty. Jednostka zapasowa w zdalnej szafie telekomunikacyjnej może przejść test rozruchowy, a następnie nie być w stanie przejąć obciążenia podczas całkowitej awarii kilka lat później. Flota pojazdów AGV może normalnie kończyć zmiany, dopóki starzenie się mocy i rosnący opór wewnętrzny nie obniżą poziomu energii potrzebnej do przejechania pełnej trasy. W obu przypadkach czas pracy powoli się skraca, a awaria wydaje się operatorowi nagła.
Niedobór czasu pracy może wynikać ze zmienności ogniw, starzenia się, zmian obciążenia, temperatury, rezystancji złącza, zachowania ładowania lub optymistycznego modelu energetycznego. Zbadaj rzeczywistą przyczynę, zamiast zakładać, że każda awaria w terenie jest błędem wymiarowania.
Część 2: Definiowanie wymagań dotyczących okresu eksploatacji dla końca okresu eksploatacji
2.1 Czas wykonania, profil obciążenia i punkt odcięcia
Cel czasu wykonania musi być podany jako pierwszy i musi być określony w godzinach przy zdefiniowanym obciążeniu. Główna zależność jest prosta:
Czas pracy (godziny) = Użyteczna energia prądu stałego (Wh) ÷ Średnie obciążenie prądu stałego (W)
Energia użyteczna nie jest taka sama, jak energia podana na tabliczce znamionowej. Okno stanu naładowania, napięcie odcięcia i sprawność przetwornicy zmniejszają ilość zmagazynowanej energii, którą można wykorzystać. Pakiet o dużej nominalnej pojemności akumulatora może zapewnić znacznie mniej energii użytecznej, gdy system BMS zatrzyma rozładowywanie w punkcie odcięcia. Dlatego inżynierowie powinni zdefiniować średnią moc obciążenia, obciążenie szczytowe i punkt odcięcia, zanim zajrzą do karty katalogowej ogniwa.
Profil obciążenia ma równie duże znaczenie, co średnia. Pompa medyczna o stałym poborze mocy działa inaczej niż system bezpieczeństwa, który uruchamia się w ruchu. Obciążenia impulsowe zwiększają efektywny pobór mocy, ponieważ rezystancja wewnętrzna zamienia część prądu w ciepło. Minimalna rezerwa energii operacyjnej musi pokrywać najgorszy, wiarygodny przypadek obciążenia, a nie typowy.
2.2 Żywotność i cykl pracy
Koniec okresu eksploatacji zależy od konkretnego zastosowania. Można go zdefiniować na podstawie minimalnego czasu pracy, mocy, rezystancji, retencji pojemności lub innego sprawdzonego kryterium eksploatacji. Przykładowe założenie retencji na poziomie 80% nie stanowi uniwersalnego progu wycofania z eksploatacji.
Przy założeniu utrzymania pojemności na poziomie 80%, 1/0.80 = 1.25 to mnożnik energii i pojemności w uproszczonym modelu. Nie jest to uniwersalny współczynnik mocy i nie należy go przypisywać wymogowi doboru pojemności litowej zawartemu w normie IEEE 485, która dotyczy stacjonarnych akumulatorów kwasowo-ołowiowych. Należy oddzielnie sprawdzić spadek mocy i napięcia.
Część 3: Kwantyfikacja czynników wpływających na degradację żywotności baterii
3.1 Spadek pojemności i wzrost rezystancji
Spadek pojemności i wzrost oporu wewnętrznego W akumulatorze litowo-jonowym występują jednocześnie. Nie są to jednak oddzielne problemy. Utrata zapasów litu, utrata materiału aktywnego i wzrost impedancji wzajemnie się nasilają. Pękanie cząstek przyspiesza wzrost SEI, a ten wzrost zużywa aktywny lit i powoduje utratę pojemności. Utrata litu powoduje przesunięcie potencjału elektrody i przyspieszenie uszkodzeń strukturalnych, co dodatkowo zwiększa impedancję. W rezultacie powstaje cykl, w którym utrata pojemności i wzrost rezystancji wzajemnie się wzmacniają.
Badania nad starzeniem się na poziomie komórkowym mogą stanowić podstawę hipotez, ale dobór rozmiaru pakietu wymaga danych dotyczących wybranego ogniwa, cyklu pracy i środowiska termicznego. Zamiast ekstrapolować pojedynczy test materiałowy na okres użytkowania, należy zmierzyć zarówno zachowaną energię, jak i wzrost rezystancji.
3.2 Wpływ temperatury i profilu obciążenia
Ciepło i obciążenie wpływają na żywotność baterii i utrzymanie jej pojemności. Utrata pojemności w funkcji temperatury jest dobrze udokumentowana na poziomie ogniw, a wysoka temperatura przyspiesza starzenie się większości ścieżek. Obciążenia impulsowe i wysokoprądowe dodatkowo obciążają akumulator, ponieważ rezystancja wewnętrzna zamienia część prądu w ciepło. System bezpieczeństwa, który uruchamia się w ruchu, i pompa medyczna o stałym poborze prądu starzeją się w różny sposób, nawet przy tej samej pojemności.
Wybór chemii wyznacza ramy. Ogniwa LiFePO4 zazwyczaj oferują długą żywotność, podczas gdy ogniwa NMC, LCO i LMO kosztują żywotność za gęstość energetyczną. Nie ma jednej reguły, która sprawdziłaby się w każdym przypadku. Inżynierowie powinni modelować degradację w odniesieniu do rzeczywistego cyklu pracy, a następnie potwierdzić wynik poprzez testy na poziomie pakietu. Ten krok chroni margines czasu pracy pod koniec okresu eksploatacji.
Część 4: Obliczanie pojemności BOL z marginesem degradacji
4.1 Margines degradacji i próg EOL
Wyznacz limit starzenia na podstawie zdefiniowanego założenia dotyczącego pojemności retencyjnej i oddzielnej kontroli zdolności produkcyjnej. W uproszczonym obliczeniu zużycia energii, niższy zakładany poziom retencji wymaga większej pojemności na początku eksploatacji. Wybrane kryterium końca okresu eksploatacji i dowody starzenia muszą być spójne.
Parametr | Wartość: | Implikacje dla ustalania rozmiaru |
|---|---|---|
Utrzymanie pojemności pod koniec cyklu życia | 80% | Pakiet musi nadal spełniać wymagane wymagania pod koniec okresu użytkowania, więc jego pojemność zmniejsza się w miarę upływu czasu eksploatacji |
Ilustrujący mnożnik starzenia się energii | 1.25 | Zbyt duży rozmiar na początku użytkowania, aby bateria nadal spełniała wymagania cyklu pracy przy 80% pojemności |
Koniec cyklu życia produktu zwykle ustala się na poziomie od 70% do 80% stanu zdrowia. 80% to powszechny próg umowny dla pojazdów elektrycznych i magazynów energii w sieci — jest to konwencja biznesowa, a nie ograniczenie fizyczne.
Przed wyborem ogniwa należy udokumentować punkt końcowy usługi i kryterium wymiany. Należy ocenić minimalny czas pracy i obciążalność starych pakietów w odpowiednich warunkach temperaturowych i granicznych; samo utrzymanie pojemności nie determinuje punktu wymiany.
4.2 Obliczanie wsteczne pojemności BOL
Obliczenia wsteczne przekształcają docelowy czas pracy na koniec okresu eksploatacji w pojemność baterii na początku okresu eksploatacji. Przepływ pracy przebiega w ustalonej kolejności:
Rejestruj wymagania aplikacji: użyteczną energię, moc szczytową i ciągłą, zakres napięć, żywotność, budżet masy, obwiednię objętości i pojemność EOL.
Wybierz ogniwo kandydackie na podstawie składu chemicznego, formatu, watogodzin, napięcia i rezystancji prądu stałego.
Ustaw okno użytecznego stanu naładowania węższe niż 0–100%, aby wydłużyć żywotność baterii.
Oblicz liczbę połączeń szeregowych i równoległych. Liczba połączeń szeregowych = napięcie znamionowe pakietu ÷ napięcie znamionowe ogniwa. Liczba połączeń równoległych = użyteczna energia BOL ÷ (liczba połączeń szeregowych × napięcie znamionowe ogniwa × pojemność Ah ogniwa × stan okna naładowania).
Porównaj moc szczytową i ciągłą z minimalnym napięciem pakietu i rezystancją ogniwa.
Oszacuj masę i objętość pakietu na podstawie masy i objętości komórki, używając mnożnika architektury i stosunku komórki do pakietu.
Wielkość zarządzania temperaturą dzięki ciągłemu dostarczaniu ciepła do każdej celi.
Rozmiar do końca życia, a nie początku życia.
Oceń, czy cele dotyczące masy, objętości, ciepła, mocy lub kosztów zostały pominięte.
Dla przykładowego celu 60 kWh po stronie obciążenia użytkowego, przy założeniu 80% pojemności zachowanej i 90% okna energii użytkowej, minimalna energia znamionowa nowego pakietu wynosi 60/(0.80 x 0.90) = 83.3 kWh przed stratami konwersji i innymi uzasadnionymi limitami. Należy wybrać liczbę połączeń szeregowych z pełnego zakresu napięć hosta i ładowarki, a nie tylko z napięcia nominalnego; zaokrąglić liczbę połączeń równoległych w górę i zweryfikować limity mocy, masy i temperatury.
Część 5: Metoda określania czasu pracy baterii krok po kroku
5.1 Przepływ pracy dotyczący ustalania rozmiarów
przepływ pracy dotyczący określania rozmiarów Proces przebiega według ustalonej kolejności. Zaczyna się od potrzeb aplikacji, a kończy na konfiguracji ogniw. Inżynierowie najpierw zapisują docelowy czas pracy akumulatora po zakończeniu jego eksploatacji, profil obciążenia, napięcie odcięcia i zakres temperatur. Następnie, korzystając z marginesu degradacji, obliczają wstecz pojemność akumulatora na początku jego eksploatacji. Kroki są następujące:
Zdefiniuj okres eksploatacji, profil obciążenia i warunki temperaturowe.
Założono, że rekord zachował energię i wzrósł opór, poparte dowodami.
Oblicz zużycie energii po stronie obciążenia i uwzględnij raz sprawność, użyteczne okno energetyczne i starzenie się instalacji.
Wybierz liczbę serii z pełnego zakresu napięć hosta i ładowarki.
Zaokrąglij liczenie równoległe w górę i sprawdź prąd ciągły, prąd pulsujący i spadek napięcia.
Sprawdź poprawność środowiska wykonawczego aged-pack w całym hoście i udokumentuj niepewność.
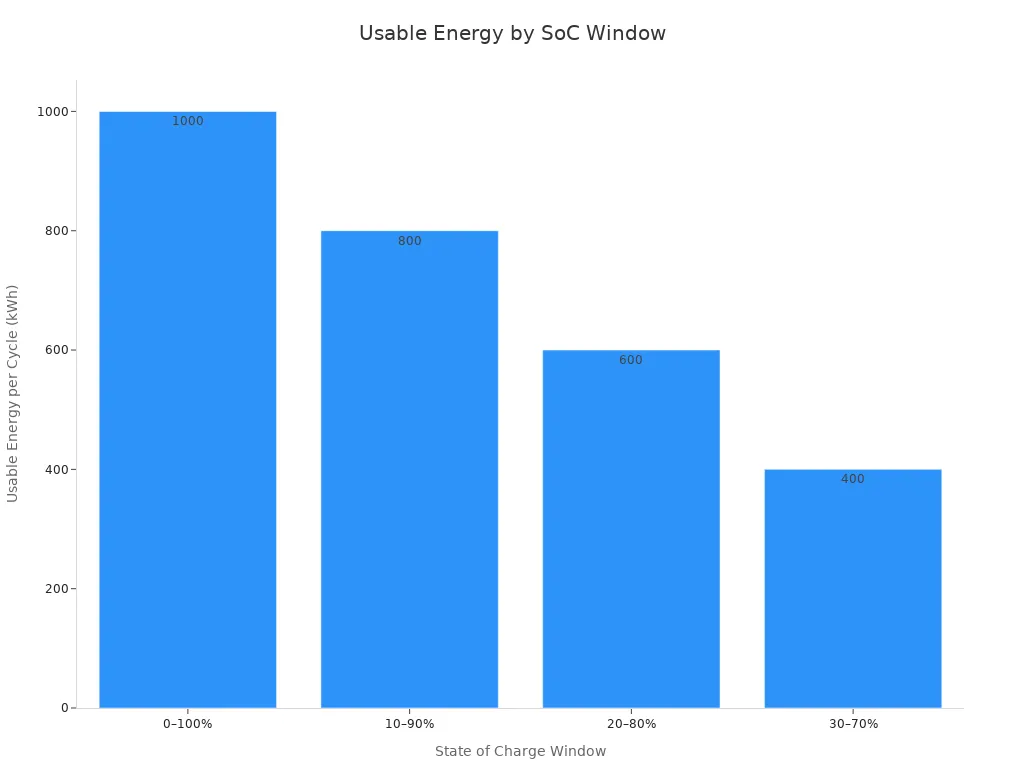
Węższe okno SOC zmniejsza użyteczną energię i może zmniejszyć obciążenie w pewnych warunkach. Określ korzyści wynikające z żywotności dla wybranego ogniwa i cyklu pracy; nie ma ustalonej poprawy żywotności cyklu, która miałaby zastosowanie uniwersalne. Poniższa tabela zawiera jedynie hipotetyczne obliczenia arytmetyczne, a nie zweryfikowane dane dotyczące żywotności.
5.2 Przykład praktyczny z limitami stanu naładowania
Weźmy przykładową pompę infuzyjną, która wymaga 24 godzin ciągłej pracy przy średnim obciążeniu 15 W. Projekt zakłada 5-letni okres użytkowania z progiem wydajności końcowej na poziomie 80%. Potrzebna energia użytkowa wynosi 15 W × 24 godziny = 360 Wh na koniec okresu użytkowania. Uwzględniając margines degradacji, energia BOL wynosi 360 ÷ 0.80 = 450 Wh.
Okno stanu naładowania kształtuje teraz zainstalowaną moc. Poniższa tabela pokazuje, jak okno zmienia użyteczną energię i wydajność w całym okresie użytkowania systemu o mocy znamionowej 1 MWh:
Okno SoC | Skuteczny DoD | Użyteczna energia na cykl (1 MWh na tabliczce znamionowej) | Ilustracyjny cykl życia | Przybliżona przepustowość w całym okresie użytkowania |
|---|---|---|---|---|
0-100% | 100% | 1,000 kWh | Specyficzne dla komórki i zadania | Oblicz na podstawie zweryfikowanych danych retencji |
10-90% | 80% | 800 kWh | Wymaga zweryfikowanych danych dotyczących starzenia | Nie ustalono tego na tym przykładzie |
20-80% | 60% | 600 kWh | Wymaga reprezentatywnych testów | ~3,600 MWh |
30-70% | 40% | 400 kWh | Nie zakłada się, że wynika to wyłącznie z okna SOC | ~3,600 MWh |
Dla hipotetycznego celu 360 Wh po stronie obciążenia, 80% retencji i użytecznego udziału energii na poziomie 60%, uproszczone wymagania dla nowego pakietu wynoszą 750 Wh przed stratami konwersji. Przy 12.95 Wh na ogniwo, potrzeba co najmniej 58 ogniw pod względem energetycznym, ale nadal obowiązują ograniczenia dotyczące geometrii szeregowo-równoległej i napięcia hosta. Układ 14S4P ma tylko 56 ogniw i 725.2 Wh, więc nie spełnia tego deklarowanego wymagania. Nie należy wybierać pakietu tylko dlatego, że jest bliski docelowego poziomu.
Użyj limitów rozładowania wybranych przez producenta ogniw i minimalnego napięcia wejściowego hosta, aby zdefiniować zachowanie odcięcia. Przy stałym obciążeniu prąd rośnie wraz ze spadkiem napięcia, więc spadek napięcia związany ze starzeniem się ogniwa może spowodować przedwczesne wyłączenie. Sprawdź poprawność. Strategia ochrony BMS bez łagodzenia limitów bezpieczeństwa ogniw w celu uzyskania dłuższego czasu pracy.
Kompromis między marginesem degradacji a kosztem jest tu wyraźnie widoczny. Większy margines zwiększa liczbę ogniw, wagę i objętość. Mniejszy margines grozi przedwczesną awarią w terenie. Przykład pompy infuzyjnej pokazuje, jak wybór rozmiaru baterii otwiera nowe możliwości. Dzięki temu zespoły ds. zakupów i jakości mogą je przeanalizować przed zamrożeniem projektu.
Część 6: Kompromisy projektowe wpływające na żywotność baterii
6.1 Koszt, waga i objętość a marża
Dodatkowa zainstalowana moc może zapewnić margines projektowy, ale również zwiększyć koszty, masę i objętość. Oszacuj wkład obudowy, połączeń i elektroniki na podstawie rzeczywistej architektury, a nie na podstawie ogólnych procentów ogniw do pakietu.
Nie należy ekstrapolować liniowo ustalonego procentu utraty pojemności na dłuższy okres użytkowania. Starzenie się zależy od czasu kalendarzowego, temperatury, stanu naładowania (SOC) oraz historii cykli i może przyspieszyć. Tolerancje bazują na reprezentatywnych testach i uzasadnionym modelu z udokumentowaną niepewnością.
6.2 Chemia, selekcja komórek i strategia odcięcia
Chemia wyznacza ramy dla cyklu życia. Ogniwa LiFePO4 zazwyczaj charakteryzują się długim cyklem życia, podczas gdy ogniwa NMC, LCO i LMO kosztują cykl życia gęstości energii. Żadna chemia nie jest korzystna w każdym aspekcie. Platforma robotyczna z ograniczonymi limitami masy może zaakceptować NMC, a szafa infrastrukturalna z zapasem miejsca może preferować LiFePO4. Wybór ogniw powinien być zgodny z docelowym zakresem, wymaganą energią i użyteczną gęstością energii, w tej kolejności.
Strategia odcięcia decyduje, jaka część tej pojemności dociera do obciążenia. System BMS zatrzymuje rozładowanie przy limicie napięcia ogniwa, a rosnąca rezystancja wewnętrzna sprawia, że granica ta osiągana jest szybciej wraz ze starzeniem się pakietu. Dobrze dostrojony system BMS, taki jak projekty opisane w https://www.large-battery.com/bms-and-pcm/, chroni akumulator litowo-jonowy przed nadmiernym rozładowaniem, zachowując jednocześnie użyteczną energię. Zespoły powinny zweryfikować punkt odcięcia w odniesieniu do rzeczywistego profilu obciążenia, ponieważ konserwatywny punkt odcięcia po cichu zmniejsza margines czasu pracy, za który zapłaciły.
Część 7: Walidacja i akceptacja testów
7.1 Plan testów starzenia i czasu wykonania
Plan testów musi wykazać, że pakiet nadal spełnia swój cel czasowy pod koniec okresu eksploatacji. Plan zaczyna się od wymagań, a nie od standardowej listy testów. Inżynierowie najpierw definiują profil obciążenia, zakres temperatur otoczenia i punkt odcięcia. Następnie projektują sekwencję starzenia, która przybliża pakiety testowe do oczekiwanego okresu eksploatacji.
Zweryfikuj czas pracy całego zestawu i hosta końcowego, wykorzystując reprezentatywne obciążenia dynamiczne, warunki środowiskowe i zdefiniowane punkty końcowe. Oddziel testy starzenia funkcjonalnego od testów bezpieczeństwa i kwalifikacji nadużyć, które wymagają odpowiedniego planu laboratoryjnego. Norma UL 9540A dotyczy rozprzestrzeniania się ognia w stacjonarnych magazynach energii i nie jest ogólnym testem czasu pracy dla przenośnych zestawów medycznych.
Modelowanie predykcyjne czasu pracy baterii Wspiera tę pracę. Model oparty na zmierzonych stratach pojemności i wzroście rezystancji pomaga zespołowi dobrać czas trwania testów i liczbę próbek. Sygnalizuje również, który czynnik stresu najszybciej powoduje starzenie się w docelowym zastosowaniu.
7.2 Kryteria akceptacji
Kryteria akceptacji wynikają z wymagań aplikacyjnych, a nie z uniwersalnej listy kontrolnej. Zespoły uzgadniają szczegółowe warunki, próbki i limity dla każdego produktu. Program urządzeń medycznych może nakładać bardziej rygorystyczne limity niż program szafek infrastrukturalnych.
Element oceny | Typowe kryteria akceptacji |
|---|---|
Zachowanie pojemności | ≥80% po docelowym liczeniu cykli |
Wzrost oporu wewnętrznego | W ramach limitu projektowego |
Różnica napięcia ogniwa | Minimalne odchylenie między komórkami |
Wzrost temperatury | W bezpiecznym zakresie działania |
Ochrona BMS | Działa normalnie we wszystkich warunkach testowych |
Wygląd fizyczny | Brak obrzęków, przecieków, korozji i odkształceń |
Bezpieczeństwo działania | Brak nietypowego nagrzewania, dymu lub zdarzeń termicznych |
Wiele akumulatorów litowo-jonowych uznaje się za zużyte, gdy ich pojemność spada do około 80% wartości początkowej. Jednak niektóre zastosowania medyczne, lotnicze i przemysłowe mogą wymagać bardziej rygorystycznych kryteriów akceptacji, w zależności od wymagań dotyczących niezawodności.
Zweryfikowany margines czasu pracy zamyka pętlę. Pakiet przechodzi test tylko wtedy, gdy jego zmierzony czas pracy w stanie zużycia nadal spełnia cel końca cyklu życia.
Część 8: Lista kontrolna rozmiarów OEM
8.1 Lista kontrolna wymagań i założeń
Decyzja o rozmiarze opakowania jest tak dobra, jak dane wejściowe, które za nią stoją. Inżynierowie, zespoły zakupowe i zespoły ds. jakości powinny uzgodnić jeden pisemny zestaw wymagań przed złożeniem oferty cenowej lub zamówieniem próbki. Poniższa tabela zawiera listę kategorii, które wpływają na rozmiar opakowania.
Kategoria wymagań | Informacje do przekazania |
|---|---|
Zastosowanie | Typ urządzenia, warunki pracy, przeznaczenie |
Napięcie | Napięcie nominalne, robocze i ładowania |
Pojemność | Wymagana pojemność, energia, docelowy czas wykonania |
Aktualny | Prąd normalny, ciągły, szczytowy i rozruchowy |
Maksymalna długość, szerokość, grubość, waga | |
Interfejs | Złącze, długość kabla, położenie wyjścia przewodu, potrzeby komunikacyjne |
ochrona | PCM, BMS, NTC, zabezpieczenie temperaturowe, równoważenie |
Środowisko | Temperatura pracy, warunki przechowywania, wibracje, wilgotność |
Produkcja | Ilość prototypów, oczekiwana objętość, harmonogram docelowy |
Raporty z testów, dokumenty transportowe, wymagania rynkowe |
Każdy wpis wymaga określonego założenia, a nie tylko wartości. Zespół robotyki powinien zanotować średnie i szczytowe obciążenie, współczynnik wypełnienia oraz punkt odcięcia. Zespół ds. urządzeń medycznych powinien zarejestrować zakres temperatur otoczenia i profil przechowywania. Dział zakupów powinien potwierdzić docelową objętość i harmonogram. Dział jakości powinien potwierdzić dokumenty wymagane przez rynek docelowy. Następnie zespół wspólnie analizuje założenia, ponieważ błędny profil obciążenia lub brakujący punkt odcięcia psuje wszelkie późniejsze obliczenia.
8.2 Przegląd i zatwierdzenie projektu
Przegląd projektu sprawdza, czy akumulator nadal spełnia założony czas pracy pod koniec okresu eksploatacji. Recenzenci biorą pod uwagę pojemność starzeniową, wzrost rezystancji wewnętrznej, temperaturę ogniwa, profil obciążenia, limity odcięcia oraz zweryfikowany margines czasu pracy. Potwierdzają również, że straty w przetwornicy, spadek napięcia pod obciążeniem oraz rezerwa bezpieczeństwa są uwzględnione w wartościach energii użytecznej. Założenie dotyczące utraty pojemności, które ignoruje wpływ obciążenia lub wysoką temperaturę otoczenia, zaniża rzeczywisty margines.
Odbiór powinien przebiegać ścieżką etap-bramka. Zespół sprawdza zachowanie na poziomie pakietu po montażu, a następnie powtarza testy czasu pracy i testy termiczne wewnątrz obudowy finalnego urządzenia. Progi ochronne muszą być zgodne z kartą katalogową ogniwa i specyfikacją BMS. Recenzenci powinni również potwierdzić zachowanie funkcji równoważenia, ponieważ sama funkcja równoważenia nie gwarantuje, że prąd, napięcie aktywacji i czas są odpowiednie dla danego zastosowania. Protokół odbioru powinien zawierać listę wszystkich założeń, dowodów z testów, na których się opierają, oraz właściciela, który je zatwierdził.
Inżynierowie dobierają rozmiar pakietu na podstawie docelowego czasu pracy na koniec okresu eksploatacji. Dodają margines degradacji na spadek pojemności i wzrost rezystancji, a następnie obliczają pojemność na początku okresu eksploatacji. Temperatura, profil obciążenia, stan okna naładowania i napięcie odcięcia powinny mieścić się w wymaganiach ustawionych obok docelowego czasu pracy. Te dane wejściowe decydują o tym, ile zmagazynowanej energii faktycznie dociera do obciążenia.
Plan walidacji i lista kontrolna OEM zamykają cykl przed zamrożeniem projektu. Zespoły powinny zapisywać każde założenie, dowody na jego poparcie oraz właściciela, który je zatwierdził. Dzięki temu zapisowi pakiet będzie działał do końca cyklu życia, a nie tylko pierwszego dnia.
FAQ
Dlaczego inżynierowie nie mogą określić rozmiaru plecaka wyłącznie na podstawie jego początkowej pojemności?
Pojemność na początku życia opisuje nowe ogniwo w kontrolowanych warunkach. Ignoruje ona spadek pojemności i wzrost rezystancji, które narastają w trakcie użytkowania. Pakiet o takim rozmiarze może przejść pierwszy test, ale nadal nie spełniać oczekiwań po latach. Docelowym założeniem projektowym musi być… minimalny akceptowalny czas wykonania pod koniec okresu eksploatacji, a nie wartość podana w karcie katalogowej w pierwszym dniu.
W jaki sposób próg końca cyklu życia zmienia margines degradacji?
W uproszczonym modelu energetycznym mnożnik starzenia jest odwrotnością założonej pojemności zachowanej. Na przykład, 80% pojemności zachowanej daje 1.25, a 70% około 1.43. Należy zdefiniować punkt końcowy usługi i osobno zweryfikować ograniczenia mocy związane z rezystancją.
Jaką rolę odgrywa napięcie odcięcia w użytecznej energii?
System BMS zatrzymuje rozładowanie, gdy którekolwiek z ogniw osiągnie minimalne napięcie. Rosnąca rezystancja wewnętrzna sprawia, że limit ten osiągany jest szybciej wraz ze starzeniem się pakietu. Konserwatywny punkt odcięcia dyskretnie zmniejsza margines czasu pracy, za który zapłacił zespół. Inżynierowie powinni porównać punkt odcięcia z rzeczywistym profilem obciążenia przed zamrożeniem projektu.
W jaki sposób zespoły powinny weryfikować margines czasu wykonania pod koniec cyklu życia?
Plan testów zaczyna się od wymagań, a nie od listy standardów. Inżynierowie najpierw definiują profil obciążenia, zakres temperatur otoczenia i punkt odcięcia. Następnie projektują sekwencję starzenia, która zbliża próbne pakiety do oczekiwanego okresu eksploatacji. Pakiet przechodzi test tylko wtedy, gdy zmierzony czas pracy w stanie starzenia nadal spełnia cel.
Jakie założenia należy uwzględnić w zapisach dotyczących rozmiarów OEM?
Każdy wpis wymaga określonego założenia, a nie tylko wartości. Zespoły powinny rejestrować średnie i szczytowe obciążenie, cykl pracy, punkt odcięcia, zakres temperatur otoczenia i profil magazynowania. Dział zakupów potwierdza wolumen i harmonogram, a dział jakości – wymaganą dokumentację. Protokół odbioru zawiera listę każdego założenia, jego dowody oraz właściciela zatwierdzającego.


