

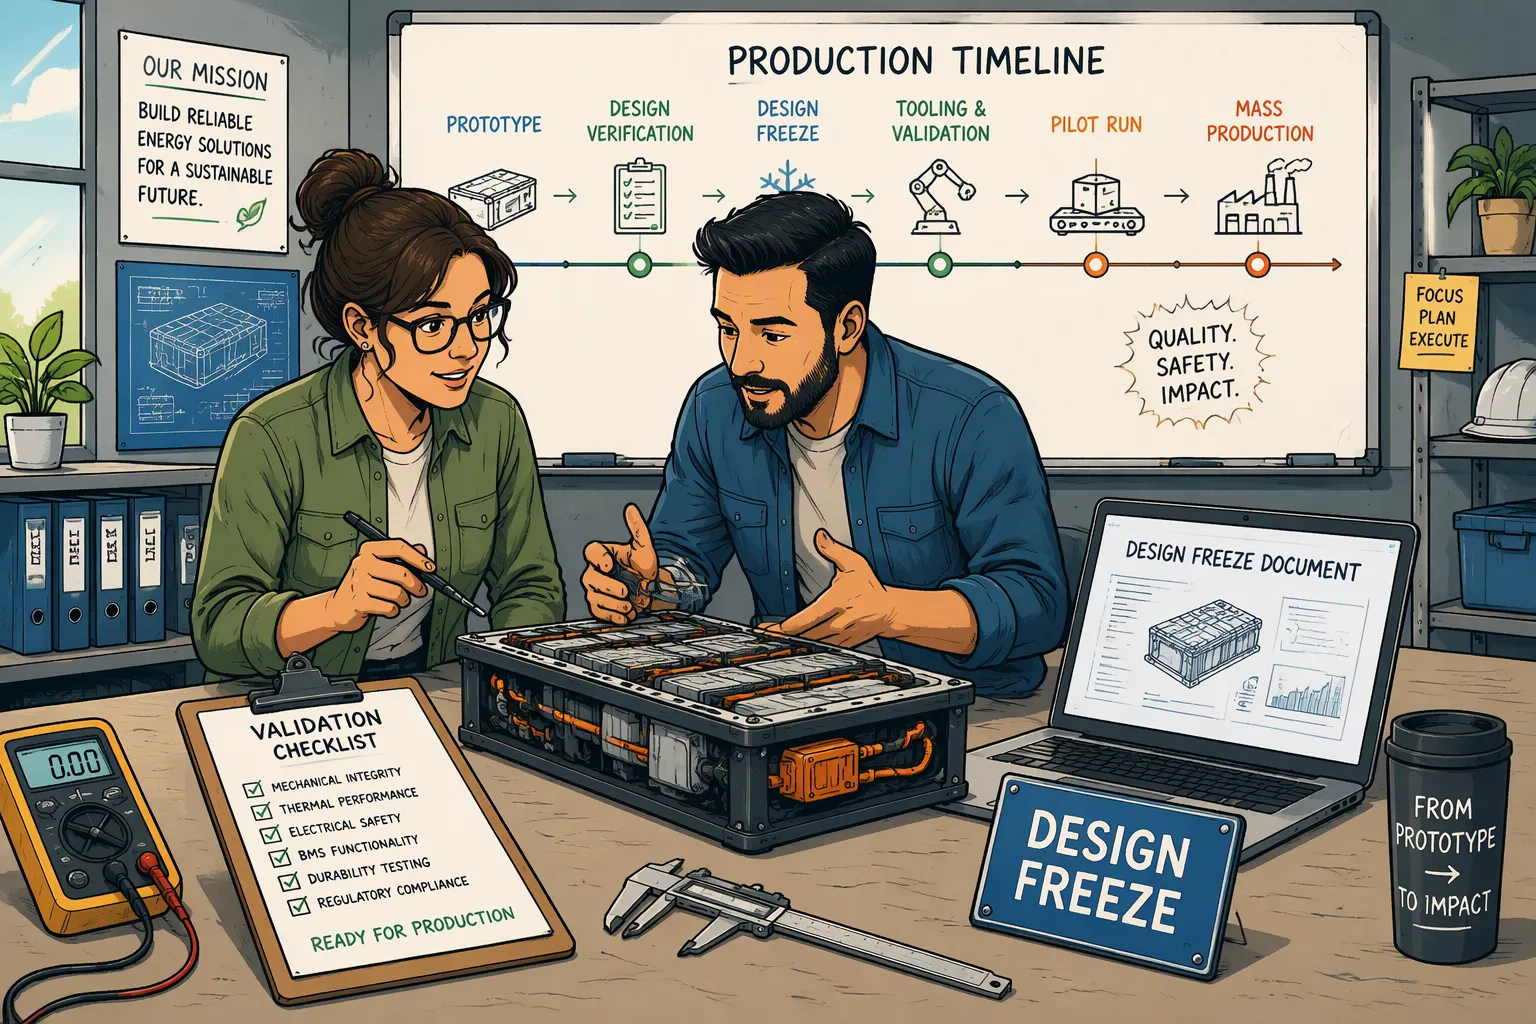
Działający prototyp baterii demonstruje wykonalność, a nie gotowość do powtarzalnej produkcji. Zanim producent OEM wypuści na rynek niestandardowy pakiet baterii litowej, zespół musi połączyć wymagania, dowody z testów, zatwierdzoną konfigurację projektu i wydajny proces produkcyjny. Próbka zasilająca urządzenie na stole warsztatowym może nadal pozostawiać bez odpowiedzi pytania dotyczące czasu pracy, kompatybilności ładowarki, zmienności montażu i reakcji na błędy.
Szybka odpowiedź: Traktuj zamrożenie projektu jako kontrolowany punkt odniesienia, a nie jako twierdzenie, że rozwój nigdy nie może się zmienić. Zdefiniuj dowody wymagane dla każdej bramki, zamroź zatwierdzone zestawienie materiałów (BOM), rysunki i odpowiednie oprogramowanie sprzętowe, a następnie wykorzystaj kompilacje z zamiarem produkcyjnym do weryfikacji gotowości do produkcji. Uruchom produkcję masową dopiero po weryfikacji wymaganych dowodów dotyczących projektu, procesu, zgodności i łańcucha dostaw. Zarządzaj pozostałymi zmianami i odchyleniami poprzez autoryzowany proces.
Na wynos
Oddzielna analiza wykonalności inżynieryjnej, weryfikacja projektu, walidacja przeznaczenia i gotowość do produkcji.
Zdefiniuj kryteria zamrożenia dla konkretnego projektu; nie ma uniwersalnej reguły, która stanowi, że wszelkie testy rozpoczynają się i kończą w momencie zamrożenia projektu.
Modele komórek sterujących, szczegóły mechaniczne, ustawienia zabezpieczeń i oprogramowanie jako powiązana konfiguracja.
Dokonuj wyboru warunków testowych na podstawie zastosowania i obowiązujących norm, a nie na podstawie maksymalnych parametrów sprzętu laboratoryjnego.
Wykorzystaj wyniki pilotażu, możliwe do prześledzenia zapisy i zatwierdzone kryteria zwalniania, aby zdecydować, czy proces jest gotowy do skalowania.
Część 1: Zdefiniuj bramki rozwoju przed utworzeniem próbek
1.1 Oddzielenie zamrożenia projektu od wydania produkcyjnego
Programy mogą używać terminów takich jak EVT, DVT i PVT lub ich własnych nazw etapów. Ważne jest zdefiniowanie, co dopuszcza każda bramka. Wczesna baza architektury może wspierać decyzje dotyczące narzędzi, podczas gdy szczegółowa weryfikacja jest kontynuowana. Późniejsza baza produkcji powinna określać konfigurację zatwierdzoną do produkcji. Żaden z kamieni milowych nie oznacza automatycznie autoryzacji dostawy do klienta.
Brama | Główna decyzja | Typowe dowody |
|---|---|---|
Przegląd wykonalności | Czy proponowana architektura spełnia wymagania aplikacji? | Wymagania, wstępny przegląd ryzyka i wyniki próbek inżynieryjnych |
Projekt bazowy lub zamrożony | Czy zdefiniowana konfiguracja jest wystarczająco dojrzała dla następnego etapu? | Kontrolowany pakiet projektowy, ukończone testy wymagane przez bramkę i zatwierdzony plan pozostałych prac |
Gotowość pilota | Czy zamierzony proces może tworzyć jednostki produkcyjne? | Materiały, narzędzia, instrukcje, sprzęt testowy i przeszkolony personel |
Wydanie do produkcji masowej | Czy proces projektowania i produkcji jest gotowy na zakres autoryzowanego wydania? | Wymagane kwalifikacje, wyniki pilotażu, dowody zgodności i zatwierdzenia rozliczeniowe |
Weryfikacja sprawdza zgodność wyników z określonymi wymaganiami. Walidacja dotyczy zamierzonego zastosowania i potrzeb użytkownika. Walidacja procesu sprawdza, czy proces jest w stanie konsekwentnie osiągać określone rezultaty tam, gdzie jest to wymagane. Czynności te mogą się nakładać i powtarzać; nie należy ich opisywać jako rozpoczynających się dopiero po zamrożeniu lub zawsze w pełni ukończonych przed pierwszym uruchomieniem pilotażowym.
1.2 Uczyń wymagania możliwymi do przetestowania
Rejestruj napięcie robocze i ładowania, prąd ciągły i impulsowy, czas trwania impulsu, czas pracy, temperaturę, przechowywanie, obwiednię mechaniczną i przewidywane warunki pracy. Zdefiniuj rzeczywistą ładowarkę hosta, profil obciążenia, złącze i interfejs komunikacyjny. Określ, kto jest właścicielem baterii i urządzenia, aby dokonać walidacji.
Przed testowaniem określ kryteria akceptacji i uzasadnienie próby. Powiąż każde wymaganie z metodą, odpowiedzialnym właścicielem, konfiguracją i wynikiem. W przypadku testów długotrwałych wykraczających poza bramkę pośrednią, udokumentuj ich status i ograniczenia dotyczące decyzji. Nie stosuj zatwierdzenia warunkowego w celu ominięcia nierozstrzygniętego wymogu bezpieczeństwa lub dowodu obowiązkowego zwolnienia.
Część 2: Zamrożenie pełnej konfiguracji pakietu baterii
2.1 Kontrola zestawienia materiałów, rysunków i oprogramowania w jednym
Pakiet kontrolny powinien zawierać dokładne dane producenta i model ogniwa, zatwierdzone alternatywy, układ szeregowy/równoległy, połączenia, elektronikę zabezpieczającą, izolację, obudowę i złącze. Należy również uwzględnić odpowiednie oprogramowanie sprzętowe, parametry konfiguracyjne i instrukcje programowania. Nie każdy pakiet zawiera oprogramowanie, styczniki ani aktywne chłodzenie; należy udokumentować faktycznie używane komponenty.
Elektryczna: schematy, parametry, dobór bezpieczników, okablowanie, wyprowadzenia i limity ochrony wraz z tolerancjami.
Mechaniczny: wymiary końcowe, tolerancje stosu, montaż, wyjście kabla, ograniczenia gięcia, izolacja i wymagany margines rozszerzalności.
Oprogramowanie i komunikacja: wydana wersja, zestaw parametrów, definicje danych, zachowanie podczas uruchamiania i reakcja na błędy.
Produkcja: rysunki montażowe, instrukcje robocze, parametry łączenia i metody kontroli.
Przyjęcie: limity badań przychodzących, w trakcie procesu i końcowych, wymagania dotyczące etykietowania i pakowania.
Zmiana komórki może wpłynąć na kilka dokumentów, ale nie unieważnia automatycznie każdego rysunku lub raportu. Przeprowadź ocenę wpływu i zaktualizuj rekordy, których to dotyczy. Traktuj linię bazową jako możliwy do prześledzenia zestaw zatwierdzonych poprawek, zamiast polegać na pojedynczej, niedatowanej „złotej próbce”.
2.2 Rozróżnij pozyskiwanie komórek od ich produkcji
Monter pakietów zazwyczaj kwalifikuje zakupione ogniwa i kontroluje ich tożsamość, stan oraz sposób wykorzystania w montażu. Powłoka elektrodowa, napełnianie elektrolitem i produkcja separatorów należą do procesu produkcji ogniw, chyba że dostawca faktycznie wykonuje te czynności. Nie należy przedstawiać kontroli materiałów w fabryce ogniw jako rutynowych etapów montażu pakietów.
Uzgodnij z działem zaopatrzenia kryteria kontroli przychodzącej i wyboru ogniw odpowiednie do projektu, w tym pobieranie próbek napięcia, rezystancji lub pojemności, jeśli jest to uzasadnione. Określ warunki pomiaru i zatwierdzone limity. Nie wymyślaj uniwersalnej tolerancji dopasowania ani nie obiecuj, że brak równowagi pojawi się po określonej liczbie cykli. Sprawdź dostępność ogniw, powiadomienie o zmianach i zatwierdzone procedury wymiany z działem zaopatrzenia.
Część 3: Zbuduj macierz walidacji specyficzną dla aplikacji
3.1 Wybierz testy według funkcji, ryzyka i rynku
Warunki testowe muszą być zgodne z zatwierdzonymi wymaganiami i obowiązującymi metodami badawczymi. Komora testowa zdolna do pracy w ekstremalnych temperaturach lub urządzenie testowe o napięciu tysięcy woltów nie definiują warunków dla małego pakietu medycznego lub przemysłowego.
Obszar | Pytania do rozwiązania | Dowód |
|---|---|---|
parametry elektryczne | Czy pakiet obsługuje zamierzony system ładowania i ładowania? | Użyteczna energia, czas pracy, spadek napięcia impulsowego, kompatybilność ładowarki i zachowanie w trybie gotowości |
Integracja mechaniczna | Czy gotowy zestaw pasuje i przetrwa zamierzone obchodzenie się z nim? | Wymiary, montaż, mocowanie złącza, prowadzenie kabli i odpowiednie testy mechaniczne |
Termiczne i środowiskowe | Czy temperatura i narażenie na czynniki środowiskowe są kontrolowane? | Mapowanie temperatury, zasięg czujników i odpowiednie testy wilgotności, wibracji lub wnikania |
ochrona | Czy błędy powodują określoną bezpieczną reakcję? | Próg, opóźnienie, tolerancja, odzyskiwanie i koordynacja urządzeń ochronnych |
Integracja hosta | Czy całe urządzenie reaguje prawidłowo? | Komunikacja, alarmy, niski poziom naładowania baterii, wyniki rozruchu i przełączania zasilania |
W przypadku przenośnych systemów litowych należy ocenić przydatność IEC 62133-2W przypadku zastosowań przemysłowych litu należy zapoznać się z IEC 62619Mają one różny zakres; wymagania dotyczące pojazdów samochodowych i systemów stacjonarnych nie powinny być nakładane na każdy akumulator bez uzasadnienia. Należy potwierdzić wymaganą wersję i schemat z odpowiedzialnym zespołem ds. zgodności.
Dowody dotyczące transportu są odrębne od kwalifikacji przeznaczenia. Wytyczne PHMSA dotyczące akumulatorów litowych stanowią oficjalny punkt wyjścia dla amerykańskich wymagań transportowych i podsumowań testów. Podsumowanie testów UN 38.3 nie potwierdza bezpieczeństwa urządzenia hosta, a obowiązki dotyczące pakowania i wysyłki pozostają odrębne.
3.2 Zdefiniuj bezpieczne metody i możliwe do prześledzenia wyniki
Nie wymagaj testów penetracyjnych, zgniatania, narażenia na ogień ani rozprzestrzeniania się ciepła dla każdego opakowania, ponieważ takie testy istnieją. Określ stosowalność i kondycjonowanie próbki za pomocą odpowiedniej metody. Niszczące testy kwalifikacyjne powinny być przeprowadzane w kontrolowanym obiekcie z wykorzystaniem wyznaczonych próbek, a nie na każdej baterii nadającej się do sprzedaży.
W celu sprawdzenia zabezpieczeń funkcjonalnych należy zdefiniować symulowany stan, zmierzony próg, tolerancję, czas reakcji i czas powrotu do stanu wyjściowego. Niewielki pakiet może przerywać przepływ prądu przez tranzystory MOSFET, podczas gdy inna architektura wykorzystuje styczniki lub bezpiecznik. Należy unikać ogólnych stwierdzeń akceptacji, takich jak „przerwanie w ciągu milisekund”, bez zatwierdzonego limitu projektowego i warunków testowych.
Rejestruj identyfikatory próbek, partie ogniw, wersję zespołu, oprogramowanie układowe lub parametry, sprzęt, status kalibracji, operatora i datę. Zachowaj pomiary, odchylenia i wyniki dochodzeń w sprawie usterek, a nie tylko ocenę pozytywną. Porównaj próbki pilotażowe z konfiguracją kwalifikowaną; udokumentuj wszelkie różnice i ich ocenę. Sam dowód ogniwa nie stanowi o wydajności ukończonego pakietu lub hosta.
Część 4: Weryfikacja gotowości produkcyjnej poprzez wersje pilotażowe
4.1 Powiąż ryzyka procesowe z praktycznymi kontrolami
Zbuduj jednostki pilotażowe, wykorzystując zamierzone materiały, sprzęt i metody pracy w zakresie określonym w planie pilotażowym. Rejestruj prototypy osprzętu lub czynności manualne, które różnią się od zamierzonej linii produkcyjnej. Ręcznie wykonany egzemplarz inżynieryjny może ujawnić problemy projektowe, ale sam w sobie nie jest w stanie wykazać pełnej zdolności produkcyjnej.
Przeanalizuj ryzyka procesowe, takie jak odwrócone ogniwa, uszkodzona izolacja, wadliwe połączenia, nieprawidłowe umiejscowienie czujnika, błędne programowanie parametrów i nieprawidłowe podłączenie złączy. Powiąż każde istotne ryzyko z zapobieganiem, wykrywaniem i zdefiniowaną reakcją. Analiza FMEA procesu wspiera te działania, ale jej metoda punktacji powinna być zgodna z przyjętymi ramami; ranking oparty jedynie na pomnożonej liczbie RPN może pomijać zagrożenia o wysokim stopniu zagrożenia.
Plan kontroli powinien określać charakterystykę, metodę badania, częstotliwość, limit, plan zapisu i reakcji. W razie potrzeby należy zweryfikować łączenie i inne procesy, zwłaszcza gdy kontrola końcowa nie może w pełni zweryfikować wyniku. Należy ustalić zasady konserwacji i kalibracji osprzętu, szkolenia operatorów oraz kontroli w przypadku poprawek.
4.2 Ocena wydajności, możliwości pomiaru i tempa
Stosuj kontrole pierwszego artykułu, aby potwierdzić początkowy montaż z udostępnionymi rysunkami i zestawieniem materiałów. Śledź wydajność pierwszego przejścia, poprawki, braki i powtarzające się wady. Tam, gdzie liczy się wydajność produkcji, oceń wydajność, obsadę personelu, wydajność sprzętu i czas cyklu testowego w reprezentatywnych warunkach.
Wskaźniki zdolności procesu wymagają odpowiednich danych i założeń. Wytyczne NIST dotyczące możliwości Powiązuje zdolność do zmienności procesu i limitów specyfikacji. Nie deklaruj gotowości procesu na podstawie małej, niestabilnej próbki pilotażowej ani nie traktuj Cpk 1.33 jako uniwersalnego progu regulacyjnego. Uzgodnij podejście statystyczne, przydatność systemu pomiarowego i cel akceptacji dla rozpatrywanych charakterystyk.
określić testowanie końcowe dla rzeczywistego projektu. Kontrole mogą obejmować identyfikację, polaryzację, napięcie, komunikację i wybrane funkcje ochronne. Pobieranie próbek pojemności i długoterminowa kwalifikacja służą różnym celom. Ani „w 100% przetestowane”, ani krótka kontrola funkcjonalna nie potwierdzają wszystkich wymagań dotyczących żywotności ani bezpieczeństwa.
Część 5: Zmiany sterowania podczas rozruchu
5.1 Ocena zmian przed wdrożeniem
Po zatwierdzeniu linii bazowej, zmiany trasy zostaną wprowadzone poprzez autoryzowany wniosek i przegląd wpływu. Ocenić wydajność, bezpieczeństwo, zgodność, oprzyrządowanie, dostawy, zapasy i harmonogram. Określić numery części, wersje oprogramowania, zadania walidacyjne oraz moment, w którym nastąpi zmiana produkcji.
Aktualizacja oprogramowania sprzętowego nie unieważnia automatycznie projektu mechanicznego ani certyfikatu. Ogniwo zamienne nie jest automatycznie akceptowane, ponieważ jego nominalne napięcie i pojemność są takie same. Należy zapoznać się z konkretną zmianą i istniejącymi dowodami, a w razie potrzeby uzyskać orzeczenie od właściwego laboratorium lub jednostki certyfikującej.
W przypadku transportu należy ocenić, czy zmiana powoduje powstanie nowego typu akumulatora wymagającego dalszych testów zgodnie z obowiązującymi przepisami. W przypadku innych zatwierdzeń należy postępować zgodnie z zasadami dotyczącymi zmian obowiązującymi w danym systemie. Należy określić, w jaki sposób stare i nowe konfiguracje będą rozdzielane, identyfikowane i obsługiwane w terenie.
5.2 Obsługa odchyleń bez utraty kontroli nad konfiguracją
Udokumentuj materiały niezgodne, poddaj kwarantannie wadliwe jednostki i zezwól na ich utylizację. Jeśli dopuszczalne jest tymczasowe odstępstwo, określ ilość lub limity czasowe, numery seryjne, uzasadnienie, wymagane zatwierdzenia i datę ważności. Nie może ono naruszać wymogów bezpieczeństwa ani przepisów prawnych.
Zbadaj usterki pilota, zamiast dostosowywać limity tylko po to, by uzyskać zatwierdzenie. Problem termiczny może dotyczyć układu, obciążenia, zachowania ogniwa lub zmian w procesie. Wada komunikacji może dotyczyć hosta, wiązki przewodów lub konfiguracji BMS. Zweryfikuj poprawkę i przeprowadź testy regresji oparte na ryzyku przed udostępnieniem konfiguracji, której dotyczy problem.
Część 6: Korzystanie ze skonsolidowanej listy kontrolnej wydania produkcyjnego
6.1 Przejrzyj dowody i przypisz właścicieli zatwierdzeń
Wydanie przedmiotu | Dowody do przeglądu | Decyzja |
|---|---|---|
Wymagania i projekt | Zatwierdzone specyfikacje, BOM, rysunki i odpowiednia baza oprogramowania | Potwierdź wydaną konfigurację i zatwierdzone warianty |
Kwalifikacje | Wymagana weryfikacja, walidacja przeznaczenia i dowody kontroli ryzyka | Zamknij obowiązkowe luki przed wydaniem odpowiedniego dokumentu |
Zgodność | Obowiązujące raporty, certyfikaty, zakres i dokumentacja transportowa | Dopasuj dowody do modelu, konfiguracji i docelowego rynku |
Proces produkcji | Wyniki pilotażu, instrukcje, narzędzia, szkolenie i plan kontroli | Potwierdzenie gotowości do autoryzowanego zakresu produkcji |
Kontrola i identyfikowalność | Limity wydania, zapisy testów, mapowanie partii lub serii oraz kontrola przeróbek | Potwierdź powtarzalną akceptację i ograniczenie awarii |
Dostawa i logistyka | Zatwierdzeni dostawcy, powiadomienia o zmianach, etykietowanie i pakowanie | Potwierdź dostępność materiałów i gotowość do wysyłki |
Stosuj wyniki „zaliczone”, „niezaliczone”, „zablokowane” lub „niezaliczane” wraz z uzasadnieniem. Przypisz uprawnienia do zatwierdzania w ramach systemu jakości projektu; liczba i nazwy działów nie są uniwersalne. Niezakończone obowiązkowe dowody bezpieczeństwa lub zgodności nie mogą być ukryte w ogólnym „warunkowym zaliczeniu”.
6.2. Opublikuj zdefiniowany zakres i monitoruj wczesną produkcję
Zapis wydania powinien określać wersję produktu, miejsce produkcji lub linię produkcyjną, w stosownych przypadkach, autoryzowaną ilość lub zakres, datę wejścia w życie oraz osoby odpowiedzialne za zatwierdzanie. Należy zachować powiązanie dokumentacji uzupełniającej, aby można było powiązać problem z odpowiednim projektem i historią produkcji.
Monitoruj wczesną produkcję pod kątem defektów, trendów dotyczących przeróbek, zmian dostawców i opinii klientów. Zdefiniuj wyzwalacze eskalacji i powstrzymywania. Gotowość produkcyjna jest utrzymywana poprzez kontrolę procesu i konfiguracji, a nie na zawsze przez jedną udaną partię pilotażową.
Planując niestandardowy projekt baterii z Large Power, uzgodnić przeznaczenie, interfejsy, obowiązki walidacyjne i udostępnić dokumenty na wczesnym etapie. Przejrzyj Wymagania BMS i PCM obok integracji mechanicznej i dopasowania możliwości testowania i certyfikacji do konkretnych wymaganych dowodów. Zdyscyplinowane przeniesienie sprawia, że zatwierdzony projekt jest możliwy do odtworzenia, bez konieczności gwarantowania, że jedna lista kontrolna zastąpi kwalifikację.
FAQ
Kiedy producent OEM powinien zamrozić projekt baterii?
W momencie zdefiniowanym przez projekt, gdzie konfiguracja i wymagane dowody są wystarczająco dojrzałe do kolejnego etapu. Zamrożenie projektu i zatwierdzenie produkcji masowej to dwie różne decyzje. Zdefiniuj pozostałe prace i decyzje, które je ograniczają.
Czy wszystkie testy muszą się zakończyć przed rozpoczęciem produkcji pilotażowej?
Nie obowiązuje żadna uniwersalna kolejność. Wersje pilotażowe mogą wspierać weryfikację i rozwój procesów. Plan musi określać wymagania wstępne, kontrolować ryzyko i zapobiegać wysyłce przed uzyskaniem wymaganego dowodu zwolnienia.
Czy każde opakowanie wymaga testu penetracji gwoździami lub badania odporności na uszkodzenia mechaniczne w samochodzie?
Nie. Wybierz testy z aplikacji, obowiązujących norm i oceny ryzyka. Oceny sprzętu laboratoryjnego i przykłady zastosowań w motoryzacji nie określają wymagań dla każdego przenośnego plecaka.
Czy zmiana oprogramowania sprzętowego wymaga całkowitej ponownej kwalifikacji?
Nie automatycznie. Oceń funkcje, których to dotyczy, kontrole ryzyka i zakres zatwierdzenia, a następnie udokumentuj niezbędne testy regresyjne, walidację lub przegląd schematu.
Czy Cpk 1.33 wystarczy do dopuszczenia do masowej produkcji?
Nie samo w sobie. Zdolność wymaga odpowiednich pomiarów, wystarczającej ilości reprezentatywnych danych i stabilnego procesu. Uzgodniony cel to tylko jeden z elementów gotowości produkcyjnej.
Czy raporty z testów ogniw mogą zastąpić walidację pakietów?
Nie. Raporty Cell obejmują kwalifikację komponentów w ramach ich zakresu. Zmontowany akumulator i docelowy host wymagają dodatkowych wymagań elektrycznych, mechanicznych, termicznych i sterujących.


