

Быстрый ответ: Протоколы испытаний и сертификаты показывают, что конструкция аккумуляторного блока соответствует заявленным характеристикам. Однако они гораздо меньше говорят о том, сможет ли поставщик надежно производить этот блок неделя за неделей в необходимых вам объемах.
Пять показателей производственной линии восполняют этот пробел:
-
Общая эффективность оборудования (OEE) с подробным описанием.
-
Незапланированные простои и их причины.
-
Время цикла по сравнению с оптимальной производительностью.
-
Качество первого прохода на каждой станции и время переналадки.
-
Тенденции за несколько месяцев, а также объяснение того, как собирается каждая цифра; ни одной ключевой цифры.
Основные выводы
-
Производительность производственной линии является опережающим индикатором рисков, связанных с поставками и качеством, поэтому она должна учитываться при квалификации поставщика наряду с результатами испытаний.
-
Показатель OEE полезен только в том случае, если он разделен на доступность, производительность и качество, поскольку две линии с одинаковым показателем могут нести совершенно разные риски.
-
Причины простоев, время цикла и качество на уровне станции позволяют определить, где поставщик теряет производственные мощности, прежде чем это повлияет на ваши заказы.
-
Время переналадки имеет наибольшее значение для мелкосерийной упаковки продукции, изготавливаемой на заказ и используемой на одной производственной линии с другими товарами.
-
Методы сбора данных так же важны, как и сами цифры; ручная запись данных, как правило, занижает масштабы убытков.
Часть 1: Почему показатели производительности производственной линии должны учитываться при квалификации поставщиков.
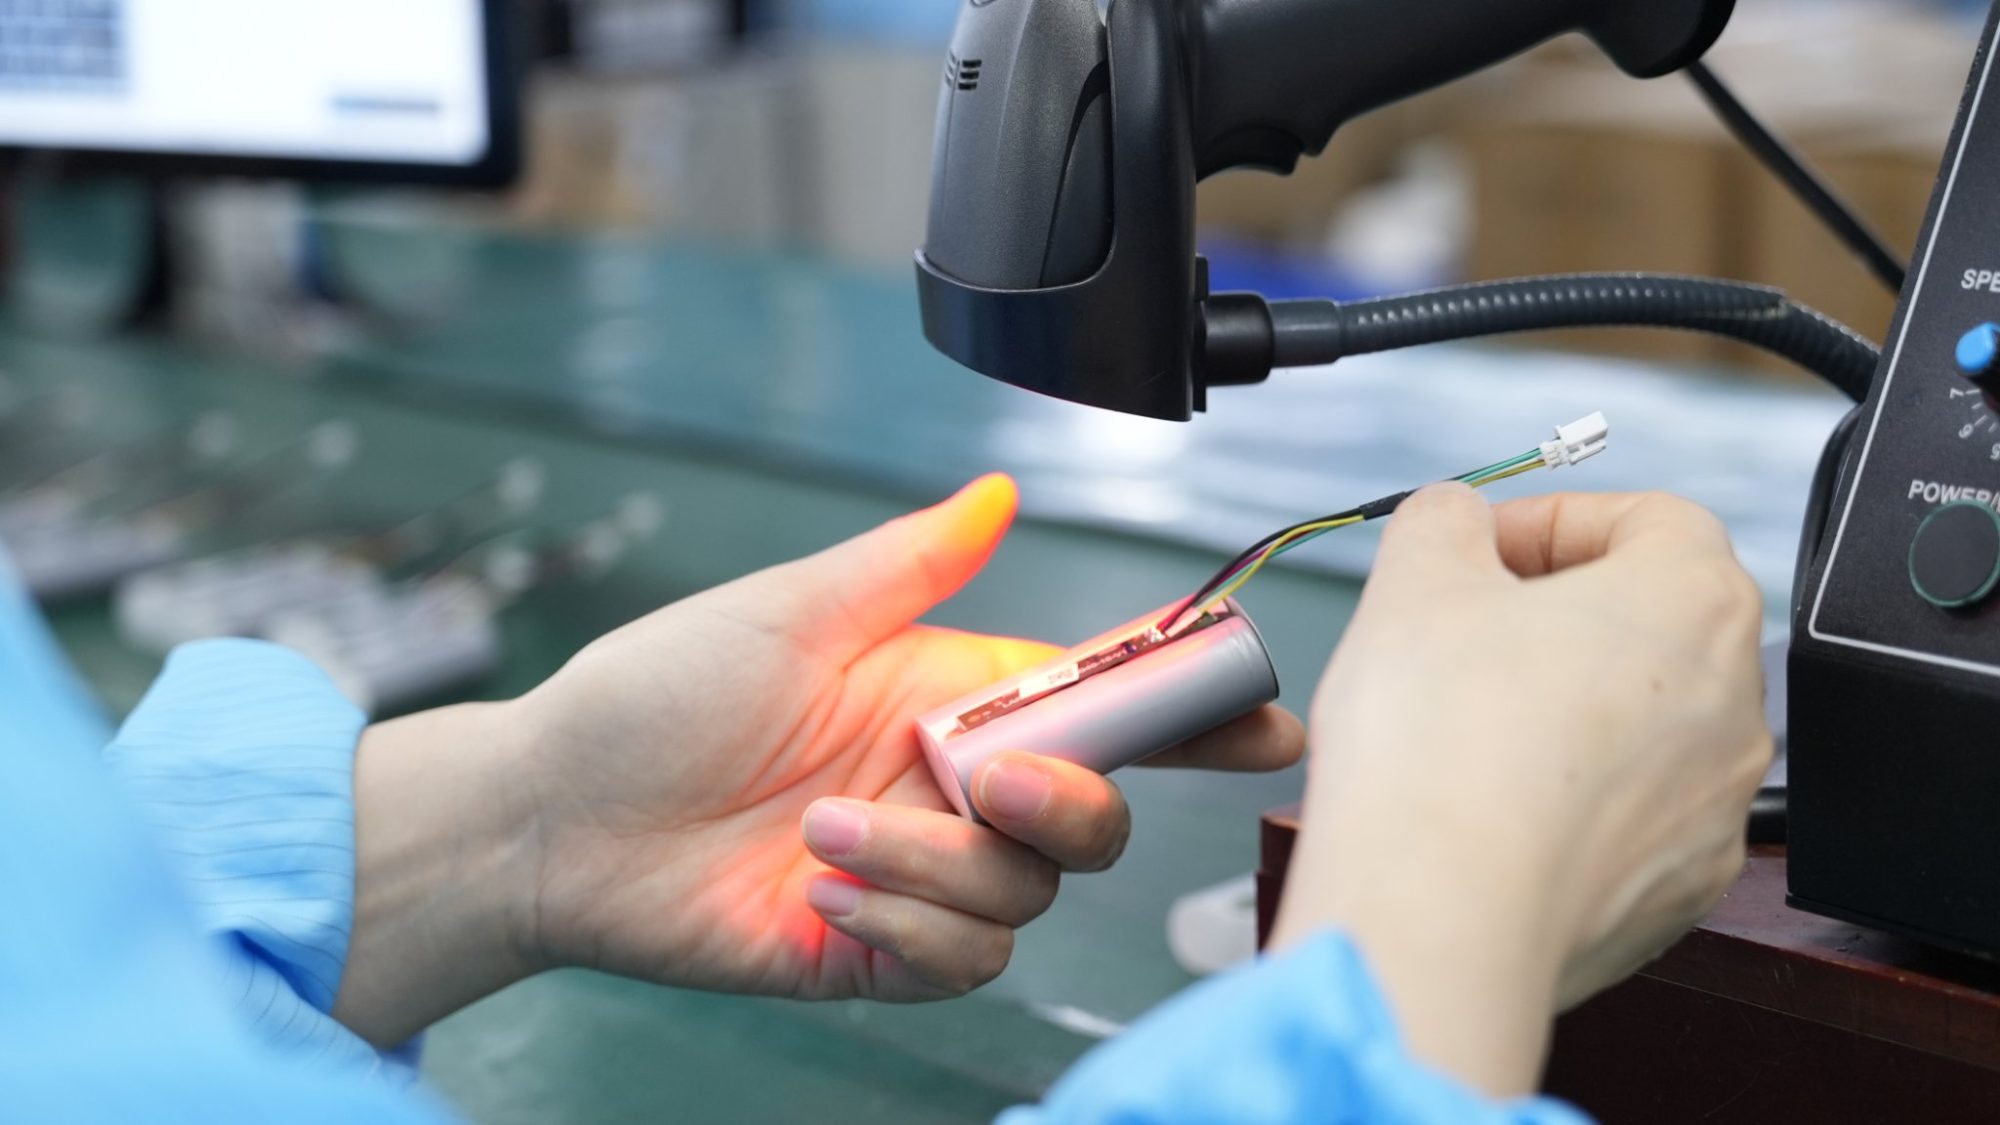
Большая часть работы по квалификации OEM-производителей сосредоточена на доказательствах, касающихся конструкции. Проверка осуществляется покупателями. Отчеты об испытаниях ячеек и упаковокПеред выпуском проверьте сертификаты и убедитесь, что конфигурация заблокирована. Хотя эта работа важна, она отвечает только на один вопрос: может ли этот пакет соответствовать спецификации? Она не затрагивает вопрос о том, сможет ли поставщик продолжать выпускать пакеты с согласованной скоростью и качеством.
Разница между ними может быть значительной. В июне 2024 года BMW отозвала заказ на аккумуляторные батареи на сумму около... 2 млрд € от Northvolt. По сообщениям, производитель назвал задержки в производстве и низкое качество элементов ключевыми причинами своего решения. Позже в том же году агентство Reuters сообщило, что компания была постоянно не выполняет еженедельные производственные планыКомпания Northvolt поставила 22 000 готовых к отгрузке элементов за одну неделю октября при целевом показателе в 30 000. Хотя Northvolt была производителем элементов, работающим в масштабах гигафабрики, а не небольшим сборочным предприятием, вывод остается тем же: трудности возникали на производственной линии, а не были результатом неудачного проектирования.
Внеплановые простои обходятся дорого во всей обрабатывающей промышленности. Согласно данным... Компания Siemens оценила реальную стоимость простоя в 2024 году. Согласно отчету, 500 крупнейших компаний мира теряют 11% своей выручки из-за незапланированных простоев, а среднестатистическое предприятие теряет 27 часов производительности в месяц.
Показатели производственной линии позволяют производителям оригинального оборудования (OEM) заблаговременно выявлять эти риски. Выход годной продукции и технологическая производительность обычно проверяются только один раз за весь период производства. Этап заморозки проекта и этап проверкиАнализируя пять приведенных ниже показателей, операторы могут ежедневно непрерывно отслеживать работу линии в реальных условиях, чтобы лучше понимать, где могут возникнуть риски и неисправности.
Часть 2: Пять показателей
2.1 Показатель OEE и почему следует запрашивать подробную разбивку.
Показатель OEE измеряет, какая часть запланированного производственного времени линии фактически приводит к получению качественного результата, и выделяет три фактора:
-
Доступность: Доля запланированного времени, в течение которого линия работает, а не простаивает.
-
Производительность: Насколько близка скорость бега к идеальной.
-
Качество: Доля единиц продукции, прошедших проверку с первого раза без доработок или брака.
Эти три фактора перемножаются, чтобы получить показатель OEE, отображаемый в процентах, при этом 100% означает безупречный производственный процесс.
Сэйити Накадзима, предложивший эту меру, назвал результат выше 85% показателем мирового класса, в то время как большинство заводов в среднем от 40% до 60%Сама по себе заголовочная цифра мало что говорит покупателю, но если рассматривать OEE как диагностический инструмент, а не как произвольный целевой показатель, то эта цифра может помочь в разработке практических улучшений.
В таблице ниже показано, почему. Рассмотрим две гипотетические линейки упаковок, которые показывают одинаковый результат:
|
линия |
Доступность |
Эффективности |
Компенсация |
OEE |
Основной риск для производителя оригинального оборудования (OEM). |
|---|---|---|---|---|---|
|
Линия А |
80% |
95% |
95% |
72% |
Частые остановки, которые могут задерживать доставку. |
|
Линия Б |
96% |
94% |
80% |
72% |
Высокий уровень доработок и брака ставит под угрозу стабильность качества. |
Обе линии имеют рейтинг 72%, однако покупателю, обеспокоенному сроками поставки, следует внимательнее присмотреться к линии А, а тому, кто опасается поломок на объекте, — к линии В.
Обращайтесь к производителям оригинального оборудования с просьбой: мониторинг OEE Оценка должна проводиться на конкретной производственной линии, которая будет выпускать ваш набор, с учетом всех трех факторов за последние шесть-двенадцать месяцев. Также стоит поинтересоваться, что считается плановым производственным временем, поскольку исключение перерывов, технического обслуживания или переналадок может привести к завышению оценки по сравнению с реальным объемом производства линии.
2.2 Незапланированные простои и их основные причины
Потери производительности в основном возникают из-за незапланированных остановок. На упаковочной линии они часто сосредоточены вокруг нескольких станций, а именно: сварки контактных площадок ячеек, программирования BMS и заключительное тестирование где даже один неисправный прибор или тестер может парализовать всю систему выше по течению.
Вместо того чтобы запрашивать общую сумму, попросите указать количество часов простоя в месяц, а также пять основных причин, ранжированных по степени потери времени. Поставщик, который может назвать свои основные источники простоя и показать, что он сделал для устранения самой крупной из них, понимает свой собственный процесс; поставщик, который может назвать только одну ежемесячную цифру, возможно, еще не отслеживает причины достаточно тщательно, чтобы их устранить.
2.3 Время цикла по сравнению с идеальной скоростью
Снижение производительности менее заметно, чем простои. Линия может работать все смены и при этом не обеспечивать достаточную производительность, потому что станции работают ниже оптимальной скорости или неоднократно останавливаются на несколько секунд. Эти короткие остановки редко отражаются в журналах простоев, но в совокупности они приводят к значительным потерям.
Простой пример наглядно демонстрирует масштаб проблемы. Если идеальное время цикла на линии составляет 60 секунд на упаковку, а фактическое среднее значение — 75 секунд, то производительность составляет 80%. За пятисменную неделю это означает, что примерно одна полная смена теряется только из-за низкой производительности.
Учитывая это, производителям оборудования следует запрашивать идеальное и фактическое время цикла на станции, являющейся узким местом, а также сравнивать пропускную способность линии с прогнозируемым спросом. Поставщик, работающий почти на 100% своей практической мощности, имеет мало возможностей для поглощения резкого скачка спроса или восстановления даже после одной неудачной недели.
2.4 Качество с первого раза на каждой станции
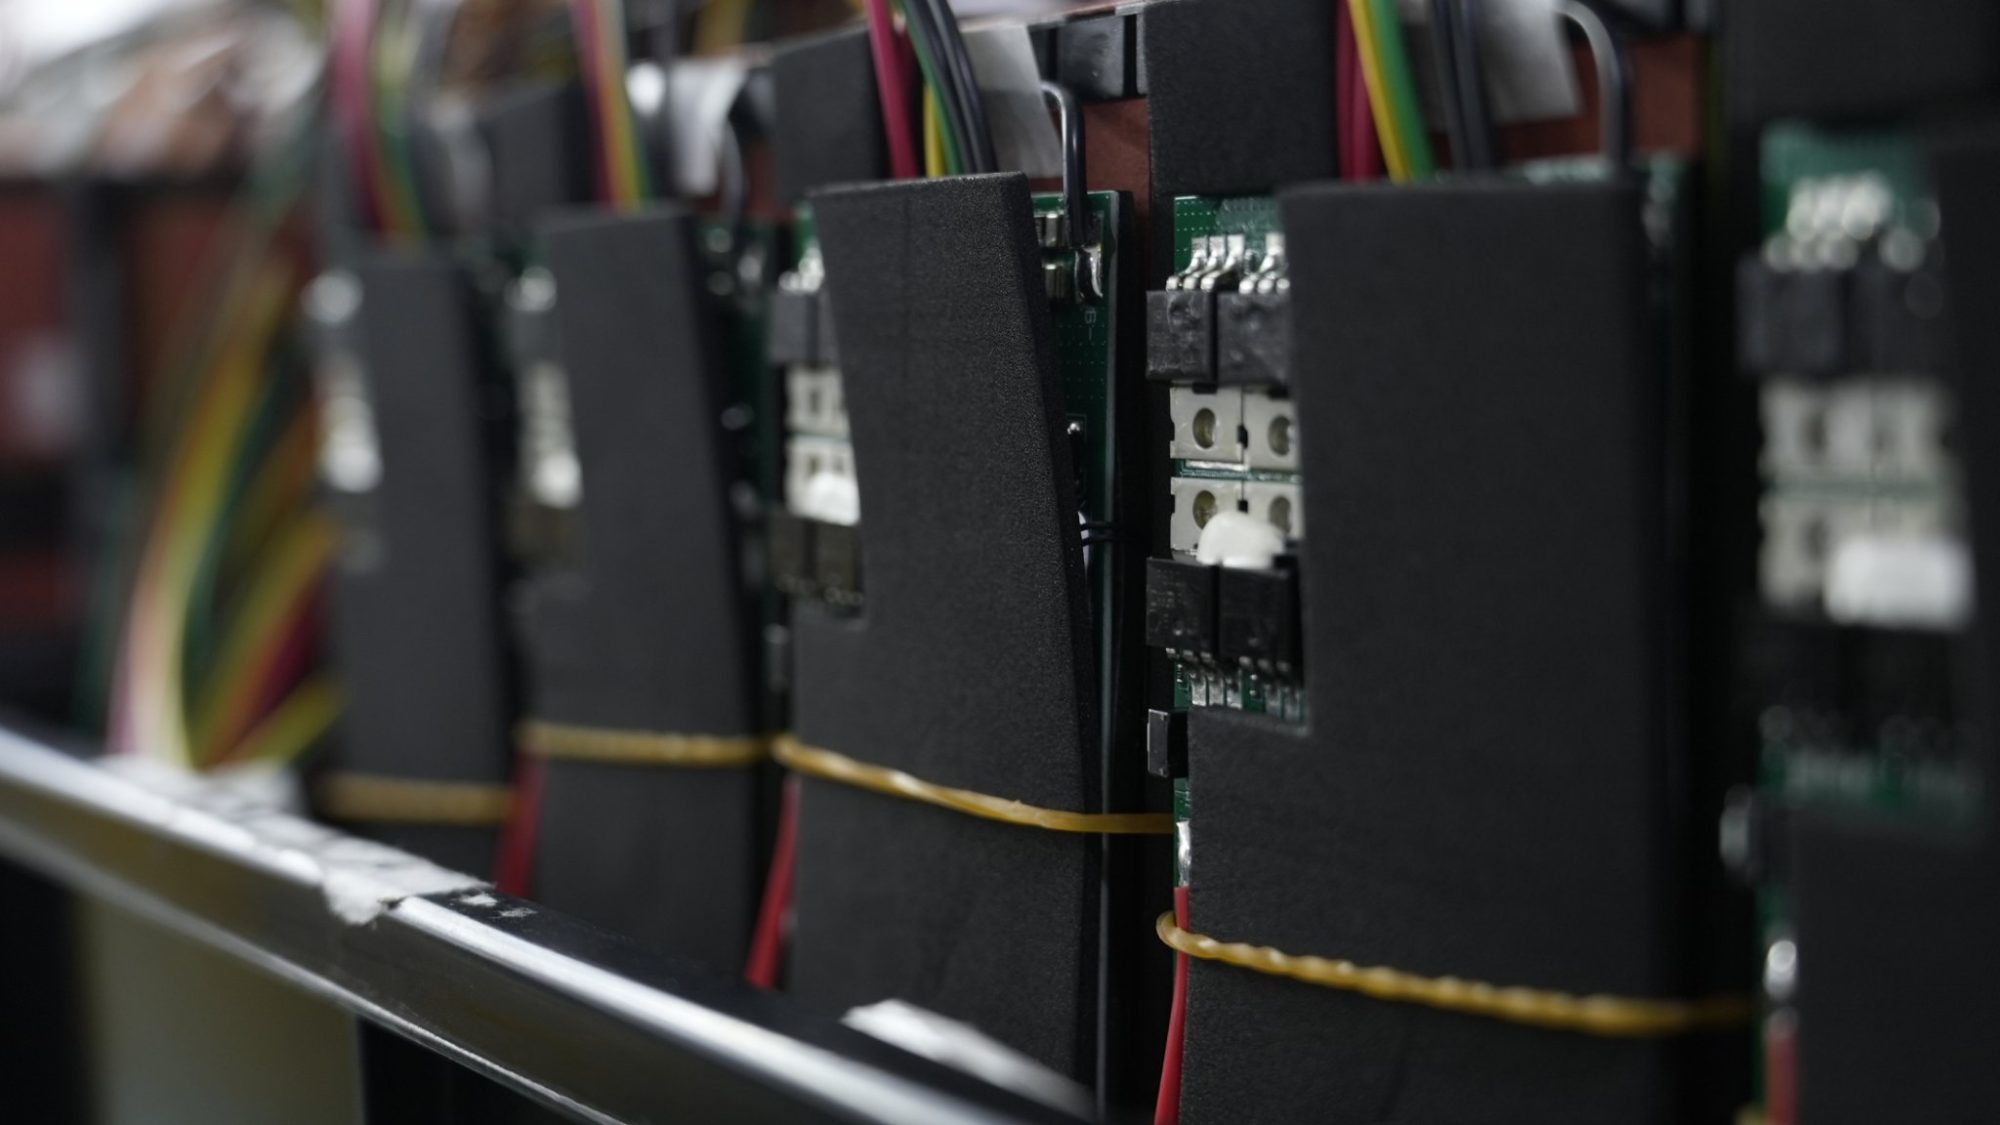
Потери качества при производстве батарей могут быть существенными. На фотографии — проточная батарея FFB от Accenture и Fraunhofer. Белая книга по производству клеток Отмечается, что процент брака может варьироваться от 2% до 25%. Сборка упаковки включает в себя различные процессы, но принцип остается тем же: потери, которые никогда не доходят до клиента, все равно влияют на стоимость, производительность и качество.
Ключевое различие заключается между процентом прохождения контроля на заключительном этапе производства и качеством первого прохождения. Контроль на заключительном этапе производства подтверждает, что каждый отгруженный комплект соответствует критериям выпуска. Высокий процент прохождения контроля может скрывать линию, на которой перерабатывается значительная часть изделий до того, как они попадут к тестировщику. Производители оригинального оборудования должны запрашивать данные о проценте прохождения контроля первого прохождения на каждом основном этапе, таком как сварка, программирование BMS, изоляция и окончательное тестирование, а также о наиболее распространенных типах дефектов. Данные на уровне отдельных этапов показывают, где возникают отклонения в процессе, что гораздо полезнее, чем единый общий процент.
2.5-кратное время переналадки для мелкосерийной сборки оборудования по индивидуальному заказу
Аккумуляторные батареи, изготовленные по индивидуальному заказу, часто производятся небольшими партиями на линиях, используемых также для других продуктов. Каждый переход на новый продукт может означать новые приспособления, программы сварки, профили тестирования и программное обеспечение системы управления батареями (BMS), при этом каждая минута, затраченная на изменение, означает минуту простоя линии.
В реальных условиях показатель OEE может значительно варьироваться в зависимости от ассортимента продукции и сложности процесса; переменные, которые сильно различаются на линиях упаковки с широким ассортиментом. Производителям оборудования следует уточнять у своих поставщиков, сколько времени обычно занимает переналадка для продукта, аналогичного рассматриваемому, как часто линия переключается между продуктами и каков минимальный практический размер партии. Также стоит уточнить, учитываются ли переналадки как плановое или внеплановое время, поскольку этот выбор может существенно повлиять на показатель OEE.
Часть 3: Важно, как собираются данные.
Все вышеперечисленные показатели зависят от качества исходных данных. Два поставщика могут сообщать схожие цифры, но измерять их совершенно разными способами.
Один из наиболее важных вопросов заключается в том, откуда берутся данные: из ручных журналов учета смен или из автоматизированных систем мониторинга OEE, подключенных к оборудованию, поскольку рукописные записи, как правило, не учитывают короткие остановки и округляют время простоя. У каждого подхода есть свои преимущества и недостатки, но покупатели должны понимать, какой из них лежит в основе представленных им цифр.
Среди других вопросов, которые стоит задать, можно выделить следующие:
-
Согласуются ли такие определения, как плановое время и идеальное время цикла, на разных линиях и объектах?
-
Может ли поставщик предоставлять данные о тенденциях за несколько месяцев, а не только за последний момент времени?
-
Кто проводит внутреннюю проверку данных и как часто это приводит к корректирующим действиям?
-
Можно ли связать данные о производственной линии с серийными номерами, если необходимо отследить проблему с качеством?
Часть 4: Контрольный список вопросов к поставщику
Приведенная ниже таблица может использоваться при проведении аудитов поставщиков или ежеквартальных обзоров деловой активности.
|
Метрика |
Что спросить |
Хороший ответ |
Красный флаг |
|---|---|---|---|
|
OEE |
Показатель OEE для нашей производственной линии, разделенный на три фактора, за период 6-12 месяцев. |
Анализ с четко выраженной тенденцией и определенным запланированным временем. |
Отдельная фигура без подробной информации или истории. |
|
Незапланированные простои |
Количество часов в месяц и пять основных причин |
Ранжирование проблемных направлений с указанием мер, принятых в наиболее важных областях. |
Суммарный показатель за месяц без данных о причинах. |
|
Время цикла |
Идеальное и фактическое время цикла в узком месте |
Известное узкое место с резервными мощностями, превышающими наш прогноз. |
Идеальная ставка не определена, или нет свободных мощностей. |
|
Качество с первого раза |
Показатели качества с первого раза по станциям и основным типам дефектов |
Данные на уровне станций с анализом тенденций дефектов. |
Только процент прохождения в конце очереди. |
|
Изменение с течением времени |
Типичная процедура переналадки для такого продукта, как наш. |
Замеры времени и план их сокращения. |
Переналадочные работы не были учтены в показателе OEE без объяснения причин. |
|
Соберите данные |
Журналы, созданные вручную, или данные с оборудования? |
Четкий метод и последовательные определения |
Данные составлены вручную в конце месяца. |
Часто задаваемые вопросы (FAQ)
Является ли показатель OEE в 85% справедливым целевым показателем для линейки аккумуляторных батарей?
Это скорее полезный ориентир, чем проходной балл. Линии с широким ассортиментом продукции, занимающиеся изготовлением индивидуальных наборов, сталкиваются с большим количеством переналадок, чем специализированные линии с большими объемами производства, поэтому более низкий балл не обязательно является поводом для беспокойства. Стабильное улучшение с течением времени обычно говорит больше, чем абсолютное число.
Следует ли производителям оригинального оборудования сравнивать показатели общей эффективности оборудования (OEE) у разных поставщиков?
Только с осторожностью. Поставщики часто по-разному определяют плановое время и оптимальные темпы, что делает прямое сравнение ненадежным. В конечном итоге, наиболее важным показателем для любого производителя является его собственная история показателей.
Что произойдет, если поставщик откажется предоставить данные о производстве?
Некоторые поставщики рассматривают данные о производственных показателях как коммерчески конфиденциальную информацию. В качестве компромиссного решения можно запросить сводные данные о тенденциях или проверить показатели на месте во время аудита. Полный отказ обсуждать производительность производственной линии заслуживает внимания на этапе квалификации.
Как часто производителям оригинального оборудования следует пересматривать эти показатели?
Для многих программ целесообразно проводить их проверку на этапе квалификации, а затем ежеквартально. Более частые проверки оправданы на этапе наращивания объемов работ, после внесения изменений в проект или при снижении показателей выполнения.
Заменяют ли эти показатели протоколы испытаний и аудиты?
Нет. Протоколы испытаний, сертификаты и аудиты производственных процессов подтверждают, что упаковка безопасна и соответствует заявленным характеристикам. Показатели производственной линии дают иное представление: сможет ли поставщик продолжать стабильно поставлять эту упаковку после начала серийного производства.


