

Швидка відповідь: Звіти про випробування та сертифікати показують, що конструкція акумуляторного блоку може відповідати своїм специфікаціям. Вони набагато менше говорять про те, чи може постачальник надійно виготовляти цей блок, тиждень за тижнем, у потрібному вам обсязі.
П'ять показників виробничої лінії заповнюють цю прогалину:
-
Загальна ефективність обладнання (OEE) з її повним розбивкою.
-
Незапланований простій та його причини.
-
Час циклу відносно ідеальної швидкості.
-
Якість першого проходу на кожній станції та час перемикання.
-
Тенденції за кілька місяців, а також пояснення того, як зібрано кожен показник; жодного загального показника.
Ключові винесення
-
Продуктивність лінії є провідним показником ризику, пов'язаного з доставкою та якістю, тому вона належить до кваліфікації постачальника поряд з результатами випробувань.
-
Показник OEE корисний лише тоді, коли його розділяють на доступність, продуктивність та якість, оскільки дві лінії з однаковим показником можуть нести дуже різні ризики.
-
Причини простою, час циклу та якість на рівні станції показують, де постачальник втрачає потужності, перш ніж це вплине на ваші замовлення.
-
Час переналаштування має найбільше значення для індивідуальних упаковок з невеликим обсягом виробництва, які знаходяться на одній лінії з іншими продуктами.
-
Методи збору даних так само важливі, як і самі цифри; ручні записи, як правило, занижують втрати.
Частина 1: Чому продуктивність лінії є важливою частиною кваліфікації постачальника
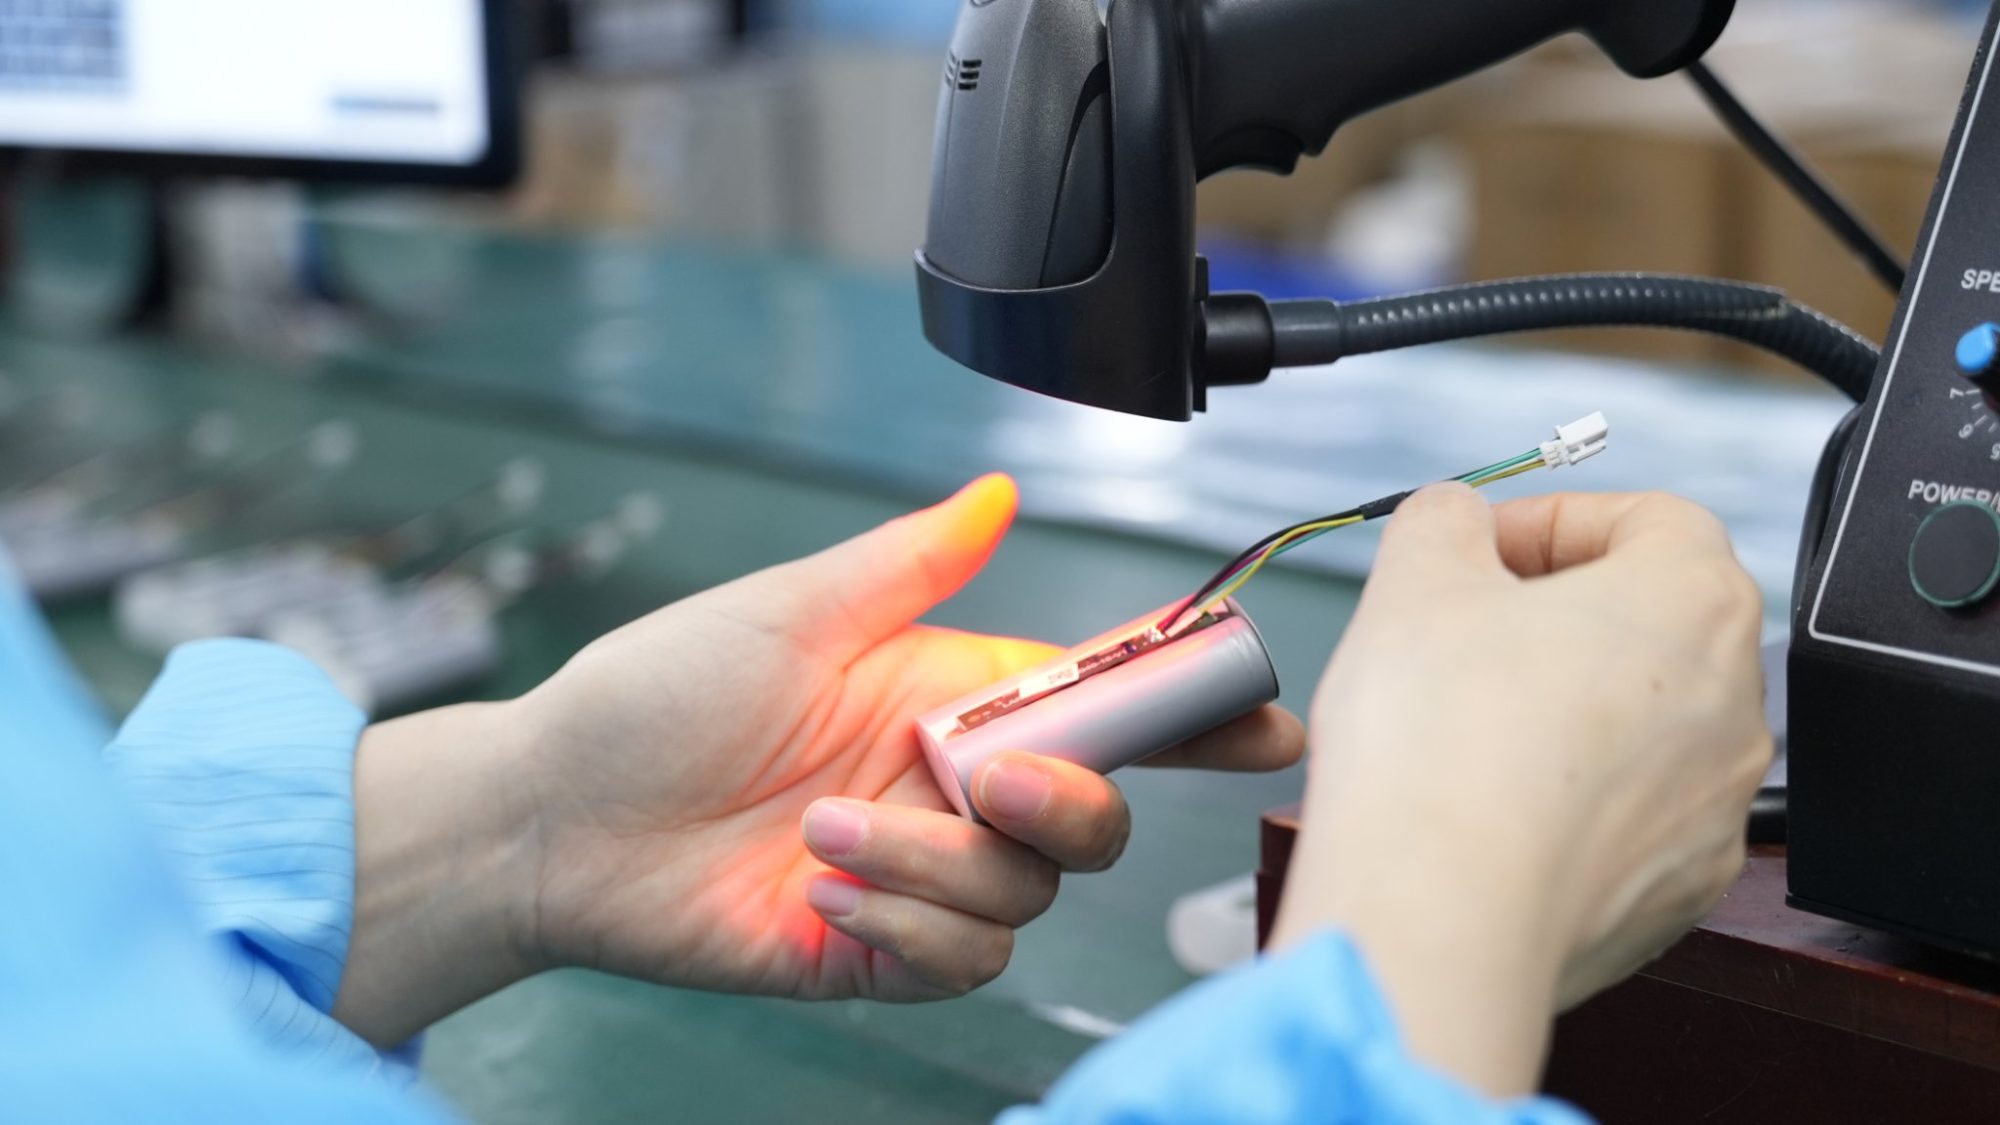
Більшість кваліфікаційних робіт OEM-виробників зосереджені на конструктивних доказах. Відгуки покупців звіти про випробування елементів та пакетів, перевірте сертифікати та підтвердьте, що конфігурація заблокована перед випуском. Хоча ця робота є важливою, вона відповідає лише на одне питання: чи може цей пакет відповідати специфікації? Чого вона не торкається, так це того, чи може постачальник підтримувати будівельні пакети з узгодженою швидкістю та якістю.
Розрив між ними може бути дорогим. У червні 2024 року BMW відкликала замовлення на електричні елементи вартістю близько 2 млрд € від Northvolt. Повідомляється, що виробник назвав затримки у виробництві та низьку якість елементів основними причинами цього рішення. Пізніше того ж року агентство Reuters повідомило, що компанія була постійно невиконує щотижневі виробничі цілі, поставивши 22 000 відвантажуваних елементів за один жовтневий тиждень, тоді як цільовий показник становив 30 000. Хоча Northvolt був виробником елементів, що працював у масштабі гігафабрики, а не збирачем невеликих блоків, висновок залишається незмінним: труднощі, з якими зіткнулися, виникли на виробничій лінії, а не були наслідком поганого проектування.
Незаплановані зупинки є дороговартісними для всієї виробничої галузі. Згідно з Справжня вартість простоїв за версією Siemens у 2024 році Згідно зі звітом, 500 найбільших компаній світу втрачають 11% своїх доходів через незаплановані простої, тоді як середній завод втрачає 27 годин продуктивності на місяць.
Показники виробничої лінії дають виробникам оригінального обладнання (OEM) завчасне уявлення про ці ризики. Вихідність та можливості процесу зазвичай перевіряються лише один раз протягом етап заморожування та перевірки дизайнуАналізуючи п'ять показників, наведених нижче, оператори можуть постійно досліджувати, як лінія працює щодня в реальних умовах, щоб краще зрозуміти, де можуть виникнути ризики та несправності.
Частина 2: П'ять показників
2.1 OEE та чому варто запитувати про його розбивку
OEE вимірює, яка частина запланованого часу виробництва лінії фактично призводить до хорошої продуктивності, виділяючи три фактори:
-
наявність: Частка запланованого часу, протягом якого лінія працює, а не зупиняється.
-
Продуктивність: Наскільки близька швидкість бігу до ідеальної.
-
Якість: Частка одиниць, які пройшли перевірку з першого разу без переробки або браку.
Ці три фактори множаться разом, щоб отримати показник OEE, що відображається у відсотках, де 100% показник означає бездоганний виробничий процес.
Сейічі Накадзіма, який запровадив цей показник, назвав показник вище 85% показником світового класу, тоді як більшість заводів в середньому близько 40% до 60%Сам по собі головний показник мало що говорить покупцеві, але якщо розглядати OEE як діагностичний інструмент, а не як довільну ціль, він може допомогти в плануванні практичних покращень.
У таблиці нижче показано, чому. Розглянемо дві гіпотетичні лінії пачок, які показують однаковий результат:
|
Line |
доступність |
продуктивність |
Якість |
ОЕЕ |
Основний ризик для виробника оригінального обладнання (OEM) |
|---|---|---|---|---|---|
|
Лінія А |
80% |
95% |
95% |
72% |
Часті зупинки, які можуть затримувати доставку |
|
Лінія Б |
96% |
94% |
80% |
72% |
Висока кількість переробок та браку, що ставить під загрозу стабільність |
Обидві лінії мають по 72%, проте покупцю, який стурбований термінами виконання замовлень, слід уважніше придивитися до лінії A, тоді як покупцю, який стурбований можливими збоями на місці, слід зосередитися на лінії B.
Для виробників оригінального обладнання (OEM) запитайте це Моніторинг OEE виконуватися на конкретній лінії, яка буде виготовляти вашу упаковку, розділеною на всі три фактори протягом останніх шести-дванадцяти місяців. Варто також запитати, що вважається запланованим часом виробництва, оскільки виключення перерв, технічного обслуговування або переналаштувань може зробити результат вищим за реальний обсяг виробництва лінії.
2.2 Незапланований простій та його основні причини
Втрати доступності здебільшого виникають через незаплановані зупинки. На пакувальній лінії вони часто зосереджені навколо кількох станцій, а саме: зварювання вкладок комірок, програмування BMS та кінцеве тестування лінії де один несправний прилад або тестер може затримати все вищезазначене.
Замість того, щоб запитувати загальну кількість, запитайте про кількість годин простою на місяць разом із п’ятьма основними причинами, відсортованими за втраченим часом. Постачальник, який може назвати найбільші джерела простою та показати, що він зробив щодо найбільшої з них, розуміє свій власний процес; постачальник, який може навести лише одну щомісячну цифру, можливо, ще не відстежує причини достатньо ретельно, щоб їх усунути.
2.3 Час циклу відносно ідеальної швидкості
Втрати продуктивності менш помітні, ніж простої. Лінія може працювати всі зміни і все одно недовиконувати свою роботу, оскільки станції працюють зі швидкістю, нижчою за ідеальну, або неодноразово зупиняються на кілька секунд. Ці короткі зупинки рідко відображаються в журналах простоїв, але всі вони накопичуються.
Простий приклад ілюструє масштаб. Якщо ідеальний час циклу лінії становить 60 секунд на упаковку, але фактичне середнє значення становить 75 секунд, продуктивність становить 80%. За п'ятизмінний тиждень це означає, що приблизно одна повна зміна втрачається лише через повільну роботу.
З огляду на це, виробникам оригінального обладнання (OEM) слід запитувати про ідеальний та фактичний час циклу на вузькому місці та про те, як потужність лінії порівнюється з вашим прогнозованим попитом. Постачальник, який працює майже на 100% своєї практичної потужності, має мало можливостей для поглинання різкого зростання попиту або відновлення навіть після одного невдалого тижня.
2.4 Якість першого проходу на кожній станції
Втрати якості у виробництві акумуляторів можуть бути суттєвими. Accenture та Fraunhofer FFB офіційний документ про виробництво клітин зазначає, що рівень браку може коливатися від 2% до 25%. Складання упаковки включає різні процеси, але принцип залишається незмінним: втрати, які ніколи не доходять до замовника, все одно впливають на вартість, потужність та стабільність.
Ключова відмінність полягає між коефіцієнтом проходження кінцевої лінії та якістю першого проходу. Кінцеве тестування підтверджує, що кожен відвантажений пакет відповідає критеріям випуску. Високий коефіцієнт проходження може приховувати лінію, яка переробляє значну частину одиниць, перш ніж вони потраплять до тестувальника. Виробники оригінального обладнання (OEM) повинні запитувати коефіцієнти першого проходу на кожній основній станції, такій як зварювання, програмування BMS, ізоляція та остаточне тестування, а також найпоширеніші типи дефектів. Дані на рівні станцій показують, де в процесі з'являються варіації, що набагато корисніше, ніж один загальний відсоток.
2.5 Час перехідного періоду для невеликих обсягів виробництва на замовлення
Спеціальні акумуляторні блоки часто виготовляються меншими партіями на лініях, що спільно використовуються з іншими продуктами. Кожне перемикання між продуктами може означати нові прилади, програми зварювання, профілі тестувальників та прошивку BMS, причому кожна хвилина, витрачена на перемикання, є хвилиною, коли лінія не виробляє продукції.
У реальному світі показник OEE може суттєво відрізнятися залежно від номенклатури продукції та складності процесу; змінних, які суттєво відрізняються на лініях пакування з високим вмістом суміші. Виробники оригінального обладнання (OEM) повинні запитувати своїх постачальників, скільки часу займає типова зміна на продукт, подібний до того, який вони розглядають, як часто лінія змінює продукти та який мінімальний практичний розмір партії. Також варто перевірити, чи враховуються зміни як запланований чи незапланований час, оскільки цей вибір може значно вплинути на показник OEE.
Частина 3: Важливо, як збираються дані
Кожен вищезгаданий показник залежить від якості базових записів. Два постачальники можуть повідомляти про схожі цифри, але вимірювати їх дуже по-різному.
Одне з найкорисніших питань полягає в тому, чи дані взяті з журналів ручного ведення змін, чи з автоматизованих систем моніторингу OEE, підключених до машин, оскільки рукописні записи, як правило, пропускають короткі зупинки та округлюють час простою. Кожен підхід має свої переваги та недоліки, але покупці повинні розуміти, який саме підхід стоїть за показаними їм цифрами.
Інші питання, які варто поставити, включають:
-
Чи є такі визначення, як запланований час та ідеальний час циклу, узгодженими на різних лініях та об'єктах?
-
Чи може постачальник ділитися даними про тенденції за кілька місяців, а не лише нещодавнім знімком?
-
Хто перевіряє показники внутрішньо, і як часто це призводить до вжиття коригувальних заходів?
-
Чи можна пов'язати дані лінії із серійними номерами, якщо потрібно відстежити проблему з якістю?
Частина 4: Контрольний список питань постачальника
Наведену нижче таблицю можна використовувати під час аудитів постачальників або щоквартальних оглядів бізнесу.
|
Metric |
Що запитати |
Гарна відповідь |
Червоний прапор |
|---|---|---|---|
|
ОЕЕ |
OEE для нашої лінійки, розділений на три фактори, протягом 6-12 місяців |
Розбивка з чіткою тенденцією та визначеним запланованим часом |
Одна фігура без розбивки чи історії |
|
Незапланований простой |
Годин на місяць та п'ять основних причин |
Ранжовані причини з вжитими заходами щодо найбільших |
Щомісячний підсумок без даних про причину |
|
Час циклу |
Ідеальний та фактичний час циклу у вузькому місці |
Відоме вузьке місце з вільними потужностями, що суперечить нашому прогнозу |
Не визначено ідеальної ставки або немає вільних потужностей |
|
Якість першого проходження |
Показники першого проходження за станцією та основними типами дефектів |
Дані на рівні станції з тенденціями дефектів |
Тільки показник успішного складання іспитів наприкінці рядка |
|
Час переходу |
Типова зміна для такого продукту, як наш |
Виміряний час та план його скорочення |
Зміни, виключені з OEE без пояснення причин |
|
Збір даних |
Ручні журнали чи дані машини? |
Чіткий метод та узгоджені визначення |
Цифри, зібрані вручну на кінець місяця |
Поширені запитання
Чи є 85% OEE справедливою метою для лінійки акумуляторних блоків?
Це радше корисний орієнтир, ніж прохідний бал. Лінії з високим вмістом міксу, що виготовляють індивідуальні упаковки, стикаються з більшою кількістю переналаштувань, ніж спеціалізовані лінії з великим обсягом виробництва, тому нижчий бал не є автоматичною проблемою. Постійне покращення з часом зазвичай говорить більше, ніж абсолютне число.
Чи повинні виробники оригінального обладнання (OEM) порівнювати OEE між постачальниками?
Тільки з обережністю. Постачальники часто по-різному визначають запланований час та ідеальні тарифи, що робить прямі порівняння ненадійними. Зрештою, найважливішим орієнтиром для будь-якого виробника є його власні історичні показники.
Що робити, якщо постачальник не хоче ділитися виробничими даними?
Деякі постачальники ставляться до даних лінії як до комерційної конфіденційності. Запит на узагальнені тенденції або перегляд цифр на місці під час аудиту може бути прийнятним компромісним рішенням. Варто зазначити повну відмову від обговорення ефективності лінії під час кваліфікації.
Як часто виробники оригінального обладнання повинні переглядати ці показники?
Для багатьох програм їх перегляд під час кваліфікації, а потім щоквартально, є ефективним. Частіші перегляди мають сенс під час впровадження, після зміни дизайну або коли ефективність реалізації знижується.
Чи замінюють ці показники звіти про тестування та аудити?
Ні. Звіти про випробування, сертифікати та аудити процесів підтверджують, що упаковка безпечна та відповідає своїм специфікаціям. Показники виробничої лінії додають інший погляд; чи зможе постачальник продовжувати стабільно постачати цю упаковку після початку масового виробництва.


