

Великі монтажні плити для аерокосмічної промисловості повинні залишатися плоскими для точного складання, передачі навантаження та вирівнювання між прикріпленими компонентами. Обробка широких поверхонь, кишень та монтажних отворів може звільнити залишкове напруження та деформувати плиту після розтискання. Тому площинність залежить не лише від остаточного проходу торцевої обробки: видалення заготовки, затискання, планування опорних точок та контроль необхідно розглядати разом. Аерокосмічна промисловість ілюструє ці рішення через послуги з виготовлення на замовлення.
Видалення важкого матеріалу може спотворити великі аерокосмічні пластини
Фрезерування товстого шматка матеріалу до тоншого листа (плити) з кишенями та ребрами створює нерівномірне видалення матеріалу. Напруження, які були присутні до фрезерування, перерозподіляться після фрезерування; також, коли інженер видаляє матеріал фрезеруванням, різець прикладатиме силу, яка змушує пластину рухатися. Таким чином, хоча пластина виглядає плоскою, коли вона затиснута, вона може пружинити або скручуватися при відпусканні. Тонкі стінки та непідтримувані прольоти особливо схильні до цього типу деформації.
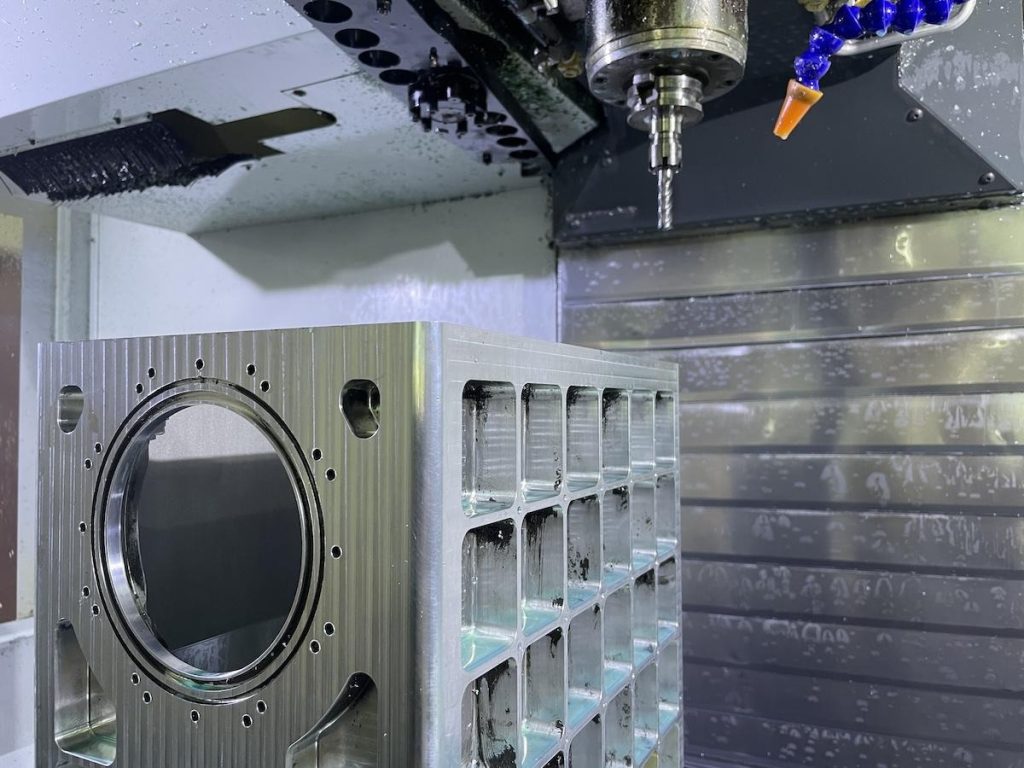
хоча 5-осьова обробка з ЧПУ Сам по собі показник не гарантує рівності деталей, необхідно контролювати як кількість матеріалу, що видаляється, так і час його видалення. Алюмінієві пластини мають тенденцію до деформації в умовах, коли вони мають тонкі поперечні перерізи та/або були оброблені з нерівномірним утворенням кишень. Окрім збереження залишкових напружень, що виникають внаслідок попередніх процесів обробки, сталеві заготовки часто зберігають залишкові напруження від виробництва.
В аерокосмічному проекті деталь зі сталі 45# розміром 68 × 68 × 40 мм вимагала значного видалення матеріалу з суцільної заготовки та механічної обробки всіх шести сторін деталі. Геометричні співвідношення між різними елементами деталі мали підтримуватися в межах ± 02 мм. Таким чином, контроль деформації став критично важливим. Деталь зіткнувся б з тими ж проблемами щодо зняття напруги, що й пластина.
Послідовність обробки та затискання визначають кінцеву стабільність
Ефективна стратегія відрізнятиме чорнову обробку від чистової, де перша передбачає видалення більшої частини заготовки з невеликим припуском. Потім заготовка може бути піддана зняттю напружень, після чого будуть встановлені справжні розміри. Чиста обробка видаляє лише припуск з мінімальним зусиллям, яке може спричинити вигин деталі. Зміна сторін/кишень запобігатиме концентрації видалення.
У цьому випадку сталеві деталі були оброблені таким чином, щоб припуск 0.5 мм залишався з кожного боку після чорнової обробки з усіх шести напрямків. Після цього проводився відпал для зняття внутрішніх напружень. Припуск враховував будь-які переміщення та забезпечував матеріал для корекції. Базова площина була створена шляхом шліфування та встановлена як основна база перед... Обробка металу з ЧПУ було виконано за допомогою п'ятиосьового верстата.
Для великої пластини кріплення повинні використовувати опорні площадки, підтримуючи деталь, не перешкоджаючи доступу до інструменту. Ці послуги додають цінності, коли вони включають перевірку плану обробки, припуску на заготовку, точок контакту кріплення та послідовності перед початком різання, а не просто виконання креслення.
Контроль площинності та точності поверхні розділу фаз за допомогою інспекції
Площинність деталі слід перевіряти без встановлених механічних затискачів або опор. На пластинах перевірка вздовж сітки допоможе визначити нахил та локальне вигинання, а також визначити, чи пристосування застосовувало достатній тиск, щоб приховати пружну деформацію під час різання. Необхідно задокументувати метод опори, щоб усі майбутні перевірки проводилися за однакових умов. Поверхнева пластина та індикатор показують мінливість; КВМ використовується для відображення поверхонь та базових елементів. Зондування лише в чотирьох кутах може призвести до того, що інженер не помітить центрального вигину. Важко порівнювати показання, коли деталі розміщені в різних опорах. Температурна стабільність обмежує ступінь варіації, яка може виникнути під час вимірювань.
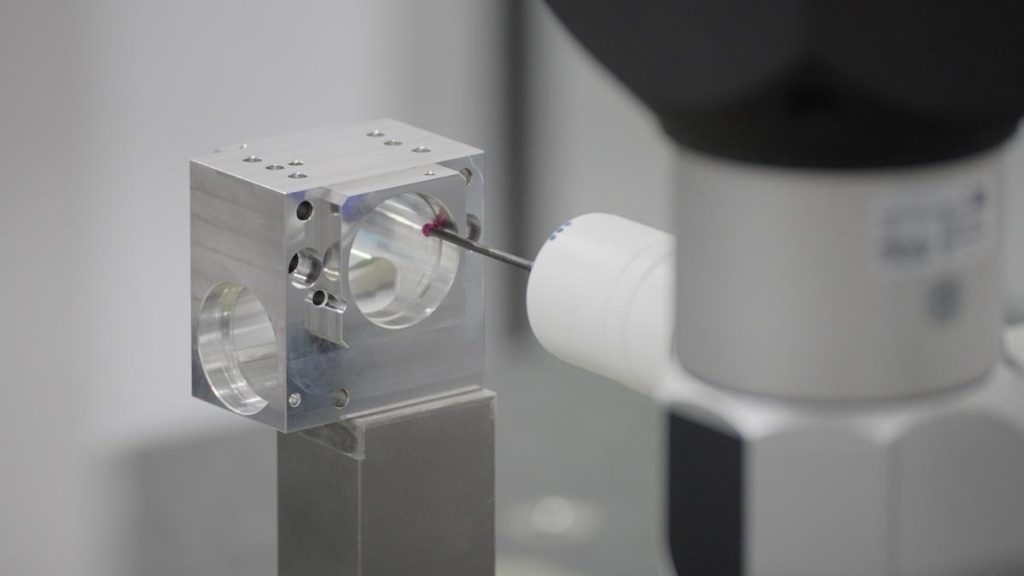
Окрім контролю процесу обробки за допомогою документованого контролю, повторюваність у процесах обробки на верстатах з ЧПК є важливою для повторних замовлень. У сталевому проекті, перед визначенням розташування всіх елементів, базова поверхня була оброблена плоско. Для керівництва чистовою обробкою були встановлені геометричні допуски діаметрів отворів 02 мм та H7. Щоб забезпечити точність під час розміщення монтажних пластин, перевірте розташування отворів на базовій площині, а також паралельність та перпендикулярність отворів. Хоча 5-осьова обробка на верстатах з ЧПК зменшує помилки, пов'язані з налаштуванням завдання, її все одно необхідно вимірювати, щоб гарантувати результати.
Повторюваність у обробці металу на верстатах з ЧПК вимагає проведення аналогічних перевірок для кожного елемента партії; просте затвердження першого елемента не гарантує якості. Служби індивідуального виробництва повинні чітко визначати точки контролю та прийнятні стандарти для кожного продукту перед початком виробництва.
Висновок
Плоскі аерокосмічні плити є результатом управління напруженнями та геометрією протягом усього виробництва, а не покладаючись на остаточне зняття напружень. Збалансована чорнова обробка, планові припуски, зняття напружень (де це доречно), стабільне закріплення заготовки та чистова обробка на основі даних обмежують деформацію. Приклад сталевої деталі аерокосмічної промисловості показує, як ці елементи керування працюють разом за умови дотримання вимогливих допусків. Контроль перевіряє площинність поверхні та межі з'єднань, що визначають точність складання, забезпечуючи повторюваність виробництва.


