

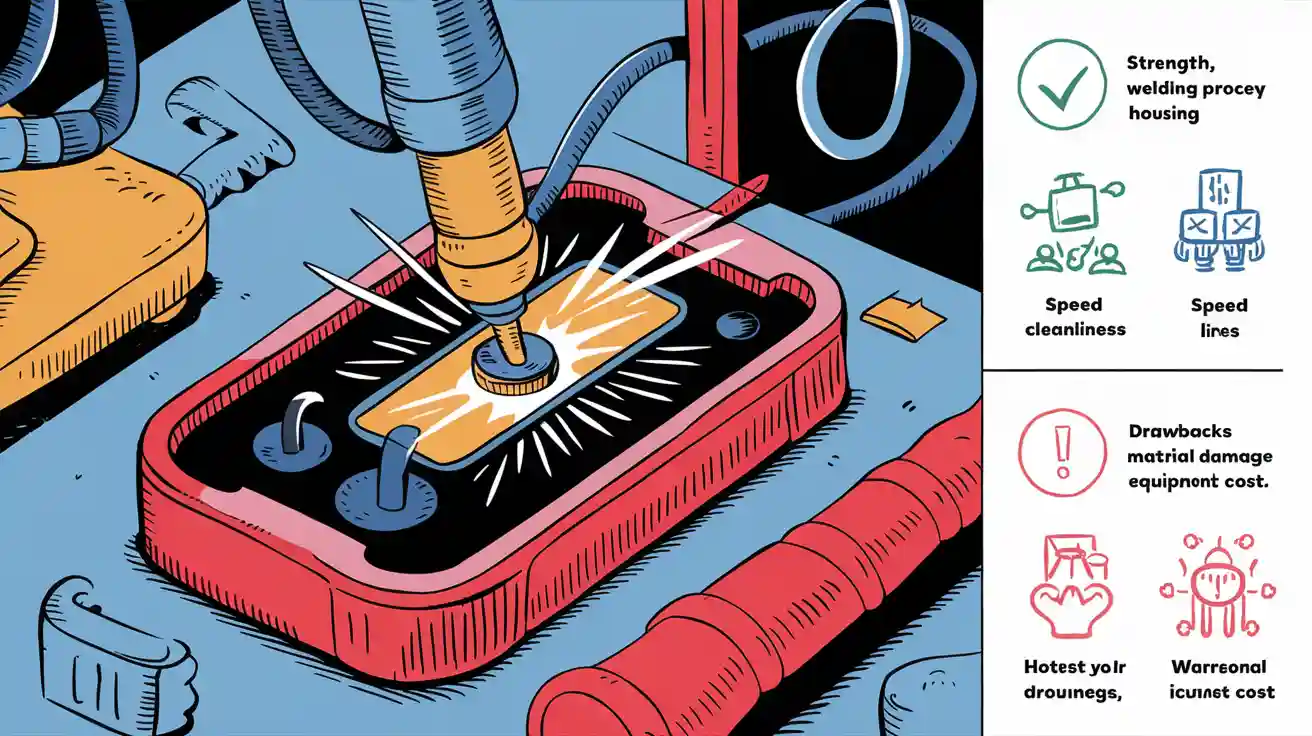
Якщо ви виробляєте або керуєте виробництвом акумуляторних блоків, ви знаєте, що ультразвукове зварювання корпусів акумуляторів пропонує швидке, безпечне та точне рішення, особливо для літієвих акумуляторних блоків. Ви отримуєте надійну пило- та водонепроникність, знижуєте витрати на матеріали та забезпечуєте високу надійність з'єднання. Однак, ви повинні враховувати обмеження щодо сумісності матеріалів, конструкції з'єднання та початкових інвестицій в інструменти.
Переваги:
Швидкий час циклу та безшовні з'єднання.
Стабільні, автоматизовані зварні шви з мінімальними дефектами.
Не потрібні клеї чи шурупи, що зменшує витрати.
Недоліки:
Не підходить для всіх видів пластику або надтовстих корпусів.
Високі витрати на налаштування та обладнання.
Виготовлення нестандартних інструментів та складність дизайну.
Ключові винесення
Ультразвукове зварювання створює міцні, швидкі та безшовні з'єднання для корпусів акумуляторів, покращуючи пило- та водонепроникність без необхідності використання клею чи гвинтів.
Цей метод зварювання підходить для великосерійного виробництва, знижуючи витрати та підтримуючи автоматизацію, але вимагає ретельного вибору матеріалів та проектування з'єднань.
Ультразвукове зварювання має такі обмеження, як висока початкова вартість обладнання, проблеми сумісності матеріалів та нероз'ємні з'єднання, що ускладнюють ремонт та переробку.
Частина 1: Ультразвукове зварювання корпусу акумулятора
1.1 Принцип
Ви використовуєте процес ультразвукового зварювання для з'єднання компонентів корпусу акумулятора без плавлення матеріалів. Цей метод базується на високочастотних ультразвукових коливаннях та тиску. сонотрод стискає деталі разом і вібрує на ультразвукових частотах, генеруючи тепло тертя на межі розділу. Це тепло змушує молекули на поверхні з'єднуватися, створюючи твердотільне з'єднання. На відміну від інших методів зварювання, ультразвукове зварювання корпусу акумулятора створює мінімальну зону термічного впливу, що допомагає зберегти цілісність чутливих компонентів акумуляторного блоку.
Ультразвукове зварювання не потребує клею чи гвинтів, що робить його ідеальним для зварювання пластику в акумуляторних батареях.
Цей процес утворює міцні, надійні з'єднання, особливо важливі для електричних з'єднань та пило- та водонепроникних корпусів.
Роботизовані ультразвукові зварювальні системи дозволяють здійснювати автоматизоване виробництво великих обсягів для ліній складання акумуляторних блоків.
Останні досягнення в галузі ультразвукового зварювання включають моніторинг процесу в режимі реального часу, оптимізацію параметрів на основі штучного інтелекту та інтеграцію з автоматизованими виробничими комірками. Ці вдосконалення підвищують стабільність зварного шва та зменшують кількість дефектів, підтримуючи суворі вимоги до якості виробництва літієвих акумуляторних блоків.
Матеріали 1.2
Вибір правильних матеріалів має вирішальне значення для успішного ультразвукового зварювання корпусів акумуляторів. Більшість акумуляторних блоків використовують термопластики, такі як PC, ABS та нейлон, які забезпечують чудову зварюваність та механічну міцність. Для металевих корпусів акумуляторів ультразвукове зварювання найкраще працює з високопровідними металами, забезпечуючи міцні електричні з'єднання без плавлення та утворення крихких інтерметалевих шарів.
Тип суглоба | Характеристики міцності | Придатність для корпусів акумуляторів |
|---|---|---|
Зсувне з'єднання | Відмінна механічна міцність (90-95%) | Конструкційні компоненти, що потребують високої міцності |
Директор з енергетики | Хороша міцність (75-85%), ідеально підходить для тонких стін | Тонкостінні корпуси для акумуляторів, корпуси для електроніки |
Язик і паз | Дуже хороша міцність, герметичне ущільнення | Застосування, що вимагають герметизації та міцності |
Східчасте з'єднання | Від хорошої до дуже хорошої міцності та герметичності | Корпуси акумуляторів електромобілів, високі потреби в ізоляції |
Вам слід звернути увагу на параметри конструкції з'єднання, такі як товщина стінки та кути з'єднання, щоб оптимізувати процес ультразвукового зварювання. Роботизоване ультразвукове зварювання дозволяє з'єднувати різнорідні матеріали, такі як мідь та алюміній, що є важливим для передових конструкцій акумуляторних блоків. Щоб дізнатися більше про екологічні рішення для акумуляторів, відвідайте наш підхід до сталого розвитку.
Порада: для індивідуальні рішення для акумуляторів або щоб обговорити ваші конкретні застосування ультразвукового зварювання, зверніться до наших експертів.
Частина 2: Переваги ультразвукового зварювання
2.1 Захист від пилу та води
Вам потрібні корпуси для акумуляторів, які можуть витримувати суворі умови, особливо для літієвих акумуляторних блоків, що використовуються в робототехніці, медицині та промисловості. Ультразвукове зварювання створює безшовне з'єднання між пластиковими компонентами за допомогою високочастотних коливань для плавлення та сплавлення матеріалу в місці з'єднання. Цей процес усуває зазори та потенційні шляхи витоку, що є критично важливим для досягнення високого рівня пило- та водонепроникності.
Ультразвукове зварювання дозволяє досягати корпусів акумуляторів Клас захисту IP66 або навіть IP67, що забезпечує надійний захист від пилу та потрапляння води. Такий рівень герметизації перевершує те, чого можна досягти за допомогою клеїв або гвинтів, які часто залишають мікрозазори або потребують додаткових герметичних матеріалів.
Цей процес не вимагає клеїв або прокладок, тому ви уникаєте проблем зі старінням, хімічним руйнуванням або відшаровуванням герметика з часом.
Ви можете додатково покращити ефективність герметизації, оптимізуючи конструкцію з'єднання, наприклад, використовуючи розподільники енергії або конструкції з подвійним ущільненням, а також вибираючи негігроскопічні пластики, такі як PP або ABS.
Примітка: Лабораторні та польові випробування підтверджують, що ультразвукове зварювання в поєднанні з точним проектуванням та контролем процесу стабільно забезпечує захист від пилу та води до IP67. Це робить його ідеальним для акумуляторних блоків у зовнішніх датчиках, робототехніці та медичних пристроях, де захист навколишнього середовища є невід'ємною частиною процесу.
2.2 Міцність та надійність
Ви очікуєте, що ваш акумуляторний блок надійно працюватиме за механічних навантажень, вібрації та коливань температури. Ультразвукове зварювання забезпечує міцні, рівномірні з'єднання, які зберігають цілісність протягом усього терміну служби виробу.
Спосіб приєднання | Коефіцієнт зниження міцності | Сумісність з матеріалом | Придатність для акумуляторних блоків |
|---|---|---|---|
Ультразвукове зварювання металів | ≥ 0.8 | Чудово підходить для подібних/різноманітних матеріалів | Чудова міцність з'єднання, ідеально підходить для тонких листів, вкладок |
Точкове контактне зварювання | <0.8 | Обмежено для високопровідних/різноманітних | Слабші з'єднання, менш надійні для просунутих рюкзаків |
Імпульсне точкове TIG-зварювання | ≥ 0.8 | Добре підходить для схожих/різноманітних провідників | Порівнянний з ультразвуковим, менш гнучкий |
Застосування ультразвукового зварювання в акумуляторних батареях показує, що можна досягти високої механічної міцності та електричної надійності навіть з тонкими або багатошаровими матеріалами. Процес мінімізує утворення крихких інтерметалевих сполук, особливо в з'єднаннях Al/Cu, що допомагає підтримувати низький електричний опір і високу втомну довговічність при динамічному навантаженні.
Модулі акумуляторів, зібрані за допомогою ультразвукового зварювання, витримують понад 500 циклів вібраційних випробувань і зберігають понад 90% своєї початкової міцності після циклічного зміни температури, як того вимагають такі стандарти, як UL 2580.
Герметичне ущільнення усуває шляхи витоку електроліту, що є важливим для довготривалої вологостійкості та безпеки.
Моніторинг опору в режимі реального часу під час роботизованого ультразвукового зварювання забезпечує стабільну якість з'єднання з відхиленням менше 2 мОм за змін навколишнього середовища.
Порада: Для акумуляторних блоків, що піддаються впливу вібрації, перепадів температури або вологості, наприклад, у робототехніці, інфраструктурі або медичних пристроях, ультразвукове зварювання пропонує перевірену довговічність та надійність.
2.3 Економічна ефективність
Ви хочете оптимізувати свої виробничі витрати без шкоди для якості. Однією з головних переваг ультразвукового зварювання є його висока ефективність зварювання та придатність для масового виробництва.
Спосіб приєднання | Час зварювання (с) | Час охолодження (с) | Загальний час циклу (с) | Придатність для масового виробництва |
|---|---|---|---|---|
Ультразвукове зварювання | 0.1-1 | 0.5-2 | 1-5 | відмінно |
Heat Staking | 3-30 | N / A | 3-30 | Помірна |
Склеювання | 10–60 + | 60–600 + | 70–660 + | бідних |
Гвинтове кріплення | 5-20 | N / A | 5-20 | Помірна |
Ультразвукове зварювання знижує витрати на одиницю продукції, усуваючи необхідність використання гвинтів, клеїв або додаткових герметизуючих матеріалів.
Процес підтримує повну автоматизацію, особливо з роботизованими системами ультразвукового зварювання, що дозволяє досягати циклу від 1 до 5 секунд на корпус. Це ідеально підходить для виробництва великосерійних акумуляторних блоків.
Ви отримуєте вигоду від нижчих витрат на оплату праці, мінімальних відходів матеріалів та зменшення споживання енергії, що підтримує ваші цілі щодо сталого розвитку. Щоб дізнатися більше про стале виробництво, див. наш підхід до сталого розвитку.
Примітка: Хоча початкові інвестиції в обладнання та інструменти можуть бути вищими, довгострокова економія матеріалів, праці та часу циклу робить ультразвукове зварювання кращим вибором для великомасштабного виробництва акумуляторних блоків.
Якщо ви думаєте індивідуальні рішення для акумуляторів або хочете дослідити, як ультразвукове зварювання може покращити вашу виробничу лінію, зв'яжіться з нашими експертами OEM/ODM для індивідуальних порад.
Частина 3: Недоліки ультразвукового зварювання
3.1 Обмеження матеріалів та конструкції
Ви зіткнетеся з кількома обмеженнями, використовуючи ультразвукове зварювання для корпусів акумуляторів. Цей процес найкраще працює з певними термопластами та певними металами, але не всі матеріали сумісні. Обмеження матеріалів можуть обмежити гнучкість вашого дизайну, особливо якщо вам потрібно з'єднати різнорідні пластмаси або метали з різними температурами плавлення. Наприклад зварювання багатошарових структур, таких як алюміній та мідь, у літієвих акумуляторних батареях часто призводить до нерівномірного розподілу енергії. Алюмінієві шари можуть значно деформуватися, тоді як мідь залишається майже незмінною. Ця різниця створює труднощі для досягнення рівномірного та надійного зварного шва. Фізична природа з'єднання, а не справжнє металургійне сплавлення, означає, що ви можете не отримати очікуваної міцності у складних багатоматеріальних корпусах акумуляторів.
Складні форми корпусів також мають значні обмеження. Моделювання методом скінченних елементів показують, що геометрія корпусу вашого акумулятора безпосередньо впливає на те, як енергія вібрації поширюється через деталі. Якщо ваша конструкція містить гострі кути, товсті секції або складні елементи, ви ризикуєте нерівномірною передачею вібрації. Це може збільшити рівень відмов ваших зварних швів. Ви можете зменшити ці ризики, оптимізувавши свою конструкцію, вибравши правильні матеріали та точно налаштувавши умови процесу. Однак, ви повинні інвестувати час і ресурси в цей етап оптимізації.
Примітка: Якщо ви плануєте використовувати ультразвукове зварювання для розробки складних літієвих акумуляторних блоків, вам необхідно враховувати ці конструктивні та матеріальні обмеження на ранніх етапах розробки.
3.2 Вартість обладнання та налаштування
Вибираючи ультразвукове зварювання, слід бути готовим до більших початкових інвестицій. Саме обладнання, особливо для автоматизованого або великосерійного виробництва, може бути дорогим. Вам потрібно буде придбати спеціалізовані апарати для ультразвукового зварювання, які варіюються від компактних настільних установок до великих, повністю автоматизованих систем. Спеціальні інструменти, такі як сонотроди та пристосування, повинні бути розроблені та виготовлені для кожної моделі корпусу акумулятора. Це збільшує ваші початкові витрати.
Процес налаштування також вимагає ретельного калібрування. Ви повинні оптимізувати такі параметри, як енергія зварювання, тиск та амплітуда вібрації для кожного матеріалу та конструкції з'єднання. Цей процес може тривати кілька тижнів, особливо якщо ви працюєте з новими матеріалами або складними формами. Вам може знадобитися провести кілька раундів випробувань, включаючи випробування на герметичність та оцінку механічної міцності, щоб переконатися, що корпуси ваших акумуляторів відповідають галузевим стандартам.
Фактор витрат | Опис | Типовий діапазон |
|---|---|---|
Обладнання | Ультразвуковий зварювальний апарат (ручний/автоматизований) | 1,500 - 50,000 доларів США + |
Інструменти | Спеціальний сонотрод та пристосування | 700 – 4,000 доларів за комплект |
Розробка процесу | Оптимізація параметрів, тестування, валідація | 2–4 тижні на проєкт |
технічне обслуговування | Регулярне калібрування, заміна деталей | Постійна |
Порада: Хоча собівартість одиниці продукції значно знижується при високих обсягах виробництва, слід враховувати ці початкові витрати під час оцінки загальної вартості володіння ультразвуковим зварюванням.
3.3 Проблеми ремонту та переробки
Після зварювання корпусу акумулятора за допомогою ультразвукового зварювання ви створюєте постійне, нерозбірне з'єднання. Ця функція покращує пило- та водонепроникність, але вводить нові обмеження для ремонту та переробки. Якщо ви виявите дефект або вам потрібно замінити внутрішній компонент, ви не можете просто відкрити корпус, не пошкодивши його. Це обмеження може збільшити рівень браку та зменшити вашу здатність виконувати ремонт у польових умовах.
Також потрібно враховувати вплив на переробку. Нерозбірні з'єднання ускладнюють розділення різних матеріалів після закінчення терміну служби виробу. Це може ускладнити ваші зусилля щодо забезпечення сталого розвитку, особливо якщо ваш акумуляторний блок містить суміш пластику та металів. Щоб дізнатися більше про екологічні рішення для акумуляторів, перегляньте наші підхід до стійкості.
Поширені дефекти та чутливість процесу
Вам слід звернути пильну увагу на чутливість процесу, оскільки ультразвукове зварювання схильне до кількох типів дефектів. Ці дефекти часто виникають через вузькі технологічні вікна, невідповідності матеріалів або неправильне налаштування. Ось деякі з найпоширеніших проблем, з якими ви можете зіткнутися:
Надмірне зварювання: Занадто велика енергія або час зварювання спричиняють функціональні та косметичні проблеми.
Підварювання: Недостатня енергія або погане налаштування призводять до слабких або неповних зварних швів.
Неспіввісність: погана опора кріплення або деформація деталі призводить до несправних з'єднань.
Пошкодження внутрішніх компонентів: Надмірна енергія або неправильне кріплення можуть пошкодити чутливі деталі.
Плавлення або руйнування: Гострі кути або дефекти лиття можуть призвести до непридатності деталей для використання.
Тип дефекту | Опис | Типові причини |
|---|---|---|
Відсутні або неповні зварні шви | Відсутні зварні шви між вкладкою та електродом | Недостатнє використання енергії |
Бризок | Метал, що викидається з поверхонь зварювання | Забруднення, пошкоджені компоненти |
Тріщини | Тріщини всередині зварного шва | Напруження, неправильні параметри зварювання |
Невідповідність | Суглоби неправильно вирівняні | |
Розриви вкладок | Тріщини або розриви на самих вкладках | Механічне напруження, погана якість зварювання |
Ви також зіткнетеся з факторами чутливості процесу, такими як якість матеріалу, хімічна сумісність, наповнювачі, внутрішні мастила та вміст вологи. Наприклад, використання повторно подрібненого матеріалу або пластмас з високим вмістом вологи може призвести до слабких, пінистих або крихких зварних швів. Наповнювачі, такі як скловолокно або вуглецеві волокна, можуть послабити з'єднання та створити слабкі лінії, схильні до поломок. Забруднення поверхні від розділових агентів для форм або мастил може перешкодити належному з'єднанню. Ви повинні контролювати енергію зварювання, тиск та амплітуду вібрації, щоб підтримувати цілісність зварного шва.
Примітка: Вузьке технологічне вікно ультразвукового зварювання означає, що навіть невеликі коливання параметрів матеріалу або процесу можуть призвести до дефектів. Вам слід запровадити суворий контроль якості та моніторинг процесу, щоб мінімізувати ці ризики.
Ультразвукове зварювання підходить для великосерійного виробництва акумуляторних блоків, коли вам потрібні постійні, надійні ущільнення та економічна ефективність. Ви досягаєте оптимальних результатів, надаючи пріоритет конструкції з'єднань, сумісності матеріалів та суворому контролю процесу. Для складних проектів зверніться до експертів, щоб оцінити придатність ультразвукового зварювання для вашого застосування або запитуйте індивідуальні рішення для акумуляторів тут.
FAQ
1. Які матеріали корпусів акумуляторів найкраще підходять для літієвих акумуляторних блоків з високою герметичністю?
Найкращої герметизації ви досягнете з негігроскопічними пластиками, такими як PP або ABS. Ці матеріали стійкі до вологи та забезпечують міцні, безшовні з'єднання корпусів літієвих акумуляторів.
2. Як ви забезпечуєте стабільну якість зварних швів у масовому виробництві?
Ви підтримуєте високу якість зварювання, використовуючи стабільне обладнання, суворий контроль процесу та регулярні перевірки матеріалів. Автоматизований моніторинг допомагає зменшити кількість дефектів під час складання літієвих акумуляторних блоків.
3. Чи можна відремонтувати або переробити зварний корпус літієвої батареї?
Зварний корпус неможливо відкрити без пошкоджень. Для переробки необхідно розділити матеріали механічно. Щодо індивідуальних рішень, звертайтеся Large Power.


