

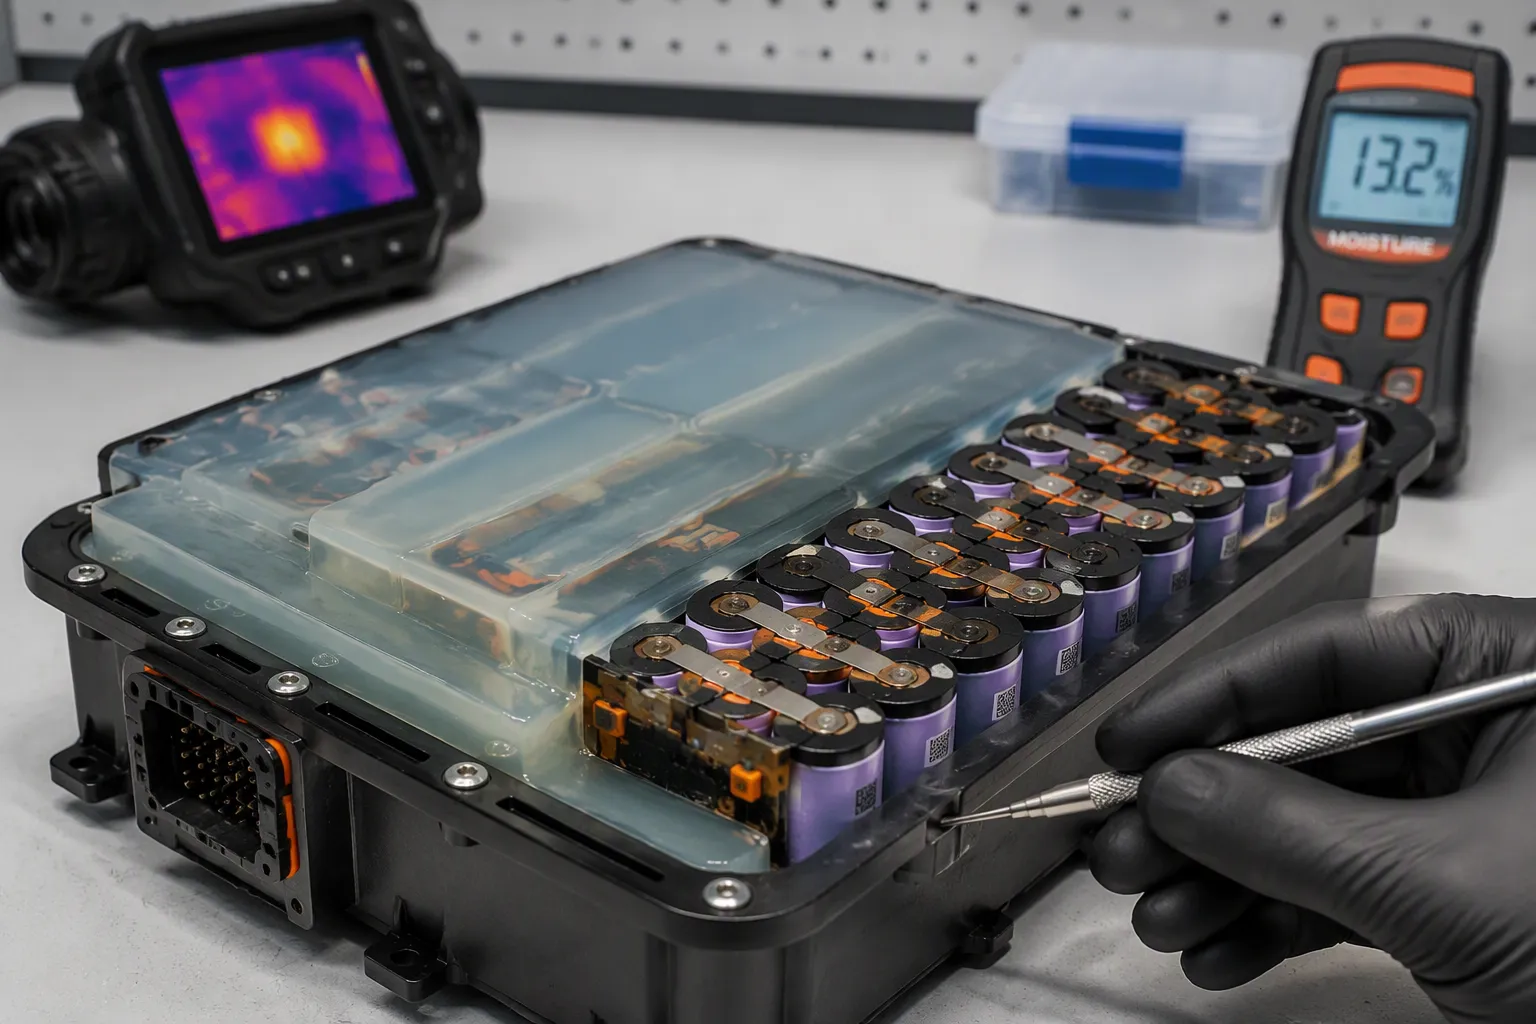
Vergießen und Verkapseln sind Begriffe, die sich teilweise überschneiden und von verschiedenen Anbietern unterschiedlich verwendet werden. Spezifizieren Sie den genauen Prozess: Schutzbereich, Fülltiefe, Gehäuse oder Form, Material, Aushärtungsbedingungen und Wartungszugänglichkeit. Bei kundenspezifischen Lithium-Akkus sollten Feuchtigkeit, Wärmeleitfähigkeit, Zellausdehnung, Belüftung und Reparierbarkeit gemeinsam bewertet werden.
Schnelle Antwort: Keiner der Prozessnamen garantiert Wasserbeständigkeit, Wärmeableitung oder Reparierbarkeit. Wählen Sie ein geeignetes Material und einen kontrollierten Prozess für die tatsächliche Packarchitektur, stellen Sie die Funktionsfähigkeit der erforderlichen Zellenentlüftungen und Druckwege sicher und validieren Sie die fertige Baugruppe.
Wichtige Erkenntnisse
Geben Sie den Schutzbereich und den tatsächlichen Herstellungsprozess an, nicht nur dessen Bezeichnung.
Die genaue Zusammensetzung, das Aushärtungsprofil und die elektrischen Isolationseigenschaften bestimmen.
Zelllüftungsöffnungen, Ausdehnungsspielraum und Druckentlastungsfunktionen erhalten.
Überprüfen Sie die Wärmeleitfähigkeit und die Feuchtigkeitsbelastung der fertigen Baugruppe.
Vor der Freigabe der Werkzeuge müssen sichere Ersatzeinheiten und der Servicezugang definiert werden.
Teil 1: Terminologie für das Vergießen und Einkapseln von Akkupacks
1.1 Überlappung und Divergenz
Ein ausgefülltes Gehäuse, eine geformte Schutzschicht und lokaler Schutz können alle als Verkapselung bezeichnet werden. Verwenden Sie Zeichnungen und Prozessspezifikationen anstelle von Fachbegriffen, um den Anwendungsbereich festzulegen. Die folgende Tabelle beschreibt mögliche Ausführungen, keine allgemeingültigen Definitionen.
Abmessungen | Eintopfen | Kapselung |
|---|---|---|
Füllvolumen | Füllt innere Hohlräume teilweise oder vollständig und bettet Zellen und Elektronik ein; verbraucht mehr Material | Bildet eine schützende Außenschicht, ohne die inneren Strukturen vollständig einzubetten; verbraucht weniger Material |
Überarbeitungspfad | Nacharbeiten hängen von der Architektur, dem Material und dem genehmigten Verfahren ab. | Trennmittel gewährleisten nicht die Gebrauchstauglichkeit der fertigen Verpackung. |
Die Materialeigenschaften beeinflussen die Nachbearbeitung, aber eine weiche Verbindung macht eine Batterie nicht automatisch reparabel, und eine harte Verbindung ist nicht für jeden Reparaturweg geeignet. Entscheiden Sie, ob es sich bei der zugelassenen Reparatureinheit um eine Platine, ein Modul oder ein komplettes Batteriepack handelt. Vermeiden Sie unqualifizierte Ausgrabungen, Lösungsmittel oder Hitze in der Nähe von unter Spannung stehenden Zellen.
1.2 Leiterplattenverkapselung vs. Schutzlackierung
Eine Schutzlackierung ist im Allgemeinen eine dünne Schutzschicht auf Elektronikbauteilen; Verguss oder Kapselung können ausgewählte Bereiche tiefer abdecken oder einbetten. Abdeckung, Haftung, Dicke und Materialeigenschaften bestimmen den Schutz. Weder eine beschichtete noch eine eingebettete Leiterplatte qualifiziert automatisch ein komplettes Bauteil für das Tauchbad.
Der Schutz hängt von den verwendeten Materialien, der Abdeckung, den Schnittstellen und dem Herstellungsprozess ab. Eine dickere Schicht führt nicht automatisch zu einem besseren Gesamtergebnis.
Vergleichen Sie den Schutz anhand der tatsächlichen Exposition, der Grenzflächen und der Prozessqualität, nicht anhand einer pauschalen Rangliste. Feuchtigkeit kann Polymere durchdringen oder über schlecht haftende Oberflächen eindringen. BMS und Schutzschaltungen im Hinblick auf das thermische Verhalten, die Zugänglichkeit für Inspektionen und die Kompatibilität mit der ausgewählten Verbindung.
Teil 2: Das Verhalten der einzelnen Materialien und deren Aushärtung
2.1 Silikon, Polyurethan und Epoxid
Die Materialfamilie allein gibt keine Auskunft über Haftung, Steifigkeit, Wärmeleitfähigkeit oder elektrische Isolation. Beschaffen Sie sich das genaue Datenblatt der jeweiligen Materialklasse und prüfen Sie die Eigenschaften nach der Aushärtung, die Temperaturgrenzen, die Durchschlagsfestigkeit, die Kompatibilität und die Prozessbedingungen. Elektrisch leitfähige Füllstoffe können in der Nähe spannungsführender Leiter Gefahren bergen. Die folgende Tabelle dient als Auswahlhilfe und stellt keine Leistungsdaten für die gesamte Materialfamilie dar.
Eigenschaft | Silikon | Polyurethan | Epoxy |
|---|---|---|---|
Adhäsion | Gut, flexibel | Stark, flexibel | Ausgezeichnet, starr |
Wärmeleitfähigkeit | Klassenspezifisch; siehe Datenblatt | Qualitätsspezifisch; ausgehärtetes Material prüfen | Gütespezifisch; elektrische Isolierung prüfen |
Schlüsselbeschränkung | Leitfähigkeit und Verträglichkeit variieren je nach Güteklasse | Feuchtigkeits-, Aushärtungs- und mechanische Grenzen variieren | Spröde; CTE-Fehlanpassungsstress |
Vergleichen Sie Elastizitätsmodul, Wärmeausdehnung, Aushärtungsschrumpfung und Bindungsverhalten für die tatsächliche Rezeptur und den jeweiligen Temperaturzyklus. Flexible und starre Compounds eignen sich jeweils für unterschiedliche Anwendungen; bewerten Sie die Spannungen in Zellen, Leiterplatten und Gehäusen, anstatt sich allein auf den Produktnamen zu verlassen.
2.2 Aushärtungswärme und Schwindspannung Die Aushärtungswärme und die Schwindung hängen von der chemischen Zusammensetzung, der Füllmasse, der Geometrie, der Mischung und dem Aushärtungszeitraum ab. Ermitteln Sie die zulässige Gießtiefe sowie die maximalen Zell- und Plattentemperaturen mit dem Compoundlieferanten und durch Prozessversuche. Es gibt keine universell sichere Fülldicke.
Aushärtungswärme, Schrumpfung und unterschiedliche Wärmeausdehnung können Zelldichtungen, Lötstellen und Isolierungen belasten. Risse oder abgelöste Verbindungen erfordern eine Fehleranalyse; sie geben allein keine Auskunft über die Ursache. Mischungsverhältnis, Materialtemperatur, Verarbeitungszeit, Auftragsmasse, Aushärtungsprofil und maximale Bauteiltemperatur müssen im Produktionsmaßstab geprüft werden. Testmuster allein können die Hitze eines großen Gussvorgangs nicht vollständig simulieren. Nur der erforderliche Bereich muss geschützt und die vom Zelllieferanten freigegebene Entlüftung, Quellzugabe und Sicherheitsarchitektur beibehalten werden.
Teil 3: Feuchtigkeitsschutzmechanismen
3.1 Adhäsion, Permeation und Wechselwirkung zwischen Gehäuse und Gehäuse
Wasser dringt in den Rucksack ein Wasser dringt auf drei Wegen ein: durch das Polymer, entlang der Klebefläche und durch Spalten im Gehäuse. Eine gut haftende Verbindung blockiert den Oberflächenweg, daher ist die Oberflächenreinigung ebenso wichtig wie die chemische Zusammensetzung. Verschmutzte oder schlecht grundierte Oberflächen lassen Wasser unter die ausgehärtete Schicht eindringen. Wasser diffundiert zwar langsamer durch das Material selbst, kann aber nie vollständig gestoppt werden. Dünne Schichten und niedrigvernetzte Formulierungen lassen mit der Zeit mehr Wasserdampf durch.
Das Gehäuse und Füllmaterial arbeiten als ein SystemEine starre Vergussmasse in einem flexiblen Gehäuse kann bei Temperaturänderungen reißen, und ein solcher Riss bietet Wasser einen direkten Eintrittsweg. Flexible Vergussmassen gleichen Gehäusebewegungen aus und gewährleisten eine dichte Abdichtung. Aus diesem Verhalten ergeben sich weitere Vorteile. Eine weiche Masse absorbiert Stöße und reduziert Vibrationen, wodurch die Elektronik in Robotern und tragbaren Sicherheitsgeräten geschützt wird. Ingenieure sollten diese Vorteile durch Tests bestätigen und nicht annehmen.
3.2 Warum Vergussmasse keine IP-Schutzart garantiert
Die Vergussmasse des Akkus ist nur ein Teil der wasserdichten Konstruktion, nicht die gesamte Konstruktion. Eine tatsächliche Schutzart IP67 oder IP68 hängt davon ab, wie das gesamte System zusammenpasst. In der Regel wirken sechs Schichten zusammen:
Spezifizieren Sie Gehäuseverbindungen, Dichtungen und Durchführungen für das Belichtungsprofil.
Sicherstellen, dass der Stecker im eingebauten Zustand über einen ausreichenden Schutz gegen Eindringen von Fremdkörpern verfügt.
Eine Beschichtung oder lokale Füllung ist nur dann ratsam, wenn sie mit der Elektronik kompatibel ist.
Den Zellausdehnungsraum, die Belüftungsöffnungen und die vorgesehenen Druckentlastungswege erhalten.
Die Feuchtigkeitsatmung ist von der Druckentlastung bei thermischen Ereignissen zu trennen.
Die fertige Baugruppe ist zu prüfen und Kondensation, Chemikalien und Alterung sind getrennt vom IP-Test zu beurteilen.
Eine IP-Schutzart allein bestätigt nicht die Eignung für Salzsprühnebel, Kondensation, Hochdruckreinigung, Vibrationen, Temperaturwechsel oder langfristige Freilandbeanspruchung – diese Faktoren müssen bei der Batteriekonstruktion separat geprüft werden.
Die Qualität der Steckverbinder und der Dichtungszustand sind ebenso entscheidend wie die Füllmasse. Eine gute Schutzlackierung schützt die Platine, aber eine defekte Dichtung lässt trotzdem Wasser eindringen. Auch die Verkapselung hat ihre Grenzen. Teams sollten die Feuchtigkeitsbeständigkeit als Systemseigenschaft betrachten und sie am fertig montierten Bauteil überprüfen.
Teil 4: Wärmeableitung und Wärmewege
4.1 Füllstoffbeladung und Klebefugendicke
Wärme verlässt eine Zelle durch das Füllmaterial, das Gehäuse und die umgebende Luft. Jede Grenzfläche erhöht den Widerstand, daher beginnt die Steuerung des Wärmeflusses bereits mit dem Füllmaterial selbst. Teams, die das Vergießen von Akkupacks mit der Verkapselung vergleichen, betrachten oft zuerst die Feuchtigkeit und vernachlässigen diesen Aspekt. Der Füllstoffgehalt beeinflusst die Wärmeleitfähigkeit, da sich die Partikel berühren müssen, um durchgehende Wärmeleitwege zu bilden. Eine zu geringe Füllstoffmenge führt zu Lücken, und die Wärme breitet sich nur langsam durch die Matrix aus.
Design-Eingabe | Was ist anzugeben? | Was zu validieren ist |
|---|---|---|
Ausgehärtete Leitfähigkeit | Genaue Bewertung und Testbedingungen | Zell- und BMS-Temperaturen im eigentlichen Gehäuse |
Geometrie der Klebefuge | Dicke, Kontaktfläche und Schnittstellen | Wärmewiderstand und Kontaktintegrität |
Abgabeeigenschaften | Viskosität, Verarbeitungszeit und zugelassener Prozess | Füllkonsistenz und Hohlraumkontrolle |
Mechanische Eigenschaften | Elastizitätsmodul, Ausdehnung und Aushärtungsschrumpfung | Zellabstand und Verbindungsspannungen durch Temperaturwechselbeanspruchung: Füllstoffanteil oder Leitfähigkeitswerte dürfen nicht von einer Formulierung auf eine andere übertragen werden. Verwenden Sie das Datenblatt der qualifizierten Verbindung und Messungen der ausgehärteten Baugruppe. Eine vorläufige eindimensionale Wärmeleitfähigkeitsabschätzung ergibt sich aus Rth = Dicke / (Leitfähigkeit x Kontaktfläche); Grenzflächenwiderstand, Hohlräume und Ausbreitungswiderstand erhöhen diesen Wert. Eine höhere Leitfähigkeit kompensiert keine unzureichende Wärmeabfuhr, und die Verbindung kann die thermische Kopplung zwischen benachbarten Zellen verstärken. |
4.2 Hohlräume, Entlüftungsöffnungen und Druckausgleich
Hohlräume können den Wärmekontakt und die Isolierung beeinträchtigen. Verwenden Sie das vom Materiallieferanten freigegebene Misch-, Dosier-, Entgasungs- und Aushärtungsverfahren und führen Sie eine Endkontrolle der fertigen Bauteile durch. Setzen Sie die Zellen keinen ungeeigneten Vakuum- oder Druckbedingungen aus. Erhalten Sie die Zellentlüftungen, den Quellraum und die vorgesehenen Druckentlastungswege.
Entlüftungskonstruktionen lösen das Druckproblem auf verschiedene Weise:
Atmungsaktive ePTFE-Membranen lassen Gase durch, sind aber flüssigkeits- und staubdicht, sodass sich der Druck ausgleicht und das Gehäuse seine Nennleistung beibehält. Ein qualifiziertes Flammschutzelement kann die Flammenausbreitung nur innerhalb des geprüften Gas-, Druck-, Temperatur- und Installationsbereichs begrenzen; es verhindert nicht automatisch eine thermische Reaktion der Batterie.
Kanalgeformte Silikone hinterlassen hohle Abgaskanäle durch die ausgehärtete Masse.
Überdruckberstscheiben fungieren als mechanische Sicherheitsvorrichtung und scheren bei Erreichen einer festgelegten Schwelle.
Ein Entlüfter ist nicht automatisch ein Druckentlastungsventil für thermische Ereignisse oder ein Flammendurchschlagschutz. Spezifizieren Sie separate Funktionen und überprüfen Sie die Anforderungen an Druck, Durchfluss, Eindringen von Fremdkörpern und chemische Beständigkeit für das jeweilige Gehäuse. Die Flammschutzklasse der Rohrleitung allein reicht nicht aus, um das Entlüftungssystem zu qualifizieren.
Teil 5: Reparierbarkeit und Servicezugang
5.1 Überlegungen zum Verguss von Zellen, Modulen und Leiterplatten
Definieren Sie die Wartungsfreundlichkeit, bevor Sie ein Abfüllverfahren auswählen. Eine vollständig integrierte Zelleneinheit muss möglicherweise als komplettes Paket ausgetauscht werden, während separate Elektronik oder versiegelte Submodule austauschbar bleiben können. Übertragen Sie die Reparaturstrategie eines kundenspezifischen Medizin- oder Robotikpakets nicht von einem branchenfremden Automobildesign.
Die Einbettung auf Leiterplattenebene kann den Inspektionsaufwand, das Gewicht und die Prozesskomplexität erhöhen. Diese Auswirkungen müssen gegen die tatsächlichen Kontaminations- und mechanischen Anforderungen abgewogen und die zugelassene Serviceeinheit dokumentiert werden.
Vor der Genehmigung eines irreversiblen Abfüllprozesses müssen die Zugangswege für Inspektion, Austausch und Recycling festgelegt werden.
Ein vollständig integriertes Gebäudeautomationssystem (BMS) kann unter Umständen nicht praktisch nachgerüstet werden, die Entscheidung hängt jedoch eher von der Konstruktion, den Sicherheitsvorkehrungen und dem genehmigten Wartungsprozess ab als allein von der Prozesskennzeichnung.
5.2 Nachbearbeitungsmethoden und Konstruktion für die Demontage
Planen Sie den Service auf Architekturebene. Verwenden Sie bei Bedarf austauschbare, versiegelte Module oder zugängliche Elektronik. Das Entfernen von ausgehärteten Verbindungen um lebende Zellen ist kein übliches Vorgehen vor Ort; unsachgemäßes Abkratzen, Erhitzen oder der Einsatz von Lösungsmitteln können die Isolierung und die Zellen beschädigen. Verwenden Sie ausschließlich ein autorisiertes Fachverfahren; andernfalls muss das zugelassene Gerät ausgetauscht werden.
Die Diagnose verdient die gleiche Aufmerksamkeit. Ältere Module melden oft ungenaue Zustandsinformationen, und eine unzureichende Ereignisprotokollierung verzögert die Wartung. Die mangelhafte Erkennung lokaler thermischer oder elektrischer Ungleichgewichte lässt Fehler sich ausweiten. Ein Serviceplan sollte einen definierten Austauschprozess mit einer klaren Fehlerberichterstattung kombinieren, damit Techniker ganze Module austauschen, anstatt nur einen gefüllten Hohlraum zu untersuchen. Dokumentieren Sie den genehmigten Nachbearbeitungsablauf in der Modulspezifikation, bevor die Werkzeuge freigegeben werden.
Teil 6: Abwägungen und Methodenauswahl
6.1 Auswahlkriterien nach Anforderungsprofil
Keine Methode ist in allen Punkten optimal. Teams sollten zunächst Feuchtigkeitsbelastung, Wärmeleistung und Betriebsmodell priorisieren. Anschließend sollte anhand dieser Priorisierung das Verfahren ausgewählt werden. Die folgende Tabelle ordnet gängigen Anforderungsprofilen einen ersten Lösungsansatz zu.
Schutzbedarf | Empfohlener Ansatz |
|---|---|
Feuchtigkeit und Verunreinigungen auf exponierten Oberflächen unter Einhaltung der Platz- und Gewichtsbeschränkungen verhindern | Dünnschicht-Schutzbeschichtung |
Schützen Sie Schnittstellen und Eintrittspunkte wie Kabeleinführungen und Steckergehäuse. | Lokaler Verbundschutz, manchmal kombiniert mit einer Beschichtung |
Aufrechterhaltung der Funktionsfähigkeit | Dünnschichten bieten mehr Nachbearbeitungsmöglichkeiten als vollständig gefüllte Verbindungen |
Verstärkung gegen Vibrationen, Stöße und Kabelzug | Vergießen oder Einkapseln für stärkere mechanische Stabilität. Wählen Sie die passende Qualität anhand validierter Daten zu Haftung, Wasseraufnahme, Permeation und Belichtung. Silikon ist nicht generell besser für den Eintauchbetrieb geeignet als Epoxidharz. Kontakt mit Reinigungsflüssigkeiten, Kondensation und kontinuierliches Eintauchen erfordern unterschiedliche Qualifizierungsbedingungen. Die thermische Belastung muss getrennt vom Risiko des Aushärtungsprozesses bewertet werden. Im Betrieb benötigt die ausgehärtete Verbindung einen geeigneten Weg zum Gehäuse oder Kühlkörper. Während der Herstellung kann die chemische Aushärtung auch ohne elektrische Last Wärme erzeugen. Spezifizieren und validieren Sie beide Fälle, anstatt anzunehmen, dass ein wärmeleitendes Material in jeder Füllgeometrie sicher ist. |
Eine Wärmeleitpaste verbessert den Wärmefluss nur dann, wenn ihre ausgehärteten Eigenschaften und Grenzflächen einen geeigneten Pfad zu einem effektiven Kühlkörper bilden. Sie kann auch Wärme einschließen, wenn der gesamte Pfad unzureichend ist.
Das Servicemodell könnte lokal geschützte, austauschbare Module gegenüber einer vollständigen Integration bevorzugen. Eine einfache Formulierung gewährleistet keine Reparierbarkeit, und eine lange geplante Lebensdauer rechtfertigt keine nicht validierte permanente Verfüllung. Definieren Sie Austausch- und Entsorgungswege.
6.2 Checkliste für Testabnahme und OEM-Prüfung
Datenblätter für einzelne Zellen beschreiben deren Verhalten, nicht das der gesamten Einheit. Eine Zelle kann ihren eigenen Lebensdauertest bestehen und dennoch nach der Montage ausfallen. Dies liegt daran, dass Verbindungen, das Batteriemanagementsystem (BMS) und die Befüllung das Ergebnis beeinflussen. Die Abnahme erfordert daher drei Ebenen: Prüfungen auf Zellenebene, Prüfungen der gesamten Einheit und Systemvalidierung im realen Gehäuse mit realen Steckverbindern. Die Projektteams sollten die jeweiligen Grenzwerte selbst definieren und in der Spezifikation dokumentieren.
Eine OEM-Checkliste gewährleistet eine objektive Prüfung. Ein praktikables Starterset umfasst Gehäuseabmessungen und Massenverteilung, Zellstabilität unter Stoß- und Vibrationsbedingungen, Widerstand von Steckverbindern und Durchführungen, Drahtstärke und Schweißnahtqualität, Isolierung und Kurzschlussschutz, Kondensationsschutz, Materialverträglichkeit, Serviceverfahren und Rückverfolgbarkeit. Jede Produktlinie wird mit der Verantwortung für die Einhaltung der Qualitätsstandards bewertet.
Die Testabnahme sollte der gewählten Methode entsprechen. Eine befüllte Leiterplatte erfordert eine Prüfung auf Lufteinschlüsse und die Dokumentation des Aushärtungsprofils. Bei beschichteten Leiterplatten sind Kontrollen der Beschichtung an den Steckverbindern erforderlich. Die Temperaturwechselprüfung bestätigt anschließend die gesamte Baugruppe, nicht nur die Beschichtung. Dokumentieren Sie die Methode, das Aushärtungsprofil und den Nacharbeitsplan vor der Werkzeugfreigabe. So ist die Wahl sowohl für den Einkauf als auch für die Qualitätssicherung nachvollziehbar.
Die geeignete Vergussmasse, das Verfahren und die Abdeckung müssen den tatsächlichen Belastungs- und Betriebsanforderungen entsprechen. Die alleinige Verwendung von Fachbegriffen für Verguss und Einkapselung reicht nicht aus, um festzustellen, welche Konstruktion wartungsfreundlich oder für eine langlebige, abgedichtete Installation geeignet ist.
Feuchtigkeitsschutz, Wärmeableitung und Gebrauchstauglichkeit beeinflussen sich gegenseitig. Überprüfen Sie die genaue Zusammensetzung und Verarbeitung, anstatt anzunehmen, dass jedes Silikon ein Wärmeisolator oder jedes Epoxidharz wärmeleitend ist.
Die Teams sollten die gewählte Methode, das Aushärtungsprofil und den Nacharbeitsplan vor der Werkzeugfreigabe in der Verpackungsspezifikation festhalten. Diese Dokumentation verhindert Missverständnisse zwischen Einkauf, Qualitätssicherung und Kundendienst.
FAQ
Gewährleistet das Vergießen eine IP-Schutzart für einen Akku?
Nein. Überprüfen Sie die angegebene Schutzart (IP-Schutzart) der gesamten Baugruppe unter den entsprechenden Testbedingungen, einschließlich der Steckverbindungen, Dichtungen und Entlüftungsöffnungen. Ersetzen Sie die angegebene IP-Schutzart nicht durch einen beliebigen Tauch- oder Drucktest. Kondensation, Reinigungsmittel, Alterung und Druckentlastung durch thermische Ereignisse erfordern eine separate Bewertung.
Welches Material eignet sich für einen Rucksack mit hoher Wärmeleistung?
Wählen Sie anhand der gemessenen Leitfähigkeit, elektrischen Isolation, Steifigkeit und Kompatibilität die exakte Güteklasse aus. Silikon-, Polyurethan- und Epoxidformulierungen können sich stark unterscheiden. Überprüfen Sie den gesamten Wärmepfad, einschließlich Schnittstellen und Gehäuse.
Wie sorgen Teams dafür, dass ein gefüllter Rucksack einsatzbereit bleibt?
Die Wartungsfreundlichkeit hängt von der Architektur und einem zugelassenen, sicheren Verfahren ab, nicht nur von der Materialweichheit. Der Austausch einer qualifizierten Platine, eines versiegelten Moduls oder eines kompletten Gehäuses ist vorzuziehen. Ausgehärtetes Material darf bei normalen Feldarbeiten nicht in der Nähe von unter Spannung stehenden Zellen freigelegt werden.
Wann ersetzt eine Schutzlackierung eine vollständige Füllung?
Eine Schutzlackierung kann geeignete Leiterplattenoberflächen vor Verschmutzung und Kondensation schützen, dichtet jedoch weder das Gehäuse ab noch gewährleistet sie die Beständigkeit gegen Eintauchen. Auch eine vollständige Einbettung ist nicht automatisch für Eintauchen oder Abspülen geeignet. Wählen Sie die Schutzbeschichtung anhand der tatsächlichen Exposition, der Abdichtung der Schnittstellen, des Wärmepfads und des zugelassenen Betriebsmodells und testen Sie anschließend die gesamte Baugruppe. Halten Sie Steckverbinderkontakte und erforderliche Test- oder Entlüftungseinrichtungen frei, es sei denn, deren Behandlung ist ausdrücklich qualifiziert.


