

Große Montageplatten in der Luft- und Raumfahrt müssen plan bleiben, um eine präzise Montage, Lastübertragung und Ausrichtung der Bauteile zu gewährleisten. Die Bearbeitung großer Flächen, Aussparungen und Befestigungslöcher kann zu Eigenspannungen führen und die Platte nach dem Entspannen verziehen. Die Planheit hängt daher von mehr als nur dem letzten Planbearbeitungsgang ab: Materialabtrag, Werkstückspannung, Bezugsplanung und Prüfung müssen gemeinsam betrachtet werden. Die Anforderungen der Luft- und Raumfahrt veranschaulichen diese Entscheidungen anhand folgender Beispiele: kundenspezifische Fertigungsdienstleistungen.
Starker Materialabtrag kann große Luft- und Raumfahrtplatten verformen.
Das Fräsen eines dicken Materialstücks zu einer dünneren Platte mit Aussparungen und Rippen führt zu einem ungleichmäßigen Materialabtrag. Vor dem Fräsen vorhandene Spannungen verteilen sich nach dem Fräsen neu. Zudem wirkt beim Fräsen eine Kraft des Fräsers, die eine Bewegung der Platte verursacht. Obwohl eine Platte im eingespannten Zustand plan erscheint, kann sie sich beim Lösen verformen oder verdrehen. Dünne Stege und freitragende Bauteile sind besonders anfällig für diese Art von Verformung.
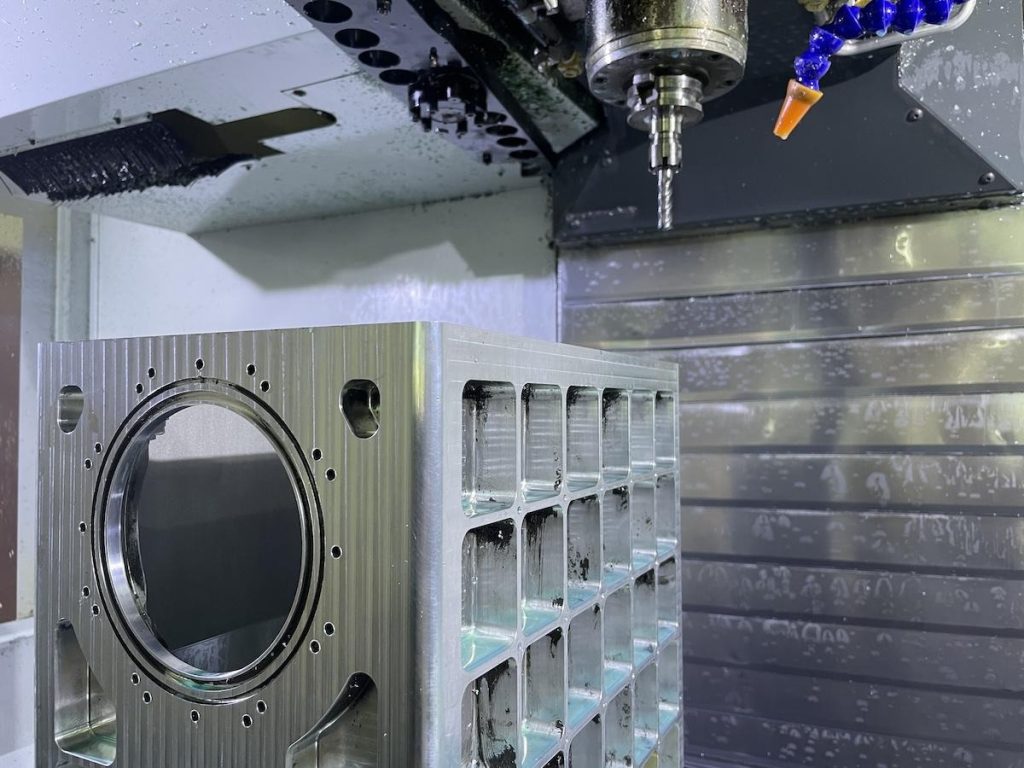
Obwohl 5-Achsen-CNC-Bearbeitung Allein durch das Abtragen von Material wird keine Planheit der Teile gewährleistet; es ist notwendig, sowohl die abgetragene Materialmenge als auch den Zeitpunkt des Abtrags zu kontrollieren. Aluminiumplatten neigen bei dünnen Querschnitten und/oder ungleichmäßiger Bearbeitung zur Verformung. Stahlrohlinge weisen neben Eigenspannungen aus vorherigen Bearbeitungsprozessen oft auch Eigenspannungen aus der Serienfertigung auf.
In einem Luft- und Raumfahrtprojekt erforderte ein 68 × 68 × 40 mm großes Bauteil aus 45#-Stahl die Bearbeitung eines massiven Rohlings und die Bearbeitung aller sechs Seiten. Die geometrischen Beziehungen zwischen den verschiedenen Bauteilmerkmalen mussten innerhalb einer Toleranz von ± 02 mm eingehalten werden. Daher war die Kontrolle der Verformung von entscheidender Bedeutung. Das Bauteil war hinsichtlich der Spannungsentlastung denselben Problemen ausgesetzt wie die Platte.
Bearbeitungsreihenfolge und Werkstückspannung bestimmen die endgültige Stabilität
Die effektive Bearbeitungsstrategie unterscheidet zwischen Schruppen und Feinbearbeiten. Beim Schruppen wird der Großteil des Materials mit einem geringen Aufmaß abgetragen. Anschließend kann das Werkstück spannungsarm geglüht werden, wodurch die endgültigen Maße erreicht werden. Beim Feinbearbeiten wird nur das Aufmaß mit minimalem Kraftaufwand entfernt, um ein Verbiegen des Werkstücks zu vermeiden. Durch den Wechsel der Seiten/Taschen wird eine Konzentration des Materialabtrags verhindert.
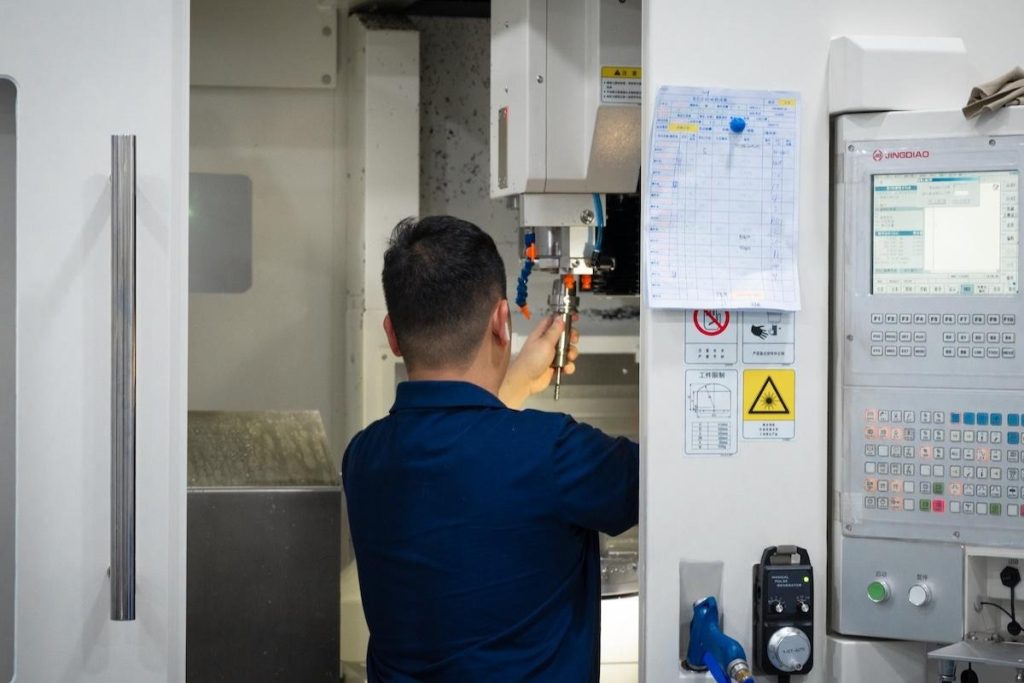
In diesem Fall wurden die Stahlteile so bearbeitet, dass nach der Schruppbearbeitung aus allen sechs Richtungen beidseitig ein Aufmaß von 0.5 mm verblieb. Anschließend erfolgte das Glühen zum Abbau von Eigenspannungen. Das Aufmaß glich eventuelle Bewegungen aus und diente als Korrekturmaterial. Die Bezugsebene wurde durch Schleifen erzeugt und als primäre Bezugsebene festgelegt. CNC-Metallbearbeitung wurde mit der Fünf-Achs-Maschine durchgeführt.
Bei großen Platten sollten Vorrichtungen mit Bezugsauflagen ausgestattet sein, die das Werkstück stützen, ohne den Werkzeugzugang zu behindern. Diese Dienstleistungen bieten einen Mehrwert, wenn sie die Überprüfung des Bearbeitungsplans, der Aufmaße, der Auflagepunkte der Vorrichtung und der Bearbeitungsreihenfolge vor Beginn der Bearbeitung umfassen – und nicht nur die Ausführung einer Zeichnung.
Kontrolle von Ebenheit und Grenzflächengenauigkeit durch Inspektion
Die Ebenheit des Werkstücks ist ohne Bearbeitungsspannvorrichtungen oder Stützen zu prüfen. Bei Platten hilft die Prüfung entlang eines Rasters, Neigungen von lokalen Wölbungen zu unterscheiden und festzustellen, ob die Vorrichtung beim Schneiden ausreichend Druck ausübte, um elastische Verformungen zu kaschieren. Die Stützmethode muss dokumentiert werden, damit alle zukünftigen Prüfungen unter identischen Bedingungen durchgeführt werden. Eine Messplatte und ein Messfühler zeigen Abweichungen auf; ein Koordinatenmessgerät (KMG) dient zur Erfassung von Oberflächen und Bezugspunkten. Die Messung nur an den vier Ecken kann dazu führen, dass eine zentrale Wölbung übersehen wird. Der Vergleich von Messwerten ist schwierig, wenn die Werkstücke unterschiedlich gelagert wurden. Die Temperaturstabilität begrenzt die Messabweichungen.
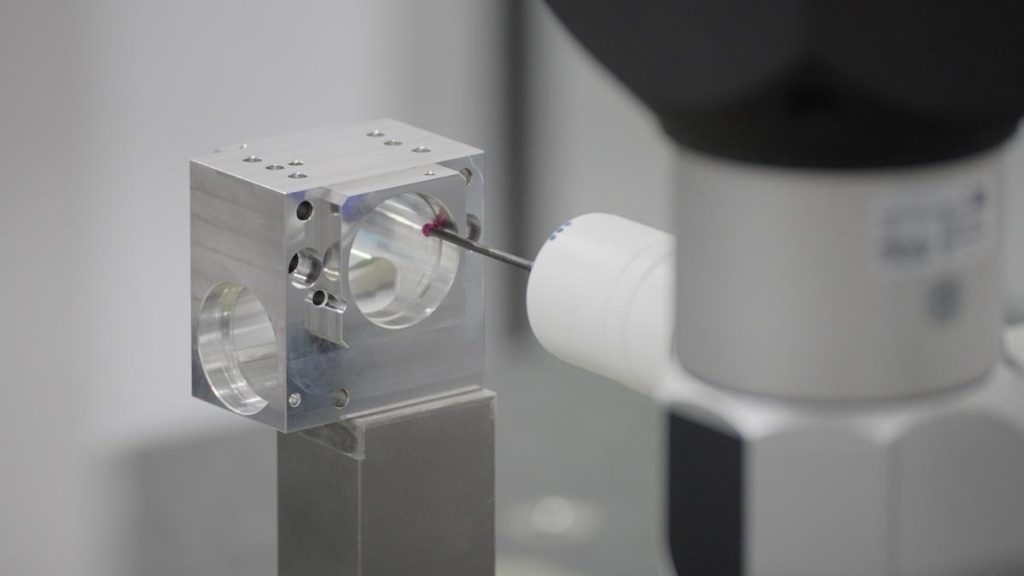
Neben der Kontrolle des Bearbeitungsprozesses durch dokumentierte Prüfungen ist die Wiederholgenauigkeit bei CNC-Bearbeitungsprozessen für Folgeaufträge entscheidend. Im Stahlprojekt wurde vor der Festlegung aller Merkmalspositionen die Bezugsfläche plan bearbeitet. Geometrische Toleranzen von 02 mm und H7-Bohrungsdurchmesser wurden für die Feinbearbeitung festgelegt. Um die Genauigkeit beim Platzieren der Montageplatten zu gewährleisten, überprüfen Sie die Lage der Bezugsebene der Bohrungen sowie deren Parallelität und Rechtwinkligkeit. Obwohl die 5-Achs-CNC-Bearbeitung Einrichtungsfehler reduziert, sind dennoch Messungen erforderlich, um die Ergebnisse sicherzustellen.
Die Wiederholgenauigkeit bei der CNC-Metallbearbeitung erfordert, dass jedes Teil einer Charge ähnlichen Prüfungen unterzogen wird; die Freigabe des ersten Teils allein gewährleistet keine Qualität. Kundenspezifische Fertigungsbetriebe sollten vor Produktionsbeginn die Prüfpunkte und akzeptablen Standards für jedes Produkt klar definieren.
Fazit
Plane Bleche für die Luft- und Raumfahrt entstehen durch die Steuerung von Spannung und Geometrie während des gesamten Produktionsprozesses und nicht durch einen abschließenden Planschliff. Ausgewogenes Schruppen, geplante Toleranzen, gegebenenfalls Spannungsarmglühen, stabile Werkstückspannung und bezugspunktbasiertes Fertigschleifen minimieren Verformungen. Das Beispiel des Stahlbauteils für die Luft- und Raumfahrt zeigt, wie diese Kontrollmechanismen unter anspruchsvollen Toleranzen zusammenwirken. Die Prüfung verifiziert die Oberflächenebenheit und die Schnittstellen, die die Montagegenauigkeit bestimmen, und gewährleistet so eine wiederholbare Produktion.


