

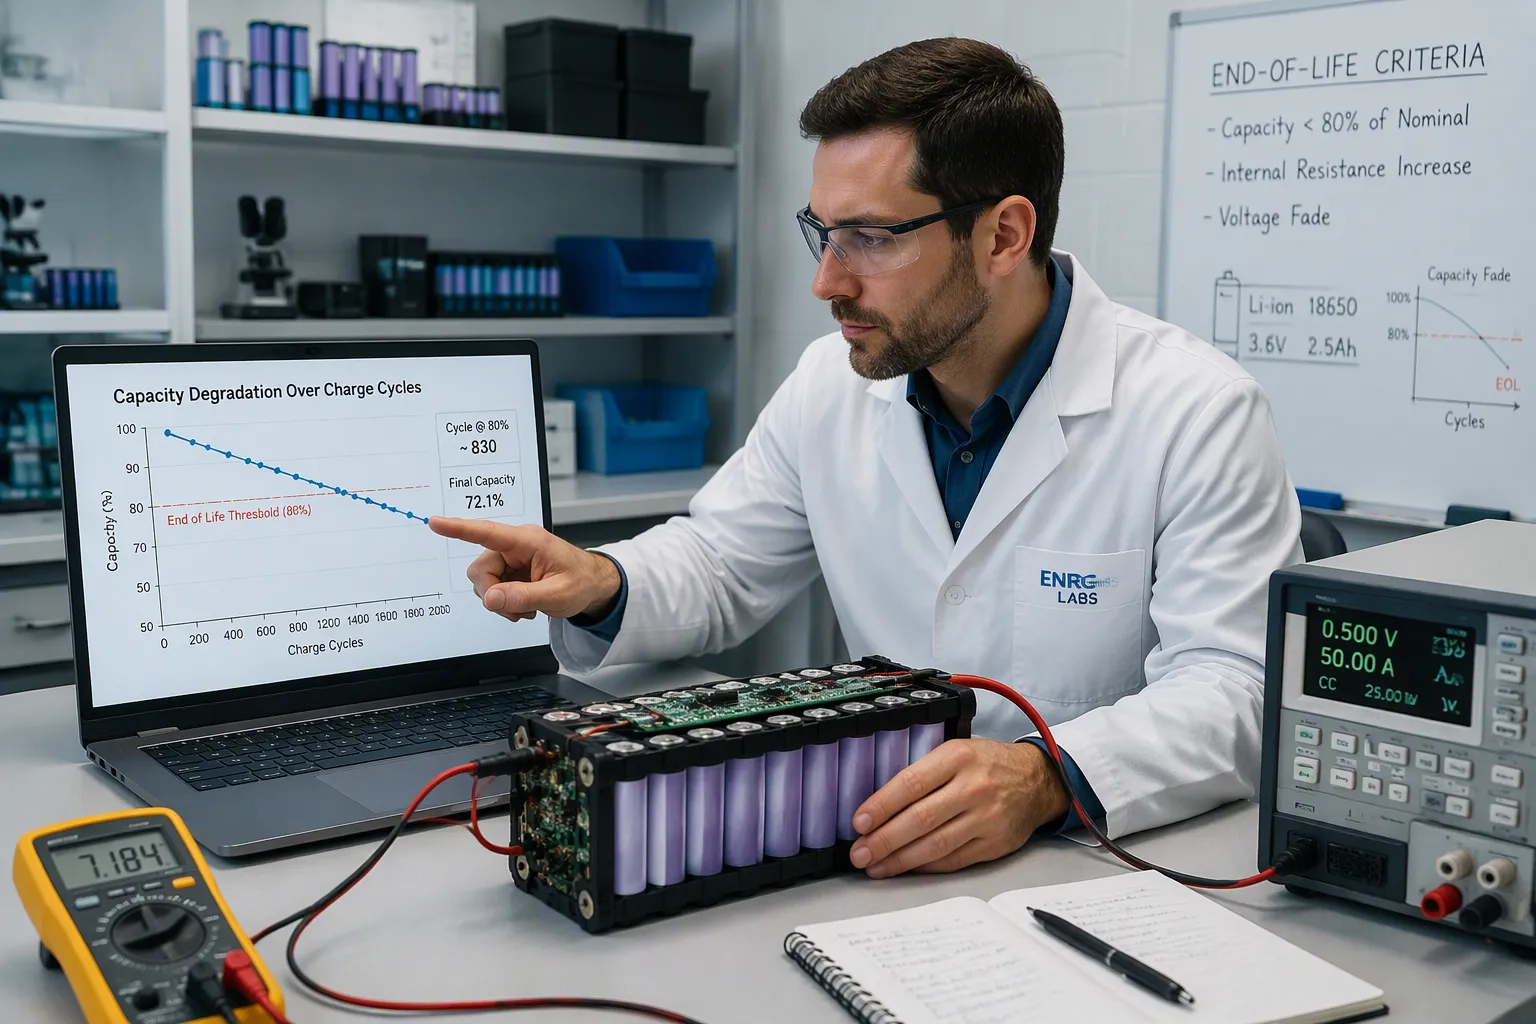
Respuesta rápida: Los ingenieros deben dimensionar un paquete de litio personalizado a partir del tiempo de funcionamiento requerido al final de su vida útil. Luego, calculan la capacidad inicial. Utilizan un margen de degradación que cubre la disminución de la capacidad y el aumento de la resistencia.
La capacidad inicial es un dato necesario para el dimensionamiento, pero no basta para demostrar la vida útil. Defina la vida útil mínima aceptable, el rango de voltaje utilizable y la capacidad de potencia en la condición de fin de vida útil acordada, y luego desarrolle un diseño viable para un nuevo paquete.
Esta guía proporciona a los ingenieros de OEM/ODM, a los equipos de compras y de control de calidad un método paso a paso para dimensionar la autonomía de las baterías. También abarca las ventajas y desventajas, los criterios de validación y una lista de verificación para OEM en el diseño de baterías personalizadas. Una planificación cuidadosa de la vida útil de la batería protege tanto el cronograma como el registro de campo.
Puntos Clave
Elige el tamaño de tu batería en función de cuánto tiempo durará al final de su vida útil, no de la capacidad que tenga cuando sea nueva.
Agregue un margen de degradación para compensar la disminución de la capacidad y el aumento de la resistencia con el tiempo.
Configure el perfil de carga, la tensión de corte y el intervalo de estado de carga antes de seleccionar las celdas.
Use un plan de validación para demostrar que el paquete aún cumple con los objetivos de tiempo de ejecución después del envejecimiento.
Anota todas tus suposiciones y resultados de las pruebas para que la revisión del diseño quede clara.
Parte 1: ¿Por qué falla el dimensionamiento de la autonomía de la batería según BOL?
1.1 La brecha entre BOL y EOSL
A capacidad al comienzo de la vida El número describe una celda nueva en condiciones controladas. No describe el paquete ensamblado después de años de servicio. Dos mecanismos de envejecimiento amplían esta diferencia. Primero, la pérdida de capacidad reduce la energía que un paquete puede almacenar. Segundo, la resistencia interna aumenta y consume energía útil antes de que la carga alcance el límite de corte. Un paquete que cumple con el tiempo de funcionamiento previsto el primer día puede quedarse corto mucho antes del final de su vida útil.
Los datos a nivel de celda por sí solos no bastan para subsanar esta deficiencia. El paquete ensamblado incluye barras colectoras, conectores y un sistema de gestión de baterías (BMS), y cada componente añade su propia resistencia. Por lo tanto, la validación del sistema debe confirmar el rendimiento a nivel de paquete, no solo a nivel de celda. Los ingenieros que dimensionan los sistemas basándose en el valor de capacidad de la hoja de datos ignoran esta diferencia bajo su propia responsabilidad.
1.2 Modos de fallo en campo
Los despliegues industriales y de infraestructura demuestran los resultados. Una unidad de respaldo en un gabinete de telecomunicaciones remoto puede superar la prueba de puesta en marcha y, años después, no ser capaz de soportar la carga durante un apagón total. Una flota de vehículos guiados automáticamente (AGV) puede completar sus turnos con normalidad hasta que el envejecimiento de la capacidad y el aumento de la resistencia interna hacen que la batería tenga menos energía de la necesaria para completar una ruta. En ambos casos, el tiempo de funcionamiento se reduce gradualmente y el fallo resulta repentino para el operador.
Una autonomía insuficiente puede deberse a variaciones en las celdas, envejecimiento, cambios de carga, temperatura, resistencia del conector, comportamiento de carga o un modelo energético demasiado optimista. Investigue la causa real en lugar de asumir que cada fallo en campo se debe a un error de dimensionamiento.
Parte 2: Definición del requisito de tiempo de ejecución de fin de vida útil
2.1 Tiempo de ejecución, perfil de carga y límite
El tiempo de ejecución objetivo debe especificarse primero, y debe indicarse en horas con una carga definida. La relación fundamental es simple:
Tiempo de funcionamiento (horas) = Energía CC utilizable (Wh) ÷ Carga CC promedio (W)
La energía útil no es lo mismo que la energía nominal. El rango de estado de carga, la tensión de corte y la eficiencia del convertidor reducen la energía almacenada que se puede utilizar. Un paquete con una gran capacidad nominal de batería puede proporcionar mucha menos energía útil una vez que el BMS detiene la descarga al alcanzar el punto de corte. Por lo tanto, los ingenieros deben definir la potencia de carga promedio, la carga máxima y el punto de corte antes de consultar la hoja de datos de una celda.
El perfil de carga es tan importante como el promedio. Una bomba médica con un consumo constante se comporta de manera diferente a un sistema de seguridad que se activa con el movimiento. Las cargas pulsantes aumentan el consumo efectivo porque la resistencia interna convierte parte de la corriente en calor. La energía de reserva operativa mínima debe cubrir el peor caso de carga posible, no el típico.
2.2 Vida útil y ciclo de trabajo
El fin de la vida útil depende de cada aplicación. Puede definirse mediante el tiempo mínimo de funcionamiento, la capacidad de potencia, la resistencia, la retención de capacidad u otro criterio de servicio validado. Una retención del 80 % como ejemplo ilustrativo no constituye un umbral de retiro universal.
Suponiendo una retención de capacidad del 80 %, 1/0.80 = 1.25 es un multiplicador de capacidad energética en un modelo simplificado. No es un factor de potencia universal y no debe atribuirse a los requisitos de dimensionamiento de litio de la norma IEEE 485, que trata sobre baterías estacionarias de plomo-ácido. Verifique la caída de potencia y de voltaje por separado.
Parte 3: Cuantificación de los factores de degradación de la vida útil de la batería
3.1 Disminución de la capacidad y aumento de la resistencia
Disminución de la capacidad y aumento de la resistencia interna En una batería de iones de litio, estos fenómenos ocurren simultáneamente. No son problemas aislados. La pérdida de litio, la pérdida de material activo y el aumento de la impedancia se retroalimentan. La fractura de partículas acelera el crecimiento de la capa SEI, lo que consume litio activo y provoca una pérdida de capacidad. El litio perdido, a su vez, modifica el potencial del electrodo y acelera el daño estructural, lo que incrementa aún más la impedancia. El resultado es un ciclo en el que la pérdida de capacidad y el aumento de la resistencia se fortalecen mutuamente.
La investigación sobre el envejecimiento celular puede aportar información para formular hipótesis, pero el dimensionamiento de los paquetes requiere datos sobre la celda seleccionada, el ciclo de trabajo y el entorno térmico. Es necesario medir tanto la energía retenida como el aumento de la resistencia, en lugar de extrapolar los resultados de una única prueba de material a la vida útil.
3.2 Efectos de la temperatura y el perfil de carga
El calor y la carga influyen tanto en la vida útil como en la retención de capacidad de la batería. La pérdida de capacidad en función de la temperatura está bien documentada a nivel de celda, y las altas temperaturas aceleran la mayoría de los procesos de envejecimiento. Las cargas pulsadas y de alta corriente suponen un inconveniente adicional, ya que la resistencia interna convierte parte de la corriente en calor dentro del paquete. Por lo tanto, un sistema de seguridad que se activa con el movimiento y una bomba médica con un consumo constante envejecen de forma diferente, incluso con la misma capacidad de diseño.
La elección de la química determina el rendimiento. Las celdas de LiFePO4 suelen ofrecer una larga vida útil, mientras que las de NMC, LCO y LMO priorizan la densidad energética sobre la durabilidad. No existe una regla única que abarque todos los casos. Los ingenieros deben modelar la degradación en función del ciclo de trabajo real y, posteriormente, confirmar el resultado mediante pruebas a nivel de paquete. Este paso garantiza el margen de tiempo de funcionamiento al final de la vida útil.
Parte 4: Cálculo de la capacidad BOL con un margen de degradación
4.1 Margen de degradación y umbral de fin de vida útil
El margen de envejecimiento se obtiene a partir de una suposición definida sobre la capacidad retenida y una verificación independiente de la capacidad de potencia. En un cálculo energético simplificado, una menor retención supuesta requiere una mayor capacidad al inicio de la vida útil. El criterio de fin de vida útil seleccionado y la evidencia de envejecimiento deben ser coherentes.
Parámetro | Valor | Implicaciones para el dimensionamiento |
|---|---|---|
Retención de la capacidad al final de la vida útil | 80% | El paquete debe seguir cumpliendo con el servicio requerido al final de su vida útil, por lo que la capacidad disminuye a lo largo de su vida útil. |
Multiplicador ilustrativo del envejecimiento energético | 1.25 | Sobredimensionada al inicio de su vida útil para que la batería siga cumpliendo el ciclo de trabajo al 80% de su capacidad. |
El final de la vida útil suele fijarse entre el 70 % y el 80 % de su estado de salud. El 80 % es el umbral contractual habitual para los vehículos eléctricos y el almacenamiento en la red; se trata de una convención comercial, no de un límite físico.
Documente el punto final del servicio y el criterio de reemplazo antes de seleccionar las celdas. Evalúe el tiempo mínimo de funcionamiento y la capacidad de carga de los paquetes envejecidos a la temperatura y las condiciones de corte pertinentes; la retención de capacidad por sí sola puede no determinar el punto de reemplazo.
4.2 Cálculo inverso de la capacidad del conocimiento de embarque
El cálculo inverso convierte el objetivo de tiempo de ejecución al final de la vida útil en una capacidad de batería al comienzo de la vida útil. El flujo de trabajo se ejecuta en un orden fijo:
Defina los requisitos de la aplicación: energía útil, potencia máxima y continua, rango de voltaje, vida útil, presupuesto de masa, volumen máximo y capacidad al final de su vida útil (EOL).
Seleccione una celda candidata según su composición química, formato, potencia en vatios-hora, voltaje y resistencia de CC.
Establezca un rango de estado de carga útil inferior al 0-100% para proteger la vida útil de la batería.
Calcula el número de baterías en serie y en paralelo. Número de baterías en serie = voltaje nominal del paquete ÷ voltaje nominal de la celda. Número de baterías en paralelo = energía BOL utilizable ÷ (número de baterías en serie × voltaje nominal de la celda × Ah de la celda × ventana de estado de carga).
Compruebe la potencia máxima y continua en relación con la tensión mínima del paquete y la resistencia de la celda.
Calcular la masa y el volumen del paquete a partir de la masa y el volumen de las celdas, utilizando un multiplicador de arquitectura y una relación celda-paquete.
Dimensionamiento de la gestión térmica a partir del calor continuo por celda.
Tamaño al final de la vida, no al principio de la vida.
Repetir el proceso si no se alcanzan los objetivos de masa, volumen, temperatura, potencia o coste.
Para un objetivo ilustrativo de carga útil de 60 kWh, suponiendo una capacidad retenida del 80 % y una ventana de energía utilizable del 90 %, la energía nominal mínima del nuevo paquete es de 60/(0.80 x 0.90) = 83.3 kWh antes de las pérdidas por conversión y otras tolerancias justificadas. Seleccione el número de celdas en serie del rango completo de voltaje del host y del cargador, no solo el voltaje nominal; redondee al alza el número de celdas en paralelo y valide los límites de potencia, masa y térmicos.
Parte 5: Método paso a paso para dimensionar la duración de la batería
5.1 Flujo de trabajo de dimensionamiento
El flujo de trabajo de dimensionamiento Sigue un orden preestablecido. Comienza con las necesidades de la aplicación y finaliza con la configuración de la celda. Los ingenieros primero anotan el tiempo de funcionamiento objetivo al final de la vida útil, el perfil de carga, la tensión de corte y el rango de temperatura. Luego, utilizan un margen de degradación para calcular la capacidad inicial de la batería. Los pasos son:
Defina el tiempo de funcionamiento al final de la vida útil, el perfil de carga y las condiciones de temperatura.
El registro presupone la retención de energía y el crecimiento de la resistencia, con evidencia que lo respalda.
Calcule la energía del lado de la carga y tenga en cuenta una sola vez la eficiencia, la ventana de energía utilizable y el envejecimiento.
Seleccione el número de series dentro del rango completo de voltaje del host y del cargador.
Redondee en paralelo contando hacia arriba y verifique la corriente continua, la corriente de pulso y la caída de voltaje.
Validar el tiempo de ejecución del paquete envejecido en el host completo y documentar la incertidumbre.
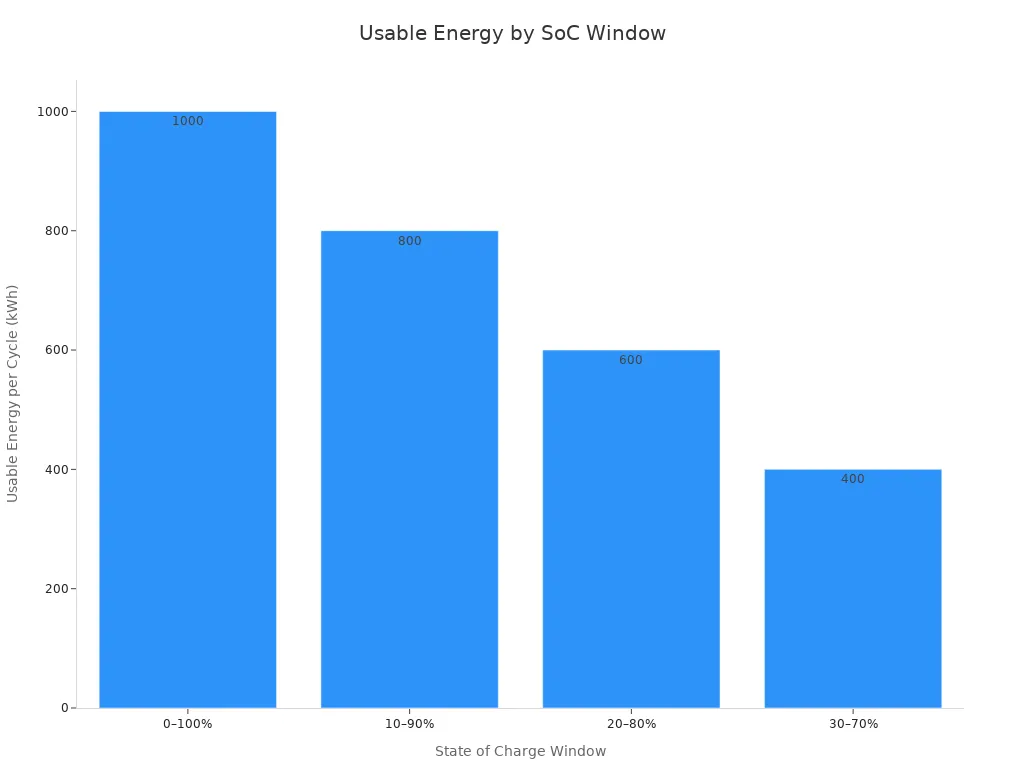
Un rango de estado de carga (SOC) más estrecho reduce la energía útil y puede disminuir el estrés en ciertas condiciones. Cuantifique su beneficio en términos de vida útil para la celda y el ciclo de trabajo seleccionados; no existe una mejora de ciclo-vida útil fija que sea universal. La tabla a continuación contiene únicamente cálculos hipotéticos, no datos de vida útil validados.
5.2 Ejemplo práctico con límites de estado de carga
Consideremos una bomba de infusión médica que requiere 24 horas de funcionamiento continuo con una carga promedio de 15 W. El diseño prevé una vida útil de 5 años con un umbral de capacidad al final de su vida útil del 80 %. La energía útil necesaria al final de su vida útil es de 15 W × 24 horas = 360 Wh. Utilizando el margen de degradación, la energía al final de su vida útil es de 360 ÷ 0.80 = 450 Wh.
El rango de estado de carga ahora determina la capacidad instalada. La siguiente tabla muestra cómo este rango modifica la energía útil y el rendimiento total durante la vida útil de un sistema con una capacidad nominal de 1 MWh:
Ventana de SoC | Departamento de Defensa efectivo | Energía útil por ciclo (1 MWh nominal) | Ciclo de vida ilustrativo | Rendimiento aproximado durante su vida útil |
|---|---|---|---|---|
0-100% | 100% | 1,000 kWh | Específico de la celda y del deber | Calcular a partir de datos de retención validados |
10-90% | 80% | 800 kWh | Requiere datos de envejecimiento validados | Esto no queda demostrado por este ejemplo. |
20-80% | 60% | 600 kWh | Requiere pruebas representativas | ~3,600 MWh |
30-70% | 40% | 400 kWh | No se asume únicamente a partir de la ventana SOC. | ~3,600 MWh |
Para un objetivo hipotético de carga de 360 Wh, una retención del 80 % y una fracción de energía utilizable del 60 %, el requisito simplificado para un nuevo paquete es de 750 Wh antes de las pérdidas por conversión. Con 12.95 Wh por celda, se necesitan al menos 58 celdas en términos de energía, pero aún se aplican las limitaciones de geometría en serie/paralelo y voltaje del host. Una configuración 14S4P tiene solo 56 celdas y 725.2 Wh, por lo que no cumple con el requisito establecido. No seleccione un paquete simplemente porque esté cerca del objetivo.
Utilice los límites de descarga del fabricante de celdas seleccionado y el voltaje de entrada mínimo del host para definir el comportamiento de corte. Bajo una carga de potencia constante, la corriente aumenta a medida que disminuye el voltaje, por lo que la caída de voltaje relacionada con el envejecimiento puede causar un apagado temprano. Valide el Estrategia de protección del BMS sin relajar los límites de seguridad de las celdas para obtener mayor tiempo de funcionamiento.
Aquí se evidencia claramente la disyuntiva entre el margen de degradación y el costo. Un margen más amplio implica más celdas, peso y volumen. Un margen más estrecho conlleva el riesgo de fallas prematuras en el campo. El ejemplo de la bomba de infusión muestra cómo el dimensionamiento de la autonomía de la batería permite analizar estas opciones. De esta manera, los equipos de compras y calidad pueden revisarlas antes de la finalización del diseño.
Parte 6: Compromisos de diseño para la duración de la batería
6.1 Costo, peso y volumen frente al margen
La capacidad instalada adicional puede proporcionar margen de diseño, pero también aumenta el costo, la masa y el volumen. Estime las contribuciones de la carcasa, la interconexión y la electrónica a partir de la arquitectura real, en lugar de utilizar porcentajes genéricos de celdas en el paquete.
No extrapole linealmente un porcentaje fijo de pérdida de capacidad a una vida útil más larga. El envejecimiento depende del tiempo, la temperatura, el estado de carga (SOC) y el historial de ciclos, y puede acelerarse. Base los márgenes de seguridad en pruebas representativas y un modelo justificado con incertidumbre documentada.
6.2 Química, selección celular y estrategia de corte
La composición química determina la vida útil de la batería. Las celdas de LiFePO4 suelen ofrecer una larga vida útil, mientras que las de NMC, LCO y LMO priorizan la densidad energética sobre la durabilidad. Ninguna composición química es ideal en todos los aspectos. Una plataforma robótica con limitaciones de masa estrictas puede aceptar celdas de NMC, mientras que un armario de infraestructura con espacio disponible puede preferir las de LiFePO4. La selección de la celda debe basarse, en ese orden, en el rango de funcionamiento previsto, la energía requerida y la densidad energética útil.
La estrategia de corte decide cuánta de esa capacidad llega a la carga. El BMS detiene la descarga en un límite de voltaje de celda, y el aumento de la resistencia interna hace que ese límite se alcance antes a medida que el paquete envejece. Un BMS bien ajustado, como los diseños descritos en https://www.large-battery.com/bms-and-pcm/Protege la batería de iones de litio de la descarga excesiva, manteniendo la energía útil. Los equipos deben validar el punto de corte con respecto al perfil de carga real, ya que un punto de corte conservador reduce silenciosamente el margen de tiempo de funcionamiento por el que pagaron.
Parte 7: Validación y aceptación de las pruebas
7.1 Plan de pruebas de envejecimiento y tiempo de ejecución
Un plan de pruebas debe demostrar que la batería aún cumple con su tiempo de funcionamiento previsto al final de su vida útil. El plan comienza con el requisito, no con una lista estándar de pruebas. Los ingenieros definen primero el perfil de carga, el rango de temperatura ambiente y el punto de corte. Luego, diseñan una secuencia de envejecimiento que somete a las baterías de muestra a un envejecimiento acelerado hasta alcanzar la vida útil esperada.
Valide el tiempo de funcionamiento con el paquete completo y el host final utilizando cargas dinámicas representativas, condiciones ambientales y puntos finales definidos. Separe las pruebas de envejecimiento funcional de la calificación de seguridad y resistencia al abuso, que requieren un plan de laboratorio apropiado. La norma UL 9540A se refiere a la propagación del fuego en sistemas de almacenamiento de energía estacionarios y no es una prueba general de tiempo de funcionamiento para paquetes médicos portátiles.
Modelado predictivo de la duración de la batería Este trabajo se basa en un modelo que analiza la pérdida de capacidad y el aumento de resistencia medidos, lo que ayuda al equipo a determinar la duración de las pruebas y el número de muestras. Además, permite identificar qué factor de estrés acelera el envejecimiento en la aplicación objetivo.
7.2 Criterios de aceptación
Los criterios de aceptación se derivan de los requisitos de la solicitud, no de una lista de verificación universal. Los equipos acuerdan condiciones, muestras y límites específicos para cada producto. Un programa de dispositivos médicos puede establecer límites más estrictos que un programa de gabinetes de infraestructura.
Elemento de evaluación | Criterios de aceptación típicos |
|---|---|
Retención de capacidad | ≥80% después del recuento de ciclos objetivo |
Aumento de la resistencia interna | Dentro de los límites de diseño |
Diferencia de voltaje de celda | Desviación mínima entre celdas |
Aumento de la temperatura | Dentro del rango de funcionamiento seguro |
Protección BMS | Funciona con normalidad en todas las condiciones de prueba. |
Apariencia física | Sin hinchazón, fugas, corrosión ni deformación. |
Rendimiento de seguridad | No se observa calentamiento anormal, humo ni eventos térmicos. |
Se considera que muchas baterías de iones de litio han llegado al final de su vida útil cuando su capacidad se reduce a aproximadamente el 80 % de su valor inicial. Sin embargo, algunas aplicaciones médicas, aeroespaciales o industriales pueden requerir criterios de aceptación más estrictos en función de los requisitos de fiabilidad.
El margen de tiempo de ejecución validado cierra el ciclo. Un paquete solo supera la prueba si su tiempo de ejecución medido en la condición de envejecimiento aún cumple con el objetivo de fin de vida útil.
Parte 8: Lista de verificación de dimensionamiento del fabricante de equipos originales (OEM)
8.1 Lista de verificación de requisitos y supuestos
La decisión sobre el tamaño de un producto depende de la información que la sustenta. Los ingenieros, los equipos de compras y los equipos de calidad deben acordar un conjunto de requisitos por escrito antes de solicitar un presupuesto o una muestra. La siguiente tabla enumera las categorías que determinan el tamaño del paquete.
Categoría de requisito | Información para proporcionar |
|---|---|
Aplicación | Tipo de dispositivo, condiciones de funcionamiento, uso previsto |
VOLTIOS | Voltaje nominal, de funcionamiento y de carga |
CAPACIDAD | Capacidad requerida, energía, tiempo de funcionamiento objetivo |
Current | Corriente normal, continua, de pico y de arranque |
Longitud máxima, anchura, grosor, peso | |
Fácil de usar | Conector, longitud del cable, posición de salida del cable, necesidades de comunicación |
Protección: | PCM, BMS, NTC, protección de temperatura, equilibrado |
Medio Ambiente | Temperatura de funcionamiento, condiciones de almacenamiento, vibración, humedad |
Producción | Cantidad de prototipos, volumen previsto, cronograma previsto |
Informes de pruebas, documentos de transporte, requisitos del mercado |
Cada entrada requiere una suposición explícita, no solo un valor. Un equipo de robótica debe anotar la carga promedio y máxima, el ciclo de trabajo y el punto de corte. Un equipo de dispositivos médicos debe registrar el rango de temperatura ambiente y el perfil de almacenamiento. El departamento de compras debe confirmar el volumen y el cronograma previstos. El departamento de calidad debe confirmar la documentación que exige el mercado objetivo. Posteriormente, el equipo revisa las suposiciones en conjunto, ya que un perfil de carga erróneo o la falta de un requisito de punto de corte invalida cualquier cálculo posterior.
8.2 Revisión y aprobación del diseño
La revisión de diseño verifica que el paquete siga cumpliendo con su objetivo de tiempo de funcionamiento al final de su vida útil. Los revisores analizan la capacidad de envejecimiento, el aumento de la resistencia interna, la temperatura de las celdas, el perfil de carga, los límites de corte y el margen de tiempo de funcionamiento validado. También confirman que las pérdidas del convertidor, la caída de tensión bajo carga y la reserva de seguridad se reflejen en la cifra de energía útil. Una suposición de pérdida de capacidad que ignore los efectos de la tasa de descarga o las altas temperaturas ambiente subestimará el margen real.
La aprobación debe seguir un proceso por etapas. El equipo verifica el comportamiento del paquete después del ensamblaje y luego repite las pruebas de funcionamiento y térmicas dentro de la carcasa final del dispositivo. Los umbrales de protección deben coincidir con la hoja de datos de la celda y la especificación del BMS. Los revisores también deben confirmar el comportamiento de balanceo, ya que una función de balanceo por sí sola no demuestra que la corriente, el voltaje de activación y la temporización sean adecuados para la aplicación. El registro de aprobación debe incluir cada suposición, la evidencia de prueba que la respalda y el propietario que la aprobó.
Los ingenieros dimensionan un paquete de baterías personalizado en función del tiempo de funcionamiento previsto al final de su vida útil. Añaden un margen de degradación por la disminución de la capacidad y el aumento de la resistencia, y luego calculan la capacidad inicial. La temperatura, el perfil de carga, el rango de estado de carga y la tensión de corte deben incluirse en los requisitos junto con el tiempo de funcionamiento previsto. Estos parámetros determinan cuánta energía almacenada llega realmente a la carga.
El plan de validación y la lista de verificación del fabricante cierran el ciclo antes de la congelación del diseño. Los equipos deben documentar cada suposición, la evidencia que la respalda y el responsable que la aprobó. Este registro permite que el paquete cumpla con su tiempo de funcionamiento al final de su vida útil, no solo el primer día.
Preguntas Frecuentes
¿Por qué los ingenieros no pueden dimensionar una batería basándose únicamente en su capacidad inicial?
La capacidad al inicio de la vida útil describe una celda nueva en condiciones controladas. Ignora la degradación de la capacidad y el aumento de la resistencia que se acumulan durante el servicio. Un paquete dimensionado de esta manera puede pasar su primera prueba y aún así resultar insuficiente años después. El objetivo de diseño debe ser la tiempo de ejecución mínimo aceptable al final de su vida útil, no el valor de la hoja de datos del primer día.
¿Cómo afecta el umbral de fin de vida útil al margen de degradación?
En un modelo energético simplificado, el multiplicador de envejecimiento es el inverso de la capacidad retenida supuesta. Por ejemplo, una retención del 80 % da como resultado 1.25, mientras que una del 70 % da aproximadamente 1.43. Defina el punto final del servicio y valide por separado las limitaciones de potencia relacionadas con la resistencia.
¿Qué papel desempeña la tensión de corte en la energía utilizable?
El sistema de gestión de baterías (BMS) detiene la descarga cuando cualquier celda alcanza su voltaje mínimo. El aumento de la resistencia interna provoca que este límite se alcance antes a medida que el paquete envejece. Un punto de corte conservador reduce silenciosamente el margen de tiempo de funcionamiento previsto. Los ingenieros deben verificar el punto de corte con respecto al perfil de carga real antes de la finalización del diseño.
¿Cómo deben validar los equipos el margen de tiempo de ejecución al final de su ciclo de vida?
El plan de pruebas parte de los requisitos, no de una lista estándar. Los ingenieros definen primero el perfil de carga, el rango de temperatura ambiente y el punto de corte. A continuación, diseñan una secuencia de envejecimiento que somete a las muestras a un periodo de vida útil cercano al esperado. Una muestra solo supera la prueba si el tiempo de funcionamiento medido en las condiciones de envejecimiento aún cumple con el objetivo.
¿Qué supuestos deben incluirse en el registro de dimensionamiento del fabricante de equipos originales (OEM)?
Cada entrada requiere una suposición explícita, no solo un valor. Los equipos deben registrar la carga promedio y máxima, el ciclo de trabajo, el punto de corte, el rango de temperatura ambiente y el perfil de almacenamiento. El departamento de compras confirma el volumen y el cronograma, y el departamento de calidad confirma la documentación requerida. El registro de aprobación detalla cada suposición, su evidencia y el responsable que la aprueba.


