

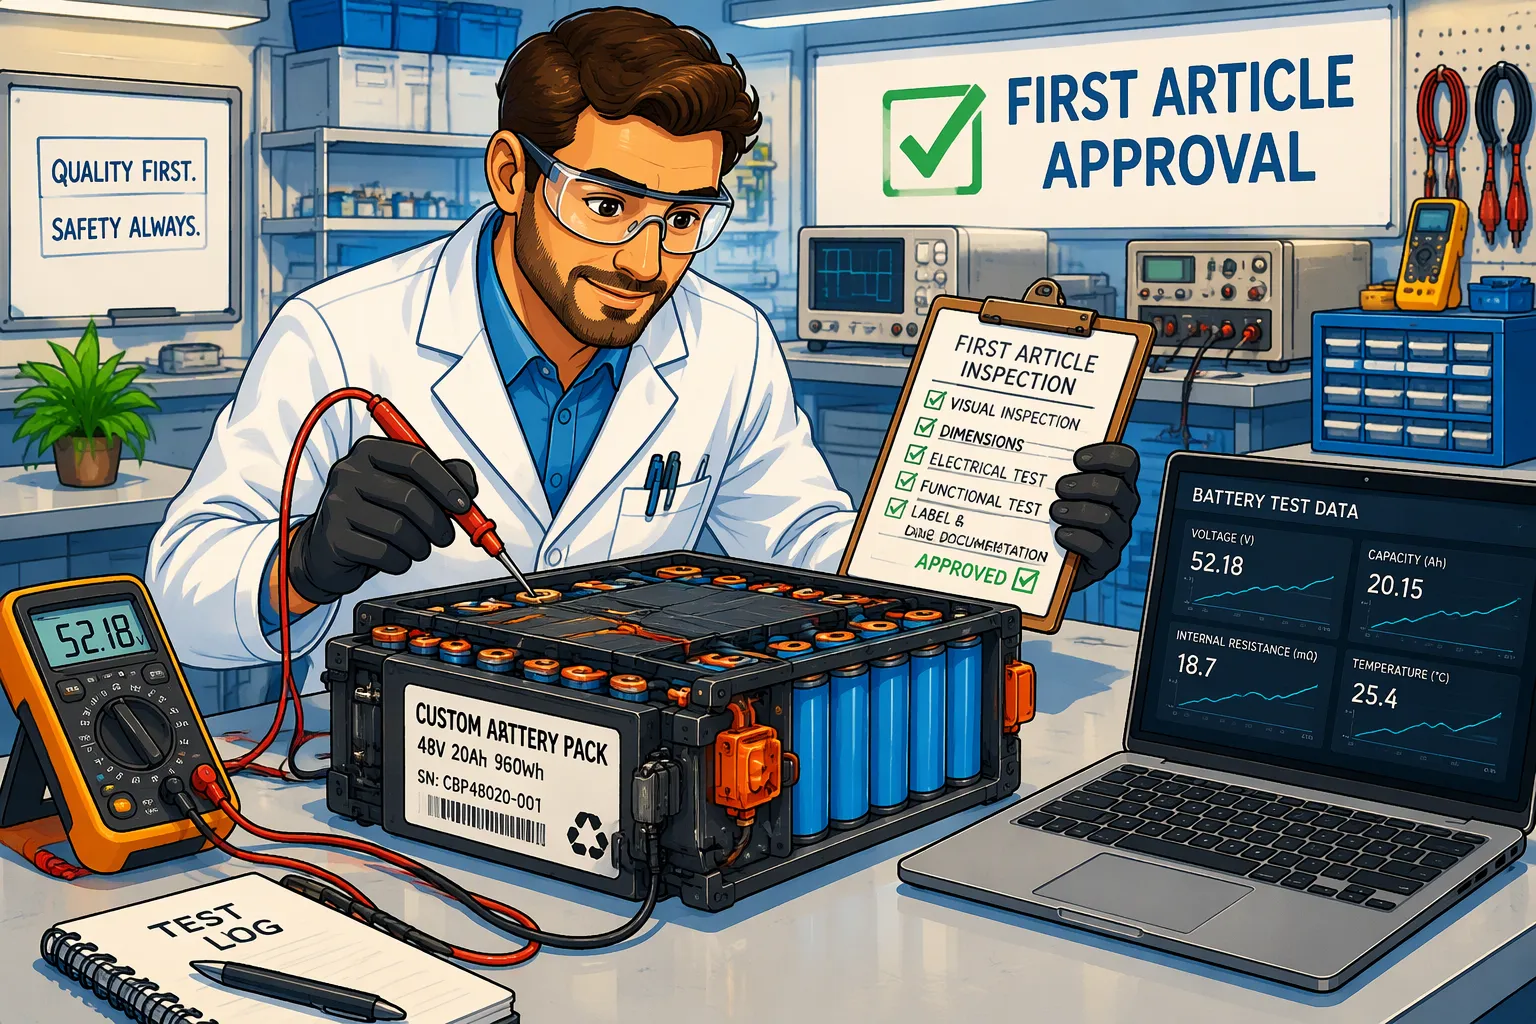
Respuesta rápida: Antes de aprobar un primer prototipo de batería, verifíquelo con los planos y especificaciones publicados, incluyendo el ajuste, la distribución de pines, el firmware, las etiquetas y los registros de prueba. Documente las desviaciones y la evidencia necesaria para subsanarlas antes de autorizar la producción.
La aprobación es fundamental. Su firma garantiza la configuración de las herramientas, el firmware y el sistema de gestión de baterías (BMS). Un error en la verificación puede convertirse en un defecto de producción en masa.
Esta publicación le proporciona criterios específicos para cada verificación, además de un proceso de documentación y control de cambios para la aprobación de muestras de paquetes de baterías personalizados.
El primer prototipo es una unidad de referencia validada mediante utillaje, construida según los planos y la lista de materiales publicados. La producción piloto valida la capacidad del proceso.
Puntos Clave
Asegúrese de que la muestra coincida exactamente con los planos y la lista de materiales. Verifique los puntos de montaje, los conectores y las etiquetas.
Pruebe la batería mientras alimenta un dispositivo real. Preste atención a las caídas de voltaje y asegúrese de que la protección del sistema de gestión de batería (BMS) funcione correctamente.
Comprueba cuánto aumenta la temperatura con la carga máxima. Además, verifica cuánto dura la batería en un ciclo de trabajo real. El calor puede provocar que la batería falle prematuramente.
Comprueba que el cargador sea compatible con la batería y pruébala en tu dispositivo. Incluso pequeñas variaciones de voltaje pueden reducir la duración de la batería.
Reúna todos los informes de prueba, incluido el UN 38.3, y conserve una muestra de referencia. Controle los cambios para prevenir defectos.
Parte 1: Ajuste mecánico y conformidad con la lista de materiales
1.1 Ajuste de la carcasa y acoplamiento del conector
Comience con el paquete de planos y la lista de materiales (BOM). Asegúrese de que el primer artículo coincida con ambos, línea por línea. Verifique cada punto de montaje, saliente de tornillo y soporte con el plano publicado. Luego, observe el espacio de instalación: altura del cuerpo del conector, radio de curvatura del cable, espacio libre del pestillo y espacio para la inserción y extracción. Un conector puede estar correcto en el papel y aun así fallar porque el pestillo choca con un miembro del chasis o el cable sale en una curva pronunciada, como señala goldencellpower.com para los paquetes de baterías para robots.
El acoplamiento del conector requiere una revisión específica. Confirme la mitad del acoplamiento del lado del host, la corriente nominal, el tipo de llave, el método de bloqueo, la dirección de salida del cable y el procedimiento de desconexión del servicio. Zerne Battery recomienda verificar la polaridad, la distribución de pines, el alivio de tensión y la retención mecánica antes de la aprobación. Pregunte si la vibración puede aflojar la conexión y si el pestillo permanece seguro después de ciclos de acoplamiento repetidos.
Las expectativas de ajuste varían según el mercado. La carcasa de un dispositivo médico deja poco margen de tolerancia. El soporte de un chasis robótico debe resistir vibraciones. Las carcasas de cámaras de seguridad y de dispositivos electrónicos de consumo son ajustadas y estéticas. Los soportes de infraestructura y las bahías de equipos industriales priorizan el acceso para el mantenimiento. Los paquetes para robots de goldencellpower.com varían en tamaño desde 228 × 105 × 75 mm hasta 640 × 620 × 110 mm, así que nunca asuma que un tamaño se ajusta a otro.
1.2 Registros y etiquetado de células
Registrar datos a nivel celular durante aprobación de muestraRegistre el voltaje de circuito abierto (OCV), la apariencia, el tamaño y el peso de cada celda. Estos registros proporcionan una base para la inspección de entrada posterior. También muestran los cambios en el suministro de celdas antes de que lleguen a la producción en masa.
Compare el etiquetado con el plano del producto. Verifique la composición química, la capacidad, el voltaje, las marcas de polaridad y el texto de advertencia. Confirme que la etiqueta resista las condiciones ambientales previstas. Una marca faltante o incorrecta representa un problema de seguridad y trazabilidad en el campo.
Parte 2: Rendimiento eléctrico bajo carga
2.1 Perfil de carga y caída de tensión
A prueba de descarga básica No muestra mucho sobre cómo se comporta la batería en uso real. En su lugar, pruebe el primer artículo utilizando el perfil de carga real del dispositivo. Conecte los medidores al dispositivo real y registre la corriente constante, los picos cortos, el ciclo de trabajo y el rango de voltaje que el dispositivo puede manejar durante la carga y la descarga, como sugiere tefoobattery.com. Este perfil muestra la relación real entre el pico y el promedio, que determina el requisito de tasa C. También muestra el voltaje más bajo antes de que el dispositivo se apague, lo que determina el número de conexiones en serie.
Siga una secuencia de medición clara:
Mida la corriente de la batería en los terminales mientras el dispositivo funciona de forma normal.
Registra la corriente en espera, la corriente promedio, la corriente constante en el peor de los casos, el nivel pico, la duración del pulso, la frecuencia del pulso, la corriente de arranque, la corriente de bloqueo o atasco, la corriente de regeneración y la tensión de apagado.
Repita la medición con un voltaje bajo de la batería y a la temperatura ambiente más alta prevista, ya que la corriente del convertidor y del motor puede aumentar a medida que disminuye el voltaje del paquete de baterías.
Utilice el dispositivo final y el firmware típico, y luego registre la caída de voltaje y el comportamiento de apagado.
Cubre todos los modos de funcionamiento: uso normal, carga máxima, arranque y apagado, ciclos de espera y suspensión, carga con la batería instalada, uso repetido y temperaturas realistas, según zerne-battery.com. Presta especial atención a la caída de tensión. Una caída excesiva puede provocar reinicios del dispositivo, un rendimiento deficiente del motor o la activación prematura de la protección contra baja tensión, incluso cuando la capacidad nominal parece correcta. Antes de realizar las pruebas, define los límites de aprobación/rechazo para el tiempo de funcionamiento, la caída de tensión, la corriente máxima, la recuperación del BMS, el aumento de temperatura, el comportamiento del cargador y la repetibilidad de la producción.
La química define el contexto de estos límites. Los rangos de referencia a nivel de celda incluyen LiFePO4 a aproximadamente 3.2 V nominales y 90–120 Wh/kg, y baterías de iones de litio convencionales (NMC, LCO, LMO) a aproximadamente 3.6 V nominales y 150–180 Wh/kg. Estos valores deben considerarse únicamente como referencia a nivel de celda, nunca como garantías para el paquete de baterías.
2.2 Protección y firmware del BMS
Los límites del BMS deben coincidir con las especificaciones exactas de la celda. Los umbrales genéricos de voltaje y temperatura pueden acortar la vida útil o generar riesgos para la seguridad, según indica calb-battery.us. Verifique cada función de protección con respecto a la especificación aprobada.
Función de protección | POR QUÉ ES IMPORTANTE |
|---|---|
Protección de sobrecarga | Ayuda a controlar el riesgo en condiciones anormalmente altas de voltaje. |
Protección contra sobredescarga | Evita que las células se descarguen en exceso. |
Protección contra sobrecorriente de descarga | Controla las condiciones de sobrecarga y falla. |
Protección contra sobrecorriente de carga | Ayuda a controlar la corriente de carga anormal. |
Protección contra cortocircuitos | Responde a condiciones de falla graves |
Protección de la temperatura | Limita la carga o descarga en condiciones de temperatura inseguras. |
Equilibrio celular | Ayuda a gestionar las diferencias de voltaje en las celdas conectadas en serie. |
Lógica de recuperación | Define cómo se reinicia el paquete después de que se produce la protección. |
Confirme los umbrales, los retrasos y las condiciones de recuperación exactos en la especificación técnica y, a continuación, compruébelos mediante pruebas.
La comunicación requiere pruebas, no solo una declaración en la hoja de datos. Una interfaz CAN que aparece en la hoja de datos de un BMS nunca garantiza la compatibilidad del controlador, advierte dlcpo.com. Solicite la documentación del protocolo y los registros de validación de su modelo de controlador. Pida una matriz de comunicación que incluya la versión del firmware, la velocidad de transmisión, el mapa de registros y la lista de controladores probados.
Finalmente, bloquee el registro de configuración del BMS: versión de hardware, versión de firmware, versión de parámetros, versión de protocolo, ajustes de protección, datos de calibración, método de actualización, control de acceso y proceso de aprobación de cambios. Cualquier modificación de los parámetros de protección, el firmware, la comunicación, los MOSFET o el diseño de los sensores podría requerir una revalidación y su aprobación.
Parte 3: Validación térmica y de tiempo de ejecución
3.1 Aumento de temperatura a carga máxima
El calor es el problema que tarda más en aparecer y el más fácil de pasar por alto en una prueba de banco corta. Mida el aumento de temperatura en la celda, el BMS y la superficie de la carcasa bajo carga continua y máxima. Compare cada lectura con sus límites de diseño térmico. Epec Tec señala que un buen El perfil de carga define la corriente continua., corriente pico, duración del pulso, ciclo de trabajo, temperatura de funcionamiento y límites de voltaje. Pruebe el paquete terminado bajo esas condiciones reales para detectar a tiempo el sobrecalentamiento y el envejecimiento prematuro.
La precisión del sensor es crucial al evaluar márgenes pequeños. Un estudio de Nature sobre modelado térmico de baterías de iones de litio reporta termistores NTC con una precisión sistemática de ±0.2 °C y una incertidumbre de medición combinada de aproximadamente ±0.27 K por sensor. Dicho estudio comparó su modelo con una descarga de 3 C a 9 A. Las lecturas dentro de ese rango de incertidumbre deben considerarse inciertas, no como aprobadas. Para un dispositivo médico o una cámara de seguridad que funciona continuamente, un aumento pequeño pero constante en el BMS puede acortar su vida útil. Para un chasis robótico o un compartimento de equipos industriales, los picos de temperatura generan el calor más crítico.
3.2 Tiempo de ejecución en función del ciclo de trabajo
Una única descarga continua no aporta mucha información sobre el tiempo de funcionamiento en condiciones reales. Realiza la prueba comparándola con el ciclo de trabajo real. y registre las condiciones: temperatura ambiente, perfil de carga y voltaje de corte. VTC Batt enumera las entradas que necesita antes de realizar la prueba:
Artículo de diseño | Qué proporcionar |
|---|---|
Tiempo de ejecución requerido | Horas, días o ciclos de funcionamiento |
Corriente media | Corriente de funcionamiento típica |
corriente de espera | Corriente durante el modo de suspensión o inactivo. |
Ciclo de trabajo | Porcentaje de tiempo activo frente a tiempo en espera |
Temperatura de funcionamiento | Rango operativo esperado |
Voltaje de corte del dispositivo | Voltaje mínimo de funcionamiento |
VTC Batt proporciona la estimación como corriente promedio = corriente activa × ciclo de trabajo + corriente en espera × (1 − ciclo de trabajo), y tiempo de funcionamiento ≈ capacidad utilizable ÷ corriente promedio. Considere esto solo como una estimación inicial. VTC Batt también advierte que el tiempo de funcionamiento depende de la corriente promedio, mientras que el funcionamiento estable depende de la capacidad de carga máxima. Verifique la corriente máxima, la duración del pulso y la corriente de irrupción por separado. Los límites de temperatura también modifican los resultados: VTC Batt cita un rango típico de LiPo de 0 °C a +45 °C para la carga y de -20 °C a +60 °C para la descarga, con límites reales establecidos por la celda elegida.
La composición química modifica el perfil térmico esperado. El LiFePO4 favorece la estabilidad térmica y la vida útil, el NMC favorece la densidad energética, el LCO es adecuado para diseños compactos de alta energía y el LMO es adecuado para pulsos de alta potencia. Las referencias a nivel de celda incluyen LiFePO4 con aproximadamente 3.2 V nominales y 90–120 Wh/kg, y baterías de iones de litio convencionales (NMC, LCO, LMO) con aproximadamente 3.6 V nominales y 150–180 Wh/kg. Utilice estos datos como contexto, nunca como garantías del paquete.
Parte 4: Compatibilidad del cargador y el controlador
4.1 Perfil de carga y corte
El El cargador tiene que coincidir La hoja de datos de la celda, no solo la etiqueta química general. Totex Manufacturing informa que un error de voltaje de carga de tan solo 50 a 100 mV puede reducir la vida útil de un paquete de iones de litio entre un 20 y un 40 por ciento. Este margen está dentro de la tolerancia de muchos cargadores comerciales, así que verifique la salida real en lugar de la etiqueta.
Parámetro | Requisito |
|---|---|
Corriente constante hasta la tensión de terminación, luego tensión constante con disminución gradual de la corriente hasta un punto de corte típicamente C/20 o C/10. | |
Precisión de la terminación | Idealmente dentro de un margen de más o menos 0.5 por ciento del voltaje objetivo. |
Voltaje de carga de iones de litio y polímero de litio | 4.20 V por celda, con una tolerancia de más o menos 50 mV, a una velocidad máxima de 0.5C a 1C. |
Voltaje de carga de LiFePO4 | 3.60 V por celda con CC/CV adecuado |
Baterías de iones de litio de alto voltaje (4.35 V o superior) | Requiere una regulación de más o menos 1 por ciento o mejor; no es compatible con cargadores estándar de 4.20 V. |
Confirme también el protocolo de comunicación. Asegúrese de que el protocolo SMBus, I2C o CAN, el mapa de registros y la velocidad de transmisión coincidan con la versión de firmware aprobada. Una batería que se carga correctamente pero informa un estado de carga erróneo seguirá fallando en el campo.
4.2 Pruebas de integración en el equipo
Las pruebas de laboratorio no demuestran la compatibilidad. Es necesario realizar pruebas en su propio equipo y vincular cada resultado con las condiciones de prueba. Cubra la instalación, las cargas de arranque, el tiempo de funcionamiento, la carga y el comportamiento del controlador en una secuencia continua.
Presta atención a los problemas que solo se manifiestan en el sistema anfitrión. Un dispositivo médico puede generar una breve corriente de arranque al encenderse, lo que provoca una caída de tensión en el sistema de gestión de baterías (BMS). Un controlador de robótica puede leer datos de la batería a través de CAN durante la aceleración del motor y presentar fallos cuando la tensión disminuye. Una cámara de seguridad con carga permanente puede no completar nunca un ciclo completo, por lo que conviene verificar el comportamiento de la carga flotante con respecto a la hoja de datos de la celda.
Registre la temperatura ambiente, el perfil de carga, el voltaje de corte y la versión del firmware para cada prueba. Solicite al proveedor que firme el mismo registro de prueba. Cualquier discrepancia entre el comportamiento del cargador y el firmware aprobado se convierte en un elemento de control de cambios antes de aprobar la muestra.
Parte 5: Datos de prueba de fábrica y lista de verificación de recepción
5.1 Informe de prueba y revisión de la ONU 38.3
Mira el Informe de prueba del primer artículo Antes de firmar nada, compárelo con los requisitos de prueba aprobados. El informe debe mostrar las pruebas solicitadas, las condiciones utilizadas y los resultados. Un informe de capacidad o descarga muestra el rendimiento de la batería en el equipo de prueba de fábrica. No indica si la batería funciona con su cableado, software del controlador y sistema de carga, así que considérelo como un dato más, no como la información completa.
Asegúrese de tener archivada la documentación de la prueba UN 38.3. Epec Tec describe el paquete que debe recibir: un informe de prueba de 10 páginas y un resumen de la prueba. El informe incluye el nombre y la dirección del solicitante, el nombre y la dirección del fabricante de la batería, el número de muestras recibidas y la fecha, así como la fecha de finalización de la prueba. También detalla aspectos técnicos como el voltaje y la capacidad nominal, además de los parámetros de prueba, el equipo, los métodos y los resultados.
El resumen tiene sus propias reglas. Intertek indica que el remitente debe proporcionar un resumen de prueba si se le solicita, y este debe incluir el nombre y cargo del firmante como prueba de validez. Recopile los informes de prueba de sus proveedores de celdas y subcontratistas para que el resumen abarque todo el paquete, no solo la unidad ensamblada.
5.2 Lista de verificación de recepción y desviaciones
Elabore una lista de verificación de recepción que incluya planos, ajuste, cableado, firmware, registros de pruebas y desviaciones. HNF Battery enumera los elementos de identificación del producto que se deben confirmar a la llegada: modelo exacto, composición química, número o configuración de celdas, voltaje, capacidad, vatios-hora o contenido de litio, masa del paquete y estado. Añada la descripción del envío, el resumen UN 38.3, la hoja de datos de seguridad vigente y la clasificación de transporte.
Registre cada desviación con su correspondiente resolución. Anote el ID de la muestra, la versión del firmware del BMS y la versión del software del equipo para asegurarse de que ambas pruebas utilizaron la misma configuración. Registre la secuencia de carga, el estado de carga inicial, la temperatura y cualquier alarma. Solicite al proveedor que le devuelva la lista de verificación marcada como entregada, no aplicable o pendiente, con una referencia de archivo y el nombre de la persona responsable.
La capacidad de los proveedores merece el mismo escrutinio. Totex Manufacturing cuenta con las certificaciones ISO 9001, ISO 13485 e ISO 14001, y la página de la norma ISO 13485 describe un sistema basado en la documentación, la gestión de riesgos y las acciones correctivas. Los fabricantes de equipos médicos suelen exigirlo al evaluar a sus proveedores.
Certificación | Lo que cubre |
|---|---|
ISO 9001, | Sistema general de gestión de calidad |
ISO 13485, | Sistema de calidad para dispositivos médicos; certifica el sistema, no el producto. |
ISO 14001, | Gestión ambiental |
Confirme que un fabricante pueda diseñar, probar y construir el paquete, y confirme la consistencia del suministro de celdas. Defina el alcance de las herramientas, los entregables de NRE, los insumos de diseño y los requisitos de prueba antes de aprobar las herramientas y los costos de NRE. Un conector que encaja no significa que los dos coincidan: el paquete 40135 8S1P 20Ah tiene un voltaje de carga máximo de 29.2 V y una corriente de carga máxima de 15 A, por lo que El cargador debe permanecer dentro ambos límites. Esta disciplina es la clave para la aprobación de muestras de baterías personalizadas y protege todos los lotes posteriores.
Parte 6: Aprobación de muestras de paquetes de baterías personalizados y control de cambios
6.1 Registro de aprobación y muestra de referencia
Anote la Aprobación de muestras de baterías personalizadas Utilizando fotos, mediciones y notas de prueba, Keeppower sugiere registrar el voltaje en circuito abierto, la apariencia, el tamaño y el peso de cada celda. También se debe registrar una verificación inicial de capacidad, el comportamiento de carga y descarga bajo la carga prevista. Para el paquete en sí, se debe confirmar el comportamiento del BMS, el acceso al cable de balanceo, el modelo del conector, la longitud del cable, la polaridad, el aislamiento, el etiquetado y el embalaje.
El aislamiento merece una mención aparte. Revise el revestimiento, no solo el cable. Confirme el grosor de la pared, la relación de contracción y la temperatura de funcionamiento del tubo termorretráctil sobre las pestañas de níquel y los cables de balanceo. Asegúrese de que permanezca intacto tras un ciclo completo de carga y descarga a la corriente nominal de la batería.
Conserve una muestra de referencia. Guárdela junto con la lista de verificación firmada, el registro de desviaciones y el paquete de planos. De esta manera, un fabricante de dispositivos médicos, un constructor de robots o un fabricante de cámaras de seguridad podrá comparar cada lote posterior con una unidad de referencia.
6.2 Control de cambios en la producción en masa
Establezca puntos de activación para el control de cambios antes de liberar el paquete. Cualquier cambio en la celda, el sistema de gestión de baterías (BMS), el firmware, el conector o el diseño requiere una nueva aprobación. Considere la línea base como un conjunto trazable de revisiones aprobadas, no como una muestra única sin fecha.
Punto de activación del control de cambios | Acción requerida |
|---|---|
Un cambio celular | Realizar una evaluación de impacto y actualizar los registros afectados. |
Cambios que afectan a las funciones, los controles de riesgo o el alcance de la aprobación. | Documentar las pruebas de regresión, la validación o la revisión del esquema. |
Cambios y desviaciones restantes | Gestionar a través de un proceso autorizado |
Mantenga la aprobación del primer artículo separada de la aprobación de la producción piloto. El primer artículo es una unidad de referencia validada con herramientas, fabricada según los planos y la lista de materiales publicados. La producción piloto valida la capacidad del proceso. Pase de una a la siguiente solo cuando la línea piloto mantenga las dimensiones, la versión del firmware y los límites de prueba aprobados durante toda la producción, y cuando cada desviación tenga una resolución cerrada.
Piensa en la aprobación de muestras de paquetes de baterías personalizadas como un paso que repites cada vez. Primero, verifica que la lista de materiales y los planos coincidan y que el paquete encaje. Luego, realiza pruebas de carga, comprobaciones térmicas y de tiempo de funcionamiento, y pruebas de compatibilidad del cargador y el controlador. Revisa los datos de las pruebas, incluyendo: Documentos de la ONU 38.3y firmar por escrito.
Este paso establece su punto de referencia; no es solo una formalidad. La muestra aprobada, sus registros y la muestra de referencia se convierten en la base para cada lote de producción.
A continuación, otorgue una aprobación condicional o total. Establezca los criterios de producción piloto y los puntos de activación del control de cambios. Guarde la muestra maestra, la lista de verificación firmada y el registro de desviaciones junto con el paquete de planos.
Preguntas Frecuentes
¿Qué diferencia hay entre un primer artículo y un episodio piloto?
El primer artículo es una unidad de referencia que ha sido verificada mediante herramientas y fabricada según los planos y la lista de materiales aprobados. La producción piloto demuestra que el proceso puede reproducir esa unidad en una serie completa. Apruebe primero el primer artículo y, solo cuando las dimensiones, el firmware y los límites de prueba se mantengan durante toda la serie, pase a la producción piloto.
¿Cuánto tiempo debería durar la prueba de carga?
Realice la prueba hasta que la batería complete su ciclo de trabajo real a la temperatura ambiente prevista, no durante un tiempo fijo. Registre la caída de tensión con corriente continua y máxima, además de la recuperación del BMS después de cada evento de protección. Deténgase solo cuando se haya registrado el resultado de cada límite de aprobación/rechazo en su plan de prueba.
¿Qué documentos debo reunir antes de firmar?
Recopile el informe de prueba del primer artículo, el informe de prueba UN 38.3 y el resumen de prueba, el registro de configuración del BMS y la lista de verificación de recepción firmada. Añada el registro de desviaciones con una disposición para cada elemento. Archive todo junto con el paquete de planos y la muestra de referencia.
¿Cuándo requiere un cambio una nueva aprobación?
Cualquier modificación en la celda, el sistema de gestión de baterías (BMS), el firmware, el conector o el diseño requiere una nueva aprobación. Los umbrales de protección, el protocolo de comunicación y la selección de MOSFET deben considerarse dentro de esta lista. Realice una evaluación de impacto y repita las pruebas afectadas antes de liberar el lote.
¿Puedo aprobar una muestra con desviaciones pendientes?
Sí, con condiciones. Emita una aprobación condicional que indique cada desviación pendiente, su resolución y el responsable. La aprobación definitiva se otorgará únicamente cuando se hayan corregido todas las desviaciones y la línea piloto mantenga la configuración aprobada. Jamás permita que una desviación pendiente pase a la producción en masa sin previo aviso.
Para un nuevo diseño OEM, comparta los planos publicados, los criterios de aceptación y las desviaciones no resueltas cuando hable sobre el tema. Prototipado y validación de paquetes de baterías personalizados con el proveedor.


