

Las grandes placas de montaje aeroespaciales deben permanecer planas para un ensamblaje preciso, una correcta transferencia de carga y una alineación adecuada entre los componentes fijados. El mecanizado de superficies anchas, cavidades y orificios de montaje puede liberar tensiones residuales y deformar una placa tras su desprendimiento. Por lo tanto, la planitud depende de más que una pasada de refrentado final: la eliminación de material, la sujeción de la pieza, la planificación de referencias y la inspección deben considerarse conjuntamente. El trabajo en el sector aeroespacial ilustra estas decisiones a través de: servicios de fabricación personalizados.
La eliminación de grandes cantidades de material puede deformar las grandes placas aeroespaciales.
El fresado de una pieza gruesa de material hasta convertirla en una lámina más delgada (placa), con cavidades y nervaduras, genera una eliminación de material no uniforme. Las tensiones presentes antes del fresado se redistribuyen después del mismo; además, a medida que el ingeniero elimina material mediante el fresado, la fuerza ejercida por la fresa provoca el movimiento de la placa. Por lo tanto, aunque una placa parezca plana mientras está sujeta, puede deformarse o torcerse al liberarla. Las almas delgadas y los tramos sin soporte son particularmente susceptibles a este tipo de deformación.
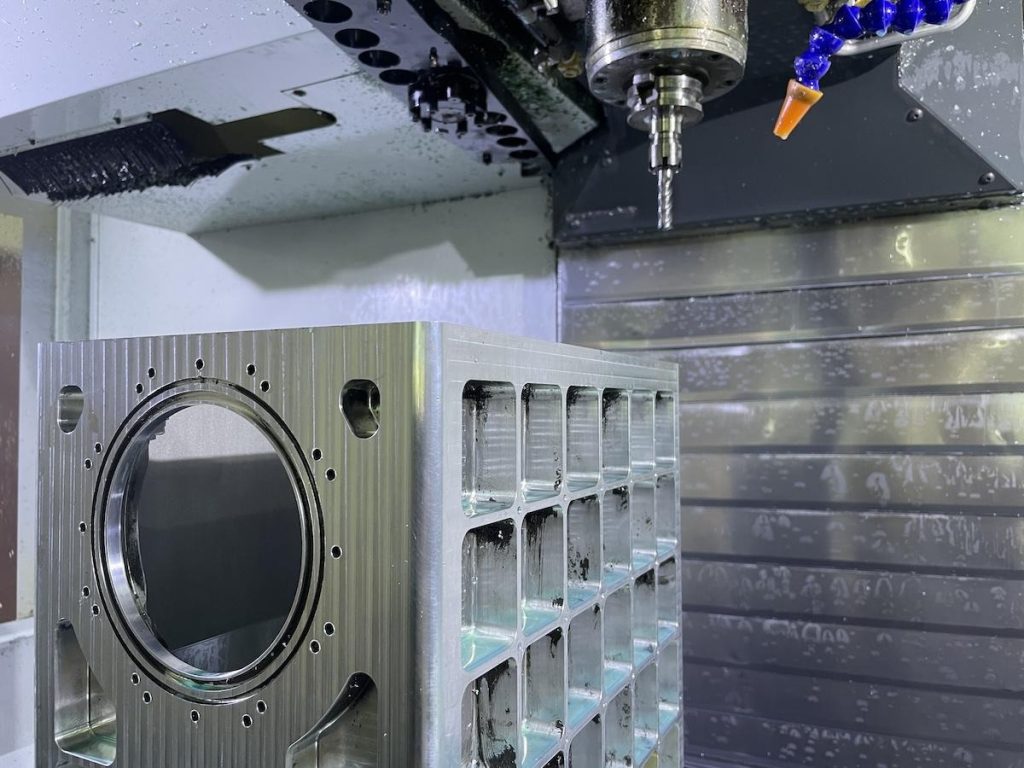
Aunque Mecanizado CNC de 5 ejes Por sí solo, no garantiza que las piezas sean planas; es necesario controlar tanto la cantidad de material que se elimina como el momento en que se realiza el proceso. Las placas de aluminio tienden a deformarse cuando tienen secciones transversales delgadas o cuando se han mecanizado con cavidades irregulares. Además de conservar las tensiones residuales de procesos de mecanizado anteriores, las piezas en bruto de acero suelen conservar tensiones residuales de la producción en masa.
En un proyecto aeroespacial, un componente de acero 45# de 68 × 68 × 40 mm requirió una considerable eliminación de material de una pieza sólida y mecanizado en sus seis caras. Las relaciones geométricas entre las distintas características del componente debían mantenerse dentro de ± 02 mm. Por lo tanto, controlar la deformación se volvió fundamental. El componente presentaría los mismos problemas de liberación de tensiones que la placa.
La secuencia de mecanizado y la sujeción de la pieza determinan la estabilidad final.
La estrategia eficaz distinguirá entre el desbaste y el mecanizado de precisión. En el primero, se elimina la mayor parte del material con un margen mínimo. Posteriormente, la pieza se somete a un tratamiento térmico de alivio de tensiones, tras lo cual se establecen las dimensiones reales. El mecanizado de precisión solo elimina el margen mínimo, aplicando una fuerza mínima que podría provocar la deformación de la pieza. Cambiar de lado o de cavidad evitará la concentración de la eliminación de material.
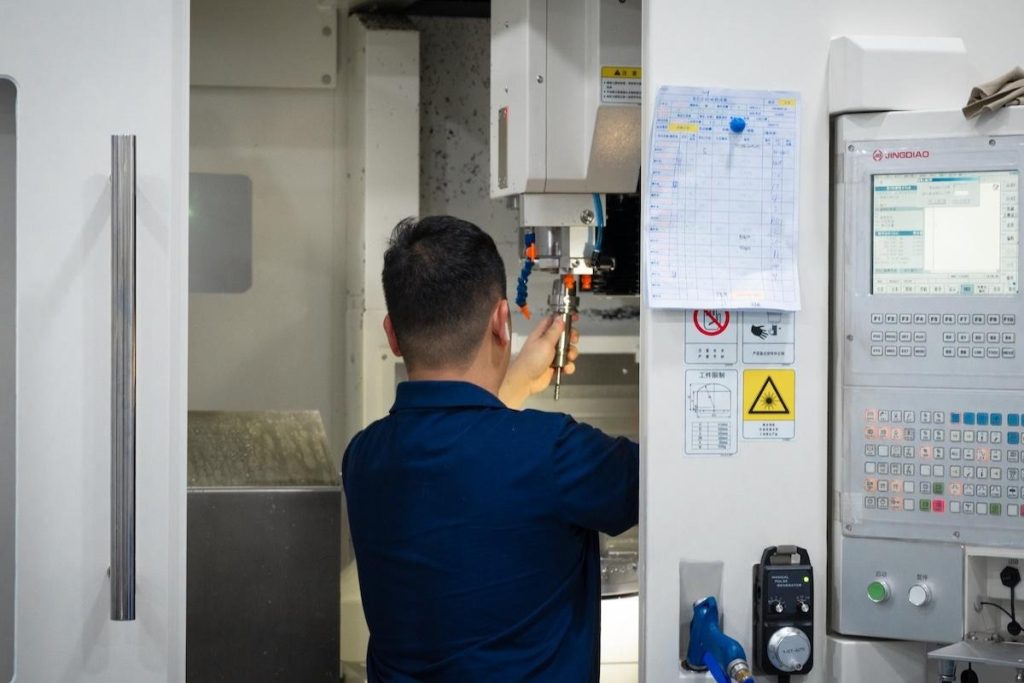
En este caso, las piezas de acero se mecanizaron de manera que quedara una tolerancia de 0.5 mm en cada lado cuando se realizó el mecanizado en bruto desde las seis direcciones. A esto le siguió un recocido para aliviar las tensiones internas. La tolerancia compensaba cualquier movimiento y proporcionaba material para la corrección. El plano de referencia se creó mediante rectificado y se estableció como el plano de referencia primario antes Mecanizado CNC de metales Se realizó utilizando una máquina de cinco ejes.
Para placas grandes, los dispositivos de sujeción deben usar almohadillas de referencia mientras sostienen la pieza sin obstruir el acceso de la herramienta. Estos servicios aportan valor cuando incluyen la revisión del plan de mecanizado, el margen de material, los puntos de contacto de los dispositivos de sujeción y la secuencia antes de que comience el corte, y no simplemente la ejecución de un plano.
Control de la planitud y la precisión de la interfaz mediante inspección.
La planitud se inspeccionará en la pieza sin las abrazaderas de mecanizado ni el soporte. En las placas, la inspección a lo largo de una cuadrícula ayudará a identificar la pendiente frente a la curvatura local y a determinar si el dispositivo aplicó suficiente presión para ocultar la deformación elástica durante el corte. Es necesario documentar el método de soporte para que todas las inspecciones futuras se realicen en condiciones idénticas. Una placa de superficie y un indicador muestran la variabilidad; se utiliza una CMM para mapear superficies y características de referencia. Sondear solo en las cuatro esquinas puede hacer que un ingeniero pase por alto una curvatura central. Es difícil comparar las lecturas cuando las piezas se han colocado en diferentes soportes. La estabilidad de la temperatura limita la cantidad de variación que puede ocurrir en las mediciones.
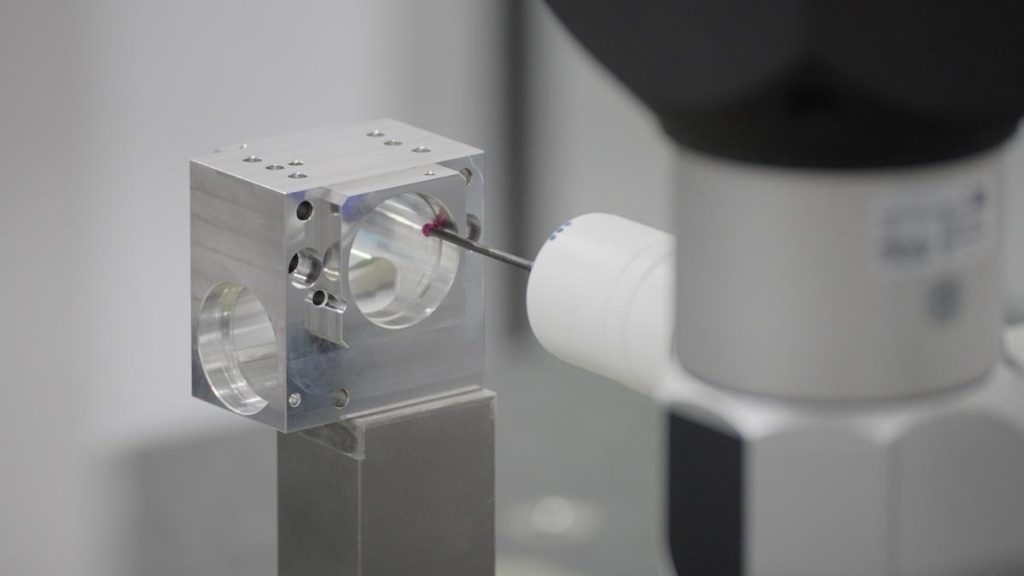
Además de controlar el proceso de mecanizado mediante inspección documentada, la repetibilidad en los procesos de mecanizado CNC es importante para los pedidos repetidos. En el proyecto de acero, antes de establecer todas las ubicaciones de las características, la superficie de referencia se mecanizó plana. Se establecieron tolerancias geométricas de 02 mm y diámetros de orificio H7 para guiar el mecanizado de acabado. Para garantizar la precisión al colocar las placas de montaje, verifique la ubicación del plano de referencia de los orificios, así como su paralelismo y perpendicularidad. Si bien el mecanizado CNC de 5 ejes reduce los errores asociados con la configuración de un trabajo, aún debe medirse para garantizar los resultados.
La repetibilidad en el mecanizado CNC de metales exige que se realicen controles similares en cada pieza del lote; la mera aprobación de la primera pieza no garantiza la calidad. Los servicios de fabricación a medida deben definir claramente los puntos de inspección y los estándares aceptables para cada producto antes de comenzar la producción.
Conclusión
Las placas aeroespaciales planas se obtienen mediante el control de la tensión y la geometría durante todo el proceso de producción, sin depender de un acabado superficial. El desbaste equilibrado, las tolerancias planificadas, el alivio de tensiones cuando sea necesario, la sujeción estable de la pieza y el acabado guiado por referencias limitan la distorsión. El ejemplo de la pieza de acero aeroespacial muestra cómo estos controles funcionan conjuntamente bajo tolerancias exigentes. La inspección verifica la planitud de la superficie y las interfaces que determinan la precisión del ensamblaje, lo que garantiza una producción repetible.


