

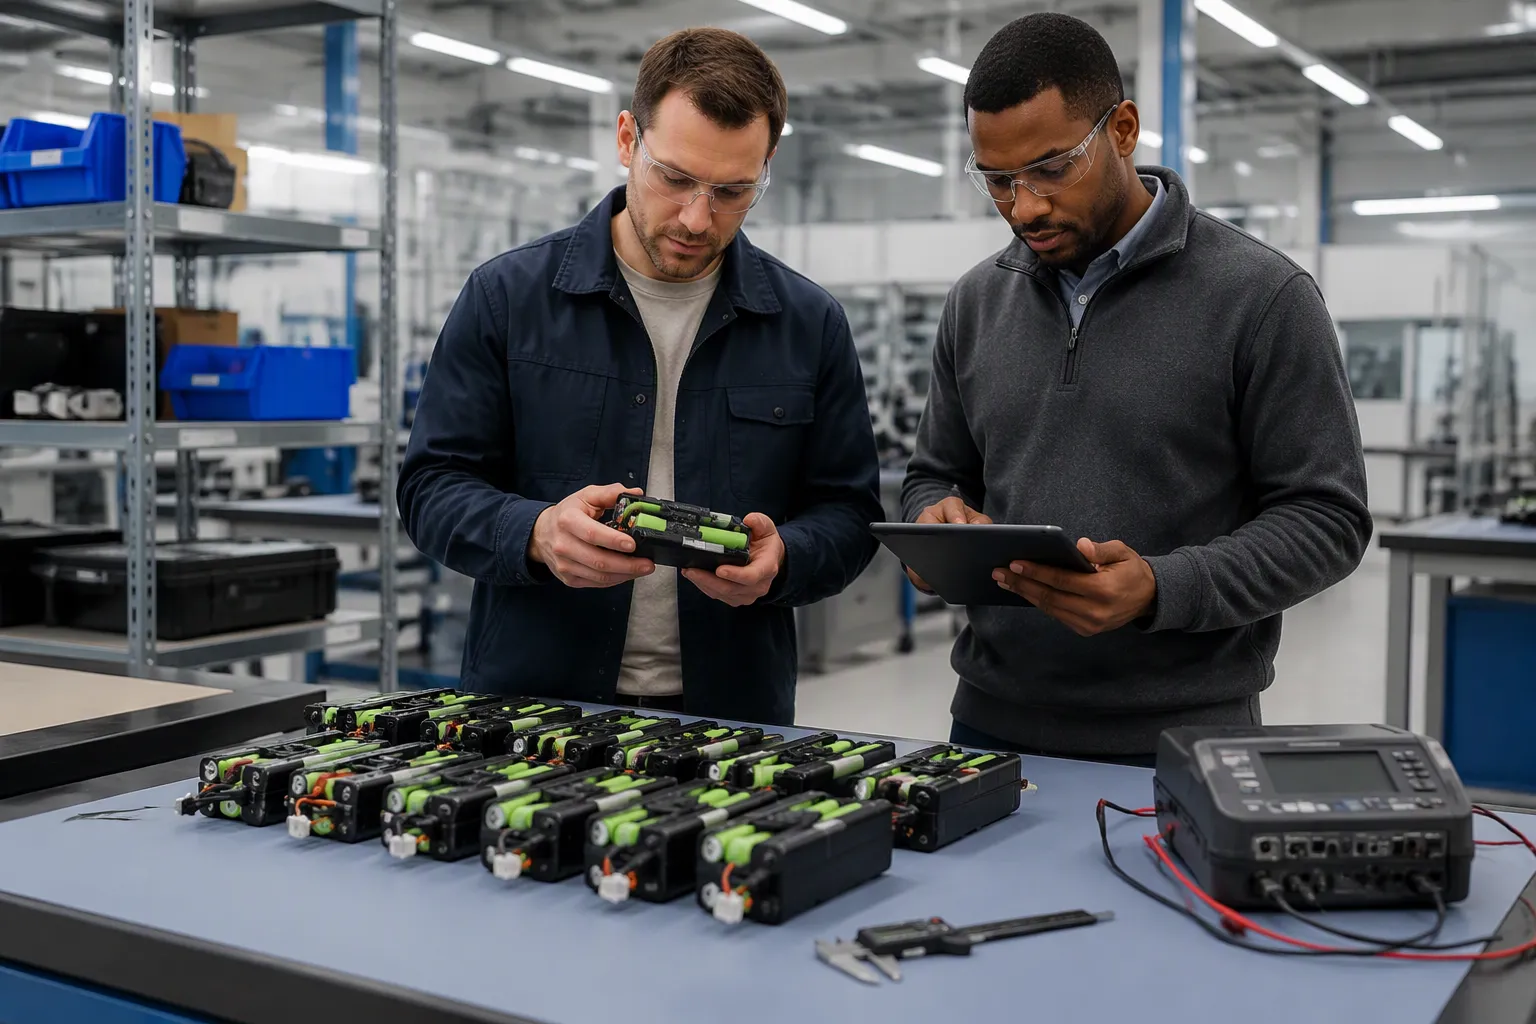
La producción piloto verifica si un diseño de batería personalizado se puede fabricar de forma consistente utilizando los materiales, procesos y controles previstos. Sirve de puente entre los prototipos de ingeniería y los pedidos en volumen, pero no reemplaza la cualificación del diseño ni las pruebas rutinarias al final de la línea de producción.
Parte 1: Definir el objetivo del piloto
1.1 Comience con una línea de base controlada.
Identifique el modelo de celda aprobado, la lista de materiales (BOM), los planos, el firmware y la configuración de protección. Registre cualquier método de prototipado que vaya a modificarse para la producción. Las muestras fabricadas a mano pueden no representar la soldadura, la colocación del aislamiento, el ensamblaje de la carcasa ni los dispositivos de prueba de la producción.
1.2 Establecer la aceptación antes de la compilación
Antes de recopilar los resultados, es necesario acordar la cantidad de la muestra piloto, el plan de muestreo, las condiciones de operación y los criterios de liberación. No existe un requisito universal de tres lotes ni de un número fijo de paquetes en cada proyecto. El plan debe reflejar el riesgo, la madurez del proceso y el acuerdo de calidad.
Parte 2: Verificar las variaciones mecánicas y eléctricas
2.1 Medir las distribuciones, no solo los promedios.
Registre las dimensiones finales, la ubicación de los cables, la alineación de los conectores y el ajuste del ensamblaje. Evalúe la variación con respecto al compartimento de la batería y los requisitos de montaje reales. Un valor medio dentro de la tolerancia no garantiza que todas las unidades encajen.
2.2 Adaptar las pruebas a su propósito.
Utilice los controles de selección y funcionales acordados para la producción, complementados con pruebas de capacidad, resistencia, carga de pulsos o térmicas según lo requiera el plan de validación. No dé por sentado que cada paquete debe someterse a una prueba de ciclo de vida completa ni que una breve verificación funcional determina el tiempo de funcionamiento.
Separe la evidencia de calificación del diseño de los registros de fin de línea a nivel de unidad y de las verificaciones de proceso a nivel de lote. Cada una responde a una pregunta diferente.
Parte 3: Revisión de los controles del proceso de fabricación
3.1 Confirmar los métodos de intención de producción
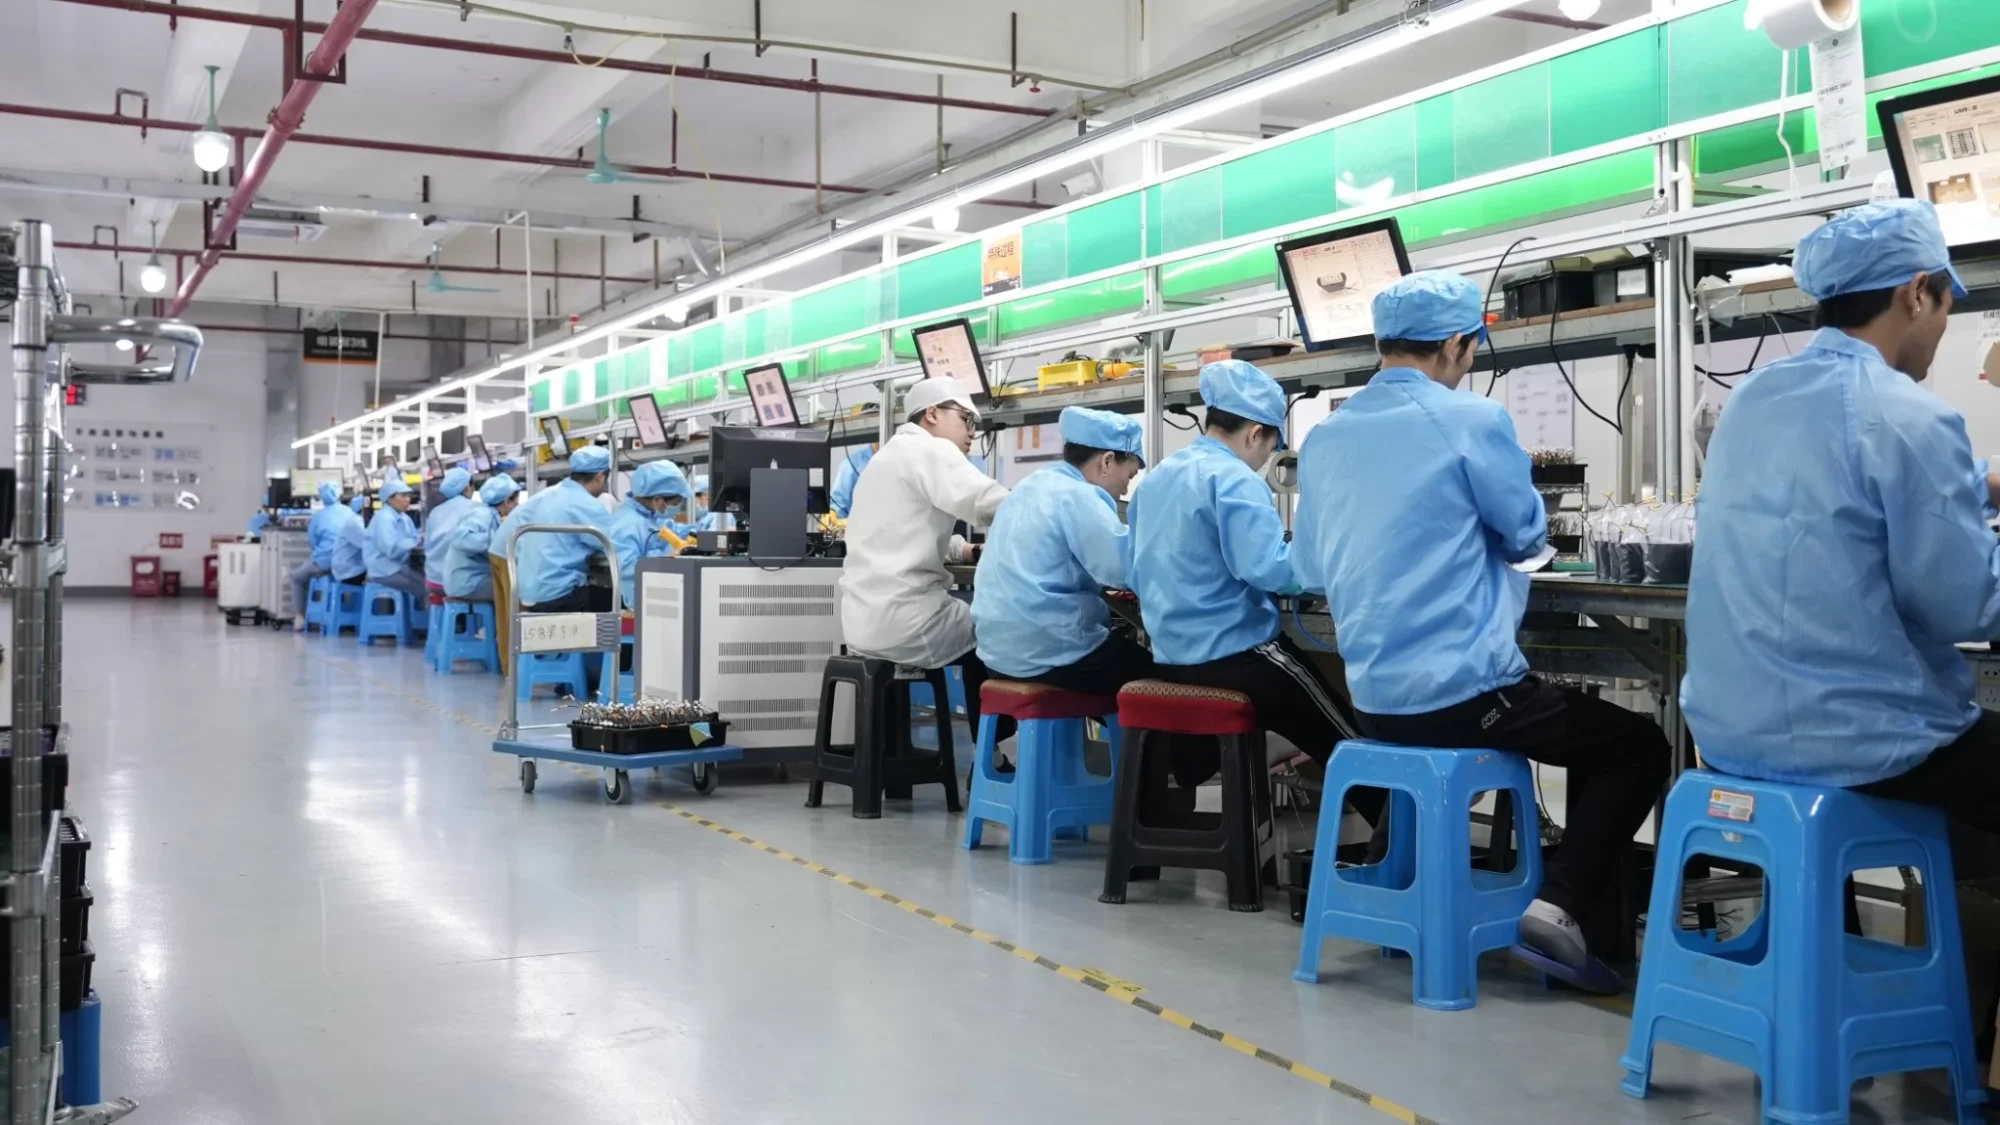
Revisar la recepción de celdas, la trazabilidad, la unión, el aislamiento, el enrutamiento, el ensamblaje de la carcasa y la inspección. Verificar las instrucciones del proceso, la capacitación del operador y la idoneidad de los accesorios. Definir cómo se controlan las herramientas, los equipos de medición y las revisiones del software.
3.2 Analizar defectos y rehacer el trabajo.
Realice un seguimiento independiente del rendimiento en la primera pasada y del rendimiento final tras la reelaboración. Clasifique los defectos e investigue sus causas. Un bajo número de defectos en un proyecto piloto pequeño no es prueba estadística de que no puedan ocurrir fallos poco frecuentes.
Documente la aprobación de las correcciones y las verificaciones posteriores. No oculte los problemas de ensamblaje recurrentes enviando únicamente las unidades que superaron las pruebas tras los ajustes realizados.
Parte 4: Validar la interfaz del host
4.1 Probar los paquetes destinados a la producción en el equipo
Utilice el hardware, el cargador y el firmware correspondientes. Compruebe el arranque, las transiciones de carga, la carga, el tiempo de funcionamiento previsto y el comportamiento de apagado en las condiciones acordadas. Si se utiliza comunicación, verifique las unidades, el escalado, la gestión de datos obsoletos y la notificación de fallos.
4.2 Comprobar la coherencia de la configuración
Confirma eso Configuración de BMS y PCM Asegúrese de que la revisión aprobada coincida en todas las unidades. Registre la programación y la evidencia de verificación. Un paquete físicamente idéntico puede comportarse de manera diferente si su configuración difiere.
Parte 5: Tomar una decisión de liberación basada en evidencia
Diseño controlado y configuración orientada a la producción.
Registros de la construcción piloto y trazabilidad de los componentes.
Variación medida en relación con los criterios de aceptación.
Registros de defectos, retrabajos y acciones correctivas.
Integración con el sistema anfitrión y evidencia de calificación aplicable.
Desviaciones aprobadas y titularidad de riesgos pendientes.
La liberación, la liberación condicional o cualquier otro programa piloto deben ir precedidas de una revisión documentada. Cualquier problema sin resolver requiere un responsable, un plan de contención y criterios de cierre; una fecha límite de entrega no justifica por sí sola la aceptación.
Preguntas Frecuentes
¿Un programa piloto es lo mismo que una validación de diseño?
No. La producción piloto evalúa la repetibilidad de la fabricación, mientras que la validación del diseño determina si el producto cumple con los requisitos previstos.
¿Es necesario que cada unidad se someta a una prueba de capacidad máxima?
Definir el cribado y el muestreo adecuados en función del riesgo, la capacidad de las pruebas y el plan de control acordado.
¿Qué información debe proporcionar un fabricante de equipos originales (OEM) antes de presentar un presupuesto para un proyecto piloto?
Comparta los planos de referencia, los requisitos y las cantidades de producción objetivo a través de la Consulta sobre proyectos de baterías personalizadas.


