

Suurten ilmailualan kiinnityslevyjen on pysyttävä tasaisina tarkan kokoonpanon, kuormansiirron ja kiinnitettyjen komponenttien välisen kohdistuksen varmistamiseksi. Leveiden pintojen, taskujen ja kiinnitysreikien koneistus voi vapauttaa jäännösjännitystä ja vääristää levyä puristuksen avaamisen jälkeen. Tasaisuus riippuu siis muustakin kuin lopullisesta tasoituslastusta: aineenpoisto, työkappaleen kiinnitys, peruspisteen suunnittelu ja tarkastus on otettava huomioon yhdessä. Ilmailualan työ havainnollistaa näitä päätöksiä seuraavien tekijöiden avulla: räätälöityjä valmistuspalveluita.
Raskaan materiaalin poisto voi vääristää suuria ilmailu- ja avaruuslevyjä
Paksun materiaalikappaleen jyrsintä ohuemmaksi levyksi, jossa on taskuja ja ripoja, aiheuttaa epätasaisen materiaalin poiston. Ennen jyrsintää olleet jännitykset jakautuvat uudelleen jyrsinnän jälkeen. Lisäksi, kun insinööri poistaa materiaalia jyrsimällä, leikkuri kohdistaa voiman, joka saa levyn liikkumaan. Näin ollen, vaikka levy näyttää litteältä kiinnitettynä, se voi joustaa tai vääntyä irrotettaessa. Ohuet uumat ja tukemattomat jännevälit ovat erityisen alttiita tällaiselle muodonmuutokselle.
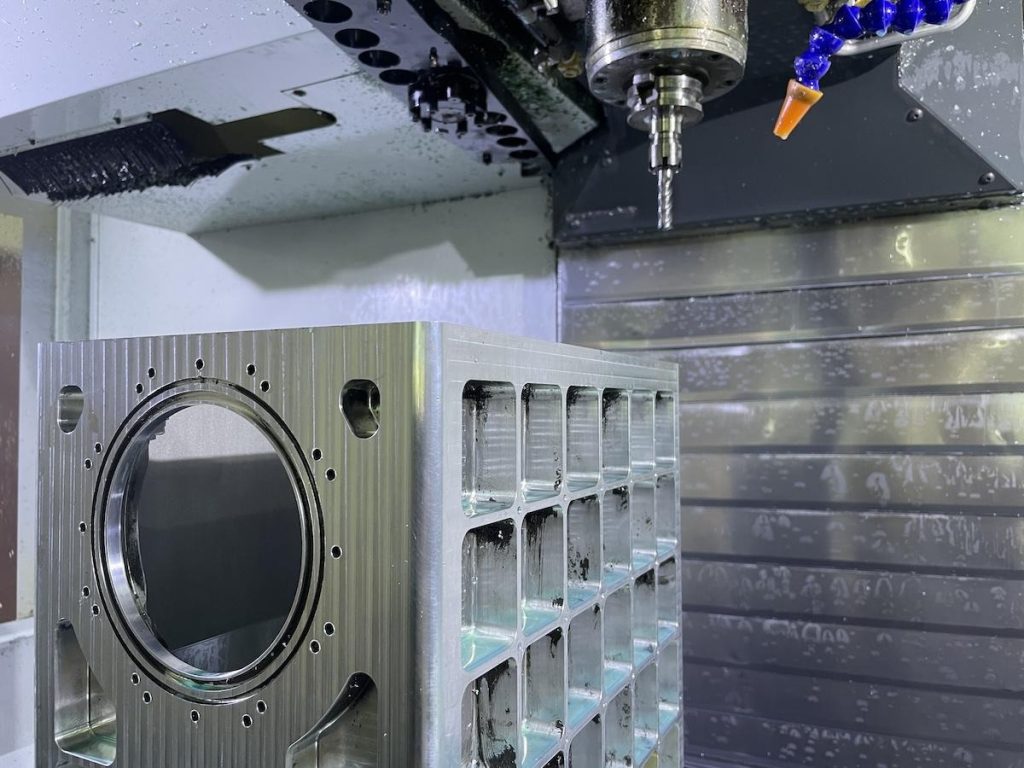
Vaikka 5-akselinen CNC-työstö Pelkkä materiaalin poisto ei takaa osien tasaisuutta, vaan on tarpeen kontrolloida sekä materiaalin määrää että poistoaikoja. Alumiinilevyt usein muuttavat muotoaan olosuhteissa, joissa niillä on ohuet poikkileikkaukset ja/tai ne on koneistettu epätasaisilla taskuilla. Aiemmista työstöprosesseista johtuvien jäännösjännitysten lisäksi teräsaihiot säilyttävät usein varastotuotannosta peräisin olevia jäännösjännityksiä.
Ilmailuprojektissa 45-numeroisen teräskomponentin koko 68 × 68 × 40 mm vaati huomattavaa materiaalinpoistoa kiinteästä aihiosta ja koneistusta komponentin kaikilta kuudelta sivulta. Komponentin eri ominaisuuksien väliset geometriset suhteet oli pidettävä ± 02 mm:n tarkkuudella. Siksi muodonmuutoksen hallinta oli kriittistä. Komponentilla olisi samat jännitysten purkautumisongelmat kuin levylläkin.
Koneistusjärjestys ja työkappaleen kiinnitys määrittävät lopullisen stabiilisuuden
Tehokas strategia erottaa rouhintatyöstöstä hienotyöstöstä, jossa rouhinta poistaa suurimman osan aineesta pienellä työvaralla. Työkappale voidaan sitten jännitystenpoistolla poistaa, minkä jälkeen sen todelliset mitat määritetään. Hienotyöstö poistaa vain työvaran käyttämällä mahdollisimman vähän voimaa, joka voisi aiheuttaa kappaleen taipumista. Sivujen/taskujen vaihtaminen estää poiston keskittymisen.
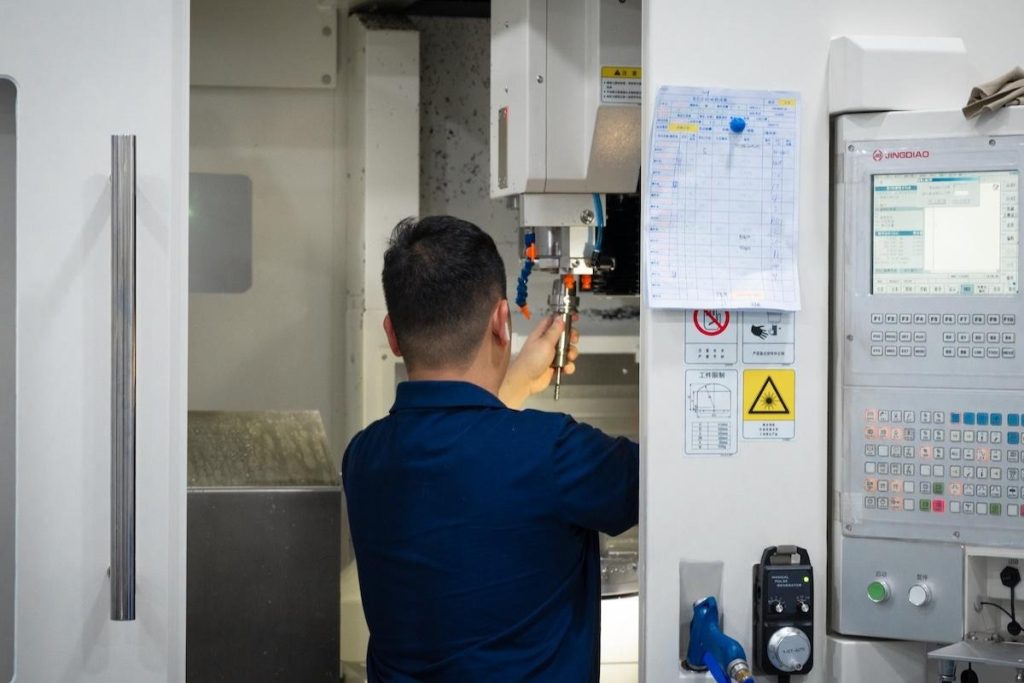
Tässä tapauksessa teräsosat koneistettiin siten, että kummallekin puolelle jäi 0.5 mm työvaraa, kun karkeatyöstö tehtiin kaikista kuudesta suunnasta. Tämän jälkeen suoritettiin hehkutus sisäisten jännitysten poistamiseksi. Työvara otti huomioon mahdollisen liikkeen ja tarjosi materiaalia korjattavaksi. Perustaso luotiin hiomalla ja se asetettiin ensisijaiseksi peruspisteeksi ennen CNC-metallin työstö tehtiin viisiakselisella koneella.
Suurilla levyillä kiinnittimien tulisi käyttää nollapisteitä samalla, kun ne tukevat osaa estämättä työkalun pääsyä. Nämä palvelut tuovat lisäarvoa, kun ne sisältävät työstösuunnitelman, varastovaran, kiinnittimien kosketuspisteiden ja järjestyksen tarkistuksen ennen leikkauksen aloittamista – eivätkä pelkästään piirustuksen suorittamisen.
Tasaisuuden ja rajapinnan tarkkuuden hallinta tarkastuksen avulla
Tasomaisuus on tarkastettava osasta ilman paikallaan olevia työstöpuristimia tai tukea. Levyjen osalta ruudukon suuntainen tarkastus auttaa tunnistamaan kaltevuuden vs. paikallisen taipumisen ja määrittämään, kohdistiko kiinnitin riittävästi painetta piilottaakseen elastisen muodonmuutoksen leikkauksen aikana. Tukimenetelmä on dokumentoitava, jotta kaikki tulevat tarkastukset suoritetaan identtisissä olosuhteissa. Pintalevy ja indikaattori osoittavat vaihtelua; koordinaattimittauslaitetta käytetään pintojen ja datapisteiden kartoittamiseen. Vain neljän kulman mittaus voi saada insinöörin huomaamatta keskeisen kaarevuuden. Lukemien vertailu on vaikeaa, kun osat on asetettu eri tuille. Lämpötilastabiilius rajoittaa mittausten vaihtelun määrää.
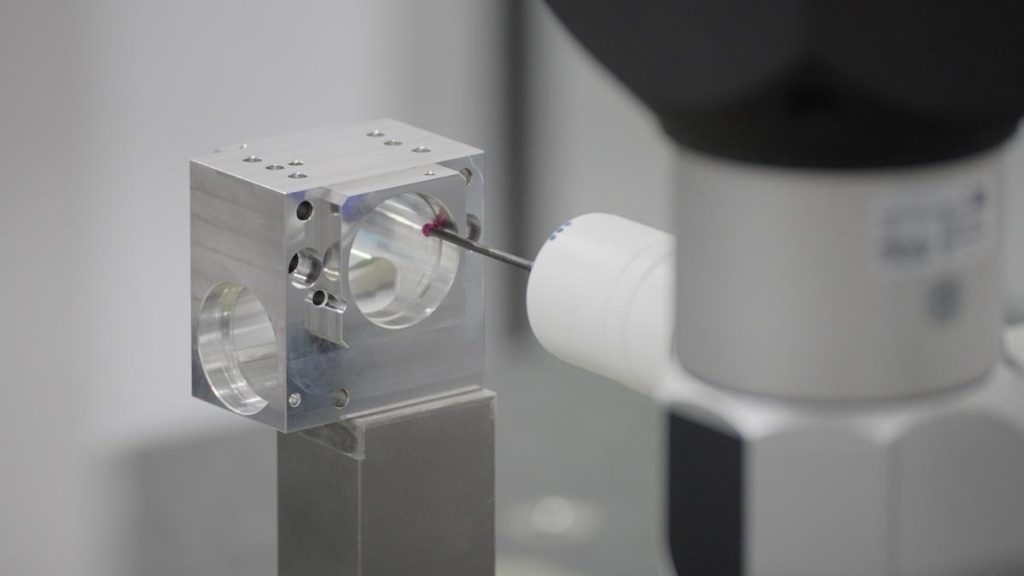
Dokumentoidun tarkastuksen avulla tapahtuvan työstöprosessin hallinnan lisäksi CNC-työstöprosessien toistettavuus on tärkeää toistuvien tilausten kannalta. Teräsprojektissa ennen kaikkien ominaisuuksien sijaintien määrittämistä peruspinta koneistettiin tasaiseksi. Viimeistelytyöstön ohjaamiseksi määritettiin 02 mm:n geometriset toleranssit ja reiän halkaisijat H7. Asennuslevyjen sijoittelun tarkkuuden varmistamiseksi tarkista reikien perustason sijainti sekä reikien yhdensuuntaisuus ja kohtisuoruus. Vaikka 5-akselinen CNC-työstö vähentää työn asettamiseen liittyviä virheitä, se on silti mitattava tulosten varmistamiseksi.
CNC-metallintyöstön toistettavuus edellyttää, että jokaiselle erän tuotteelle tehdään samanlaiset tarkastukset; pelkkä ensimmäisen tuotteen hyväksyminen ei takaa laatua. Räätälöityjen valmistuspalveluiden tulisi määritellä selkeästi tarkastuspisteet ja hyväksyttävät standardit jokaiselle tuotteelle ennen tuotannon aloittamista.
Yhteenveto
Ilmailu- ja avaruusteollisuuden tasaiset levyt syntyvät hallitsemalla jännitystä ja geometriaa koko tuotannon ajan, eikä luottamalla lopulliseen tasapintaan. Tasapainotettu rouhinta, suunnitellut työvarat, jännityksenpoisto tarvittaessa, vakaa työkappaleen kiinnitys ja nollapistepohjainen viimeistelyn muodonmuutosraja. Ilmailu- ja avaruusteollisuuden teräsosan esimerkki osoittaa, miten nämä ohjausobjektit toimivat yhdessä vaativien toleranssien rajoissa. Tarkastus varmistaa pinnan tasaisuuden ja kokoonpanon tarkkuutta määrittävät rajapinnat, mikä tukee toistettavaa tuotantoa.


