

Pelat pemasangan besar untuk industri kedirgantaraan harus tetap rata agar perakitan, transfer beban, dan penyelarasan antar komponen yang terpasang akurat. Pemesinan permukaan yang lebar, rongga, dan lubang pemasangan dapat melepaskan tegangan sisa dan mendistorsi pelat setelah dilepas klemnya. Oleh karena itu, kerataan bergantung pada lebih dari sekadar perataan akhir: penghilangan material, penahan benda kerja, perencanaan titik acuan, dan inspeksi harus dipertimbangkan bersama. Pekerjaan di industri kedirgantaraan mengilustrasikan keputusan-keputusan ini melalui layanan manufaktur kustom.
Penghilangan Material Berat Dapat Mendistorsi Pelat Dirgantara Berukuran Besar
Proses penggilingan material tebal hingga menjadi lembaran material yang lebih tipis (pelat), dengan rongga dan rusuk, menciptakan penghilangan material yang tidak seragam. Tegangan yang ada sebelum penggilingan akan terdistribusi ulang setelah penggilingan; juga, saat seorang insinyur menghilangkan material dengan penggilingan, akan ada gaya yang diberikan oleh pemotong yang menyebabkan pelat bergerak. Dengan demikian, meskipun pelat tampak rata saat dijepit, pelat tersebut dapat melentur atau berputar saat dilepas. Web tipis dan bentang yang tidak ditopang sangat rentan terhadap jenis deformasi ini.
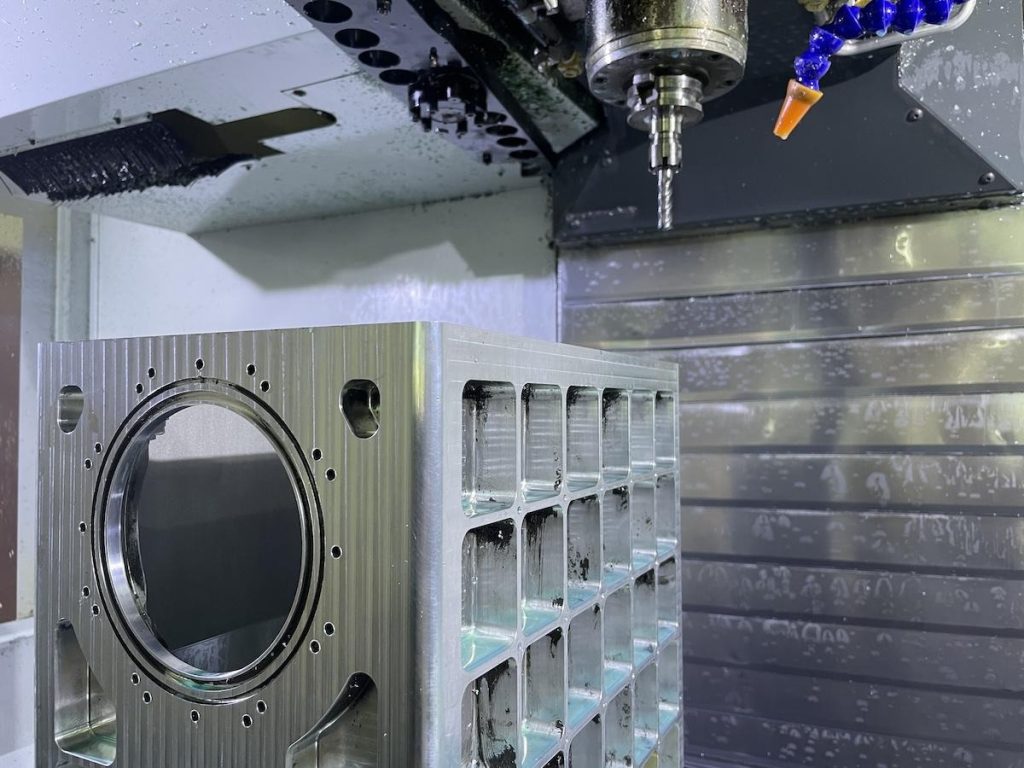
Meskipun Mesin CNC 5-sumbu Hanya dengan memotong saja tidak menjamin bagian-bagian tersebut akan rata, perlu dikontrol baik seberapa banyak material yang dihilangkan maupun pada waktu yang tepat. Pelat aluminium cenderung berubah bentuk dalam kondisi di mana penampang melintangnya tipis, dan/atau telah dikerjakan dengan pembuatan rongga yang tidak merata. Selain mempertahankan tegangan sisa akibat proses pengerjaan sebelumnya, lembaran baja seringkali mempertahankan tegangan sisa dari produksi stok.
Dalam sebuah proyek kedirgantaraan, sebuah komponen baja 45# berukuran 68 × 68 × 40 mm membutuhkan pengurangan material yang cukup besar dari bahan baku padat dan pemesinan pada keenam sisi komponen tersebut. Hubungan geometris antara berbagai fitur komponen harus dijaga dalam batas ± 02 mm. Dengan demikian, pengendalian deformasi menjadi sangat penting. Komponen tersebut akan menghadapi masalah yang sama terkait pelepasan tegangan seperti halnya pelat.
Urutan Pemesinan dan Penjepitan Benda Kerja Menentukan Stabilitas Akhir
Strategi yang efektif akan membedakan antara pengerjaan kasar dan pengerjaan halus, di mana pengerjaan kasar akan menghilangkan sebagian besar material dengan sedikit toleransi. Benda kerja kemudian dapat menjalani proses penghilangan tegangan, setelah itu dimensi sebenarnya akan ditetapkan. Pengerjaan halus hanya menghilangkan toleransi dengan gaya minimal yang dapat menyebabkan pembengkokan bagian tersebut. Mengganti sisi/kantong akan mencegah konsentrasi penghilangan material.
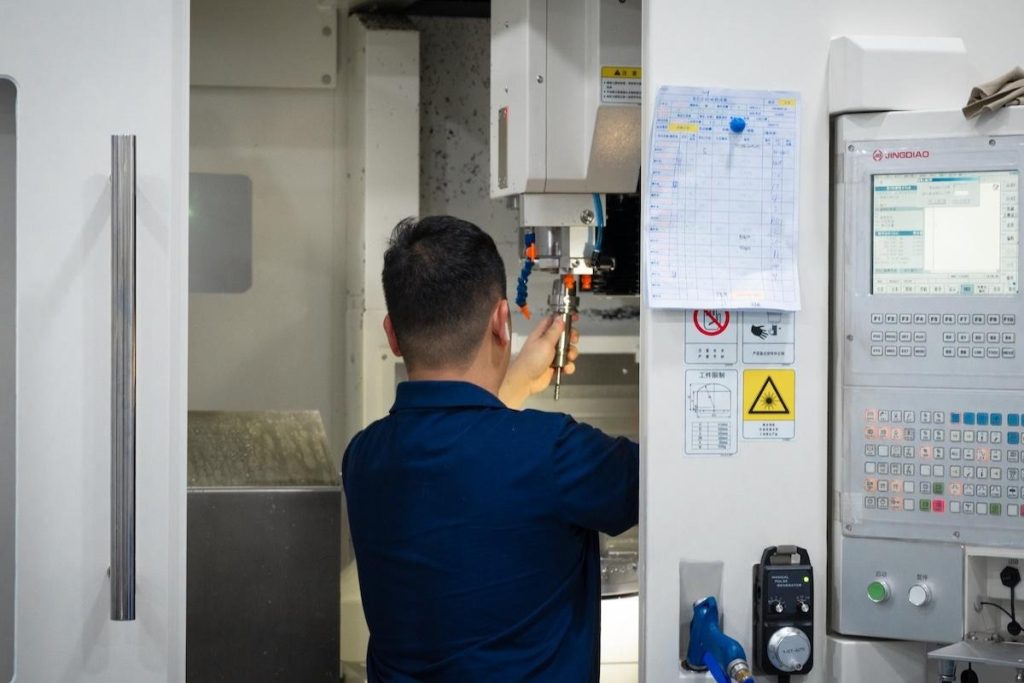
Dalam kasus ini, bagian-bagian baja dikerjakan sedemikian rupa sehingga tersisa toleransi 0.5 mm di setiap sisi ketika pengerjaan kasar dilakukan dari keenam arah. Ini diikuti dengan proses anil untuk menghilangkan tegangan internal. Toleransi tersebut memperhitungkan pergerakan apa pun dan menyediakan material untuk koreksi. Bidang acuan dibuat melalui penggerindaan dan ditetapkan sebagai acuan utama sebelum Pemesinan logam CNC dilakukan dengan menggunakan mesin lima sumbu.
Untuk pelat besar, perlengkapan harus menggunakan bantalan acuan sambil menopang bagian tersebut tanpa menghalangi akses alat. Layanan ini memberikan nilai tambah ketika mencakup peninjauan rencana pemesinan, toleransi stok, titik kontak perlengkapan, dan urutan sebelum pemotongan dimulai—bukan hanya eksekusi gambar.
Mengontrol Kerataan dan Akurasi Antarmuka Melalui Inspeksi
Kerataan harus diperiksa pada bagian tersebut tanpa penjepit mesin atau penyangga. Pada pelat, pemeriksaan sepanjang grid akan membantu mengidentifikasi kemiringan versus kelengkungan lokal dan menentukan apakah perlengkapan yang diberikan memberikan tekanan yang cukup untuk menyembunyikan deformasi elastis selama pemotongan. Penting untuk mendokumentasikan metode penyangga agar semua pemeriksaan di masa mendatang dilakukan dalam kondisi yang identik. Pelat permukaan dan indikator menunjukkan variabilitas; CMM digunakan untuk memetakan permukaan dan fitur datum. Pemeriksaan hanya pada empat sudut dapat menyebabkan seorang insinyur mengabaikan kelengkungan di tengah. Sulit untuk membandingkan pembacaan ketika bagian-bagian tersebut telah ditempatkan pada penyangga yang berbeda. Stabilitas suhu membatasi jumlah variasi yang dapat terjadi dalam pengukuran.
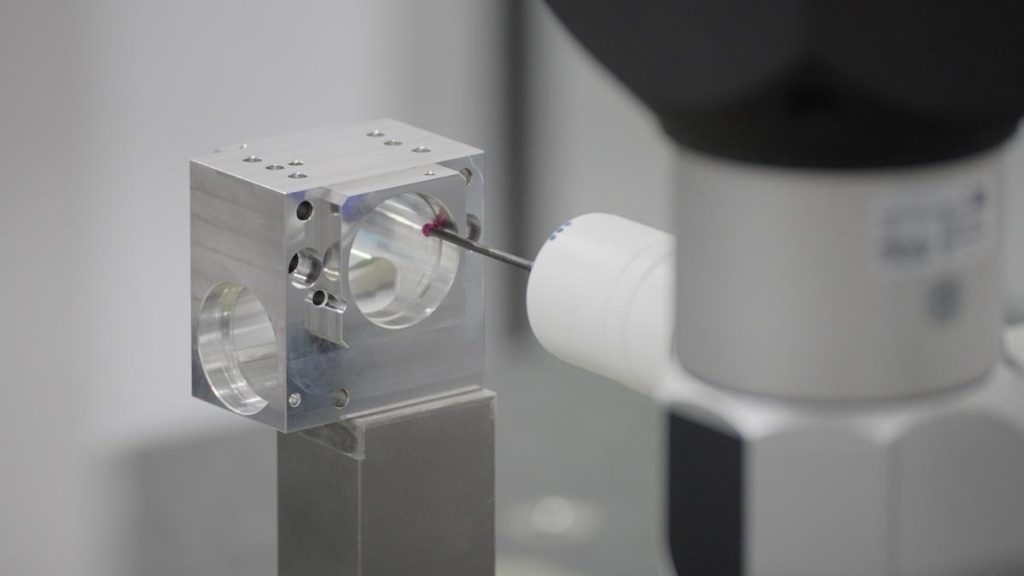
Selain mengendalikan proses pemesinan melalui inspeksi terdokumentasi, pengulangan dalam proses pemesinan CNC penting untuk pesanan berulang. Pada proyek baja, sebelum menetapkan semua lokasi fitur, permukaan acuan diratakan. Toleransi geometris 02 mm dan diameter lubang H7 ditetapkan untuk memandu pemesinan akhir. Untuk memastikan akurasi saat memasang pelat pemasangan, verifikasi lokasi bidang acuan lubang, serta paralelisme dan tegak lurus lubang. Meskipun pemesinan CNC 5 sumbu mengurangi kesalahan yang terkait dengan pengaturan pekerjaan, pengukuran tetap diperlukan untuk memastikan hasilnya.
Pengulangan dalam pemesinan logam CNC mengharuskan pemeriksaan serupa dilakukan pada setiap item dalam batch; hanya menyetujui item pertama tidak menjamin kualitas. Layanan manufaktur khusus harus secara jelas mendefinisikan titik inspeksi dan standar yang dapat diterima untuk setiap produk sebelum memulai produksi.
Kesimpulan
Pelat kedirgantaraan yang rata dihasilkan dari pengelolaan tegangan dan geometri sepanjang proses produksi, bukan hanya mengandalkan pemotongan tipis akhir. Pengasahan kasar yang seimbang, toleransi yang direncanakan, penghilangan tegangan jika diperlukan, penahan benda kerja yang stabil, dan penyelesaian yang dipandu oleh acuan membatasi distorsi. Contoh komponen baja kedirgantaraan menunjukkan bagaimana kontrol ini bekerja bersama di bawah toleransi yang ketat. Inspeksi memverifikasi kerataan permukaan dan antarmuka yang menentukan akurasi perakitan, mendukung produksi yang berulang.


