

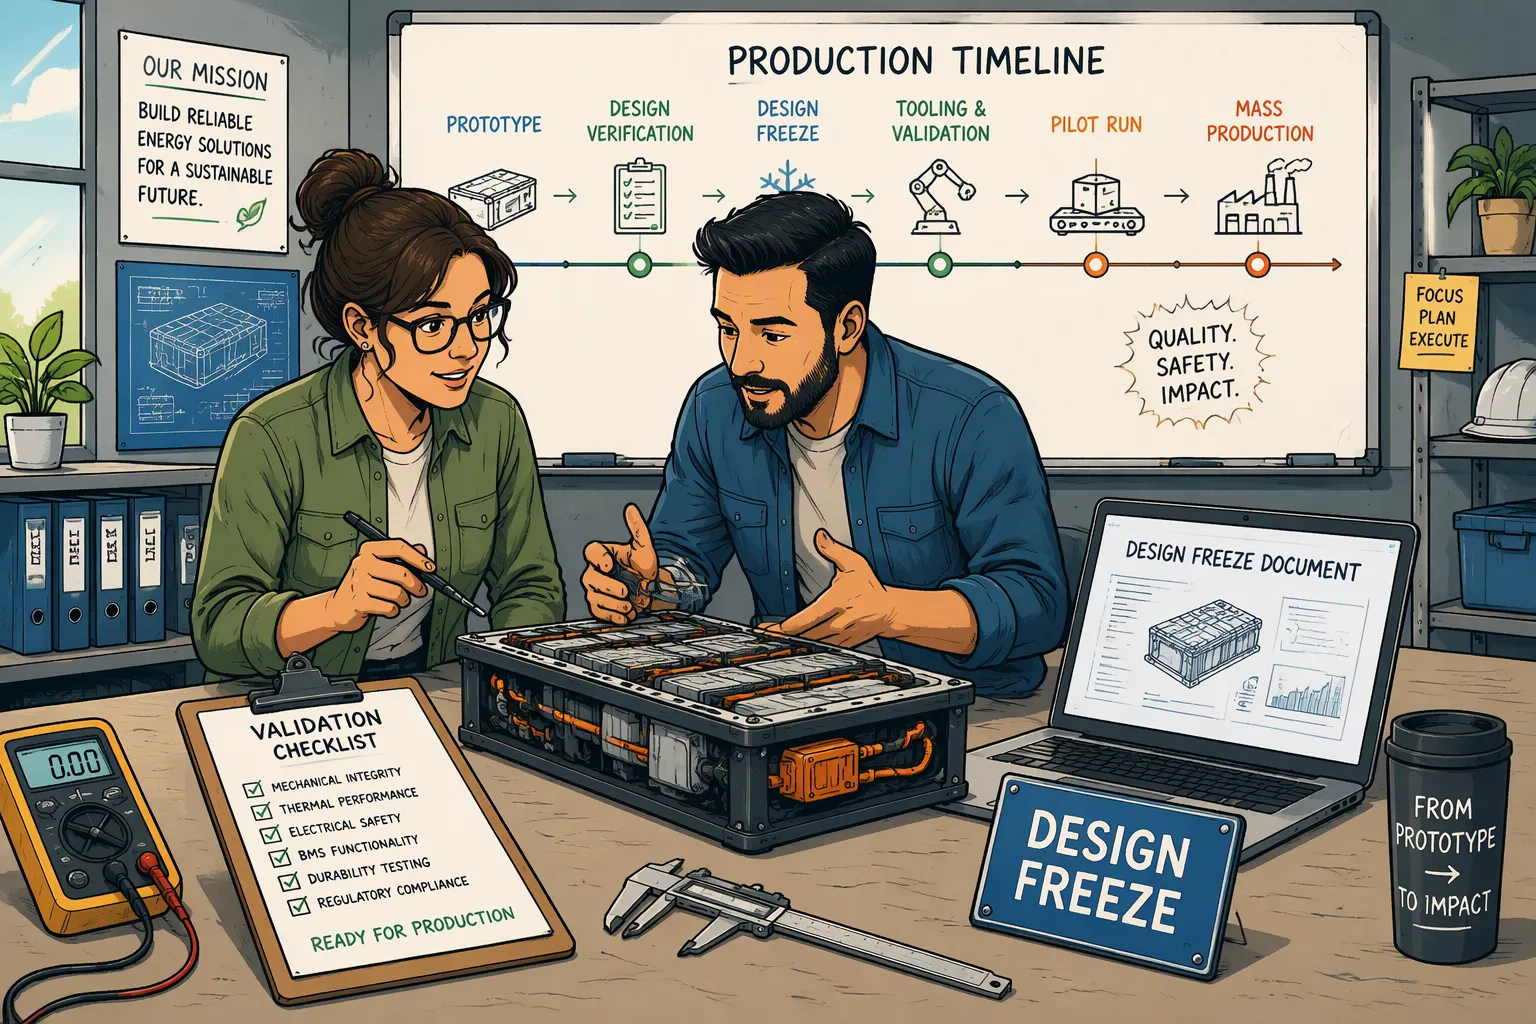
Un prototipo di batteria funzionante dimostra la fattibilità, non la prontezza per la produzione in serie. Prima che un produttore OEM rilasci un pacco batterie al litio personalizzato, il team deve combinare requisiti, prove di test, una configurazione di progettazione approvata e un processo di produzione adeguato. Un campione che alimenta il dispositivo in laboratorio potrebbe ancora lasciare senza risposta domande su autonomia, compatibilità con i caricabatterie, varianti di assemblaggio e gestione dei guasti.
Risposta rapida: Considerate il blocco del progetto come una base di riferimento controllata, non come un'affermazione che lo sviluppo non possa mai cambiare. Definite le prove richieste per ogni fase, bloccate insieme la distinta base approvata, i disegni e il firmware pertinente, quindi utilizzate build destinate alla produzione per verificare la prontezza produttiva. Avviate la produzione di massa solo dopo che la progettazione, il processo, la conformità e la catena di fornitura richiesti siano stati esaminati. Gestite le modifiche e le deviazioni rimanenti attraverso un processo autorizzato.
Punti chiave
Separare le fasi di fattibilità ingegneristica, verifica della progettazione, convalida dell'uso previsto e preparazione alla produzione.
Definisci i criteri di congelamento per il progetto specifico; non esiste una regola universale secondo cui tutti i test inizino o terminino al momento del congelamento della progettazione.
Modelli delle celle di controllo, dettagli meccanici, impostazioni di protezione e software come configurazione collegata.
Selezionare le condizioni di prova in base all'applicazione e agli standard applicabili, non in base alle capacità massime delle apparecchiature del laboratorio.
Utilizzare i risultati dei progetti pilota, i dati tracciabili e i criteri di rilascio approvati per decidere se il processo è pronto per essere esteso su larga scala.
Parte 1: Definire le fasi di sviluppo prima di creare i campioni
1.1 Separare il blocco della progettazione dal rilascio in produzione
I programmi possono utilizzare termini come EVT, DVT e PVT, oppure nomi di fase propri. Il punto importante è definire cosa consente ciascuna fase. Una baseline architetturale iniziale può supportare le decisioni relative agli strumenti di produzione mentre la verifica dettagliata è ancora in corso. Una baseline di produzione successiva dovrebbe identificare la configurazione approvata per la produzione. Nessuna delle due milestone implica automaticamente l'autorizzazione alla spedizione al cliente.
cancello | Decisione principale | Prova tipica |
|---|---|---|
Revisione di fattibilità | L'architettura proposta è in grado di soddisfare i requisiti dell'applicazione? | Requisiti, valutazione preliminare dei rischi e risultati dei campioni ingegneristici |
Definizione della baseline di progettazione o congelamento | La configurazione definita è sufficientemente matura per la fase successiva? | Pacchetto di progettazione controllato, test di fase completati e piano approvato per i lavori rimanenti |
Prontezza del pilota | Il processo previsto è in grado di produrre unità destinate alla produzione? | Materiali, attrezzature, istruzioni, apparecchiature di prova e personale qualificato |
Uscita di produzione di massa | La progettazione e il processo di produzione sono pronti per l'ambito di rilascio autorizzato? | Qualifiche richieste, risultati del progetto pilota, prove di conformità e approvazioni verificabili. |
La verifica controlla gli output rispetto ai requisiti definiti. La convalida riguarda l'uso previsto e le esigenze dell'utente. La convalida del processo verifica se un processo è in grado di raggiungere in modo coerente i risultati specificati laddove richiesto. Queste attività possono sovrapporsi e ripetersi; non devono essere descritte come iniziate solo dopo il congelamento o come sempre completate prima della prima esecuzione pilota.
1.2 Rendere i requisiti testabili
Acquisire la tensione di esercizio e di carica, la corrente continua e impulsiva, la durata degli impulsi, il tempo di funzionamento, la temperatura, lo stoccaggio, l'inviluppo meccanico e le condizioni di servizio previste. Definire il caricabatterie host effettivo, il profilo di carico, il connettore e l'interfaccia di comunicazione. Identificare chi è responsabile della convalida a livello di batteria e a livello di dispositivo.
Specificare i criteri di accettazione e la motivazione del campione prima di eseguire i test. Collegare ciascun requisito a un metodo, a un responsabile, a una configurazione e a un risultato. Qualora i test di lunga durata proseguano oltre una fase intermedia, documentarne lo stato e le decisioni che ne derivano. Non utilizzare l'approvazione condizionata per aggirare un requisito di sicurezza irrisolto o una prova di rilascio obbligatoria.
Parte 2: Congelare la configurazione completa di un pacco batterie
2.1 Gestire insieme la distinta base, i disegni e il software.
La documentazione relativa al pacchetto controllato deve indicare con precisione il produttore e il modello delle celle, le alternative approvate, la disposizione in serie/parallelo, i collegamenti, l'elettronica di protezione, l'isolamento, l'involucro e il connettore. È necessario includere il firmware pertinente, i parametri di configurazione e le istruzioni di programmazione. Non tutti i pacchi batteria sono dotati di software, contattori o raffreddamento attivo; è quindi importante documentare i componenti effettivamente utilizzati.
Elettrica: Schemi elettrici, valori nominali, selezione dei fusibili, cablaggio, piedinatura e limiti di protezione con tolleranze.
Meccanico: Dimensioni finali, tolleranza, montaggio, uscita del cavo, limiti di curvatura, isolamento e margine di dilatazione richiesto.
Software e comunicazione: Versione rilasciata, set di parametri, definizioni dei dati, comportamento all'avvio e risposta agli errori.
Produzione: Disegni di assemblaggio, istruzioni di lavoro, parametri di giunzione e metodi di ispezione.
Accettazione: Limiti di controllo in entrata, durante il processo e nei test finali, nonché requisiti di etichettatura e confezionamento.
Una modifica a una cella può influire su diversi documenti, ma non invalida automaticamente ogni disegno o report. Eseguire una valutazione d'impatto e aggiornare i record interessati. Considerare la baseline come un insieme tracciabile di revisioni approvate, anziché affidarsi a un singolo "campione di riferimento" non datato.
2.2 Distinguere l'approvvigionamento di cellule dalla produzione di cellule
Un assemblatore di pacchi batteria di solito qualifica le celle acquistate e ne controlla l'identità, le condizioni e l'utilizzo nell'assemblaggio. Il rivestimento degli elettrodi, il riempimento dell'elettrolita e la produzione del separatore rientrano nella produzione delle celle, a meno che il fornitore non esegua effettivamente tali operazioni. Non presentare i controlli sui materiali effettuati dalla fabbrica di celle come fasi di routine dell'assemblaggio del pacco batteria.
Concordare i controlli in entrata e i criteri di selezione delle celle appropriati al progetto, inclusi i campionamenti di tensione, resistenza o capacità, ove giustificato. Specificare le condizioni di misurazione e i limiti approvati. Non inventare una tolleranza di corrispondenza universale né promettere che lo squilibrio si manifesterà dopo un numero fisso di cicli. Verificare con l'ufficio acquisti la disponibilità delle celle, la notifica delle modifiche e le procedure di sostituzione approvate.
Parte 3: Creazione di una matrice di convalida specifica per l'applicazione
3.1 Selezionare i test in base alla funzione, al rischio e al mercato
Le condizioni di prova devono derivare dai requisiti approvati e dai metodi di prova applicabili. Una camera in grado di sopportare temperature estreme o un banco prova progettato per migliaia di volt non definiscono le condizioni per un piccolo apparecchio medicale o industriale.
Zona | Domande da risolvere | Prova |
|---|---|---|
Prestazioni elettriche | Il pacco batteria supporta il carico previsto e il sistema di ricarica? | Energia utilizzabile, autonomia, caduta di tensione impulsiva, compatibilità del caricabatterie e comportamento in modalità standby |
Integrazione meccanica | Il componente assemblato si adatta perfettamente e resiste alle sollecitazioni previste? | Dimensioni, montaggio, fissaggio del connettore, instradamento dei cavi e relative prove meccaniche |
Termico e ambientale | Le temperature e l'esposizione ambientale sono controllate? | Mappatura della temperatura, copertura dei sensori e test applicabili di umidità, vibrazione o penetrazione |
Marchio | I guasti producono la risposta di sicurezza specificata? | Soglia, ritardo, tolleranza, recupero e coordinamento dei dispositivi di protezione |
Integrazione host | Il dispositivo nel suo complesso risponde correttamente? | Risultati relativi a comunicazione, allarmi, riserva batteria bassa, avvio e transizione di alimentazione |
Per i sistemi portatili al litio, valutare l'applicabilità di IEC 62133-2Per le applicazioni industriali del litio, rivedere IEC 62619Questi requisiti hanno ambiti di applicazione diversi; i requisiti per i sistemi automobilistici e stazionari non dovrebbero essere imposti a tutte le batterie per strumenti senza giustificazione. Confermare l'edizione e lo schema richiesti con il team di conformità responsabile.
Le prove di trasporto sono separate dalla qualificazione per l'uso previsto. Le linee guida della PHMSA sulle batterie al litio forniscono un punto di partenza ufficiale per i requisiti di trasporto negli Stati Uniti e le informazioni riassuntive dei test. Un riepilogo dei test UN 38.3 non certifica la sicurezza del dispositivo host e gli obblighi di imballaggio e spedizione rimangono separati.
3.2 Definire metodi sicuri e risultati tracciabili
Non è necessario richiedere test di penetrazione con chiodi, schiacciamento, esposizione al fuoco o propagazione termica per ogni pacco batteria solo perché questi test esistono. Determinare l'applicabilità e il condizionamento del campione in base al metodo pertinente. I test di qualificazione distruttivi devono essere eseguiti in un ambiente controllato utilizzando campioni specifici, non su ogni batteria in vendita.
Per le verifiche di protezione funzionale, definire le condizioni simulate, la soglia misurata, la tolleranza, il tempo di risposta e il tempo di recupero. Un piccolo pacco batterie può interrompere la corrente tramite MOSFET, mentre un'altra architettura utilizza contattori o fusibili. Evitare dichiarazioni di accettazione generiche come "interruzione entro millisecondi" senza i limiti di progetto e le condizioni di prova approvati.
Registrare gli identificativi del campione, i lotti di celle, la revisione dell'assemblaggio, il firmware o i parametri, l'apparecchiatura, lo stato di calibrazione, l'operatore e la data. Conservare le misurazioni, le deviazioni e le indagini sui guasti, non solo il risultato positivo. Confrontare i campioni pilota con la configurazione qualificata; documentare eventuali differenze e la relativa valutazione. Le sole prove relative alle celle non sono sufficienti a stabilire le prestazioni del pacco o del sistema host completo.
Parte 4: Convalidare la prontezza produttiva attraverso la realizzazione di prototipi pilota
4.1 Collegare i rischi di processo ai controlli pratici
Realizzare prototipi utilizzando i materiali, le attrezzature e i metodi di lavoro previsti, nella misura definita dal piano pilota. Documentare le attrezzature del prototipo o le fasi manuali che differiscono dalla linea di produzione prevista. Un campione ingegneristico realizzato a mano può rivelare problemi di progettazione, ma non può di per sé dimostrare la capacità di produzione a pieno regime.
Esaminare i rischi di processo, come celle invertite, isolamento danneggiato, giunzioni difettose, posizionamento errato dei sensori, programmazione errata dei parametri e cablaggio errato dei connettori. Collegare ciascun rischio significativo alla prevenzione, al rilevamento e a una risposta definita. Un'analisi FMEA di processo supporta questo lavoro, ma il suo metodo di punteggio dovrebbe seguire il framework adottato; la classificazione basata solo su un RPN moltiplicato può trascurare i pericoli ad alta gravità.
Il piano di controllo deve specificare la caratteristica, il metodo di prova, la frequenza, il limite, la registrazione e il piano di intervento. Convalidare le giunzioni e altri processi, se del caso, soprattutto quando l'ispezione finale non può verificare completamente il risultato. Stabilire la manutenzione e la calibrazione delle attrezzature, la formazione degli operatori e i controlli per le rilavorazioni.
4.2 Valutare la resa, la capacità di misurazione e la velocità
Utilizzare i controlli del primo campione per confermare l'assemblaggio iniziale rispetto ai disegni rilasciati e alla distinta base. Monitorare la resa del primo passaggio, le rilavorazioni, gli scarti e i difetti ricorrenti. Laddove le prestazioni in termini di velocità di produzione siano rilevanti, valutare la produttività, il personale, la capacità delle attrezzature e i tempi del ciclo di collaudo in condizioni rappresentative.
Gli indici di capacità di processo richiedono dati e ipotesi adeguati. Linee guida sulle capacità del NIST Mette in relazione la capacità con la variabilità del processo e i limiti di specifica. Non dichiarare un processo pronto a partire da un piccolo campione pilota instabile né considerare Cpk 1.33 come una soglia normativa universale. Concordare l'approccio statistico, l'idoneità del sistema di misurazione e l'obiettivo di accettazione per le caratteristiche in questione.
Define test di fine linea per la progettazione vera e propria. I controlli possono includere identità, polarità, tensione, comunicazione e funzioni di protezione selezionate. Il campionamento della capacità e la qualificazione a lungo termine servono a scopi diversi. Né un "test al 100%" né un breve controllo funzionale dimostrano ogni requisito di durata o di sicurezza.
Parte 5: Modifiche dei comandi durante la fase di accelerazione
5.1 Valutare le modifiche prima dell'implementazione
Una volta approvata la baseline, inoltrare le modifiche tramite una richiesta autorizzata e una valutazione d'impatto. Valutare prestazioni, sicurezza, conformità, attrezzature, fornitura, inventario e tempistiche. Specificare i codici articolo interessati, le revisioni del software, le attività di convalida e il punto in cui avviene il cambio di produzione.
Un aggiornamento del firmware non invalida automaticamente il progetto meccanico o ogni certificazione. Una cella di ricambio non è automaticamente accettabile solo perché la sua tensione nominale e la sua capacità corrispondono. Esaminate attentamente la modifica specifica e la documentazione disponibile, e, se necessario, richiedete una valutazione al laboratorio o all'ente di certificazione competente.
Per quanto riguarda il trasporto, valutare se una modifica crea un nuovo tipo di batteria che richiede ulteriori test ai sensi delle disposizioni applicabili. Per le altre approvazioni, seguire le regole di modifica del regime pertinente. Definire come le configurazioni vecchie e nuove saranno separate, identificate e supportate sul campo.
5.2 Gestire le deviazioni senza perdere il controllo della configurazione
Documentare il materiale non conforme, mettere in quarantena le unità interessate e autorizzarne lo smaltimento. Se è consentita una deroga temporanea, definire i limiti di quantità o di tempo, i numeri di serie interessati, la motivazione, le approvazioni richieste e la data di scadenza. Tale deroga non deve in alcun modo eludere gli obblighi di sicurezza o di legge.
È preferibile analizzare i guasti dei prototipi piuttosto che modificare i limiti semplicemente per ottenere un risultato positivo. Un problema termico può riguardare il layout, il carico, il comportamento della cella o le variazioni di processo. Un difetto di comunicazione può interessare l'host, il cablaggio o la configurazione del BMS. Verificare la correzione ed eseguire test di regressione basati sul rischio prima di rilasciare la configurazione interessata.
Parte 6: Utilizzare una checklist consolidata per il rilascio in produzione
6.1 Esaminare le prove e assegnare i responsabili dell'approvazione
Rilascia l'articolo | Prove da esaminare | Decisione |
|---|---|---|
Requisiti e progettazione | Specifiche approvate, distinta materiali, disegni e baseline software pertinente | Confermare la configurazione rilasciata e le varianti approvate |
Qualificazione | Verifica richiesta, convalida dell'uso previsto e prove di controllo del rischio | Chiudere le lacune obbligatorie prima del rilascio applicabile |
Conformità | Rapporti, certificati, ambito di applicazione e documentazione di trasporto applicabili | Abbinare le prove al modello, alla configurazione e al mercato di destinazione. |
Processo di produzione | Risultati del progetto pilota, istruzioni, attrezzature, formazione e piano di controllo | Confermare la disponibilità per l'ambito di produzione autorizzato |
Ispezione e tracciabilità | Limiti di rilascio, registrazioni dei test, mappatura lotto o seriale e controlli di rilavorazione | Confermare l'accettazione riproducibile e il contenimento dei guasti |
Fornitura e logistica | Fornitori approvati, notifiche di modifiche, etichettatura e imballaggio | Verificare la disponibilità del materiale e la sua prontezza per la spedizione. |
Utilizzare esiti di tipo "superato", "non superato", "bloccato" o "non applicabile", corredati da motivazioni. Assegnare l'autorità di approvazione in base al sistema di qualità del progetto; il numero e i nomi dei dipartimenti non sono universali. Le prove obbligatorie di sicurezza o conformità non devono essere celate dietro un generico "superamento condizionato".
6.2 Rilasciare un ambito definito e monitorare la produzione iniziale
La documentazione di rilascio deve specificare la revisione del prodotto, il sito o la linea di produzione, se pertinente, il volume o l'ambito autorizzato, la data di entrata in vigore e i responsabili dell'approvazione. È importante mantenere collegati i documenti di supporto in modo che un problema riscontrato sul campo possa essere ricondotto alla relativa cronologia di progettazione e produzione.
Monitorare la produzione iniziale per individuare difetti, tendenze di rilavorazione, cambiamenti dei fornitori e feedback dei clienti. Definire i meccanismi di escalation e contenimento. La prontezza produttiva viene mantenuta attraverso il controllo del processo e della configurazione, non è garantita in modo permanente da un singolo lotto pilota di successo.
Quando si pianifica un progetto di batteria personalizzata con Large Power, concordare l'uso previsto, le interfacce, le responsabilità di convalida e i documenti di rilascio in anticipo. Rivedere Requisiti BMS e PCM insieme all'integrazione meccanica e alla corrispondenza capacità di test e certificazione alle prove specifiche necessarie. Un trasferimento disciplinato rende riproducibile il progetto approvato senza promettere che una lista di controllo sostituisca la qualificazione.
FAQ
Quando un produttore di apparecchiature originali (OEM) dovrebbe congelare il design della batteria?
Al punto di svolta definito dal progetto, quando la configurazione e le prove richieste sono sufficientemente mature per la fase successiva, il congelamento del progetto e l'approvazione per la produzione di massa sono decisioni distinte. Definire il lavoro rimanente e le decisioni che ne derivano.
È necessario che tutti i test vengano completati prima della costruzione del prototipo?
Non esiste una sequenza universale. Le versioni pilota possono supportare la verifica e lo sviluppo dei processi. Il piano deve identificare i prerequisiti, controllare i rischi e impedire la distribuzione prima che la documentazione di rilascio richiesta sia completa.
Ogni confezione deve essere sottoposta a test di penetrazione con chiodi o a prove di resistenza in ambito automobilistico?
No. Selezionare i test dall'applicazione, dagli standard applicabili e dalla valutazione del rischio. Le valutazioni delle apparecchiature di laboratorio e gli esempi del settore automobilistico non stabiliscono i requisiti per ogni batteria portatile.
Un aggiornamento del firmware richiede una nuova qualificazione completa?
Non automaticamente. Valutare le funzioni interessate, i controlli di rischio e l'ambito di approvazione, quindi documentare i test di regressione, la convalida o la revisione dello schema necessari.
Un valore di Cpk pari a 1.33 è sufficiente per autorizzare la produzione di massa?
Non da sola. La capacità richiede misurazioni adeguate, dati rappresentativi sufficienti e un processo stabile. L'obiettivo concordato è solo una parte della predisposizione alla produzione.
I report dei test delle celle possono sostituire la convalida del pacco?
No. I report sulle celle supportano la qualificazione dei componenti nell'ambito del loro ambito. La batteria assemblata e l'unità ospitante prevista introducono ulteriori requisiti elettrici, meccanici, termici e di controllo.


