

Le grandi piastre di montaggio aerospaziali devono rimanere piatte per un assemblaggio accurato, il trasferimento del carico e l'allineamento tra i componenti fissati. La lavorazione di ampie superfici, cavità e fori di montaggio può rilasciare tensioni residue e deformare una piastra dopo lo smontaggio. La planarità dipende quindi da più di una semplice passata di spianatura finale: la rimozione del materiale, il bloccaggio del pezzo, la pianificazione del riferimento e l'ispezione devono essere considerati insieme. Il lavoro aerospaziale illustra queste decisioni attraverso servizi di produzione personalizzata.
La rimozione di materiale pesante può deformare le grandi piastre aerospaziali.
La fresatura di un pezzo spesso di materiale fino a ottenere una lamiera più sottile, con cavità e nervature, crea una rimozione di materiale non uniforme. Le sollecitazioni presenti prima della fresatura si ridistribuiscono dopo; inoltre, durante la fresatura, la forza esercitata dall'utensile provoca lo spostamento della lamiera. Pertanto, sebbene una lamiera appaia piatta quando è bloccata, può flettersi o torcersi al momento del rilascio. Le anime sottili e le campate non supportate sono particolarmente soggette a questo tipo di deformazione.
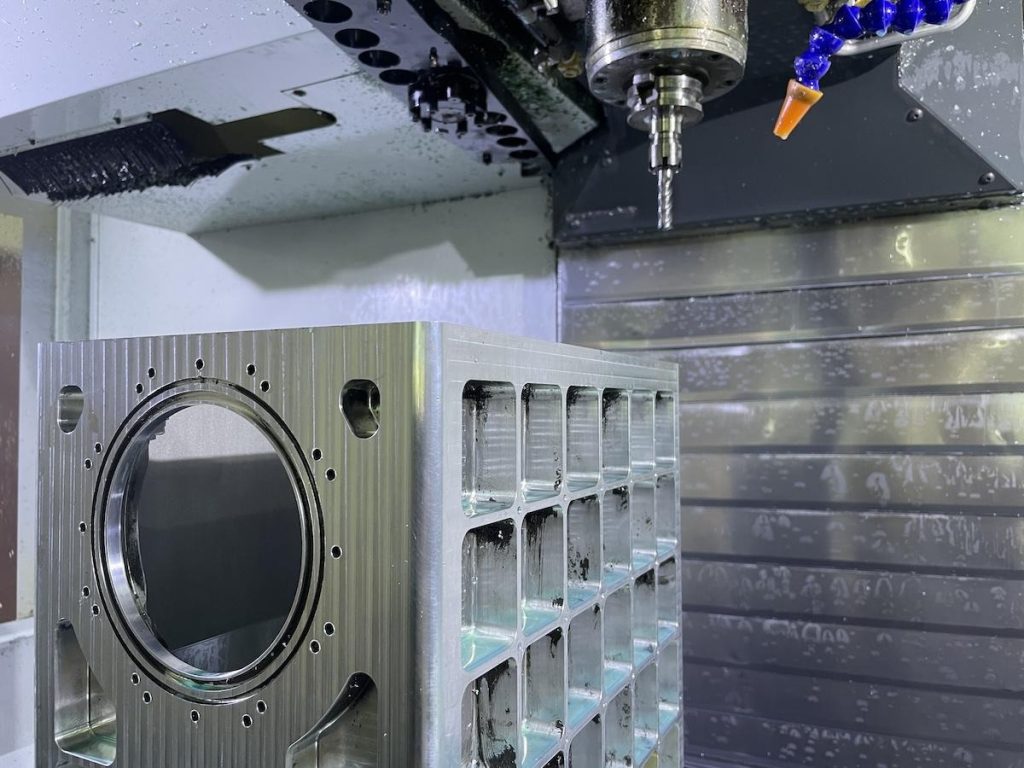
Sebbene il Lavorazione CNC a 5 assi La sola spianatura non garantisce che i pezzi siano perfettamente piani; è necessario controllare sia la quantità di materiale rimosso sia i tempi di rimozione. Le lamiere di alluminio tendono a deformarsi in presenza di sezioni trasversali sottili e/o se sono state lavorate con irregolarità di svuotamento. Oltre a conservare le tensioni residue derivanti da precedenti processi di lavorazione, i semilavorati in acciaio spesso conservano tensioni residue dalla produzione in serie.
In un progetto aerospaziale, un componente in acciaio 45# di dimensioni 68 × 68 × 40 mm richiedeva una notevole asportazione di materiale da un grezzo e la lavorazione su tutti e sei i lati del componente. Le relazioni geometriche tra le varie caratteristiche del componente dovevano essere mantenute entro ± 02 mm. Pertanto, il controllo della deformazione è diventato fondamentale. Il componente avrebbe dovuto affrontare gli stessi problemi di rilascio delle tensioni della piastra.
La sequenza di lavorazione e il sistema di bloccaggio del pezzo determinano la stabilità finale.
Una strategia efficace distinguerà la sgrossatura dalla lavorazione di precisione: la prima rimuove la maggior parte del materiale con un piccolo sovrametallo. Il pezzo può quindi essere sottoposto a distensione, dopodiché si stabiliranno le dimensioni reali. La lavorazione di precisione rimuove solo il sovrametallo con una forza minima che potrebbe causare la flessione del pezzo. Cambiare lato/tasca impedisce la concentrazione della rimozione.
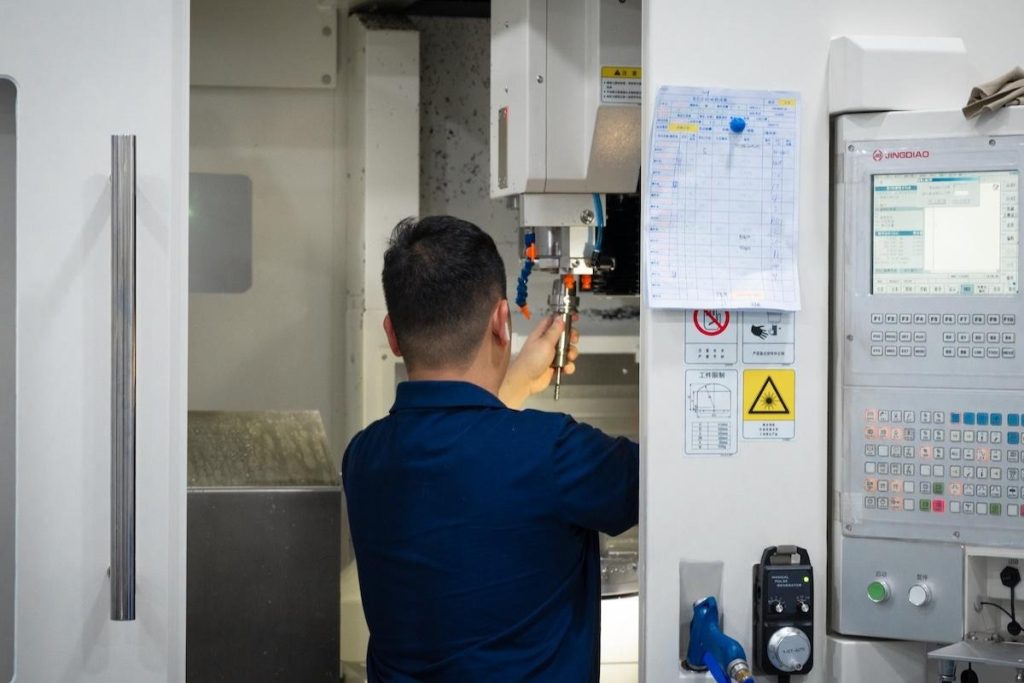
In questo caso, le parti in acciaio sono state lavorate in modo tale che rimanesse un sovrametallo di 0.5 mm su ciascun lato dopo la sgrossatura effettuata da tutte e sei le direzioni. A ciò ha fatto seguito una ricottura per alleviare le tensioni interne. Il sovrametallo ha tenuto conto di qualsiasi movimento e ha fornito materiale per la correzione. Il piano di riferimento è stato creato mediante rettifica ed è stato stabilito come riferimento primario prima Lavorazione metalli CNC è stata eseguita utilizzando la macchina a cinque assi.
Per la lavorazione di lamiere di grandi dimensioni, le attrezzature di fissaggio dovrebbero utilizzare dei punti di riferimento, sostenendo il pezzo senza ostacolare l'accesso all'utensile. Questi servizi aggiungono valore quando includono la revisione del piano di lavorazione, del sovrametallo, dei punti di contatto dell'attrezzatura e della sequenza prima dell'inizio del taglio, e non si limitano alla semplice esecuzione di un disegno.
Controllo della planarità e della precisione dell'interfaccia tramite ispezione
La planarità deve essere ispezionata sul pezzo senza morsetti o supporti di lavorazione. Su piastre, l'ispezione lungo una griglia aiuterà a identificare la pendenza rispetto alla curvatura locale e a determinare se il dispositivo di fissaggio ha applicato una pressione sufficiente a mascherare la deformazione elastica durante il taglio. È necessario documentare il metodo di supporto in modo che tutte le ispezioni future vengano condotte in condizioni identiche. Una piastra di riscontro e un indicatore mostrano la variabilità; una macchina di misura a coordinate (CMM) viene utilizzata per mappare le superfici e i punti di riferimento. Eseguire la misurazione solo sui quattro angoli può indurre un ingegnere a trascurare una curvatura centrale. È difficile confrontare le letture quando i pezzi sono stati posizionati su supporti diversi. La stabilità della temperatura limita la quantità di variazione che può verificarsi nelle misurazioni.
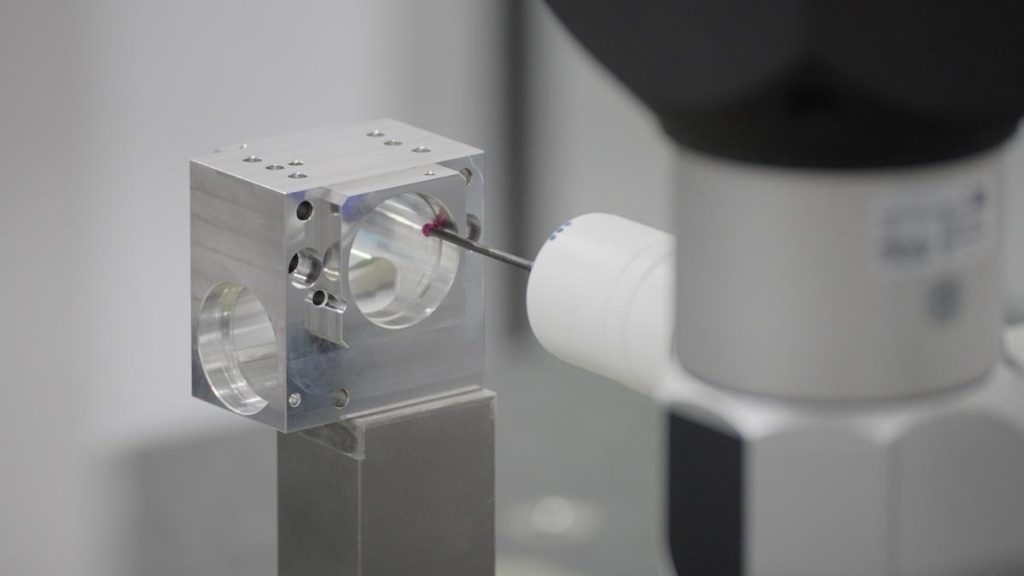
Oltre al controllo del processo di lavorazione tramite ispezioni documentate, la ripetibilità nei processi di lavorazione CNC è fondamentale per gli ordini ripetuti. Nel progetto in acciaio, prima di definire la posizione di tutte le caratteristiche, la superficie di riferimento è stata lavorata in piano. Sono state stabilite tolleranze geometriche di 02 mm e diametri dei fori H7 per guidare la lavorazione di finitura. Per garantire la precisione nel posizionamento delle piastre di montaggio, è necessario verificare la posizione del piano di riferimento dei fori, nonché il parallelismo e la perpendicolarità degli stessi. Sebbene la lavorazione CNC a 5 assi riduca gli errori associati all'impostazione di un pezzo, è comunque necessario effettuare misurazioni per garantire i risultati.
La ripetibilità nella lavorazione CNC dei metalli richiede che vengano effettuati controlli simili su ogni singolo pezzo del lotto; la semplice approvazione del primo pezzo non garantisce la qualità. I servizi di produzione su misura dovrebbero definire chiaramente i punti di controllo e gli standard accettabili per ciascun prodotto prima di iniziare la produzione.
Conclusione
Le piastre aerospaziali perfettamente piane si ottengono gestendo le sollecitazioni e la geometria durante l'intero processo produttivo, senza affidarsi a una semplice finitura di spianatura finale. Una sgrossatura bilanciata, tolleranze pianificate, distensione delle tensioni ove necessario, un bloccaggio stabile del pezzo e una finitura guidata da riferimenti limitano la distorsione. L'esempio del componente in acciaio aerospaziale mostra come questi controlli lavorino in sinergia in presenza di tolleranze stringenti. L'ispezione verifica la planarità della superficie e le interfacce che determinano la precisione dell'assemblaggio, garantendo una produzione ripetibile.


