

Risposta rapida: I rapporti di prova e le certificazioni dimostrano che un pacco batterie è progettato per soddisfare le specifiche. Dicono molto meno, però, sulla capacità di un fornitore di produrre quel pacco in modo affidabile, settimana dopo settimana, nei volumi richiesti.
Cinque parametri della linea di produzione colmano questa lacuna:
-
Efficienza complessiva delle apparecchiature (OEE) con la sua ripartizione completa.
-
Interruzioni di servizio impreviste e relative cause.
-
Tempo di ciclo rispetto alla velocità ideale.
-
Qualità al primo passaggio in ogni stazione e tempo di cambio formato.
-
Andamento nel corso di diversi mesi, con una spiegazione di come viene raccolto ciascun dato; non un singolo valore complessivo.
Punti chiave
-
Le prestazioni della linea di produzione sono un indicatore chiave del rischio di consegna e di qualità, pertanto devono essere incluse nella qualificazione dei fornitori insieme alle prove di collaudo.
-
L'OEE è utile solo se suddiviso in disponibilità, prestazioni e qualità, perché due linee con lo stesso punteggio possono comportare rischi molto diversi.
-
Le cause dei tempi di inattività, i tempi di ciclo e la qualità a livello di stazione mostrano dove un fornitore sta perdendo capacità prima che ciò influisca sui vostri ordini.
-
Il tempo di cambio formato è fondamentale soprattutto per le confezioni personalizzate a basso volume che condividono la linea di produzione con altri prodotti.
-
I metodi di raccolta dei dati sono importanti quanto i numeri stessi; le registrazioni manuali tendono a sottostimare le perdite.
Parte 1: Perché le prestazioni della linea di produzione sono importanti nella qualificazione dei fornitori
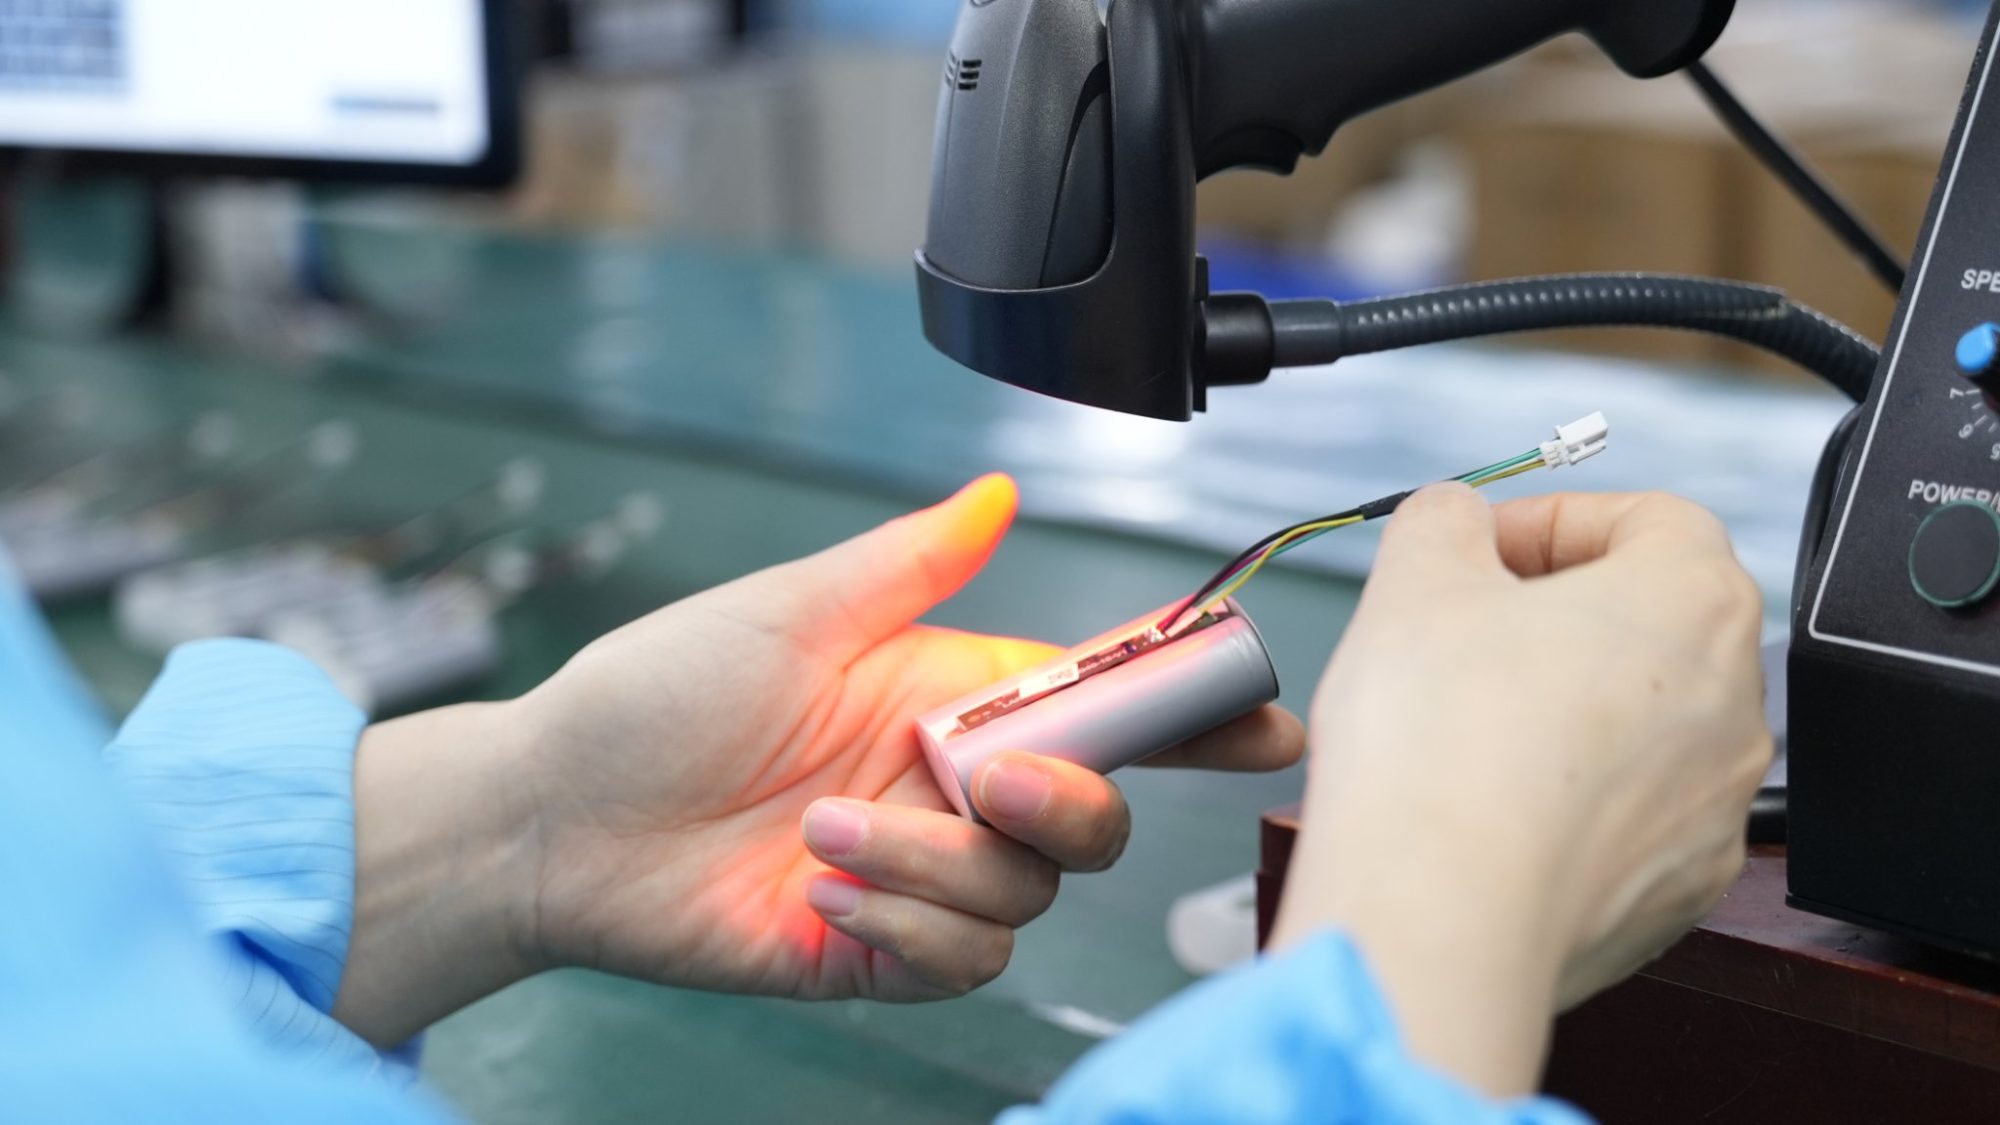
La maggior parte del lavoro di qualificazione OEM si concentra sulle prove di progettazione. Revisione degli acquirenti rapporti di prova delle celle e dei pacchi batteriaÈ necessario verificare le certificazioni e confermare che la configurazione sia bloccata prima del rilascio. Sebbene questo lavoro sia essenziale, risponde solo a una domanda: questo pacchetto è in grado di soddisfare le specifiche? Ciò che non prende in considerazione è se il fornitore sia in grado di continuare a produrre pacchetti con la frequenza e la qualità concordate.
Il divario tra i due può essere costoso. Nel giugno 2024, BMW ha ritirato un ordine di celle del valore di circa € 2 miliardi da Northvolt. Il produttore avrebbe citato ritardi nella produzione e scarsa qualità delle celle come ragioni principali alla base della decisione. Più tardi, quello stesso anno, Reuters ha riferito che l'azienda era stata mancato raggiungimento costante degli obiettivi di produzione settimanaliConsegnando 22,000 celle pronte per la spedizione in una sola settimana di ottobre, a fronte di un obiettivo di 30,000. Sebbene Northvolt fosse un produttore di celle operante su scala di gigafactory e non un assemblatore di pacchi di piccola capacità, la conclusione rimane la stessa: le difficoltà riscontrate sono emerse sulla linea di produzione e non erano il risultato di una cattiva progettazione.
Gli arresti non pianificati sono costosi per l'intero settore manifatturiero. Secondo Il vero costo dei tempi di inattività secondo Siemens nel 2024 Secondo il rapporto, le 500 aziende più grandi del mondo perdono l'11% del loro fatturato a causa di fermi macchina imprevisti, mentre un impianto medio perde 27 ore di produttività al mese.
Le metriche della linea di produzione forniscono agli OEM una visione anticipata di questi rischi. La resa e la capacità di processo vengono solitamente esaminate una sola volta durante il Fase di congelamento e validazione del progettoAnalizzando i cinque parametri seguenti, gli operatori possono monitorare costantemente le prestazioni della linea su base giornaliera, in condizioni reali, per comprendere meglio dove potrebbero verificarsi rischi e guasti.
Parte 2: Le cinque metriche
2.1 OEE e perché chiedere la ripartizione
L'OEE misura quanta parte del tempo di produzione pianificato di una linea si traduce effettivamente in un buon output, evidenziando tre fattori:
-
Disponibilità: La percentuale di tempo previsto in cui la linea è in funzione anziché ferma.
-
Performance: Quanto la velocità di corsa si avvicina al ritmo ideale.
-
Qualità: La percentuale di unità che superano il controllo qualità al primo tentativo, senza necessità di rilavorazioni o scarti.
Moltiplicando questi tre fattori si ottiene un punteggio OEE espresso in percentuale, dove un punteggio del 100% rappresenta un processo produttivo impeccabile.
Seiichi Nakajima, che ha introdotto la misura, ha descritto un punteggio superiore all'85% come di livello mondiale, mentre la maggior parte delle fabbriche in media dal 40% al 60%Un dato principale, di per sé, dice ben poco a un acquirente, ma quando l'OEE viene considerato uno strumento diagnostico, e non un obiettivo arbitrario, può contribuire a individuare miglioramenti concreti.
La tabella seguente spiega il perché. Consideriamo due ipotetiche linee di prodotti che riportano lo stesso punteggio:
|
Line |
Disponibilità |
Cookie di prestazione |
Museale |
OEE |
Rischio principale per l'OEM |
|---|---|---|---|---|---|
|
Linea A |
80% |
95% |
95% |
72% |
Interruzioni frequenti che possono ritardare le consegne |
|
Linea B |
96% |
94% |
80% |
72% |
Elevati tassi di rilavorazione e scarti che mettono a rischio la coerenza |
Entrambe le linee ottengono un punteggio del 72%, tuttavia un acquirente preoccupato per i tempi di consegna dovrebbe esaminare più attentamente la Linea A, mentre chi è preoccupato per i guasti sul campo dovrebbe concentrarsi sulla Linea B.
Per gli OEM, chiedete che Monitoraggio OEE essere eseguito sulla linea specifica che verrà utilizzata per comporre il tuo pacco, suddiviso in tutti e tre i fattori negli ultimi sei-dodici mesi. Vale anche la pena chiedere cosa si intende per tempo di produzione pianificato, poiché escludere pause, manutenzione o cambi di produzione può far sembrare un punteggio superiore alla reale produzione della linea.
2.2 Interruzioni non pianificate e relative cause principali
Le perdite di disponibilità derivano principalmente da arresti non pianificati. Su una linea di confezionamento, questi spesso si concentrano attorno ad alcune stazioni, vale a dire la saldatura delle linguette delle celle, la programmazione del BMS e test di fine linea dove un singolo dispositivo o tester difettoso può bloccare tutto il sistema a monte.
Anziché chiedere un totale, chiedete le ore di inattività al mese insieme alle cinque cause principali, classificate in base al tempo perso. Un fornitore in grado di indicare le principali cause di inattività e di dimostrare le azioni intraprese per risolvere la più rilevante, dimostra di conoscere a fondo i propri processi; un fornitore che si limita a fornire un singolo dato mensile potrebbe non monitorare ancora le cause con sufficiente attenzione per poterle risolvere.
2.3 Tempo di ciclo rispetto alla velocità ideale
Le perdite di prestazioni sono meno visibili rispetto ai fermi. Una linea può funzionare su tutti i turni e comunque non raggiungere la velocità di consegna desiderata perché le stazioni operano al di sotto della velocità ideale o si fermano ripetutamente per alcuni secondi. Queste brevi interruzioni raramente compaiono nei registri dei tempi di inattività, ma sommate insieme contribuiscono al problema.
Un semplice esempio illustra la portata del problema. Se il tempo di ciclo ideale di una linea di produzione è di 60 secondi per confezione, ma la media effettiva è di 75 secondi, la prestazione si attesta all'80%. Nell'arco di una settimana lavorativa di cinque turni, ciò significa che circa un intero turno viene perso a causa dei soli rallentamenti.
Tenendo conto di ciò, i produttori di apparecchiature originali (OEM) dovrebbero richiedere il tempo di ciclo ideale e quello effettivo presso la stazione collo di bottiglia e confrontare la capacità della linea con la domanda prevista. Un fornitore che opera vicino al 100% della sua capacità pratica ha poco margine per assorbire un picco di domanda o per riprendersi anche da una sola settimana negativa.
2.4 Qualità al primo passaggio in ogni stazione
Le perdite di qualità nella produzione di batterie possono essere considerevoli. Uno studio di Accenture e Fraunhofer FFB documento tecnico sulla produzione di celle Si osserva che i tassi di scarto possono variare tra il 2% e il 25%. L'assemblaggio degli imballaggi prevede processi diversi, ma il principio rimane valido: le perdite che non raggiungono mai il cliente influiscono comunque su costi, capacità e uniformità.
La distinzione fondamentale è tra la percentuale di superamento a fine linea e la qualità al primo passaggio. Il collaudo a fine linea conferma che ogni pacco spedito soddisfa i criteri di rilascio. Un'elevata percentuale di superamento in questa fase può nascondere una linea che rilavora una grande quantità di unità prima che raggiungano il banco di collaudo. Gli OEM devono richiedere le percentuali di superamento al primo passaggio per ogni stazione principale, come saldatura, programmazione BMS, isolamento e collaudo finale, insieme alle tipologie di difetti più comuni. I dati a livello di stazione mostrano dove si inseriscono le variazioni nel processo, il che è molto più utile di una singola percentuale complessiva.
2.5 Tempo di cambio formato per produzioni personalizzate a basso volume
I pacchi batteria personalizzati vengono spesso prodotti in piccoli lotti su linee condivise con altri prodotti. Ogni cambio di prodotto può comportare nuove attrezzature, programmi di saldatura, profili di test e firmware del BMS, e ogni minuto impiegato per il cambio rappresenta un minuto di inattività della linea.
Nella pratica, l'OEE (Overall Equipment Effectiveness) può variare significativamente a seconda del mix di prodotti e della complessità del processo; variabili che differiscono notevolmente nelle linee di confezionamento ad alta varietà. Gli OEM dovrebbero chiedere ai propri fornitori quanto tempo richiede in genere un cambio di produzione per un prodotto simile a quello che stanno considerando, con quale frequenza la linea cambia prodotto e qual è la dimensione minima praticabile del lotto. Vale anche la pena verificare se i cambi di produzione vengono conteggiati come tempo pianificato o non pianificato, poiché tale scelta può influenzare considerevolmente il valore dell'OEE.
Parte 3: Il modo in cui vengono raccolti i dati è importante
Ciascuno degli indicatori sopra riportati dipende dalla qualità dei dati sottostanti. Due fornitori possono riportare numeri simili pur misurandoli in modi molto diversi.
Una delle domande più utili è se i dati provengono da registri di turno manuali o da sistemi automatizzati di monitoraggio dell'OEE collegati alle macchine, poiché le registrazioni scritte a mano tendono a tralasciare le brevi soste e ad arrotondare i tempi di inattività. Entrambi gli approcci presentano vantaggi e svantaggi, ma gli acquirenti dovrebbero comprendere quale metodo si cela dietro i dati che vengono loro mostrati.
Altre domande che vale la pena porsi sono:
-
Le definizioni, come ad esempio "tempo pianificato" e "tempo di ciclo ideale", sono coerenti tra le diverse linee e i diversi stabilimenti?
-
Il fornitore può condividere i dati di tendenza relativi a diversi mesi, e non solo un'istantanea recente?
-
Chi esamina internamente i dati e con quale frequenza questi portano ad azioni correttive?
-
È possibile collegare i dati di linea ai numeri di serie qualora si renda necessario risalire all'origine di un problema di qualità?
Parte 4: Lista di controllo delle domande ai fornitori
La tabella seguente può essere utilizzata durante gli audit dei fornitori o le revisioni trimestrali dell'attività aziendale.
|
Metrico |
Cosa chiedere |
Una buona risposta |
Una bandiera rossa |
|---|---|---|---|
|
OEE |
OEE per la nostra linea, suddiviso in tre fattori, su un periodo di 6-12 mesi |
Un'analisi dettagliata con un andamento chiaro e una pianificazione temporale definita. |
Una singola cifra senza suddivisione o storia |
|
Tempi di inattività non pianificati |
Ore al mese e le cinque cause principali |
Cause classificate con azioni intraprese sulla più importante |
Totale mensile senza dati causali |
|
Tempo di ciclo |
Tempo di ciclo ideale vs tempo di ciclo effettivo al collo di bottiglia |
Collo di bottiglia noto con capacità residua contraria alle nostre previsioni |
Non è stata definita una tariffa ideale né è stata rilevata capacità di riserva. |
|
Qualità di prima passata |
Tassi di superamento al primo passaggio per stazione e principali tipologie di difetti |
Dati a livello di stazione con andamento dei difetti |
Solo un tasso di superamento a fine linea |
|
Cambiare nel corso del tempo |
Tipico cambio formato per un prodotto come il nostro |
Tempi misurati e un piano per ridurli |
I cambi di formato non sono inclusi nel calcolo dell'OEE senza alcuna spiegazione. |
|
Raccolta dei dati |
Registri manuali o dati della macchina? |
Metodo chiaro e definizioni coerenti |
Dati raccolti manualmente a fine mese |
DOMANDE FREQUENTI
Un OEE dell'85% è un obiettivo ragionevole per una linea di produzione di pacchi batteria?
Si tratta di un parametro di riferimento utile, non di un voto minimo per superare l'esame. Le linee di produzione ad alto volume che realizzano confezioni personalizzate affrontano un maggior numero di cambi di formato rispetto alle linee dedicate ad alto volume, quindi un punteggio inferiore non è automaticamente motivo di preoccupazione. Un miglioramento costante nel tempo di solito è più indicativo del valore assoluto.
I produttori di apparecchiature originali (OEM) dovrebbero confrontare l'OEE (Overall Equipment Effectiveness) tra i diversi fornitori?
Solo con cautela. I fornitori spesso definiscono tempi di consegna previsti e tariffe ideali in modo diverso, rendendo i confronti diretti inaffidabili. In definitiva, il parametro di riferimento più importante per qualsiasi produttore è la propria performance storica.
Cosa fare se un fornitore si rifiuta di condividere i dati di produzione?
Alcuni fornitori considerano i dati di linea come informazioni commercialmente sensibili. Richiedere un riepilogo delle tendenze o esaminare i dati in loco durante un audit può essere un compromesso praticabile. Un rifiuto categorico di discutere le prestazioni della linea è un aspetto da tenere presente durante la fase di qualificazione.
Con quale frequenza i produttori di apparecchiature originali (OEM) dovrebbero esaminare questi parametri?
La revisione in fase di qualificazione e successivamente trimestrale si rivela efficace per molti programmi. Revisioni più frequenti risultano opportune durante la fase di avvio, in seguito a una modifica del progetto o in caso di calo delle prestazioni.
Questi parametri sostituiscono i report di test e gli audit?
No. Rapporti di prova, certificazioni e audit di processo confermano che una confezione è sicura e soddisfa le specifiche. I parametri della linea di produzione offrono una prospettiva diversa: se il fornitore è in grado di continuare a fornire quella confezione in modo costante una volta avviata la produzione di massa.


