

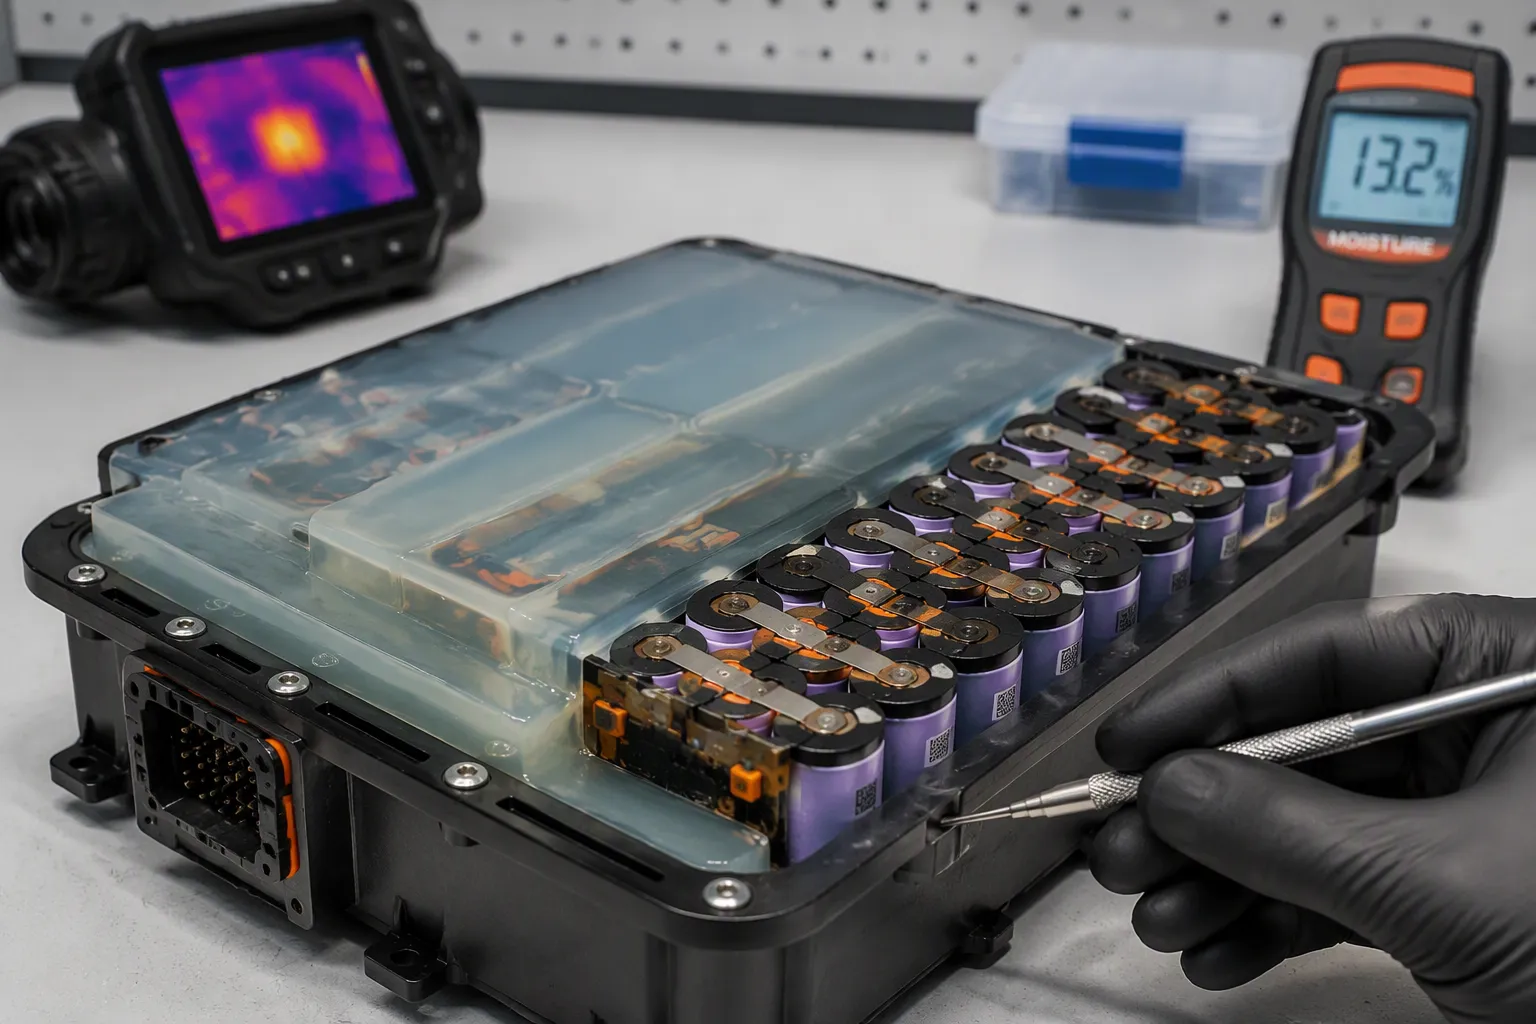
Incapsulamento e sigillatura sono termini che si sovrappongono e vengono utilizzati in modo diverso dai fornitori. Specificare il processo effettivo: area protetta, profondità di riempimento, alloggiamento o stampo, materiale, condizioni di polimerizzazione e accesso per la manutenzione. Per i pacchi batteria al litio personalizzati, valutare congiuntamente umidità, percorsi termici, espansione delle celle, ventilazione e riparabilità.
Risposta rapida: Nessuno dei due processi garantisce resistenza all'acqua, dissipazione del calore o riparabilità. Selezionare un materiale qualificato e un processo controllato per l'architettura effettiva del pacco batterie, mantenere funzionali gli sfiati delle celle e i percorsi di pressione richiesti e validare l'assemblaggio finale.
Punti chiave
Specificare l'area protetta e il processo di fabbricazione effettivo, non solo il suo nome.
Specificare con precisione la composizione del composto, il profilo di polimerizzazione e le proprietà di isolamento elettrico.
Preservare le aperture di sfiato delle celle, il margine di espansione e le funzioni di scarico della pressione.
Verificare i percorsi termici e l'esposizione all'umidità sull'assemblaggio completato.
Definire le unità di ricambio sicure e l'accesso per la manutenzione prima del rilascio degli utensili.
Parte 1: Terminologia relativa all'incapsulamento e all'incapsulamento dei pacchi batteria
1.1 Sovrapposizione e divergenza
Un involucro riempito, uno strato protettivo stampato e una protezione localizzata possono essere tutti descritti come incapsulamento. Per definire l'ambito di applicazione, è preferibile utilizzare disegni e specifiche di processo piuttosto che la terminologia. La tabella seguente descrive possibili implementazioni, non definizioni universali.
Dimensioni | potting | incapsulamento |
|---|---|---|
Riempi il volume | Riempie parzialmente o completamente le cavità interne e incorpora celle e componenti elettronici; utilizza più materiale | Forma uno strato esterno protettivo senza inglobare completamente le strutture interne; utilizza meno materiale |
Percorso di rilavorazione | La rilavorazione dipende dall'architettura, dal materiale e dal processo autorizzato. | Il distaccante dello stampo non determina l'idoneità all'uso del prodotto finito. |
Le proprietà dei materiali influenzano le rilavorazioni, ma una mescola morbida non rende automaticamente una batteria sicura da riparare, e una mescola rigida non definisce ogni possibile percorso di assistenza. Decidere se l'unità di assistenza approvata è una scheda, un modulo o un pacco completo. Evitare scavi non autorizzati, solventi o calore in prossimità di celle sotto tensione.
1.2 Incapsulamento del PCB vs. rivestimento conforme
Il rivestimento conforme è generalmente un sottile strato protettivo sui componenti elettronici; l'incapsulamento o l'incapsulamento stesso possono ricoprire o incorporare aree selezionate in modo più profondo. La copertura, l'adesione, lo spessore e le proprietà del materiale determinano la protezione. Né una scheda rivestita né una scheda incapsulata rendono automaticamente un pacco completo idoneo all'immersione.
La protezione dipende dal materiale qualificato, dalla copertura, dalle interfacce e dal processo di produzione. Uno strato più spesso non garantisce automaticamente un risultato migliore in termini di protezione completa.
Confronta la protezione utilizzando l'esposizione effettiva, le interfacce e la qualità del processo, non una classificazione generica. L'umidità può permeare i polimeri o penetrare attraverso superfici scarsamente incollate. Rivedi BMS e circuiti di protezione per quanto riguarda il comportamento termico, l'accessibilità per l'ispezione e la compatibilità con il composto selezionato.
Parte 2: Come si comporta ciascun materiale e come la polimerizzazione lo influenza
2.1 Silicone, poliuretano ed epossidico
La sola appartenenza a una determinata famiglia di materiali non è sufficiente a determinare l'adesione, la rigidità, la conduttività termica o l'isolamento elettrico. È necessario ottenere la scheda tecnica specifica del grado e verificare le proprietà del materiale polimerizzato, i limiti di temperatura, la rigidità dielettrica, la compatibilità e le condizioni di processo. I riempitivi elettricamente conduttivi possono rappresentare un pericolo in prossimità di conduttori sotto tensione. La tabella seguente deve essere considerata come un quadro di riferimento per la selezione, non come dati prestazionali validi per l'intera famiglia di materiali.
Proprietà | Silicone | poliuretano | Epoxy |
|---|---|---|---|
Adesione | Buono, flessibile | Forte, flessibile | Eccellente, rigido |
Conduttività termica | Specifico per grado; verificare la scheda tecnica | Specifico per grado; verificare il materiale stagionato | Specifico per grado; verificare l'isolamento elettrico |
Limitazione della chiave | La conduttività e la compatibilità variano a seconda del grado | I limiti di umidità, stagionatura e meccanici variano | Fragile; stress da disallineamento CTE |
Confrontare il modulo elastico, la dilatazione termica, il ritiro da polimerizzazione e il comportamento di adesione per la formulazione e il ciclo termico effettivi. I composti flessibili e rigidi possono essere adatti a progetti diversi; valutare le sollecitazioni a cui sono sottoposte le celle, i circuiti stampati e gli involucri, anziché scegliere solo in base al nome della famiglia di composti.
2.2 Calore di indurimento e stress da ritiro L'esotermia e il ritiro durante l'indurimento dipendono dalla composizione chimica, dalla massa di riempimento, dalla geometria, dalla miscelazione e dal programma di indurimento. Stabilire la profondità di colata consentita e le temperature massime delle celle e dei pannelli con il fornitore del composto e tramite prove di processo. Non esiste uno spessore di riempimento sicuro universale.
L'esotermia durante la polimerizzazione, il ritiro e la disomogeneità della dilatazione termica possono sollecitare le guarnizioni delle celle, le saldature e l'isolamento. Crepe o giunzioni sollevate richiedono un'analisi dei guasti; da sole non identificano una singola causa. Qualificare il rapporto di miscelazione, la temperatura del materiale, il tempo di lavorazione, la massa erogata, il profilo di polimerizzazione e la temperatura di picco del componente su scala di produzione. I campioni di prova da soli potrebbero non riprodurre il calore di una colata di grandi dimensioni. Proteggere solo l'area necessaria e preservare lo sfiato, il margine di rigonfiamento e l'architettura di sicurezza approvati dal fornitore della cella.
Parte 3: Meccanismi di protezione dall'umidità
3.1 Adesione, permeazione e interazione con l'alloggiamento
L'acqua entra in uno zaino In tre modi: attraverso il polimero, lungo la superficie di incollaggio e attraverso le fessure nell'involucro. Un composto che aderisce bene blocca il percorso superficiale, quindi la pulizia della superficie è importante quanto la composizione chimica. Superfici sporche o mal preparate permettono all'acqua di infiltrarsi sotto lo strato indurito. L'acqua si muove attraverso il materiale stesso più lentamente, ma non si arresta mai completamente. Sezioni sottili e formule a bassa reticolazione consentono un maggiore passaggio di vapore nel tempo.
Migliori l'edilizia e il riempimento funzionano come un unico sistemaUn riempimento rigido all'interno di un involucro flessibile può incrinarsi al variare della temperatura, e una crepa diventa un percorso diretto per l'infiltrazione dell'acqua. I composti di incapsulamento flessibili assorbono i movimenti dell'involucro e mantengono la tenuta stagna. Lo stesso comportamento offre anche altri vantaggi. Un composto morbido assorbe gli urti e riduce le vibrazioni, e questi effetti contribuiscono a proteggere i componenti elettronici nella robotica e nei dispositivi di sicurezza portatili. Gli ingegneri dovrebbero verificare questi vantaggi tramite test, non per supposizione.
3.2 Perché l'invasatura non garantisce un grado di protezione IP
L'incapsulamento del pacco batterie è solo una parte del design impermeabile, non l'intero design. Un vero grado di protezione IP67 o IP68 dipende da come l'intero sistema si integra. Solitamente, sei strati lavorano insieme:
Specificare i giunti dell'alloggiamento, le guarnizioni e i passacavi in base al profilo di esposizione.
Verificare la protezione del connettore contro l'ingresso di agenti esterni nelle condizioni di installazione.
Scegliere il rivestimento o il riempimento localizzato solo dove compatibile con i componenti elettronici.
Preservare lo spazio di espansione cellulare, gli sfiati e i percorsi di scarico della pressione previsti.
Distinguere la respirazione umida dal sollievo dalla pressione dovuta agli eventi termici.
Eseguire un test sull'assemblaggio completato e valutare separatamente la condensa, le sostanze chimiche e l'invecchiamento rispetto al test IP.
La sola classificazione IP non garantisce l'idoneità alla resistenza a nebbia salina, condensa, lavaggio ad alta pressione, vibrazioni, cicli termici o esposizione prolungata all'esterno: questi aspetti devono essere valutati separatamente in fase di progettazione della batteria.
La qualità dei connettori e le condizioni di tenuta influiscono sul risultato tanto quanto il riempimento. Un buon rivestimento protettivo protegge la scheda, ma una guarnizione difettosa lascia comunque penetrare l'acqua. L'incapsulamento ha lo stesso limite. I team dovrebbero considerare la resistenza all'umidità come una proprietà del sistema e verificarla sul pacco assemblato.
Parte 4: Dissipazione del calore e percorsi termici
4.1 Carico di riempitivo e spessore della linea di adesione
Il calore fuoriesce da una cella attraverso il composto, l'involucro e l'aria circostante. Ogni interfaccia aggiunge resistenza, quindi la gestione del flusso di calore inizia dal materiale di riempimento stesso. I team che confrontano l'incapsulamento e l'impregnazione dei pacchi batteria spesso considerano prima l'umidità, trascurando questo aspetto. Il contenuto del materiale di riempimento controlla la conduttività termica, perché le particelle devono toccarsi per creare percorsi continui. Un basso contenuto di materiale di riempimento lascia degli spazi vuoti e il calore attraversa la matrice lentamente.
Input di progettazione | Cosa specificare | Cosa convalidare |
|---|---|---|
Conduttività polimerizzata | Grado e condizioni di prova esatte | Temperature delle celle e del BMS all'interno dell'involucro |
Geometria della linea di legame | Spessore, area di contatto e interfacce | Resistenza termica e integrità del contatto |
Proprietà di erogazione | Viscosità, tempo di lavorazione e processo approvato | Consistenza del riempimento e controllo dei vuoti |
Proprietà meccaniche | Modulo, espansione e contrazione da polimerizzazione | Distanza tra le celle e sollecitazioni di giunzione durante i cicli termici. Non trasferire la percentuale di riempitivo o il risultato di conduttività da una formulazione all'altra. Utilizzare la scheda tecnica del composto qualificato e le misurazioni dell'assemblaggio polimerizzato. Una stima preliminare della conduzione unidimensionale è Rth = spessore / (conduttività x area di contatto); la resistenza dell'interfaccia, i vuoti e la resistenza alla diffusione si aggiungono a questo valore. Una maggiore conduttività non risolve un percorso di dissipazione del calore inadeguato e il composto può aumentare l'accoppiamento termico tra le celle adiacenti. |
4.2 Vuoti, sfiati e equalizzazione della pressione
I vuoti possono compromettere il contatto termico e l'isolamento. Utilizzare il processo di miscelazione, dosaggio, degassamento e polimerizzazione approvato dal fornitore del materiale, con ispezione dell'assemblaggio effettivo. Non esporre le celle a condizioni di vuoto o pressione non idonee. Preservare gli sfiati delle celle, lo spazio di rigonfiamento e i percorsi di scarico della pressione previsti.
I sistemi di sfiato risolvono il problema della pressione in diversi modi:
Le membrane traspiranti in ePTFE consentono il passaggio dei gas ma bloccano liquidi e polvere, in modo che la pressione si equalizzi mentre l'involucro mantiene la sua classificazione. Un elemento antifiamma qualificato può limitare la propagazione della fiamma solo entro i limiti di gas, pressione, temperatura e installazione testati; non arresta automaticamente un evento termico della batteria.
I siliconi stampati a canali lasciano percorsi di scarico cavi attraverso il composto polimerizzato.
I dischi di rottura per sovrapressione agiscono come un sistema di sicurezza meccanico, rompendosi al raggiungimento di una determinata soglia.
Uno sfiato per l'umidità non è automaticamente un dispositivo di sicurezza contro eventi termici o un dispositivo antifiamma. Specificare funzioni separate e verificare i requisiti di pressione, portata, ingresso e compatibilità chimica per l'involucro specifico. La sola classificazione di resistenza alla fiamma dei tubi non qualifica il sistema di ventilazione.
Parte 5: Riparabilità e accesso all'assistenza
5.1 Considerazioni sul servizio di incapsulamento di celle, moduli e PCB
Definisci la funzionalità prima di scegliere un processo di riempimento. Un gruppo di celle completamente integrato potrebbe richiedere la sostituzione dell'intero pacco, mentre i componenti elettronici separati o i sottomoduli sigillati potrebbero rimanere sostituibili. Non dedurre la strategia di riparazione di un pacco personalizzato per applicazioni mediche o robotiche da un progetto automobilistico non correlato.
L'integrazione a livello di scheda può aumentare la difficoltà di ispezione, la massa e la complessità del processo. È necessario bilanciare questi effetti con la contaminazione effettiva e i requisiti meccanici, e documentare l'unità di servizio approvata.
Definire le modalità di ispezione, sostituzione e accesso al riciclaggio prima di approvare un processo di riempimento irreversibile.
Un sistema BMS completamente integrato potrebbe risultare poco pratico da riprogettare, ma la decisione dipende dalla costruzione, dai controlli di sicurezza e dal processo di assistenza approvato, piuttosto che dalla sola etichetta del processo.
5.2 Metodi di rilavorazione e progettazione per lo smontaggio
Pianificare la manutenzione a livello architettonico. Utilizzare moduli sigillati sostituibili o componenti elettronici accessibili, ove necessario. La rimozione del composto indurito attorno alle celle attive non è una procedura standard sul campo; raschiature, riscaldamento o utilizzo di solventi non qualificati possono danneggiare l'isolamento e le celle. Utilizzare esclusivamente procedure professionali autorizzate, altrimenti sostituire l'unità approvata.
Anche la diagnostica merita la stessa attenzione. I pacchi batteria invecchiati spesso segnalano uno stato di salute inaccurato e una registrazione degli eventi inadeguata ritarda la manutenzione. Una scarsa individuazione di squilibri termici o elettrici localizzati permette ai guasti di propagarsi. Un piano di assistenza dovrebbe prevedere un percorso di sostituzione definito e una chiara segnalazione dei guasti, in modo che i tecnici sostituiscano i moduli interi anziché limitarsi a sondare una cavità piena. Documentare il percorso di rilavorazione approvato nelle specifiche del pacco batteria prima del rilascio degli stampi.
Parte 6: Compromessi e selezione del metodo
6.1 Criteri di selezione in base al profilo dei requisiti
Nessun singolo metodo risulta vincente sotto ogni aspetto. I team dovrebbero innanzitutto dare priorità all'esposizione all'umidità, al carico termico e al modello di servizio. Successivamente, lasciare che tale priorità determini il processo più adatto. La tabella seguente associa i profili di requisiti più comuni a un approccio di partenza.
Requisito di protezione | Approccio consigliato |
|---|---|
Bloccare l'umidità e la contaminazione sulle superfici esposte entro i limiti di spazio e peso | Rivestimento conformale a film sottile |
Proteggere le interfacce e i punti di ingresso come gli ingressi dei cavi e i connettori posteriori | Protezione locale del composto, talvolta combinata con un rivestimento |
Mantenere la funzionalità | Le pellicole sottili offrono più opzioni di rilavorazione rispetto ai composti completamente riempiti. |
Rinforzato contro vibrazioni, urti e sollecitazioni dei cavi. | Incapsulamento o sigillatura per un supporto meccanico più robusto. Scegliere il grado esatto in base ai dati validati di adesione, assorbimento d'acqua, permeazione ed esposizione. Il silicone non è universalmente migliore dell'epossidico per l'immersione. L'esposizione a fluidi di pulizia, la condensa e l'immersione continua richiedono diverse condizioni di qualificazione. La sollecitazione termica deve essere valutata separatamente dal rischio del processo di polimerizzazione. Durante il funzionamento, il composto polimerizzato necessita di un percorso idoneo verso l'involucro o il dissipatore di calore. Durante la produzione, la polimerizzazione chimica può generare calore anche in assenza di carico elettrico. Specificare e validare entrambi i casi, anziché presumere che un materiale termicamente conduttivo sia sicuro in qualsiasi geometria di riempimento. |
Un composto migliora il flusso di calore solo quando le sue proprietà e interfacce, una volta polimerizzate, formano un percorso validato verso un dissipatore di calore efficace. Può anche intrappolare il calore se il percorso complessivo è inadeguato.
Il modello di servizio potrebbe privilegiare moduli sostituibili protetti localmente rispetto all'integrazione completa. Una formulazione morbida da sola non garantisce la riparabilità e una lunga durata prevista non giustifica un riempimento permanente non validato. Definire le modalità di sostituzione e smaltimento.
6.2 Accettazione dei test e lista di controllo OEM
Le schede tecniche delle celle descrivono il comportamento della cella stessa, non quello del pacco batteria. Una cella può superare il proprio test di durata del ciclo di vita e risultare comunque difettosa una volta assemblata. Ciò accade perché le interconnessioni, il BMS e il materiale di riempimento influenzano il risultato. L'accettazione richiede quindi tre livelli: verifiche a livello di cella, verifiche del pacco batteria assemblato e validazione del sistema nell'involucro reale con connettori reali. I team di progetto devono definire autonomamente ciascun limite e registrarlo nelle specifiche.
Una checklist OEM garantisce l'obiettività della revisione. Un set di partenza efficace comprende le dimensioni dell'alloggiamento e la distribuzione della massa, la tenuta delle celle in caso di urti e vibrazioni, la resistenza dei connettori e dei passanti, la sezione del filo e la qualità della saldatura, l'isolamento e la protezione dai cortocircuiti, la strategia di controllo della condensa, la compatibilità dei composti, le procedure di assistenza e la tracciabilità del trasporto. Ogni elemento diventa un criterio di superamento o non superamento per il responsabile.
L'accettazione del test dovrebbe rispecchiare il metodo scelto. Un pacco riempito richiede un'ispezione per la presenza di vuoti e una registrazione del profilo di polimerizzazione. Un circuito stampato rivestito richiede controlli di copertura sui pin dei connettori. Il ciclo termico conferma quindi l'intero assemblaggio, non solo il composto. Documentare il metodo, il profilo di polimerizzazione e il piano di rilavorazione prima del rilascio degli stampi. In questo modo la scelta diventa giustificabile sia per l'ufficio acquisti che per il controllo qualità.
Abbinare il composto, il processo e la copertura qualificati all'esposizione effettiva e ai requisiti di servizio. La sola terminologia relativa all'incapsulamento e all'incapsulamento non è sufficiente a stabilire quale progetto sia manutenibile o adatto a un'installazione sigillata di lunga durata.
Protezione dall'umidità, flusso termico e funzionalità interagiscono tra loro. Verificate la formulazione e l'assemblaggio esatti, anziché presumere che ogni silicone sia un isolante termico o che ogni resina epossidica sia termicamente conduttiva.
Prima del rilascio degli stampi, i team devono documentare il metodo scelto, il profilo di polimerizzazione e il piano di rilavorazione nelle specifiche di confezionamento. Tale documentazione evita incomprensioni tra i team addetti agli acquisti, al controllo qualità e all'assistenza sul campo.
FAQ
L'incapsulamento garantisce un grado di protezione IP per il pacco batterie?
No. Verificare il grado di protezione IP dichiarato sull'intero gruppo nelle condizioni di prova applicabili, inclusi gli stati di accoppiamento dei connettori, le guarnizioni e gli sfiati. Non sostituire il test IP dichiarato con un test di immersione o di pressione arbitrario. La condensa, i prodotti chimici per la pulizia, l'invecchiamento e lo sfogo della pressione dovuto a eventi termici richiedono una valutazione separata.
Quale materiale è più adatto a uno zaino con elevate esigenze termiche?
Selezionare il grado esatto in base alla conduttività, all'isolamento elettrico, alla rigidità e alla compatibilità misurate. Le formulazioni di silicone, poliuretano ed epossidico possono differire notevolmente. Validare l'intero percorso termico, comprese le interfacce e l'involucro.
Come fanno le squadre a mantenere uno zaino pieno utilizzabile?
La funzionalità dipende dall'architettura e da una procedura di sicurezza autorizzata, non solo dalla morbidezza del materiale. Si consiglia la sostituzione di una scheda, di un modulo sigillato o di un pacco completo di componenti idonei. Durante le normali operazioni di manutenzione sul campo, non rimuovere materiale indurito in prossimità di celle sotto tensione.
Quando un rivestimento conforme sostituisce un riempimento completo?
Il rivestimento protettivo può proteggere le superfici qualificate dei PCB da contaminazione e condensa, ma non sigilla l'involucro né ne qualifica la resistenza all'immersione. Anche l'incapsulamento completo non è automaticamente idoneo all'immersione o al lavaggio. Selezionare la copertura in base all'esposizione effettiva, alla sigillatura dell'interfaccia, al percorso termico e al modello di servizio approvato, quindi testare l'intero assemblaggio. Mantenere liberi i contatti dei connettori e le aree di test o di sfiato richieste, a meno che il loro trattamento non sia esplicitamente qualificato.


