

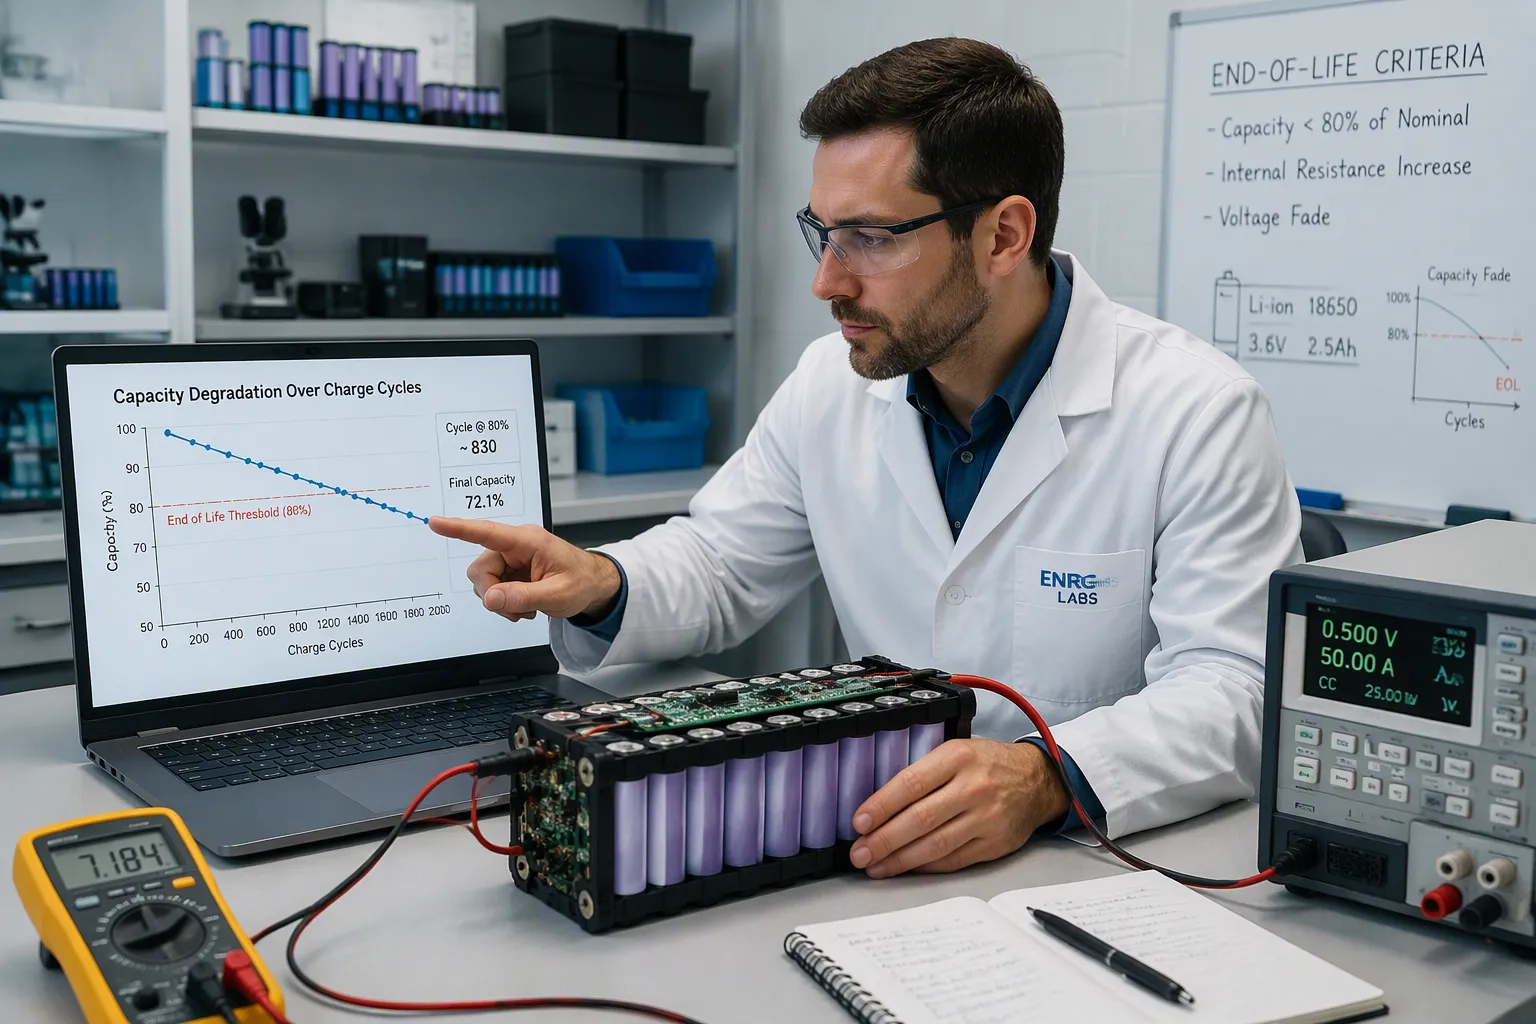
Risposta rapida: Gli ingegneri devono dimensionare un pacco batterie al litio personalizzato in base al requisito di autonomia a fine vita. Quindi, procedono a ritroso fino alla capacità iniziale. Utilizzano un margine di degrado che tiene conto del calo di capacità e dell'aumento della resistenza.
La capacità iniziale è un dato necessario per il dimensionamento, ma non è sufficiente a dimostrare la durata di funzionamento complessiva. Definire la durata di funzionamento minima accettabile, l'intervallo di tensione utilizzabile e la potenza erogabile nelle condizioni concordate a fine vita utile, quindi procedere a ritroso per definire un progetto di un nuovo pacco batteria realizzabile.
Questa guida fornisce a ingegneri OEM/ODM, team acquisti e team di controllo qualità un metodo dettagliato per il dimensionamento della durata della batteria. Tratta inoltre i compromessi, i criteri di validazione e include una checklist OEM per i pacchi batteria personalizzati. Un'attenta pianificazione della durata della batteria tutela sia la pianificazione che la documentazione sul campo.
Punti chiave
Scegli la dimensione della batteria in base alla sua durata residua al termine del suo ciclo di vita, non in base alla sua capacità iniziale.
Aggiungere un margine di degradazione per compensare il calo di capacità e l'aumento della resistenza nel tempo.
Imposta il profilo di carico, la tensione di interruzione e l'intervallo dello stato di carica prima di selezionare le celle.
Utilizzare piano di convalida per dimostrare che il pacchetto continua a soddisfare gli obiettivi di runtime anche dopo un certo periodo di invecchiamento.
Annotate tutti i vostri presupposti e i risultati dei test in modo che la revisione del progetto sia chiara.
Parte 1: Perché il dimensionamento dell'autonomia della batteria BOL fallisce
1.1 Il divario tra BOL e EOSL
A capacità di inizio vita Il numero si riferisce a una nuova cella in condizioni controllate. Non si riferisce al pacco batteria assemblato dopo anni di utilizzo. Due meccanismi di invecchiamento ampliano questa differenza. In primo luogo, la perdita di capacità riduce l'energia che un pacco può immagazzinare. In secondo luogo, la resistenza interna aumenta e consuma energia utilizzabile prima che il carico raggiunga il punto di interruzione. Un pacco batteria che raggiunge l'autonomia prevista il primo giorno potrebbe non essere più sufficiente ben prima della fine del suo ciclo di vita.
I soli dati a livello di cella non bastano a colmare questa lacuna. Il pacco assemblato include barre collettrici, connettori e un BMS, e ogni componente aggiunge la propria resistenza. La validazione del sistema deve quindi confermare le prestazioni a livello di pacco, non solo a livello di cella. Gli ingegneri che dimensionano i pacchi in base al valore di capacità riportato nella scheda tecnica ignorano questa differenza a proprio rischio e pericolo.
1.2 Modalità di guasto sul campo
Le implementazioni industriali e infrastrutturali ne sono la prova. Un'unità di backup in un armadio di telecomunicazioni remoto può superare il test di collaudo e poi non essere in grado di supportare il carico durante un'interruzione completa diversi anni dopo. Una flotta di veicoli a guida automatica (AGV) può completare i turni normalmente finché la capacità invecchiata e l'aumento della resistenza interna non portano la batteria al di sotto del livello di energia necessario per un percorso completo. In entrambi i casi, l'autonomia si riduce gradualmente e il guasto appare improvviso all'operatore.
Un'autonomia insufficiente può derivare da variazioni delle celle, invecchiamento, cambiamenti di carico, temperatura, resistenza del connettore, comportamento di carica o un modello energetico ottimistico. È fondamentale indagare sulla causa effettiva anziché presumere che ogni guasto sul campo sia dovuto a un errore di dimensionamento.
Parte 2: Definizione del requisito di tempo di esecuzione a fine vita
2.1 Tempo di esecuzione, profilo di carico e interruzione
L'obiettivo di tempo di esecuzione deve essere indicato per primo, ed è espresso in ore a un carico definito. La relazione fondamentale è semplice:
Autonomia (ore) = Energia CC utilizzabile (Wh) ÷ Carico CC medio (W)
L'energia utilizzabile non è la stessa cosa dell'energia nominale. L'intervallo di carica, la tensione di interruzione e l'efficienza del convertitore riducono tutti l'energia immagazzinata che è possibile utilizzare. Un pacco batterie con un'elevata capacità nominale potrebbe fornire molta meno energia utilizzabile una volta che il BMS interrompe la scarica al punto di interruzione. Pertanto, gli ingegneri dovrebbero definire la potenza media di carico, il carico di picco e il punto di interruzione prima di consultare la scheda tecnica di una cella.
Il profilo di carico è importante quanto la media. Una pompa medicale con un assorbimento costante si comporta in modo diverso da un sistema di sicurezza che si attiva al rilevamento del movimento. I carichi pulsati aumentano l'assorbimento effettivo perché la resistenza interna trasforma parte della corrente in calore. L'energia di riserva operativa minima deve essere sufficiente a coprire il peggior caso di carico plausibile, non quello tipico.
2.2 Durata di servizio e ciclo di lavoro
La fine del ciclo di vita è specifica per ogni applicazione. Può essere definita in base al tempo di funzionamento minimo, alla capacità di alimentazione, alla resistenza, al mantenimento della capacità o ad altri criteri di servizio validati. Un'ipotesi esemplificativa di mantenimento dell'80% non rappresenta una soglia di dismissione universale.
Ipotizzando una ritenzione di capacità dell'80%, 1/0.80 = 1.25 rappresenta un moltiplicatore energia-capacità in un modello semplificato. Non si tratta di un fattore di potenza nominale universale e non deve essere attribuito a un requisito di dimensionamento del litio nello standard IEEE 485, che riguarda le batterie al piombo-acido stazionarie. Verificare separatamente la potenza e il calo di tensione.
Parte 3: Quantificazione dei fattori di degrado della durata della batteria
3.1 Decadimento della capacità e aumento della resistenza
decadimento della capacità e aumento della resistenza interna In una batteria agli ioni di litio, questi fenomeni si verificano contemporaneamente, non sono problemi separati. La perdita di litio, la perdita di materiale attivo e l'aumento dell'impedenza si aggravano a vicenda. La frattura delle particelle accelera la crescita dello strato SEI, che a sua volta consuma il litio attivo e causa una perdita di capacità. Il litio perso sposta quindi il potenziale dell'elettrodo e accelera il danneggiamento strutturale, che aumenta ulteriormente l'impedenza. Il risultato è un ciclo in cui la perdita di capacità e l'aumento della resistenza si rafforzano a vicenda.
La ricerca sull'invecchiamento a livello cellulare può fornire spunti per formulare ipotesi, ma il dimensionamento del pacco batterie richiede dati concreti relativi alla cella selezionata, al ciclo di lavoro e all'ambiente termico. È preferibile misurare sia l'energia residua che la crescita della resistenza, piuttosto che estrapolare i risultati di un singolo test sui materiali per determinare la durata di vita utile.
3.2 Effetti della temperatura e del profilo di carico
Il calore e il carico influenzano sia la durata della batteria che il mantenimento della capacità. La perdita di capacità in funzione della temperatura è ben documentata a livello di cella, e le alte temperature accelerano la maggior parte dei processi di invecchiamento. I carichi impulsivi e ad alta corrente rappresentano un ulteriore fattore negativo, poiché la resistenza interna trasforma parte della corrente in calore all'interno del pacco batteria. Un sistema di sicurezza che si attiva al movimento e una pompa medicale con un assorbimento costante invecchiano quindi in modo diverso, anche con la stessa capacità nominale.
La scelta della composizione chimica definisce il quadro generale. Le celle al LiFePO4 offrono in genere una lunga durata del ciclo di vita, mentre le celle NMC, LCO e LMO privilegiano la densità energetica a scapito della durata del ciclo. Non esiste una regola univoca valida per ogni caso. Gli ingegneri dovrebbero modellare il degrado in base al ciclo di lavoro reale e quindi confermare il risultato tramite test a livello di pacco batteria. Questo passaggio protegge il margine di autonomia a fine vita.
Parte 4: Calcolo della capacità BOL con un margine di degrado
4.1 Margine di degradazione e soglia di fine vita
Il calcolo dell'indennità di invecchiamento deve essere ricavato da un'ipotesi definita di capacità residua e da una verifica separata della capacità di potenza. In un calcolo energetico semplificato, una minore capacità residua ipotizzata richiede una maggiore capacità all'inizio del ciclo di vita. Il criterio di fine vita utile selezionato e i dati relativi all'invecchiamento devono essere coerenti.
Parametro | Valore | Implicazioni per il dimensionamento |
|---|---|---|
Mantenimento della capacità a fine vita | 80% | Il pacco batterie deve comunque soddisfare i requisiti di funzionamento anche al termine del suo ciclo di vita, pertanto la capacità diminuisce nel corso della sua vita utile. |
Moltiplicatore illustrativo dell'invecchiamento energetico | 1.25 | Sovradimensionata all'inizio del ciclo di vita in modo che la batteria soddisfi comunque il ciclo di lavoro all'80% della capacità. |
La fine del ciclo di vita viene solitamente fissata tra il 70% e l'80% dello stato di salute. L'80% è la soglia contrattuale comune per i veicoli elettrici e i sistemi di accumulo per la rete elettrica: si tratta di una convenzione commerciale, non di un limite fisico.
Documentare il punto finale del servizio e i criteri di sostituzione prima della selezione delle celle. Valutare la durata minima di funzionamento e la capacità di carico dei pacchi batteria più vecchi alle condizioni di temperatura e di interruzione pertinenti; la sola conservazione della capacità potrebbe non essere sufficiente a determinare il punto di sostituzione.
4.2 Calcolo inverso della capacità BOL
Il calcolo a ritroso trasforma l'obiettivo di durata di funzionamento a fine vita utile nella capacità della batteria all'inizio del ciclo di vita. Il flusso di lavoro viene eseguito in un ordine fisso:
Acquisire i requisiti dell'applicazione: energia utilizzabile, potenza di picco e continua, intervallo di tensione, durata, budget di massa, volume di ingombro e capacità a fine vita.
Selezionare una cella candidata in base a composizione chimica, formato, wattora, tensione e resistenza in corrente continua.
Imposta un intervallo di carica utilizzabile più ristretto rispetto a 0-100% per proteggere la durata della batteria.
Calcola il conteggio in serie e in parallelo. Conteggio in serie = tensione nominale del pacco ÷ tensione nominale della cella. Conteggio in parallelo = energia BOL utilizzabile ÷ (conteggio in serie × tensione nominale della cella × Ah della cella × intervallo di stato di carica).
Verificare la potenza di picco e la potenza continua rispetto alla tensione minima del pacco batterie e alla resistenza delle celle.
Stimare la massa e il volume del pacco a partire dalla massa e dal volume delle cellule, utilizzando un moltiplicatore di architettura e un rapporto cellule-pacco.
Gestione termica dimensionale dal calore continuo per cella.
Dimensioni da considerare alla fine della vita, non all'inizio.
Ripetere il processo se non si raggiungono gli obiettivi relativi a massa, volume, energia termica, potenza o costo.
Per un obiettivo di carico utilizzabile illustrativo di 60 kWh, ipotizzando una capacità residua dell'80% e una finestra di energia utilizzabile del 90%, l'energia nominale minima del nuovo pacco è 60/(0.80 x 0.90) = 83.3 kWh prima delle perdite di conversione e di altre indennità giustificate. Selezionare il numero di celle in serie dall'intero intervallo di tensione dell'unità principale e del caricabatterie, non solo dalla tensione nominale; arrotondare per eccesso il numero di celle in parallelo e verificare i limiti di potenza, massa e termici.
Parte 5: Metodo passo passo per il dimensionamento dell'autonomia della batteria
5.1 Flusso di lavoro per il dimensionamento
Migliori flusso di lavoro di dimensionamento Segue un ordine prestabilito. Si parte dalle esigenze dell'applicazione e si arriva alla configurazione della cella. Gli ingegneri definiscono innanzitutto l'autonomia target a fine vita, il profilo di carico, la tensione di interruzione e l'intervallo di temperatura. Quindi utilizzano un margine di degrado per risalire alla capacità iniziale della batteria. I passaggi sono:
Definire la durata di vita utile, il profilo di carico e le condizioni di temperatura al termine del ciclo di vita.
Record presupposto crescita dell'energia trattenuta e della resistenza con prove a supporto.
Calcola l'energia lato carico e tieni conto una sola volta dell'efficienza, della finestra di energia utilizzabile e dell'invecchiamento.
Selezionare il numero di serie dall'intera gamma di tensione dell'unità principale e del caricabatterie.
Contare in parallelo a ritroso e verificare la corrente continua, la corrente impulsiva e il calo di tensione.
Convalidare il runtime del pacchetto invecchiato nell'intero host e documentare l'incertezza.
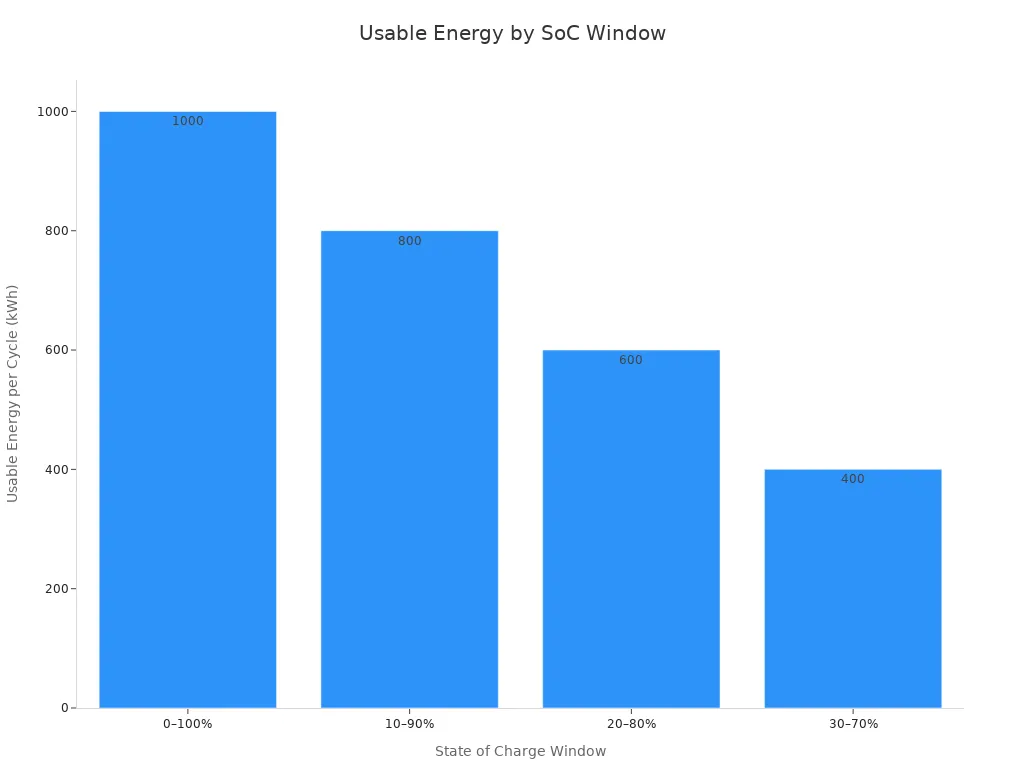
Una finestra SOC operativa più ristretta riduce l'energia utilizzabile e può ridurre lo stress in determinate condizioni. Quantifica il suo beneficio in termini di durata per la cella e il ciclo di lavoro selezionati; nessun miglioramento fisso della durata del ciclo si applica universalmente. La tabella seguente è solo aritmetica ipotetica, non dati di durata validati.
5.2 Esempio pratico con limiti di stato di carica
Si consideri, ad esempio, una pompa per infusione medica che necessita di 24 ore di funzionamento continuo a un carico medio di 15 W. Il progetto prevede una durata di servizio di 5 anni con una soglia di capacità a fine vita dell'80%. L'energia utilizzabile necessaria a fine vita è di 15 W × 24 ore = 360 Wh. Considerando il margine di degrado, l'energia a fine vita è pari a 360 ÷ 0.80 = 450 Wh.
L'intervallo di stato di carica ora determina la capacità installata. La tabella seguente mostra come tale intervallo influisce sull'energia utilizzabile e sulla resa complessiva di un sistema nominale da 1 MWh:
Finestra SoC | Dipartimento della Difesa efficace | Energia utilizzabile per ciclo (1 MWh nominale) | Ciclo di vita illustrativo | Produttività media nel corso della vita utile |
|---|---|---|---|---|
0-100% | 100% | 1,000 kWh | Specifico per cella e per funzione | Calcola a partire da dati di ritenzione convalidati |
10-90% | 80% | 800 kWh | Richiede dati di invecchiamento validati | Non stabilito da questo esempio |
20-80% | 60% | 600 kWh | Richiede test rappresentativi | ~3,600 MWh |
30-70% | 40% | 400 kWh | Non si deduce dalla sola finestra SOC | ~3,600 MWh |
Per un ipotetico obiettivo di 360 Wh sul lato carico, con una ritenzione dell'80% e una frazione di energia utilizzabile del 60%, il requisito semplificato per un nuovo pacco è di 750 Wh prima delle perdite di conversione. A 12.95 Wh per cella, in termini energetici sono necessarie almeno 58 celle, ma restano validi i vincoli di geometria serie/parallelo e di tensione dell'alimentatore. Una configurazione 14S4P ha solo 56 celle e 725.2 Wh, quindi non soddisfa il requisito indicato. Non scegliete un pacco solo perché è vicino all'obiettivo.
Utilizzare i limiti di scarica del produttore della cella selezionato e la tensione di ingresso minima dell'host per definire il comportamento di interruzione. Sotto un carico di potenza costante, la corrente aumenta al diminuire della tensione, quindi il calo di tensione legato all'invecchiamento può causare uno spegnimento anticipato. Convalidare il Strategia di protezione BMS senza allentare i limiti di sicurezza delle celle per ottenere una maggiore autonomia.
Il compromesso tra margine di degrado e costo emerge chiaramente in questo caso. Un margine più ampio comporta un aumento di celle, peso e volume. Un margine più ristretto, invece, rischia di causare guasti prematuri sul campo. L'esempio della pompa per infusione mostra come il dimensionamento dell'autonomia della batteria metta in luce queste scelte. In questo modo, i team addetti agli acquisti e alla qualità possono valutarle prima della fase di progettazione definitiva.
Parte 6: Compromessi di progettazione per la durata della batteria
6.1 Costo, peso e volume rispetto al margine
Una maggiore capacità installata può fornire un margine di progettazione, ma aumenta anche i costi, la massa e il volume. È preferibile stimare il contributo di involucro, interconnessioni ed elettronica in base all'architettura effettiva piuttosto che a percentuali generiche celle-pack.
Non estrapolare linearmente una percentuale fissa di perdita di capacità a una durata di vita più lunga. L'invecchiamento dipende dal tempo, dalla temperatura, dallo stato di carica (SOC) e dalla storia dei cicli di carica/scarica, e può accelerare. Basare le tolleranze su test rappresentativi e su un modello giustificato con incertezza documentata.
6.2 Chimica, selezione cellulare e strategia di cutoff
La composizione chimica determina la durata del ciclo di vita. Le celle al LiFePO4 offrono generalmente una lunga durata, mentre le celle NMC, LCO e LMO privilegiano la densità energetica a scapito della durata del ciclo. Nessuna composizione chimica risulta vincente in ogni ambito. Una piattaforma robotica con limiti di massa ristretti potrebbe accettare celle NMC, mentre un armadio infrastrutturale con spazio disponibile potrebbe preferire le LiFePO4. La scelta della cella dovrebbe seguire, in quest'ordine, l'intervallo di potenza target, l'energia richiesta e la densità energetica utilizzabile.
La strategia di interruzione decide quanta di quella capacità raggiunge il carico. Il BMS interrompe la scarica a un limite di tensione della cella e l'aumento della resistenza interna fa sì che tale limite venga raggiunto prima con l'invecchiamento del pacco. Un BMS ben sintonizzato, come i progetti descritti in https://www.large-battery.com/bms-and-pcm/Protegge la batteria agli ioni di litio dalla scarica eccessiva, mantenendo al contempo l'energia utilizzabile. I team dovrebbero convalidare il punto di interruzione rispetto al profilo di carico reale, perché un punto di interruzione conservativo riduce silenziosamente il margine di autonomia per cui hanno pagato.
Parte 7: Validazione e accettazione del test
7.1 Piano di test di invecchiamento e di esecuzione
Un piano di test deve dimostrare che il pacco batterie mantenga la durata di funzionamento prevista anche a fine vita. Il piano parte dai requisiti, non da un elenco standard di test. Gli ingegneri definiscono innanzitutto il profilo di carico, l'intervallo di temperatura ambiente e il punto di interruzione. Quindi progettano una sequenza di invecchiamento che spinga i pacchi campione verso la durata di servizio prevista.
Convalidare il tempo di funzionamento con il pacco completo e l'unità host finale utilizzando carichi dinamici rappresentativi, condizioni ambientali e punti finali definiti. Separare i test di invecchiamento funzionale dalla qualificazione di sicurezza e resistenza agli abusi, che richiedono un piano di laboratorio appropriato. La norma UL 9540A riguarda la propagazione degli incendi nei sistemi di accumulo di energia stazionari e non è un test di funzionamento generale per i pacchi medicali portatili.
Modellazione predittiva della durata della batteria Questo lavoro è supportato da un modello basato sulla perdita di capacità misurata e sull'aumento della resistenza, che aiuta il team a scegliere la durata dei test e il numero di campioni. Inoltre, segnala quale fattore di stress accelera l'invecchiamento nell'applicazione di destinazione.
7.2 Criteri di accettazione
I criteri di accettazione derivano dai requisiti di applicazione, non da una lista di controllo universale. I team concordano su condizioni, campioni e limiti specifici per ciascun prodotto. Un programma per dispositivi medici può prevedere limiti più rigorosi rispetto a un programma per armadi infrastrutturali.
Elemento di valutazione | Criteri di accettazione tipici |
|---|---|
Conservazione della capacità | ≥80% dopo il conteggio del ciclo target |
Aumento della resistenza interna | Entro i limiti di progettazione |
Differenza di tensione delle celle | Deviazione minima tra le cellule |
Aumento della temperatura | Entro il raggio di funzionamento sicuro |
Protezione BMS | Funziona normalmente in tutte le condizioni di prova |
Aspetto fisico | Nessun gonfiore, perdita, corrosione o deformazione. |
Prestazioni di sicurezza | Nessun riscaldamento anomalo, fumo o eventi termici |
Molte batterie agli ioni di litio sono considerate giunte al termine del loro ciclo di vita utile quando la capacità scende a circa l'80% del valore iniziale. Tuttavia, alcune applicazioni mediche, aerospaziali o industriali possono richiedere criteri di accettazione più rigorosi a seconda dei requisiti di affidabilità.
Il margine di autonomia convalidato chiude il cerchio. Un pacco batteria è considerato idoneo solo se l'autonomia misurata nelle condizioni di invecchiamento soddisfa ancora l'obiettivo di fine vita.
Parte 8: Lista di controllo per le dimensioni OEM
8.1 Lista di controllo dei requisiti e delle ipotesi
La validità di una decisione relativa al dimensionamento dipende dalla qualità dei dati di input che la supportano. Ingegneri, team acquisti e team controllo qualità dovrebbero concordare su un insieme di requisiti scritti prima di qualsiasi richiesta di preventivo o campione. La tabella seguente elenca le categorie che influenzano il dimensionamento della confezione.
Categoria di requisiti | Informazioni da fornire |
|---|---|
Applicazione | Tipo di dispositivo, condizioni operative, utilizzo previsto |
Tensione | Tensione nominale, di esercizio e di carica |
Ultra-Grande | Capacità richiesta, energia, tempo di esecuzione previsto |
Corrente | Corrente normale, continua, di picco e di avviamento |
Lunghezza, larghezza, spessore e peso massimi | |
Interfaccia | Connettore, lunghezza del cavo, posizione di uscita del filo, esigenze di comunicazione |
Marchio | PCM, BMS, NTC, protezione termica, bilanciamento |
Ambiente | Temperatura di esercizio, condizioni di conservazione, vibrazioni, umidità |
Produzione | Quantità del prototipo, volume previsto, tempistica prevista |
Rapporti di prova, documenti di trasporto, requisiti di mercato |
Ogni voce deve essere corredata da un'ipotesi esplicita, non solo da un valore. Un team di robotica dovrebbe annotare il carico medio e di picco, il ciclo di lavoro e il punto di interruzione. Un team di dispositivi medici dovrebbe registrare l'intervallo di temperatura ambiente e il profilo di conservazione. L'ufficio acquisti dovrebbe confermare il volume e la tempistica previsti. L'ufficio qualità dovrebbe verificare la documentazione richiesta dal mercato di riferimento. Il team deve quindi rivedere insieme le ipotesi, perché un profilo di carico errato o la mancanza di un requisito di interruzione compromettono tutti i calcoli successivi.
8.2 Revisione e approvazione del progetto
La revisione del progetto verifica che il pacco batterie mantenga l'autonomia prevista al termine del suo ciclo di vita. I revisori esaminano la capacità dovuta all'invecchiamento, la crescita della resistenza interna, la temperatura delle celle, il profilo di carico, i limiti di interruzione e il margine di autonomia validato. Confermano inoltre che le perdite del convertitore, la caduta di tensione sotto carico e la riserva di sicurezza siano tutte incluse nel valore di energia utilizzabile. Un'ipotesi di perdita di capacità che ignori gli effetti della velocità di carica/scarica o le alte temperature ambiente sottostimerà il margine reale.
La fase di approvazione finale dovrebbe seguire un percorso a fasi. Il team verifica il comportamento a livello di pacco batteria dopo l'assemblaggio, quindi ripete i test di funzionamento e termici all'interno dell'involucro finale del dispositivo. Le soglie di protezione devono corrispondere al datasheet della cella e alle specifiche del BMS. I revisori dovrebbero anche confermare il comportamento di bilanciamento, poiché una funzione di bilanciamento da sola non dimostra che la corrente, la tensione di attivazione e la temporizzazione siano adatte all'applicazione. Il verbale di approvazione finale dovrebbe elencare ogni ipotesi, le prove di test a supporto e il responsabile che l'ha approvata.
Gli ingegneri dimensionano un pacco batterie personalizzato in base all'autonomia prevista al termine del ciclo di vita. Aggiungono un margine di degrado per compensare la diminuzione della capacità e l'aumento della resistenza, quindi procedono a ritroso per determinare la capacità iniziale. Temperatura, profilo di carico, intervallo di stato di carica e tensione di interruzione devono essere inclusi nell'insieme dei requisiti, accanto all'autonomia prevista. Questi parametri determinano quanta energia immagazzinata raggiunge effettivamente il carico.
Il piano di validazione e la checklist OEM chiudono il cerchio prima del congelamento del progetto. I team devono documentare ogni ipotesi, le prove a supporto e il responsabile che l'ha approvata. Tale documentazione consente al pacco batterie di raggiungere la durata di funzionamento prevista a fine ciclo di vita, non solo il primo giorno.
FAQ
Perché gli ingegneri non possono dimensionare un pacco batterie basandosi unicamente sulla capacità iniziale?
La capacità iniziale descrive una nuova cella in condizioni controllate. Ignora il decadimento della capacità e l'aumento della resistenza che si accumulano durante il servizio. Un pacco dimensionato in questo modo può superare il primo test e risultare ancora insufficiente anni dopo. L'obiettivo di progettazione deve essere il tempo di esecuzione minimo accettabile al termine del ciclo di vita, non al valore indicato nella scheda tecnica il primo giorno.
In che modo la soglia di fine vita modifica il margine di degrado?
In un modello energetico semplificato, il moltiplicatore di invecchiamento è l'inverso della capacità residua ipotizzata. Ad esempio, una ritenzione dell'80% corrisponde a 1.25, mentre una del 70% corrisponde a circa 1.43. Definire separatamente il punto finale del servizio e convalidare le limitazioni di potenza relative alla resistenza.
Che ruolo gioca la tensione di interruzione nell'energia utilizzabile?
Il BMS interrompe la scarica quando una qualsiasi cella raggiunge la sua tensione minima. L'aumento della resistenza interna fa sì che tale limite venga raggiunto prima con l'invecchiamento del pacco batterie. Un'interruzione conservativa riduce silenziosamente il margine di autonomia previsto dal progetto. Gli ingegneri dovrebbero verificare il punto di interruzione rispetto al profilo di carico reale prima di finalizzare il progetto.
Come dovrebbero i team convalidare il margine di tempo di esecuzione a fine ciclo di vita?
Il piano di test parte dai requisiti, non da un elenco standard. Gli ingegneri definiscono innanzitutto il profilo di carico, l'intervallo di temperatura ambiente e il punto di interruzione. Quindi progettano una sequenza di invecchiamento che spinge i pacchi campione verso la durata di servizio prevista. Un pacco supera il test solo se il tempo di funzionamento misurato nelle condizioni di invecchiamento soddisfa ancora l'obiettivo prefissato.
Quali presupposti devono essere inclusi nella documentazione di dimensionamento dell'OEM?
Ogni voce deve essere corredata da un'ipotesi esplicita, non solo da un valore. I team devono registrare il carico medio e di picco, il ciclo di lavoro, il punto di interruzione, l'intervallo di temperatura ambiente e il profilo di stoccaggio. L'ufficio acquisti conferma il volume e la pianificazione, mentre il controllo qualità verifica la presenza della documentazione richiesta. Il verbale di approvazione elenca ogni ipotesi, le relative prove e il responsabile dell'approvazione.


