

素早い回答: 試験報告書や認証書は、バッテリーパックの設計が仕様を満たしていることを示すものです。しかし、サプライヤーがそのパックを毎週、必要な量で安定して製造できるかどうかについては、ほとんど何も語っていません。
そのギャップを埋める5つの生産ライン指標:
-
総合設備効率(OEE)とその詳細な内訳。
-
予期せぬシステム停止とその原因。
-
サイクルタイムと理想レートの比較。
-
各ステーションにおける初回合格率と切り替え時間。
-
数ヶ月にわたる傾向に加え、各数値がどのように収集されたかの説明も含まれており、単一の見出しとなる数値だけを示すものではありません。
主要なポイント(要点)
-
生産ラインのパフォーマンスは、納期と品質リスクを示す主要な指標であるため、試験結果と並んでサプライヤーの資格認定において重要な要素となる。
-
OEEは、稼働率、性能、品質に分けて評価した場合にのみ有効です。なぜなら、同じスコアの2つの生産ラインでも、抱えているリスクは大きく異なる可能性があるからです。
-
ダウンタイムの原因、サイクルタイム、およびステーションレベルの品質は、サプライヤーの生産能力がどこで低下しているかを、それがお客様の注文に影響する前に明らかにします。
-
切り替え時間は、他の製品と同じラインで製造される、特注の少量生産パッケージにとって最も重要です。
-
データ収集方法は、数値そのものと同じくらい重要です。手作業による記録では、損失が過小評価される傾向があります。
パート1:サプライヤー認定に生産ラインのパフォーマンスが重要な理由
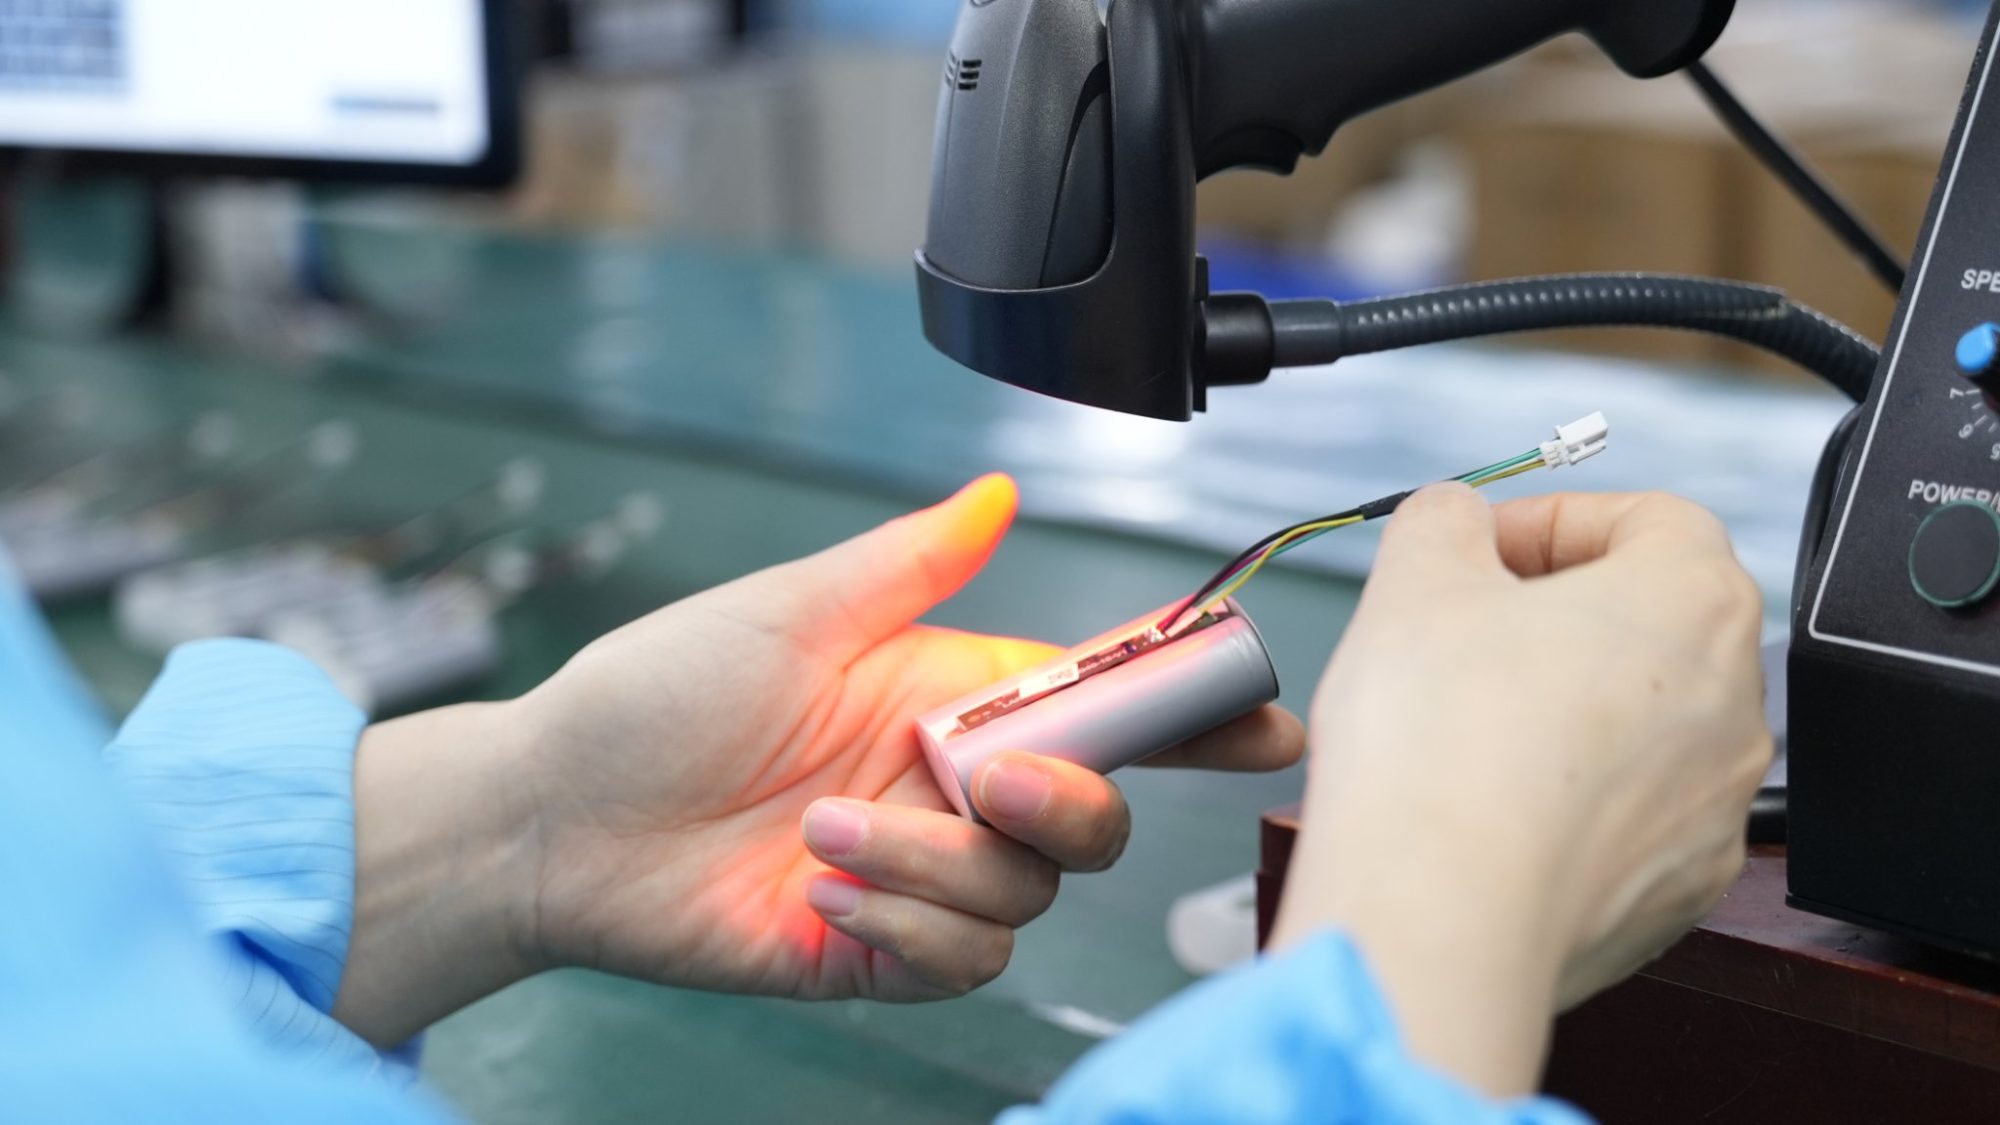
ほとんどのOEM認定作業は設計証拠に焦点を当てています。購入者によるレビュー 細胞およびパックテストレポートリリース前に認証を確認し、構成がロックされていることを確認します。この作業は不可欠ですが、このパックが仕様を満たしているかという一つの疑問にしか答えられません。サプライヤーが合意された速度と品質でパックを作り続けられるかどうかについては触れられていません。
両者の差額は高額になる可能性がある。2024年6月、BMWは約100万ユーロ相当のセル発注を取り下げた。 €2億 Northvolt社から。同社は、生産の遅延とセル品質の悪さを決定の主な理由として挙げたと報じられている。その年の後半、ロイター通信は同社が 毎週の生産目標を継続的に達成できていない。ノースボルトは、10月のある週に目標の30,000個に対し、出荷可能なセルを22,000個しか出荷できなかった。ノースボルトはギガファクトリー規模で操業するセルメーカーであり、小規模なパック組立業者ではなかったが、教訓は同じである。直面した困難は生産ラインで顕在化したものであり、設計不良の結果ではなかった。
計画外の操業停止は、製造業全体にとってコストがかかる。 シーメンスの2024年におけるダウンタイムの真のコスト 報告書によると、世界の大企業500社は、計画外の操業停止により収益の11%を失っており、平均的な工場では月間27時間の生産性が失われている。
生産ラインの指標は、OEMにこれらのリスクを早期に把握させる。歩留まりとプロセス能力は通常、生産ラインで一度だけレビューされる。 設計凍結および検証段階以下の5つの指標を分析することで、オペレーターは実際の現場環境下でラインが日々どのように稼働しているかを継続的に調査し、リスクや不具合が発生する可能性のある箇所をより深く理解することができます。
パート2:5つの指標
2.1 OEE、およびその内訳を求める理由
OEEは、計画された生産時間のうち、実際に良質な生産物につながった割合を、以下の3つの要素に基づいて測定します。
-
在庫: 計画時間のうち、ラインが停止している時間ではなく稼働している時間の割合。
-
パフォーマンス: 走行速度が理想的な速度にどれだけ近いか。
-
品質: 再加工や廃棄をせずに初回で合格する製品の割合。
これら3つの要素を掛け合わせることで、パーセンテージで表示されるOEEスコアが算出され、100%のスコアは完璧な生産プロセスを表します。
この指標を導入した中島誠一氏は、85%以上のスコアを世界レベルと表現したが、ほとんどの工場は 平均で40%から60%程度見出しの数値だけでは買い手にとってほとんど意味がありませんが、OEEを恣意的な目標ではなく診断ツールとして捉えれば、その数値は実践的な改善策を考える上で役立ちます。
下の表はその理由を示しています。同じスコアを報告する2つの架空のパックラインを考えてみましょう。
|
LINE |
利用状況 |
パフォーマンス |
品質 |
OEE |
OEMにとっての主なリスク |
|---|---|---|---|---|---|
|
ラインA |
80% |
95% |
95% |
72% |
頻繁な停止により配送が遅れる可能性がある |
|
ラインB |
96% |
94% |
80% |
72% |
高い手直し率と不良品率により、一貫性が損なわれる |
どちらの製品ラインも72%の評価を得ているが、納期を懸念する購入者はAラインをより詳しく検討すべきであり、現場での故障を懸念する購入者はBラインに注目すべきである。
OEMの場合は、 OEEモニタリング 過去6~12か月間にわたって、お客様のパッケージを製造する特定のラインで、3つの要素すべてに分けて評価を実施してください。また、計画生産時間として何がカウントされるのかを尋ねることも重要です。休憩、メンテナンス、切り替え時間を除外すると、実際の生産量よりも高いスコアが表示される可能性があるためです。
2.2 計画外のシステム停止とその主な原因
稼働率の低下は、主に計画外の停止によって発生します。パックラインでは、これらはセルタブ溶接、BMSプログラミング、および 最終工程テスト たった1つの不良な器具やテスターが、上流工程全体を滞らせる可能性がある。
合計時間を尋ねるのではなく、月ごとのダウンタイム時間と、損失時間の多い上位5つの原因を尋ねてください。ダウンタイムの最大の原因を特定し、その最大の原因に対してどのような対策を講じたかを示すことができるサプライヤーは、自社のプロセスを理解していると言えます。一方、月ごとの数値しか提示できないサプライヤーは、原因を十分に追跡して解決できていない可能性があります。
2.3 サイクルタイムと理想レートの比較
パフォーマンスの低下は、停止よりも目に見えにくいものです。生産ラインが全シフト稼働していても、各ステーションが理想的な速度を下回ったり、数秒間の停止を繰り返したりすることで、生産量が不足することがあります。こうした短時間の停止はダウンタイムログにはほとんど記録されませんが、積み重なると大きな損失となります。
簡単な例を挙げると、その規模がよくわかります。あるラインの理想的なサイクルタイムが1パックあたり60秒であるのに対し、実際の平均が75秒だとすると、パフォーマンスは80%にとどまります。5シフト制の週では、これは稼働の遅さだけで約1シフト分の時間が無駄になっていることを意味します。
こうした点を踏まえ、OEM企業はボトルネックとなっている工程における理想的なサイクルタイムと実際のサイクルタイム、そして生産ラインの生産能力が予測需要とどのように比較されるのかを問い合わせるべきです。実質的な生産能力のほぼ100%で稼働しているサプライヤーは、需要の急増に対応したり、たった1週間の不振から回復したりする余地がほとんどありません。
2.4 各駅における初回合格品質
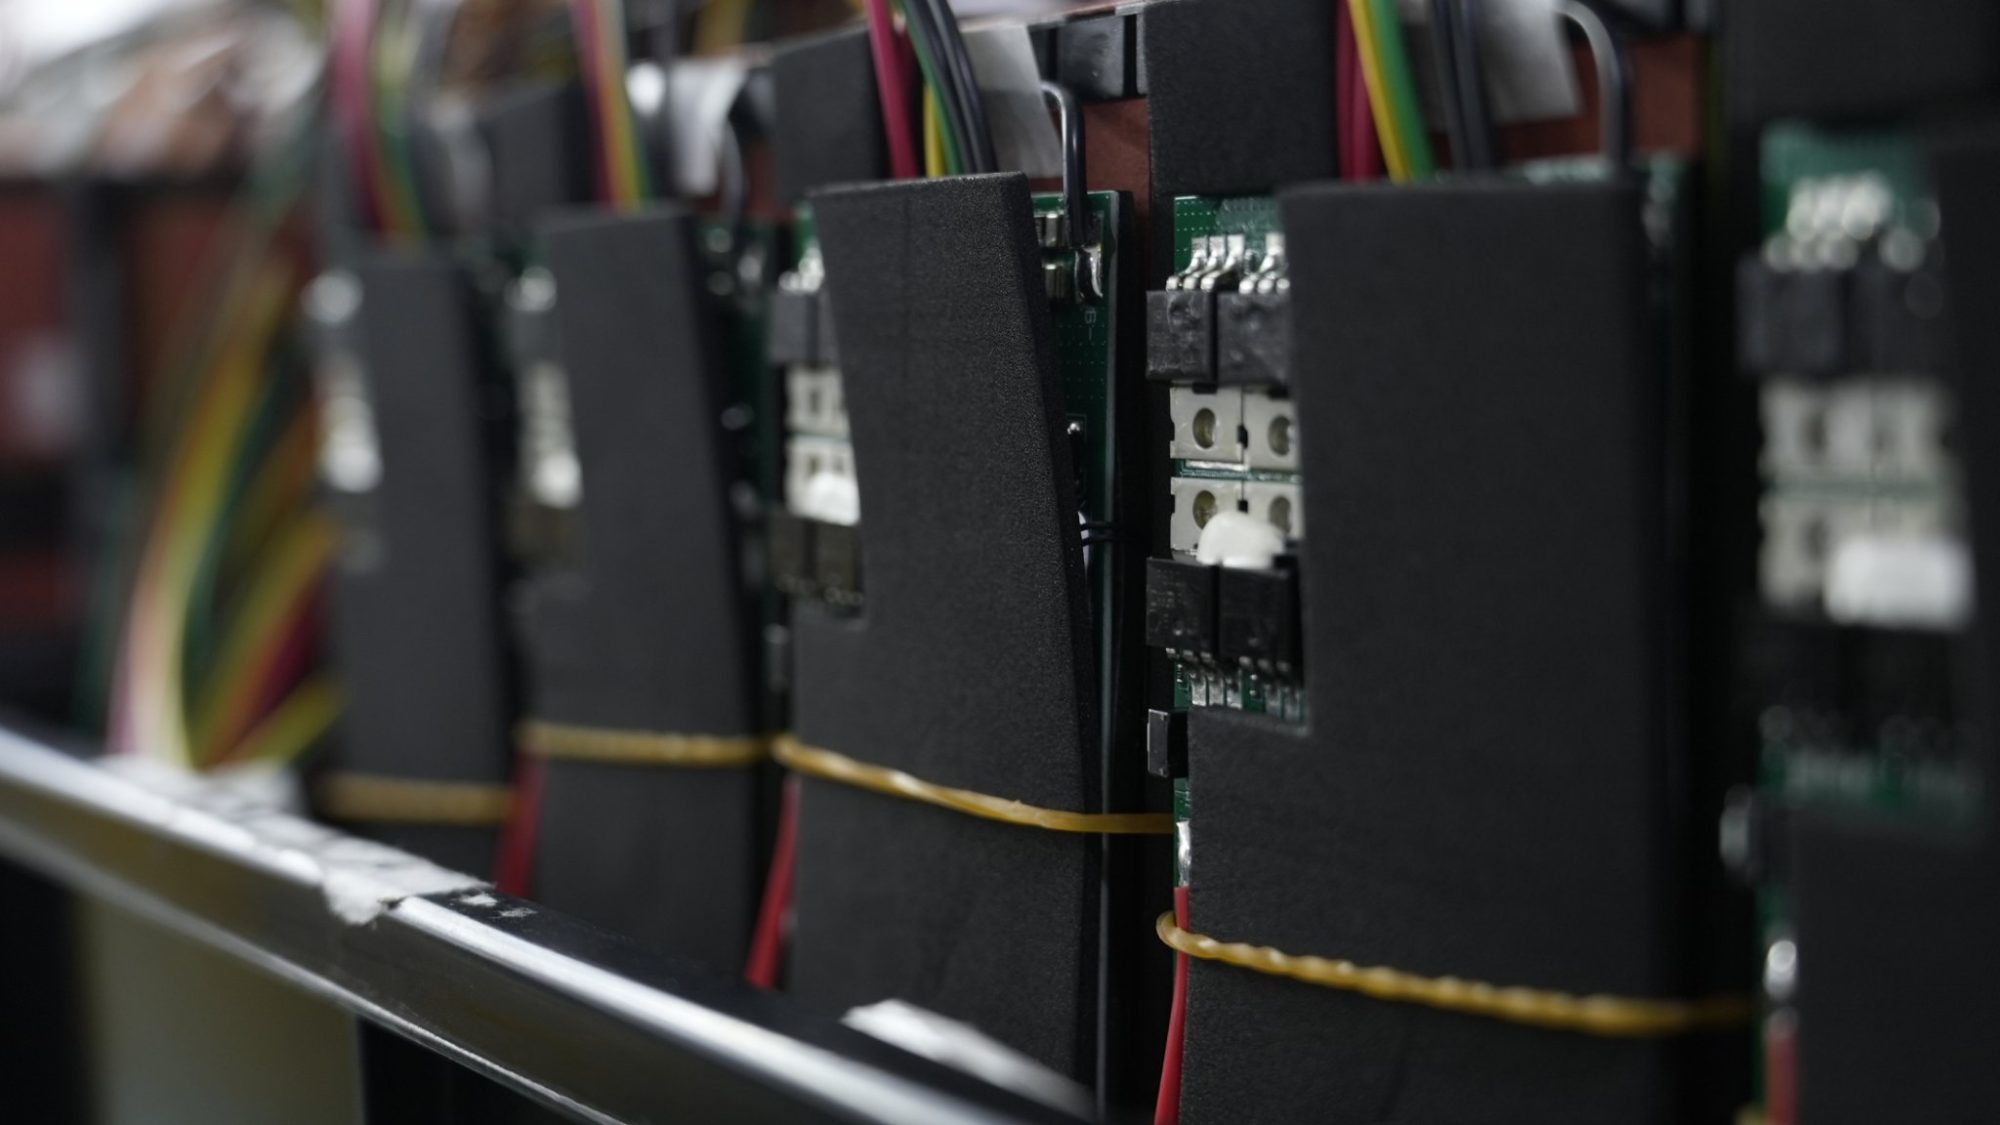
バッテリー製造における品質損失は相当なものになる可能性がある。アクセンチュアとフラウンホーファーFFB 細胞製造に関するホワイトペーパー 不良率は2%から25%まで変動する可能性があると指摘されています。梱包組立にはさまざまな工程が含まれますが、原則は同じです。顧客に届かない損失であっても、コスト、生産能力、および品質の一貫性に影響を与えます。
重要な違いは、最終検査合格率と初回合格率の違いです。最終検査では、出荷される各製品が出荷基準を満たしていることを確認します。最終検査合格率が高いと、検査前に多くの製品が再加工されているラインの実態が隠されてしまう可能性があります。OEMは、溶接、BMSプログラミング、絶縁、最終検査など、主要な各工程における初回合格率と、最も一般的な欠陥の種類を問い合わせる必要があります。工程ごとのデータは、プロセスにおけるばらつきの発生箇所を示しており、単一の全体パーセンテージよりもはるかに有用です。
2.5 少量生産のカスタムビルドにおける切り替え時間
カスタムバッテリーパックは、多くの場合、他の製品と共有する生産ラインで少量ずつ製造されます。製品を切り替えるたびに、新しい治具、溶接プログラム、テスタープロファイル、BMSファームウェアが必要になる可能性があり、切り替えに費やす1分は、生産ラインが稼働していない1分となります。
実際の現場では、OEEは製品構成や工程の複雑さによって大きく変動します。特に多品種少量生産の包装ラインでは、これらの変数が大きく異なるため、OEMはサプライヤーに、検討中の製品と類似した製品の切り替えにかかる時間、ラインの製品切り替え頻度、最小実用バッチサイズについて確認する必要があります。また、切り替え時間が計画時間としてカウントされるのか、計画外時間としてカウントされるのかも確認しておくと良いでしょう。この選択によってOEEの数値が大きく左右される可能性があるからです。
パート3:データの収集方法が重要
上記の指標はすべて、基となる記録の質に依存します。2つのサプライヤーが全く異なる方法で測定していても、同様の数値を報告する可能性があります。
最も重要な質問の一つは、数値が手動のシフトログから得られたものか、機械に接続された自動OEE監視システムから得られたものかということです。手書きの記録では、短時間の停止が漏れたり、ダウンタイムが丸められたりする傾向があるためです。どちらの方法にも長所と短所がありますが、購入者は提示された数値の背後にある方法がどちらであるかを理解しておく必要があります。
その他、尋ねてみる価値のある質問としては、以下のようなものがあります。
-
計画時間や理想サイクルタイムといった定義は、生産ラインや拠点間で一貫していますか?
-
サプライヤーは、直近のスナップショットだけでなく、数か月にわたるトレンドデータを共有できますか?
-
誰が社内でこれらの数値を検証し、どのくらいの頻度で是正措置につながるのか?
-
品質問題が発生した場合、追跡調査のためにラインデータをシリアル番号に紐付けることは可能ですか?
パート4:サプライヤーへの質問チェックリスト
以下の表は、仕入先監査や四半期ごとの事業レビューの際に使用できます。
|
メトリック |
何を尋ねるべきか |
良い回答 |
危険信号 |
|---|---|---|---|
|
OEE |
当社の生産ラインのOEE(設備総合効率)を3つの要素に分けて、6~12ヶ月間にわたって評価します。 |
明確な傾向と定められた計画時間による分析 |
内訳や履歴のない単一の数値 |
|
計画外のダウンタイム |
月間労働時間と上位5つの原因 |
最も多くの対策が講じられた原因のランキング |
原因データなしの月間合計 |
|
サイクルタイム |
ボトルネックにおける理想サイクル時間と実際サイクル時間の比較 |
予測に対して余裕のある生産能力を持つ既知のボトルネック |
理想的なレートが定義されていないか、または余剰容量がありません |
|
初回合格品質 |
駅別および主な欠陥タイプ別の初回合格率 |
欠陥傾向を示す駅レベルのデータ |
最終ラインの合格率のみ |
|
切り替え時間 |
当社製品のような場合の典型的な切り替え手順 |
計測された時間と、それを短縮するための計画 |
説明なしにOEEから除外された段取り替え |
|
データ収集 |
手動ログか機械データか? |
明確な方法と一貫した定義 |
月末に手作業で集計した数値 |
よくあるご質問
バッテリーパック製造ラインにおいて、OEE(設備総合効率)85%は妥当な目標値でしょうか?
これは合格点というよりは、有用なベンチマークと言えるでしょう。カスタムパッケージを製造する多品種生産ラインは、大量生産専用ラインよりも切り替え回数が多いため、スコアが低いからといって必ずしも問題になるわけではありません。多くの場合、絶対値よりも、時間の経過とともに着実に改善していく様子の方が重要です。
OEM企業はサプライヤー間でOEEを比較すべきでしょうか?
注意深く比較する必要があります。サプライヤーによって計画時間と理想的な料金の定義が異なる場合が多く、直接比較は信頼できません。結局のところ、どのメーカーにとっても最も重要なベンチマークは、自社の過去の実績です。
サプライヤーが生産データを共有してくれない場合はどうすればよいでしょうか?
一部のサプライヤーは、生産ラインのデータを機密情報として扱います。監査時に、概要を示す傾向データを求めたり、現場で数値を確認したりすることは、適切な妥協点となり得ます。生産ラインのパフォーマンスについて一切議論を拒否する場合は、資格認定の際に留意すべき点です。
OEM企業はこれらの指標をどのくらいの頻度で見直すべきでしょうか?
資格認定時と四半期ごとのレビューは、多くのプログラムで有効です。より頻繁なレビューは、立ち上げ時、設計変更後、または納品実績が低下した場合などに有効です。
これらの指標は、テストレポートや監査に取って代わるものとなるのか?
いいえ。試験報告書、認証、およびプロセス監査によって、パッケージが安全で仕様を満たしていることが確認されます。生産ラインの指標は、別の視点を提供します。つまり、量産が開始された後も、サプライヤーがそのパッケージを安定して供給し続けることができるかどうかということです。


