

Grote montageplaten in de lucht- en ruimtevaart moeten vlak blijven voor een nauwkeurige montage, lastoverdracht en uitlijning tussen de bevestigde componenten. Het bewerken van grote oppervlakken, uitsparingen en montagegaten kan restspanningen vrijmaken en een plaat vervormen na het losmaken. Vlakheid hangt daarom af van meer dan alleen een laatste vlakfreesbewerking: materiaalafname, opspanning, referentiepuntplanning en inspectie moeten gezamenlijk in overweging worden genomen. Werkzaamheden in de lucht- en ruimtevaart illustreren deze afwegingen. aangepaste productiediensten.
Het verwijderen van zwaar materiaal kan grote ruimtevaartplaten vervormen.
Het frezen van een dik stuk materiaal tot een dunnere plaat met holtes en ribben zorgt voor een ongelijkmatige materiaalafname. Spanningen die vóór het frezen aanwezig waren, herverdelen zich na het frezen. Bovendien oefent de frees een kracht uit op de plaat, waardoor deze vervormt. Hoewel een plaat vlak lijkt wanneer deze is vastgeklemd, kan deze bij het loslaten vervormen of verdraaien. Dunne spanten en onondersteunde overspanningen zijn bijzonder gevoelig voor dit soort vervorming.
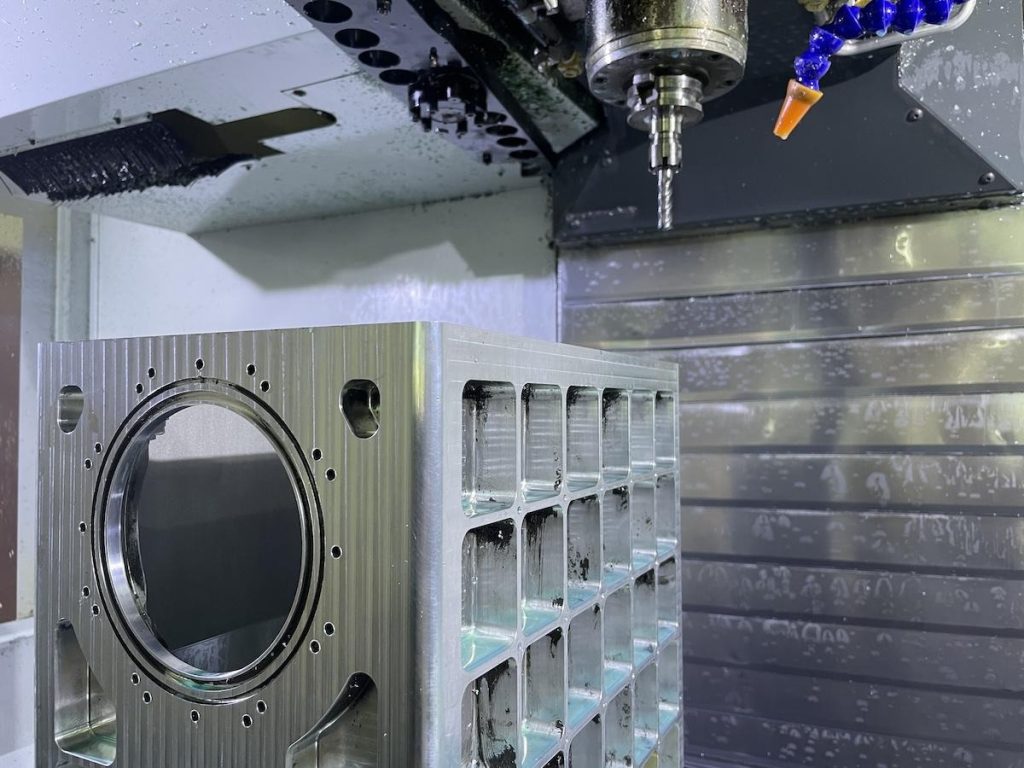
Hoewel 5-assige CNC-bewerkingscentrum Alleen al het verwijderen van materiaal garandeert niet dat de onderdelen vlak zullen zijn; het is noodzakelijk om zowel de hoeveelheid verwijderd materiaal als het tijdstip daarvan te controleren. Aluminium platen hebben de neiging te vervormen onder omstandigheden waarbij ze een dunne doorsnede hebben en/of bewerkt zijn met ongelijkmatige uitsparingen. Naast restspanningen als gevolg van eerdere bewerkingsprocessen, behouden stalen halffabrikaten vaak ook restspanningen van de materiaalproductie.
In een ruimtevaartproject vereiste een stalen component van 45# met afmetingen van 68 × 68 × 40 mm een aanzienlijke hoeveelheid materiaalafname uit een massief blok en bewerking aan alle zes zijden van het component. De geometrische verhoudingen tussen de verschillende kenmerken van het component moesten binnen ± 02 mm blijven. Het beheersen van vervorming werd daarom cruciaal. Het component zou met dezelfde problemen met betrekking tot spanningsvermindering te maken krijgen als de plaat.
De bewerkingsvolgorde en de opspanning bepalen de uiteindelijke stabiliteit.
Een effectieve strategie onderscheidt voorbewerken van fijnbewerken. Bij voorbewerken wordt het grootste deel van het materiaal verwijderd, met een kleine tolerantie. Het werkstuk kan vervolgens spanningsarm gemaakt worden, waarna de exacte afmetingen vastgesteld worden. Bij fijnbewerken wordt alleen de tolerantie verwijderd met minimale kracht, wat buiging van het onderdeel kan veroorzaken. Het wisselen van zijden/bewerkingsvlakken voorkomt concentratie van materiaalafname.
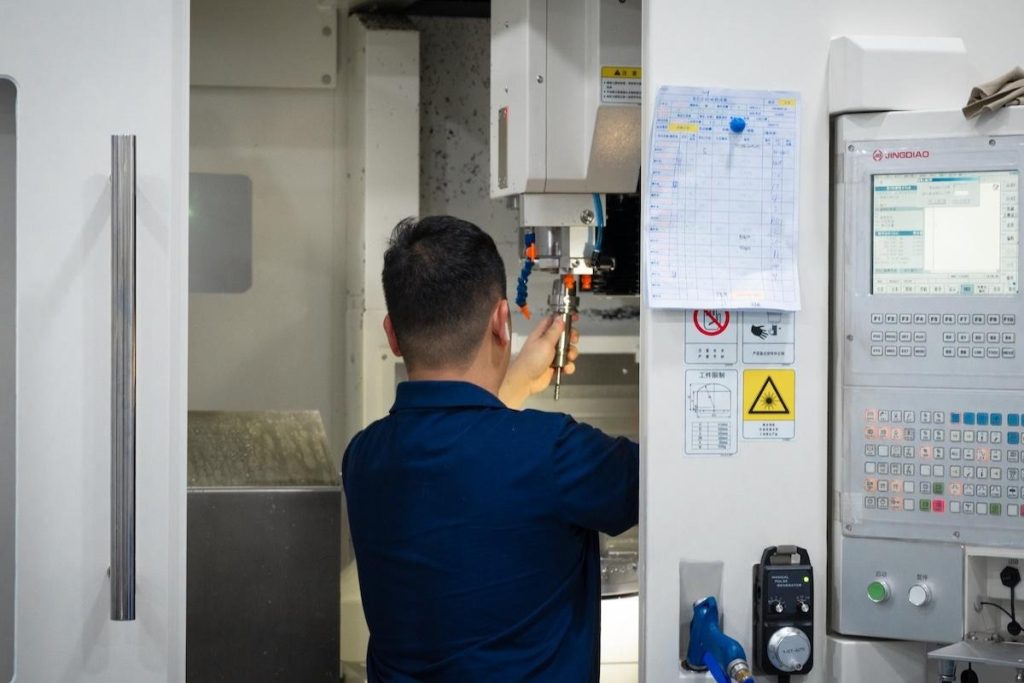
In dit geval werden stalen onderdelen zo bewerkt dat er aan elke zijde een speling van 0.5 mm overbleef na de voorbewerking vanuit alle zes richtingen. Dit werd gevolgd door gloeien om interne spanningen te verlichten. De speling hield rekening met eventuele bewegingen en bood materiaal voor correctie. Het referentievlak werd gecreëerd door slijpen en werd vastgesteld als het primaire referentievlak. CNC-metaalbewerking werd uitgevoerd met behulp van de vijfassige machine.
Bij grote platen moeten opspaninrichtingen gebruikmaken van referentiepunten om het werkstuk te ondersteunen zonder de toegang van het gereedschap te belemmeren. Deze diensten bieden toegevoegde waarde wanneer ze een beoordeling van het bewerkingsplan, de materiaaltoeslag, de contactpunten van de opspaninrichting en de volgorde van bewerkingen omvatten voordat het snijden begint – en niet alleen het uitvoeren van een tekening.
Controle van vlakheid en nauwkeurigheid van de interface door middel van inspectie
De vlakheid moet worden gecontroleerd op het onderdeel zonder bewerkingsklemmen of ondersteuning. Bij platen helpt inspectie langs een raster om helling versus lokale kromming te identificeren en te bepalen of de opspaninrichting voldoende druk heeft uitgeoefend om elastische vervorming tijdens het bewerken te maskeren. Het is noodzakelijk om de ondersteuningsmethode te documenteren, zodat alle toekomstige inspecties onder identieke omstandigheden worden uitgevoerd. Een meetplaat en een indicator tonen variabiliteit; een CMM wordt gebruikt om oppervlakken en referentiepunten in kaart te brengen. Alleen meten op de vier hoeken kan ertoe leiden dat een ingenieur een centrale kromming over het hoofd ziet. Het is moeilijk om metingen te vergelijken wanneer de onderdelen op verschillende ondersteuningen zijn geplaatst. Temperatuurstabiliteit beperkt de mate van variatie die in metingen kan optreden.
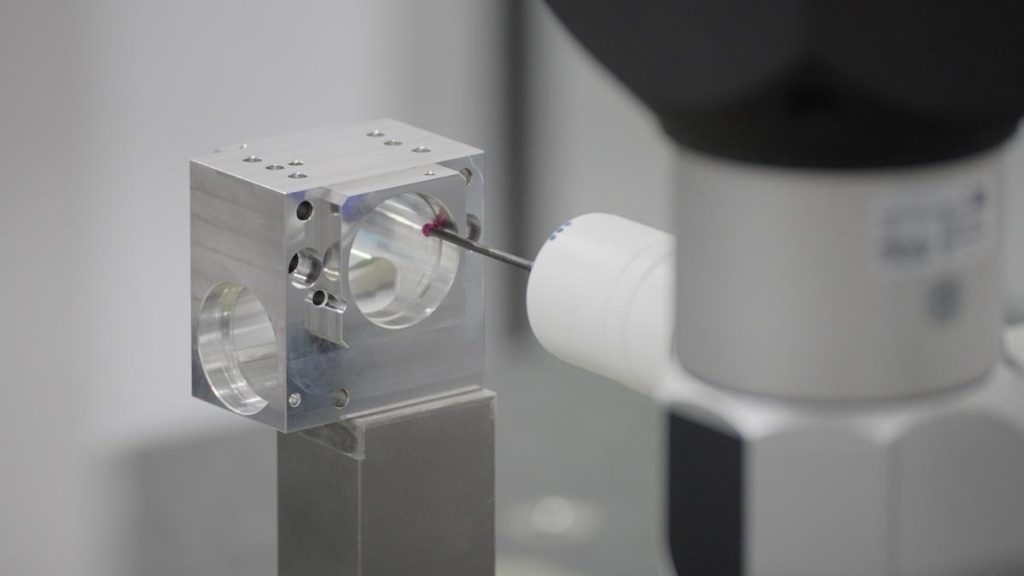
Naast het beheersen van het bewerkingsproces door middel van gedocumenteerde inspectie, is herhaalbaarheid in CNC-bewerkingsprocessen belangrijk voor herhaalopdrachten. Bij het staalproject werd, voordat alle posities van de onderdelen werden bepaald, het referentievlak vlak gefreesd. Geometrische toleranties van 02 mm en H7-gatdiameters werden vastgesteld om de nabewerking te begeleiden. Om nauwkeurigheid te garanderen bij het plaatsen van montageplaten, moet de positie van de gaten ten opzichte van het referentievlak, evenals de paralleliteit en loodrechtheid van de gaten, worden gecontroleerd. Hoewel 5-assige CNC-bewerking fouten die gepaard gaan met het instellen van een taak vermindert, moeten metingen nog steeds worden uitgevoerd om de resultaten te garanderen.
Herhaalbaarheid bij CNC-metaalbewerking vereist dat op elk item in de batch vergelijkbare controles worden uitgevoerd; het enkel goedkeuren van het eerste item biedt geen kwaliteitsgarantie. Maatwerkproductiebedrijven moeten de inspectiepunten en acceptabele normen voor elk product duidelijk definiëren voordat de productie van start gaat.
Conclusie
Vlakke lucht- en ruimtevaartplaten worden verkregen door het beheersen van spanning en geometrie gedurende het gehele productieproces, in plaats van te vertrouwen op een laatste afvlakking. Evenwichtig voorbewerken, geplande toleranties, spanningsontlasting waar nodig, stabiele opspanning en referentiepunten beperken vervorming. Het voorbeeld van een stalen lucht- en ruimtevaartonderdeel laat zien hoe deze beheersmaatregelen samenwerken onder veeleisende toleranties. Inspectie verifieert de vlakheid van het oppervlak en de interfaces die de nauwkeurigheid van de assemblage bepalen, wat zorgt voor een herhaalbare productie.


