

Szybka odpowiedź: Raporty z testów i certyfikaty pokazują, że projekt zestawu akumulatorów spełnia wymagania specyfikacji. Znacznie mniej mówią o tym, czy dostawca jest w stanie niezawodnie zbudować taki zestaw, tydzień po tygodniu, w wymaganym wolumenie.
Tę lukę wypełnia pięć wskaźników linii produkcyjnej:
-
Całkowita efektywność sprzętu (OEE) z jej pełnym zestawieniem.
-
Nieplanowane przestoje i ich przyczyny.
-
Czas cyklu w porównaniu do tempa idealnego.
-
Jakość pierwszego przejścia na każdej stacji i czas przezbrojenia.
-
Trendy na przestrzeni kilku miesięcy oraz wyjaśnienie, w jaki sposób gromadzone są poszczególne dane; nie pojedyncza liczba nagłówkowa.
Na wynos
-
Wydajność linii produkcyjnej jest głównym wskaźnikiem ryzyka związanego z dostawą i jakością, dlatego należy ją uwzględniać w kwalifikacji dostawców, obok dowodów testowych.
-
Wskaźnik OEE jest przydatny jedynie wówczas, gdy podzielimy go na dostępność, wydajność i jakość, ponieważ dwie linie z tym samym wynikiem mogą wiązać się z zupełnie różnymi ryzykami.
-
Przyczyny przestojów, czas cyklu i jakość na poziomie stacji pozwalają określić, w którym miejscu dostawca traci moce produkcyjne, zanim wpłynie to na Twoje zamówienia.
-
Czas przezbrojenia jest najważniejszy w przypadku niestandardowych opakowań o małej objętości, które dzielą linię produkcyjną z innymi produktami.
-
Metody gromadzenia danych są tak samo ważne jak same liczby; ręczne zapisy często zaniżają szacunki strat.
Część 1: Dlaczego wydajność linii ma znaczenie w kwalifikacji dostawców
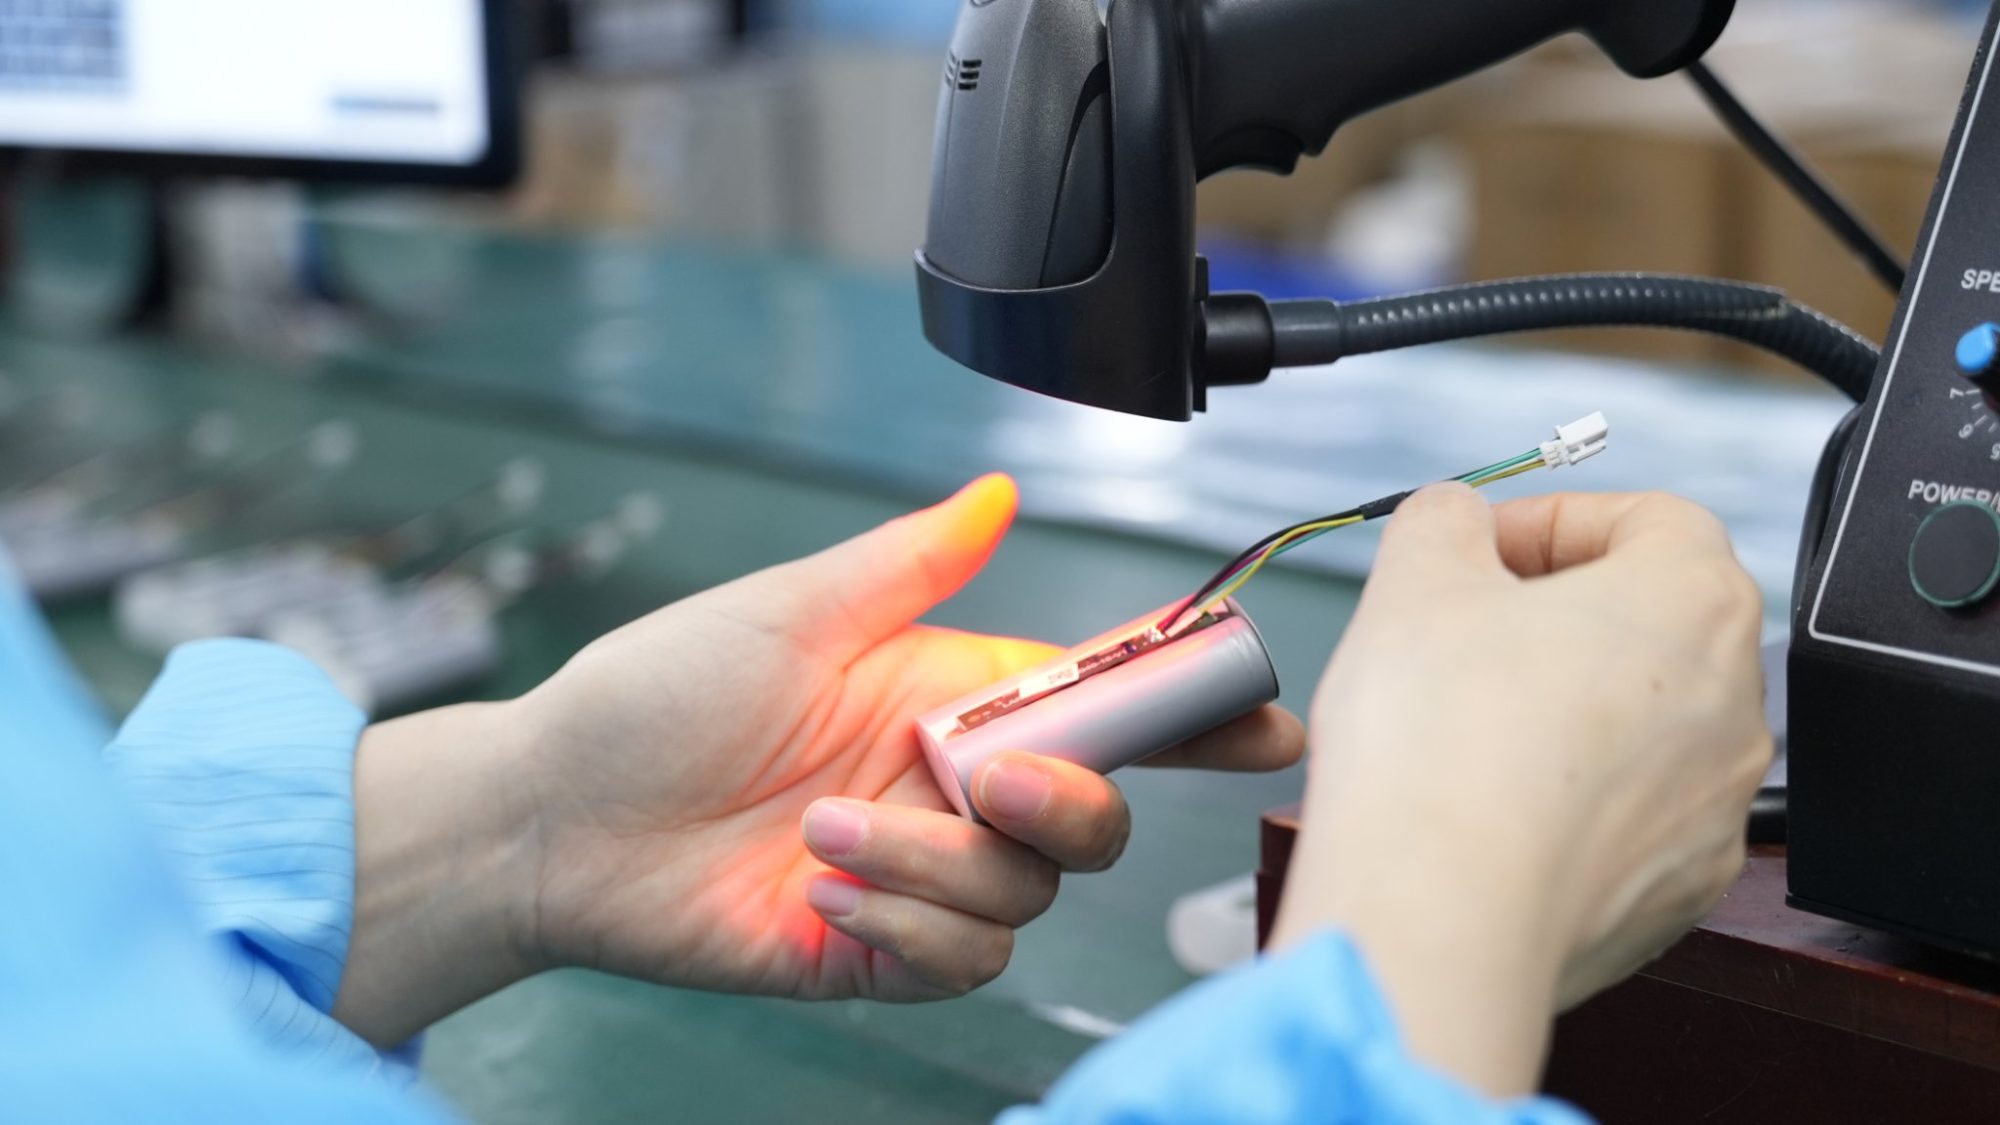
Większość prac kwalifikacyjnych OEM koncentruje się na dowodach projektowych. Przegląd kupujących raporty z testów ogniw i pakietów, sprawdź certyfikaty i potwierdź, że konfiguracja jest zablokowana przed udostępnieniem. Chociaż ta praca jest niezbędna, odpowiada tylko na jedno pytanie: czy ten pakiet spełnia specyfikację? Nie porusza jednak kwestii, czy dostawca będzie w stanie kontynuować produkcję pakietów w uzgodnionym tempie i jakości.
Różnica między nimi może być kosztowna. W czerwcu 2024 roku BMW wycofało zamówienie na ogniwa o wartości około 2 mld € od Northvolt. Producent podobno podał opóźnienia w produkcji i słabą jakość ogniw jako główne powody tej decyzji. Później tego samego roku Reuters doniósł, że firma konsekwentnie nie spełniając cotygodniowych celów produkcyjnych, dostarczając 22 000 gotowych do wysyłki ogniw w ciągu jednego tygodnia października, wobec docelowego poziomu 30 000. Chociaż Northvolt był producentem ogniw działającym na skalę gigafabryki, a nie monterem pakietów o małej wydajności, wniosek pozostaje ten sam: trudności pojawiły się na linii produkcyjnej i nie były wynikiem złego projektu.
Nieplanowane przestoje są kosztowne w całym przemyśle wytwórczym. Według Prawdziwy koszt przestoju według Siemensa w 2024 r. Z raportu wynika, że 500 największych przedsiębiorstw na świecie traci 11% przychodów z powodu nieplanowanych przestojów, podczas gdy przeciętny zakład traci 27 godzin wydajności miesięcznie.
Metryki linii produkcyjnej dają producentom OEM wczesny wgląd w te ryzyka. Wydajność i możliwości procesu są zazwyczaj sprawdzane tylko raz w trakcie. etap zamrożenia i walidacji projektuAnalizując pięć poniższych wskaźników, operatorzy mogą na bieżąco monitorować codzienne funkcjonowanie linii w rzeczywistych warunkach, aby lepiej zrozumieć, gdzie mogą wystąpić zagrożenia i usterki.
Część 2: Pięć wskaźników
2.1 OEE i dlaczego warto prosić o awarię
OEE mierzy, jaka część zaplanowanego czasu produkcji linii produkcyjnej faktycznie przekłada się na dobrą wydajność, podkreślając trzy czynniki:
-
Dostępność: Odsetek planowanego czasu, w którym linia jest w ruchu, a nie zatrzymana.
-
Wydajność: Stopień, w jakim prędkość biegu jest zbliżona do prędkości idealnej.
-
Jakość: Udział jednostek, które przechodzą test za pierwszym razem bez przeróbek lub złomu.
Te trzy czynniki mnożone są przez siebie, co daje wynik OEE wyrażony w procentach, przy czym wynik 100% oznacza bezbłędny proces produkcji.
Seiichi Nakajima, który wprowadził tę miarę, określił wynik powyżej 85% jako wynik światowej klasy, podczas gdy większość fabryk średnio około 40% do 60%Sama liczba podana w nagłówku niewiele mówi kupującemu, ale jeśli OEE traktować jako narzędzie diagnostyczne, a nie dowolny cel, liczba ta może pomóc w podjęciu decyzji o praktycznych ulepszeniach.
Poniższa tabela pokazuje dlaczego. Rozważmy dwie hipotetyczne linie opakowań, które zgłaszają ten sam wynik:
|
Line |
Dostępność: |
Wydajność |
Jakość |
OEE |
Główne ryzyko dla producenta OEM |
|---|---|---|---|---|---|
|
Linia A |
80% |
95% |
95% |
72% |
Częste przestoje, które mogą opóźnić dostawy |
|
Linia B |
96% |
94% |
80% |
72% |
Duża liczba przeróbek i odpadów zagrażających spójności |
Obie linie uzyskują ocenę 72%, jednak kupujący, który martwi się o terminy realizacji, powinien przyjrzeć się bliżej Linii A, podczas gdy ten, który martwi się o awarie w terenie, powinien skupić się na Linii B.
W przypadku producentów OEM należy zapytać: Monitorowanie OEE Należy przeprowadzić analizę na konkretnej linii produkcyjnej, na której powstanie Twoje opakowanie, z podziałem na wszystkie trzy czynniki w ciągu ostatnich sześciu do dwunastu miesięcy. Warto również zapytać, co wlicza się do planowanego czasu produkcji, ponieważ pominięcie przerw, konserwacji lub przezbrojeń może sprawić, że wynik będzie wyglądał na wyższy niż rzeczywista wydajność linii.
2.2 Nieplanowane przestoje i ich główne przyczyny
Straty w dostępności wynikają głównie z nieplanowanych przestojów. Na linii pakującej często skupiają się one wokół kilku stanowisk, a mianowicie: spawania zakładek ogniw, programowania BMS i testowanie końcowe gdzie pojedyncza wadliwa instalacja lub tester może opóźnić cały proces.
Zamiast pytać o całkowitą liczbę godzin przestoju w miesiącu, zapytaj o pięć najczęstszych przyczyn, uszeregowanych według straconego czasu. Dostawca, który potrafi wymienić największe przyczyny przestoju i pokazać, co zrobił w związku z największym z nich, rozumie swój proces; dostawca, który może podać tylko jedną liczbę miesięczną, może jeszcze nie śledzić przyczyn wystarczająco dokładnie, aby je wyeliminować.
2.3 Czas cyklu w porównaniu z idealną szybkością
Spadki wydajności są mniej widoczne niż przestoje. Linia może pracować przez wszystkie zmiany i nadal nie spełniać oczekiwań, ponieważ stacje pracują z prędkością poniżej optymalnej lub wielokrotnie zatrzymują się na kilka sekund. Te krótkie przestoje rzadko pojawiają się w rejestrach przestojów, ale zawsze się kumulują.
Prosty przykład pokazuje skalę. Jeśli idealny czas cyklu linii produkcyjnej wynosi 60 sekund na opakowanie, a rzeczywista średnia to 75 sekund, wydajność wynosi 80%. W ciągu pięciozmianowego tygodnia pracy oznacza to, że mniej więcej jedna pełna zmiana jest tracona z powodu samej powolnej pracy.
Biorąc to pod uwagę, producenci OEM powinni zapytać o idealny i rzeczywisty czas cyklu na stacji wąskiego gardła oraz o to, jak wydajność linii ma się do prognozowanego zapotrzebowania. Dostawca wykorzystujący niemal 100% swoich możliwości praktycznych ma niewielkie możliwości zaabsorbowania skoku zapotrzebowania lub odzyskania płynności nawet po jednym słabym tygodniu.
2.4 Jakość pierwszego przejścia na każdej stacji
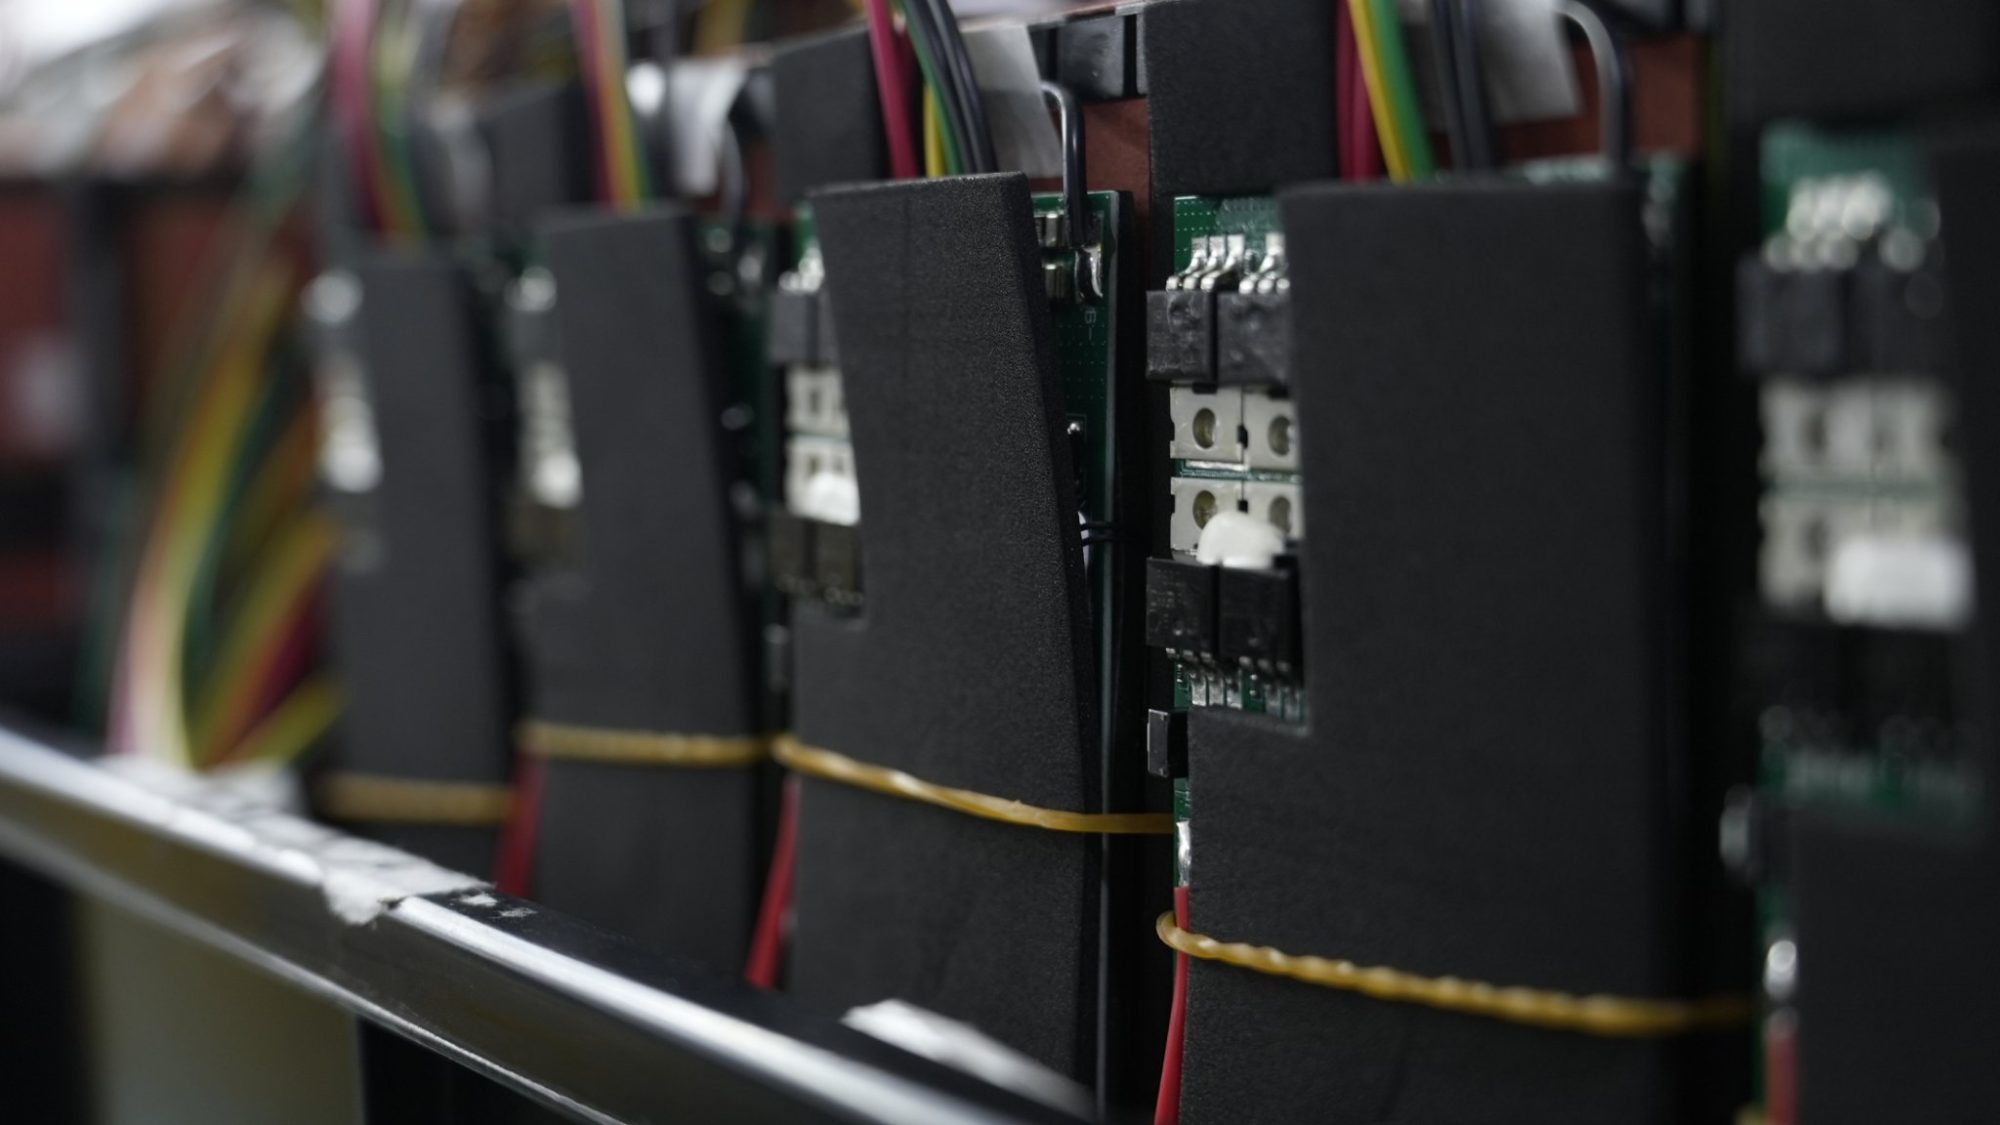
Straty jakościowe w produkcji baterii mogą być znaczne. Badanie Accenture i Fraunhofer FFB dokument dotyczący produkcji komórek Zauważa, że wskaźnik złomu może wahać się od 2% do 25%. Montaż opakowań obejmuje różne procesy, ale zasada pozostaje ta sama: straty, które nigdy nie docierają do klienta, nadal wpływają na koszty, wydajność i powtarzalność.
Kluczowa różnica dotyczy wskaźnika zdawalności na końcu linii produkcyjnej (end-of-line rate) i jakości przy pierwszym przejściu. Testowanie na końcu linii produkcyjnej potwierdza, że każdy wysłany pakiet spełnia kryteria wydania. Wysoki wskaźnik zdawalności może ukryć linię produkcyjną, na której duża część jednostek jest przerabiana przed dotarciem do testera. Producenci OEM muszą pytać o wskaźniki zdawalności przy pierwszym przejściu na każdym głównym stanowisku, takim jak spawanie, programowanie BMS, izolacja i test końcowy, a także o najczęstsze typy defektów. Dane na poziomie stanowiska pokazują, gdzie w procesie pojawia się zmienność, co jest o wiele bardziej przydatne niż pojedynczy ogólny procent.
2.5 Czas przezbrojenia w przypadku małych wolumenów i niestandardowych konstrukcji
Niestandardowe pakiety akumulatorów są często produkowane w mniejszych partiach na liniach produkcyjnych współdzielonych z innymi produktami. Każda zmiana produktu może oznaczać nowe urządzenia, programy spawalnicze, profile testerów i oprogramowanie układowe BMS, a każda minuta spędzona na zmianie to minuta, w której linia produkcyjna nie produkuje.
W rzeczywistości wskaźnik OEE może się znacznie różnić w zależności od asortymentu produktów i złożoności procesu; zmienne te różnią się znacząco na liniach pakujących o dużym zróżnicowaniu. Producenci OEM powinni zapytać swoich dostawców, ile czasu zajmuje typowe przezbrojenie produktu podobnego do tego, który rozważają, jak często linia zmienia produkty oraz jaka jest minimalna praktyczna wielkość partii. Warto również potwierdzić, czy przezbrojenia są liczone jako czas planowany, czy nieplanowany, ponieważ wybór ten może znacząco wpłynąć na wskaźnik OEE.
Część 3: Sposób gromadzenia danych ma znaczenie
Każda z powyższych metryk zależy od jakości bazowych danych. Dwóch dostawców może raportować podobne wartości, mierząc je w bardzo różny sposób.
Jednym z najprzydatniejszych pytań jest to, czy dane pochodzą z ręcznych rejestrów zmian, czy z automatycznych systemów monitorowania OEE podłączonych do maszyn, ponieważ ręczne zapisy często pomijają krótkie postoje i zaokrąglają przestoje. Każde podejście ma swoje wady i zalety, ale kupujący powinni zrozumieć, które z nich stoi za wyświetlanymi liczbami.
Warto zadać sobie także inne pytania:
-
Czy definicje, takie jak planowany czas i idealny czas cyklu, są spójne w różnych liniach i lokalizacjach?
-
Czy dostawca może udostępnić dane dotyczące trendów na przestrzeni kilku miesięcy, a nie tylko ich aktualny podgląd?
-
Kto dokonuje wewnętrznego przeglądu danych i jak często prowadzi to do działań korygujących?
-
Czy dane dotyczące linii można powiązać z numerami seryjnymi, jeśli zachodzi potrzeba wykrycia problemu z jakością?
Część 4: Lista kontrolna pytań do dostawców
Poniższą tabelę można wykorzystać podczas audytów dostawców lub kwartalnych przeglądów działalności.
|
metryczny |
O co zapytać |
Dobra odpowiedź |
Czerwona flaga |
|---|---|---|---|
|
OEE |
OEE dla naszej linii podzielone na trzy czynniki w okresie 6-12 miesięcy |
Podział z wyraźnym trendem i zdefiniowanym planowanym czasem |
Pojedyncza liczba bez podziału i historii |
|
Nieplanowany przestój |
Godziny w miesiącu i pięć głównych przyczyn |
Uporządkowane przyczyny, w których podejmowane są działania w odniesieniu do najważniejszych |
Miesięczna suma bez danych o przyczynach |
|
Czas cyklu |
Idealny i rzeczywisty czas cyklu w wąskim gardle |
Znane wąskie gardło z nadwyżką mocy w porównaniu z naszą prognozą |
Nie określono idealnej stawki ani nie ma wolnych mocy |
|
Jakość pierwszego przejścia |
Wskaźniki pierwszych przejść według stacji i głównych typów usterek |
Dane na poziomie stacji z trendami defektów |
Tylko wskaźnik zdawalności na koniec kolejki |
|
Zmienia się w czasie |
Typowa zmiana dla produktu takiego jak nasz |
Zmierzone czasy i plan ich skrócenia |
Zmiany pominięte w OEE bez wyjaśnienia |
|
Zbieranie danych |
Rejestry ręczne czy dane maszynowe? |
Przejrzysta metoda i spójne definicje |
Dane zebrane ręcznie na koniec miesiąca |
FAQ
Czy wskaźnik OEE wynoszący 85% jest uczciwym celem dla linii akumulatorów?
To raczej użyteczny punkt odniesienia niż próg zaliczenia. Linie o dużej różnorodności, tworzące niestandardowe pakiety, muszą liczyć się z większą liczbą zmian niż linie dedykowane o dużej liczbie zamówień, więc niższy wynik nie jest automatycznie powodem do obaw. Stała poprawa w czasie zazwyczaj mówi więcej niż liczba bezwzględna.
Czy producenci OEM powinni porównywać OEE różnych dostawców?
Tylko z rozwagą. Dostawcy często różnie definiują planowany czas i idealne stawki, przez co bezpośrednie porównania są mało wiarygodne. Ostatecznie najważniejszym punktem odniesienia dla każdego producenta są jego własne wyniki historyczne.
Co zrobić, jeśli dostawca nie chce udostępnić danych produkcyjnych?
Niektórzy dostawcy traktują dane o linii jako poufne z punktu widzenia handlowego. Poproszenie o podsumowanie trendów lub przejrzenie danych na miejscu podczas audytu może być dobrym rozwiązaniem. Warto zwrócić uwagę na całkowitą odmowę omówienia wydajności linii podczas kwalifikacji.
Jak często producenci OEM powinni przeglądać te wskaźniki?
Przeglądanie ich podczas kwalifikacji, a następnie kwartalnie, sprawdza się w wielu programach. Częstsze przeglądy mają sens w fazie rozruchu, po zmianie projektu lub w przypadku spadku wydajności.
Czy te wskaźniki zastępują raporty z testów i audyty?
Nie. Raporty z testów, certyfikaty i audyty procesów potwierdzają, że opakowanie jest bezpieczne i spełnia specyfikację. Dane z linii produkcyjnej dają inny obraz: czy dostawca będzie w stanie konsekwentnie dostarczać to opakowanie po rozpoczęciu produkcji masowej.


