

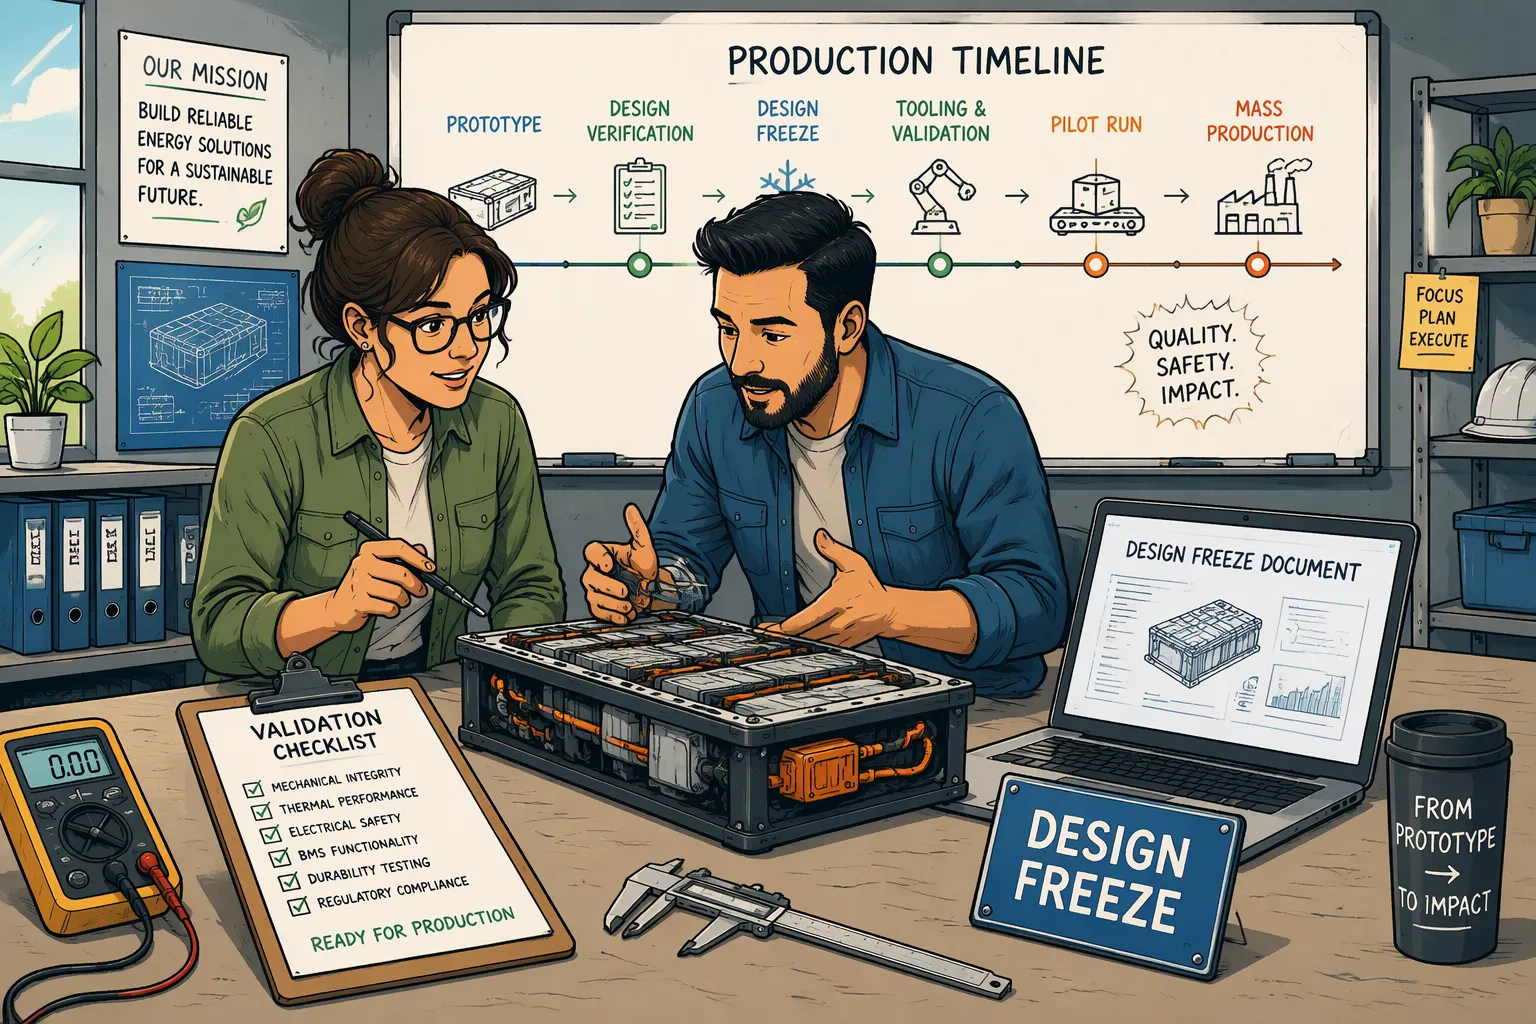
Um protótipo funcional de bateria demonstra viabilidade, mas não necessariamente prontidão para produção em larga escala. Antes que um fabricante de equipamentos originais (OEM) lance uma bateria de lítio personalizada, a equipe precisa conciliar requisitos, evidências de testes, uma configuração de projeto aprovada e um processo de fabricação eficiente. Uma amostra que alimenta o dispositivo em bancada ainda pode deixar dúvidas sobre autonomia, compatibilidade com carregadores, variações de montagem e resposta a falhas.
Resposta rápida: Considere o congelamento do projeto como uma linha de base controlada, não como uma afirmação de que o desenvolvimento nunca poderá mudar. Defina as evidências necessárias para cada etapa, congele a lista de materiais aprovada, os desenhos e o firmware relevante em conjunto e, em seguida, use versões de produção para verificar a prontidão para a fabricação. Libere a produção em massa somente após a revisão das evidências necessárias de projeto, processo, conformidade e cadeia de suprimentos. Gerencie as alterações e desvios restantes por meio de um processo autorizado.
Principais lições
Separadamente, incluem-se a viabilidade de engenharia, a verificação do projeto, a validação do uso pretendido e a prontidão para a produção.
Defina os critérios de congelamento para o projeto específico; não existe uma regra universal que determine que todos os testes comecem ou terminem no congelamento do projeto.
Modelos de células de controle, detalhes mecânicos, configurações de proteção e software como uma configuração integrada.
Selecione as condições de teste de acordo com a aplicação e as normas aplicáveis, e não com base na capacidade máxima dos equipamentos do laboratório.
Utilize os resultados do projeto piloto, registros rastreáveis e critérios de liberação aprovados para decidir se o processo está pronto para ser ampliado.
Parte 1: Defina as etapas de desenvolvimento antes de criar os exemplos.
1.1 Separar o congelamento do projeto do lançamento da produção
Os programas podem usar termos como EVT, DVT e PVT, ou nomes de etapas próprios. O importante é definir o que cada etapa permite. Uma arquitetura de referência inicial pode auxiliar nas decisões de ferramental enquanto a verificação detalhada continua. Uma linha de base de produção posterior deve identificar a configuração aprovada para fabricação. Nenhum desses marcos significa automaticamente que o envio ao cliente está autorizado.
Portão | Decisão principal | Evidência típica |
|---|---|---|
Estudo de viabilidade | A arquitetura proposta atende à aplicação? | Requisitos, análise preliminar de riscos e resultados de amostras de engenharia |
Linha de base ou congelamento do projeto | A configuração definida está suficientemente madura para a próxima etapa? | Pacote de projeto controlado, testes obrigatórios concluídos e plano aprovado para o trabalho restante. |
Prontidão do piloto | O processo pretendido consegue gerar unidades com a finalidade de produção? | Materiais, ferramentas, instruções, equipamentos de teste e pessoal treinado |
Lançamento em produção em massa | O projeto e o processo de fabricação estão prontos para o escopo de lançamento autorizado? | Qualificações exigidas, resultados do projeto piloto, comprovação de conformidade e aprovações responsáveis. |
A verificação compara os resultados com os requisitos definidos. A validação aborda o uso pretendido e as necessidades do usuário. A validação de processo verifica se um processo consegue atingir consistentemente os resultados especificados, quando necessário. Essas atividades podem se sobrepor e iterar; não devem ser descritas como começando somente após o congelamento ou sempre estando totalmente concluídas antes da primeira execução piloto.
1.2 Tornar os Requisitos Testáveis
Registre a tensão de operação e de carga, a corrente contínua e pulsada, a duração do pulso, o tempo de execução, a temperatura, o armazenamento, as características mecânicas e as condições de serviço esperadas. Defina o carregador principal, o perfil de carga, o conector e a interface de comunicação. Identifique quem é o responsável pela validação em nível de bateria e em nível de dispositivo.
Especifique os critérios de aceitação e a justificativa da amostra antes dos testes. Vincule cada requisito a um método, responsável, configuração e resultado. Quando os testes de longa duração continuarem além de uma etapa intermediária, documente seu status e as decisões que eles limitam. Não use aprovação condicional para contornar um requisito de segurança não resolvido ou evidências obrigatórias para a liberação do produto.
Parte 2: Congelar uma configuração completa de bateria
2.1 Controle conjunto da lista de materiais, desenhos e software
O pacote controlado deve identificar o fabricante e modelo exatos da célula, alternativas aprovadas, arranjo em série/paralelo, interconexões, eletrônica de proteção, isolamento, invólucro e conector. Inclua o firmware relevante, os parâmetros de configuração e as instruções de programação. Nem todos os pacotes possuem software, contatores ou resfriamento ativo; documente os componentes efetivamente utilizados.
Elétrica: Esquemas, especificações, seleção de fusíveis, fiação, pinagem e limites de proteção com tolerâncias.
Mecânico: Dimensões finais, tolerância de empilhamento, montagem, saída de cabos, limites de curvatura, isolamento e folga de expansão necessária.
Software e comunicação: Versão lançada, conjunto de parâmetros, definições de dados, comportamento de inicialização e resposta a falhas.
Produção industrial: Desenhos de montagem, instruções de trabalho, parâmetros de junção e métodos de inspeção.
Aceitação: Limites de entrada, em processo e de teste final, requisitos de rotulagem e embalagem.
Uma alteração em uma célula pode afetar vários documentos, mas não invalida automaticamente todos os desenhos ou relatórios. Realize uma avaliação de impacto e atualize os registros afetados. Considere a versão de referência como um conjunto rastreável de revisões aprovadas, em vez de confiar em uma única “amostra de ouro” sem data.
2.2 Distinguir a aquisição de células da fabricação de células
Normalmente, um montador de packs qualifica as células adquiridas e controla sua identidade, condição e uso na montagem. O revestimento dos eletrodos, o enchimento com eletrólito e a fabricação do separador pertencem à produção das células, a menos que o fornecedor execute essas operações. Não apresente os controles de materiais da fábrica de células como etapas rotineiras de montagem do pack.
Defina os critérios de verificação e seleção de células adequados ao projeto, incluindo amostragem de tensão, resistência ou capacitância, quando justificado. Especifique as condições de medição e os limites aprovados. Não crie uma tolerância de correspondência universal nem prometa que o desequilíbrio ocorrerá após um número fixo de ciclos. Revise a disponibilidade de células, a notificação de alterações e os procedimentos de substituição aprovados com o departamento de compras.
Parte 3: Construir uma matriz de validação específica para a aplicação
3.1 Selecionar testes por função, risco e mercado
As condições de teste devem ser definidas de acordo com os requisitos aprovados e os métodos de teste aplicáveis. Uma câmara capaz de atingir temperaturas extremas ou um equipamento de teste de abuso classificado para milhares de volts não define as condições para uma pequena bateria médica ou industrial.
Área | Questões a resolver | evidência |
|---|---|---|
Desempenho elétrico | A bateria suporta a carga pretendida e o sistema de carregamento? | Energia utilizável, autonomia, queda de tensão de pulso, compatibilidade com carregadores e comportamento em modo de espera. |
Integração mecânica | O conjunto final se encaixa perfeitamente e resiste ao manuseio previsto? | Dimensões, montagem, retenção do conector, roteamento de cabos e testes mecânicos relevantes. |
Térmico e ambiental | As temperaturas e a exposição ambiental são controladas? | Mapeamento de temperatura, cobertura do sensor e testes aplicáveis de umidade, vibração ou entrada de água. |
pós-colheita | As falhas produzem a resposta segura especificada? | Limiar, atraso, tolerância, recuperação e coordenação de dispositivos de proteção |
Integração com o host | O dispositivo completo responde corretamente? | Resultados de comunicação, alarmes, reserva de bateria fraca, inicialização e transição de energia |
Para sistemas portáteis de lítio, avalie a aplicabilidade de IEC 62133 2-Para aplicações industriais de lítio, consulte a revisão. IEC 62619Esses requisitos têm diferentes âmbitos de aplicação; não se devem impor requisitos para todas as baterias de instrumentos sem justificativa. Confirme a edição e o esquema necessários com a equipe de conformidade responsável.
A comprovação de transporte é um processo distinto da qualificação para o uso pretendido. As diretrizes da PHMSA para baterias de lítio fornecem um ponto de partida oficial para os requisitos de transporte e informações de resumo de testes nos EUA. Um resumo de teste UN 38.3 não certifica a segurança do dispositivo hospedeiro, e as obrigações de embalagem e envio permanecem separadas.
3.2 Definir Métodos Seguros e Resultados Rastreáveis
Não exija testes de penetração de pregos, esmagamento, exposição ao fogo ou propagação térmica para todas as baterias simplesmente porque esses testes existem. Determine a aplicabilidade e o condicionamento da amostra de acordo com o método relevante. Testes de qualificação destrutivos devem ser realizados em instalações controladas, utilizando amostras específicas, e não em todas as baterias comercializáveis.
Para verificações de proteção funcional, defina a condição simulada, o limite medido, a tolerância, o tempo de resposta e a recuperação. Um circuito de encapsulamento pequeno pode interromper a corrente através de MOSFETs, enquanto outra arquitetura utiliza contatores ou um fusível. Evite afirmações genéricas de aceitação, como "interromper em milissegundos", sem os limites de projeto e as condições de teste aprovados.
Registre os identificadores das amostras, lotes de células, revisão da montagem, firmware ou parâmetros, equipamento, status da calibração, operador e data. Guarde as medições, desvios e investigações de falhas, não apenas a nota de aprovação. Compare as amostras piloto com a configuração qualificada; documente quaisquer diferenças e sua avaliação. A evidência das células por si só não estabelece o desempenho do pacote ou host completo.
Parte 4: Validar a prontidão da fabricação por meio de construções piloto.
4.1 Vincular os riscos do processo aos controles práticos
Construa unidades piloto utilizando os materiais, equipamentos e métodos de trabalho previstos, na medida definida no plano piloto. Registre os dispositivos de fixação do protótipo ou as etapas manuais que diferirem da linha de produção planejada. Uma amostra de engenharia construída manualmente pode revelar problemas de projeto, mas não pode, por si só, demonstrar a capacidade de produção em larga escala.
Analise os riscos do processo, como células invertidas, isolamento danificado, juntas defeituosas, posicionamento incorreto de sensores, programação de parâmetros incorreta e fiação incorreta de conectores. Vincule cada risco significativo à prevenção, detecção e uma resposta definida. Uma Análise de Modos de Falha e Efeitos do Processo (FMEA) auxilia nesse trabalho, mas seu método de pontuação deve seguir a estrutura adotada; a classificação apenas por um Número de Prioridade de Risco (RPN) multiplicado pode negligenciar riscos de alta gravidade.
O plano de controle deve especificar a característica, o método de teste, a frequência, o limite, o registro e o plano de reação. Valide a junção e outros processos conforme apropriado, especialmente quando a inspeção final não puder verificar completamente o resultado. Estabeleça a manutenção e calibração dos dispositivos de fixação, o treinamento dos operadores e os controles para retrabalho.
4.2 Avaliar o rendimento, a capacidade de medição e a taxa
Utilize verificações de primeira peça para confirmar a montagem inicial em relação aos desenhos liberados e à lista de materiais. Monitore o rendimento na primeira passagem, retrabalho, refugo e defeitos recorrentes. Quando o desempenho da taxa de produção for importante, avalie a produtividade, a equipe, a capacidade do equipamento e o tempo do ciclo de teste em condições representativas.
Os índices de capacidade de processo requerem dados e pressupostos adequados. Diretrizes de capacidade do NIST A capacidade está relacionada à variabilidade do processo e aos limites de especificação. Não declare um processo pronto a partir de uma pequena amostra piloto instável, nem trate o Cpk 1.33 como um limite regulatório universal. Defina a abordagem estatística, a adequação do sistema de medição e a meta de aceitação para as características em questão.
Definir testes de fim de linha para o projeto em si. As verificações podem incluir identidade, polaridade, tensão, comunicação e funções de proteção selecionadas. A amostragem de capacidade e a qualificação de longo prazo têm propósitos diferentes. Nem o teste "100% testado" nem uma breve verificação funcional comprovam todos os requisitos de segurança ou de vida útil.
Parte 5: Alterações de controle durante a fase de aceleração
5.1 Avaliar as alterações antes da implementação
Após a aprovação da linha de base, encaminhe as alterações por meio de uma solicitação autorizada e revisão de impacto. Avalie o desempenho, a segurança, a conformidade, as ferramentas, o fornecimento, o estoque e o cronograma. Especifique os números de peças afetados, as revisões de software, as tarefas de validação e o ponto de transição da produção.
Uma atualização de firmware não invalida automaticamente o projeto mecânico ou todos os certificados. Uma célula de substituição não é automaticamente aceitável apenas porque sua tensão nominal e capacidade correspondem. Analise a alteração específica e as evidências existentes e obtenha um parecer do laboratório ou organismo de certificação responsável, quando necessário.
Para o transporte, avalie se uma alteração cria um novo tipo de bateria que exige testes adicionais de acordo com as normas aplicáveis. Para outras aprovações, siga as regras de alteração do respectivo programa. Defina como as configurações antigas e novas serão separadas, identificadas e suportadas em campo.
5.2 Lidar com desvios sem perder o controle da configuração
Documente o material não conforme, coloque as unidades afetadas em quarentena e autorize o descarte. Se uma autorização temporária for permitida, defina os limites de quantidade ou tempo, os números de série afetados, a justificativa, as aprovações necessárias e a data de validade. A autorização não deve burlar as obrigações legais ou de segurança.
Investigue as falhas dos pilotos em vez de ajustar os limites apenas para obter aprovação. Um problema térmico pode envolver layout, carga, comportamento da célula ou variação do processo. Um defeito de comunicação pode envolver o host, o chicote de cabos ou a configuração do BMS. Verifique a correção e aplique testes de regressão baseados em risco antes de liberar a configuração afetada.
Parte 6: Utilize uma lista de verificação consolidada para a liberação da produção.
6.1 Analisar as evidências e atribuir a aprovação aos responsáveis
Item de lançamento | Evidências a serem analisadas | Decisão |
|---|---|---|
Requisitos e projeto | Especificações aprovadas, lista de materiais (BOM), desenhos e linha de base do software relevante. | Confirme a configuração liberada e as variantes aprovadas. |
Qualificação | Verificação obrigatória, validação da finalidade de uso e evidências de controle de risco. | Corrija as lacunas obrigatórias antes da publicação aplicável. |
Conformidade | Relatórios, certificados, escopo e documentação de transporte aplicáveis | As evidências devem estar alinhadas ao modelo, à configuração e ao mercado-alvo. |
Processo de produção | Resultados do projeto piloto, instruções, ferramentas, treinamento e plano de controle. | Confirme a prontidão para o escopo de produção autorizado. |
Inspeção e rastreabilidade | Limites de liberação, registros de teste, mapeamento de lote ou número de série e controles de retrabalho. | Confirmar a aceitação reproduzível e o controle de falhas. |
Fornecimento e logística | Fornecedores aprovados, notificações de alterações, rotulagem e embalagem. | Confirme a disponibilidade do material e a prontidão para envio. |
Utilize resultados como aprovado, reprovado, bloqueado ou não aplicável, com as respectivas justificativas. Atribua a autoridade de aprovação de acordo com o sistema de qualidade do projeto; o número e os nomes dos departamentos não são universais. Evidências obrigatórias de segurança ou conformidade não devem ser ocultadas em um resultado genérico de "aprovação condicional".
6.2 Divulgue um escopo definido e monitore a produção desde o início.
O registro de liberação deve especificar a revisão do produto, o local ou linha de fabricação (quando aplicável), o volume ou escopo autorizado, a data de vigência e os responsáveis pela aprovação. Mantenha os registros de suporte vinculados para que um problema em campo possa ser rastreado até o histórico de projeto e produção correspondente.
Monitore a produção inicial em busca de defeitos, tendências de retrabalho, mudanças de fornecedores e feedback do cliente. Defina os gatilhos de escalonamento e contenção. A prontidão da produção é mantida por meio do controle do processo e da configuração, e não estabelecida permanentemente por um único lote piloto bem-sucedido.
Ao planejar uma projeto de bateria personalizada com Large PowerDefinir antecipadamente o uso pretendido, as interfaces, as responsabilidades de validação e os documentos de lançamento. Revisar Requisitos de BMS e PCM juntamente com a integração mecânica e a combinação. capacidades de teste e certificação para as evidências específicas necessárias. Uma transferência disciplinada torna o projeto aprovado reproduzível sem prometer que uma lista de verificação substitua a qualificação.
Perguntas frequentes
Quando um fabricante de equipamentos originais (OEM) deve congelar o projeto da bateria?
Na etapa definida pelo projeto, quando a configuração e as evidências necessárias estão suficientemente maduras para a próxima fase, o congelamento do projeto e a aprovação da produção em massa são decisões diferentes. Defina o trabalho restante e as decisões que ele limita.
Todos os testes devem ser concluídos antes da produção do protótipo?
Não existe uma sequência universal. As versões piloto podem auxiliar na verificação e no desenvolvimento do processo. O plano deve identificar os pré-requisitos, controlar os riscos e impedir o envio antes que as evidências de liberação necessárias estejam completas.
Será que todas as embalagens precisam ser testadas quanto à penetração de pregos ou a condições adversas em veículos?
Não. Selecione os testes com base na aplicação, nas normas aplicáveis e na avaliação de riscos. As classificações de equipamentos de laboratório e os exemplos automotivos não estabelecem requisitos para todas as baterias portáteis.
Uma alteração de firmware exige requalificação completa?
Não automaticamente. Avalie as funções afetadas, os controles de risco e o escopo de aprovação e, em seguida, documente os testes de regressão, a validação ou a revisão do esquema necessários.
Um valor de Cpk de 1.33 é suficiente para aprovar a produção em massa?
Não por si só. A capacidade requer medições adequadas, dados representativos suficientes e um processo estável. A meta acordada é apenas uma parte da prontidão para a produção.
Os relatórios de teste de células podem substituir a validação de embalagens?
Não. Os relatórios de células dão suporte à qualificação de componentes dentro de seu escopo. A bateria montada e o dispositivo hospedeiro pretendido introduzem requisitos adicionais elétricos, mecânicos, térmicos e de controle.


