

Grandes placas de montagem aeroespaciais devem permanecer planas para uma montagem precisa, transferência de carga adequada e alinhamento correto entre os componentes acoplados. A usinagem de superfícies amplas, cavidades e furos de montagem pode liberar tensões residuais e distorcer a placa após a remoção da fixação. Portanto, a planicidade depende de mais do que apenas um passe de faceamento final: a remoção de material, a fixação da peça, o planejamento da referência e a inspeção devem ser considerados em conjunto. O trabalho aeroespacial ilustra essas decisões por meio de serviços de fabricação personalizados.
A remoção de material pesado pode distorcer grandes placas aeroespaciais.
A usinagem de uma peça espessa de material até transformá-la em uma chapa mais fina, com cavidades e nervuras, resulta em uma remoção não uniforme de material. As tensões presentes antes da usinagem se redistribuem após o processo; além disso, à medida que o engenheiro remove material por meio da usinagem, a força exercida pela ferramenta de corte causa o movimento da chapa. Assim, embora uma chapa pareça plana enquanto está fixada, ela pode sofrer deformação plástica ou torção ao ser liberada. Almas finas e vãos sem suporte são particularmente suscetíveis a esse tipo de deformação.
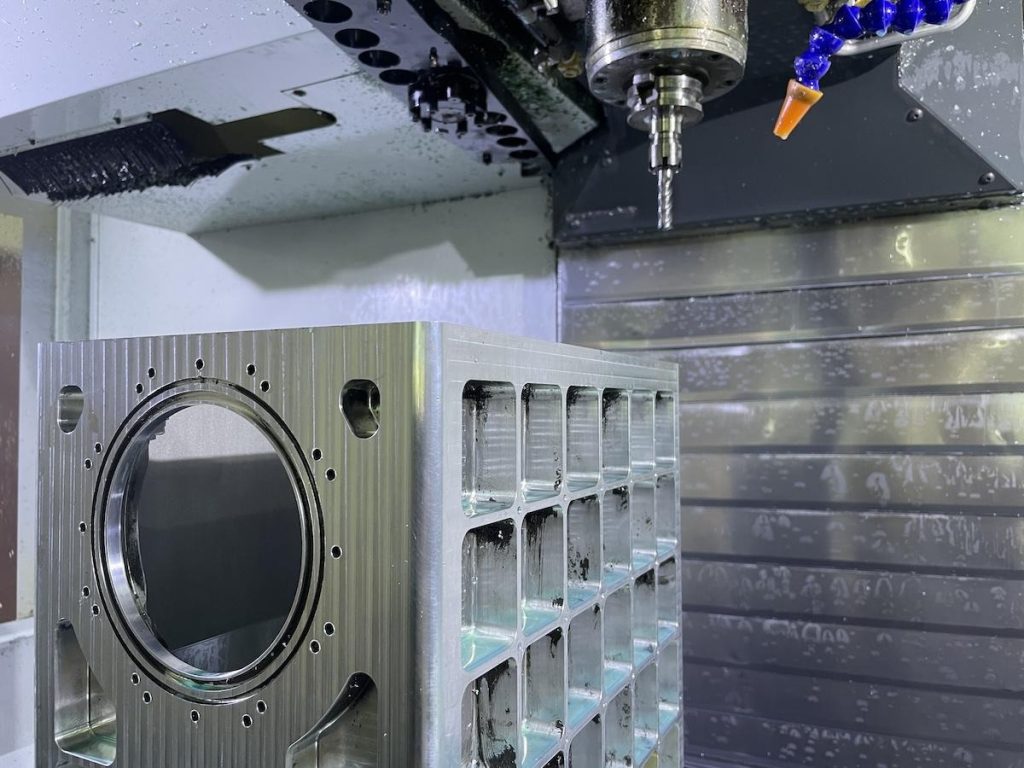
Apesar Usinagem CNC de 5 eixos A usinagem por si só não garante que as peças ficarão planas; é necessário controlar tanto a quantidade de material removido quanto o momento da remoção. Chapas de alumínio tendem a deformar-se em condições em que apresentam seções transversais finas e/ou foram usinadas com cavidades irregulares. Além de reterem tensões residuais resultantes de processos de usinagem anteriores, as peças brutas de aço frequentemente retêm tensões residuais da produção em massa.
Em um projeto aeroespacial, um componente de aço de 45 libras com dimensões de 68 × 68 × 40 mm exigiu a remoção considerável de material de um bloco sólido e usinagem em todas as seis faces do componente. As relações geométricas entre as diversas características do componente precisavam ser mantidas dentro de uma tolerância de ± 02 mm. Assim, o controle da deformação tornou-se crucial. O componente enfrentaria os mesmos problemas de alívio de tensão que a placa.
A sequência de usinagem e a fixação da peça determinam a estabilidade final.
A estratégia eficaz consiste em distinguir o desbaste do acabamento, onde o primeiro remove a maior parte do material com uma pequena tolerância. A peça pode então ser submetida a um processo de alívio de tensões, após o qual as dimensões reais serão estabelecidas. O acabamento remove apenas a tolerância com uma força mínima, o que pode causar o empenamento da peça. A troca de lados/cavidades evita a concentração da remoção de material.
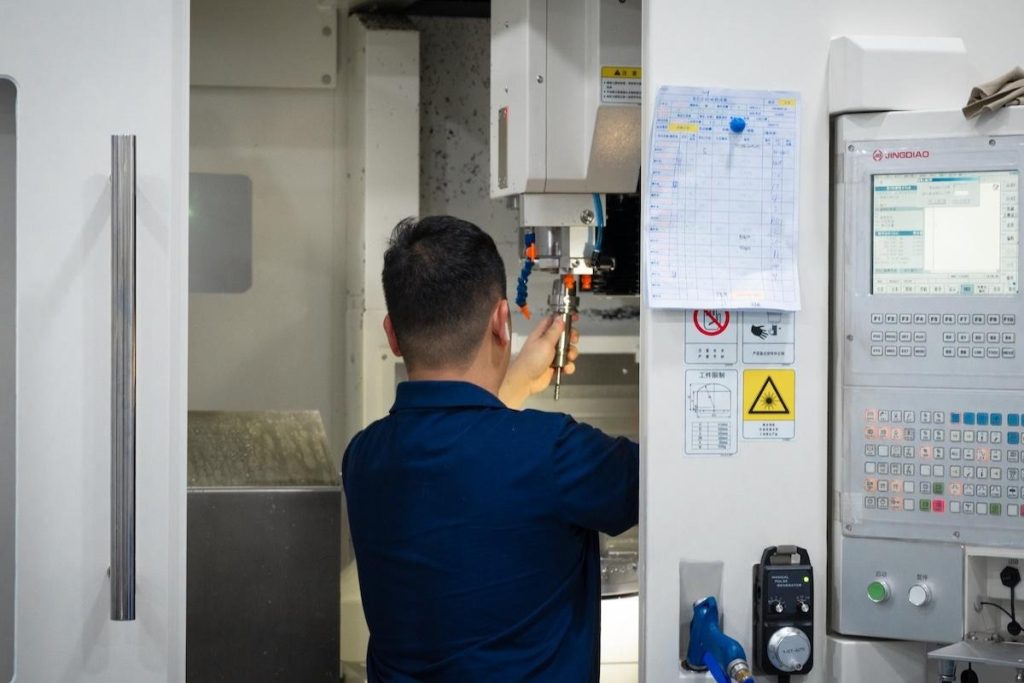
Neste caso, as peças de aço foram usinadas de forma que uma sobremedida de 0.5 mm permanecesse em cada lado após o desbaste em todas as seis direções. Em seguida, foi realizado um recozimento para aliviar as tensões internas. A sobremedida compensou qualquer movimentação e forneceu material para correção. O plano de referência foi criado por retificação e estabelecido como o plano de referência primário antes da usinagem. Usinagem de metais CNC O procedimento foi realizado utilizando a máquina de cinco eixos.
Para chapas grandes, os dispositivos de fixação devem utilizar pontos de referência que suportem a peça sem obstruir o acesso da ferramenta. Esses serviços agregam valor quando incluem a revisão do plano de usinagem, da sobremedida, dos pontos de contato dos dispositivos de fixação e da sequência antes do início do corte — e não apenas a execução de um desenho.
Controle de planicidade e precisão da interface por meio de inspeção
A planicidade deve ser inspecionada na peça sem grampos ou suportes de usinagem. Em chapas, a inspeção ao longo de uma grade ajudará a identificar a inclinação versus a curvatura local e a determinar se o dispositivo de fixação aplicou pressão suficiente para mascarar a deformação elástica durante o corte. É necessário documentar o método de suporte para que todas as inspeções futuras sejam realizadas sob condições idênticas. Uma placa de superfície e um indicador apresentam variabilidade; uma máquina de medição por coordenadas (MMC) é usada para mapear superfícies e elementos de referência. A medição apenas nos quatro cantos pode levar o engenheiro a não perceber uma curvatura central. É difícil comparar leituras quando as peças foram colocadas em suportes diferentes. A estabilidade da temperatura limita a quantidade de variação que pode ocorrer nas medições.
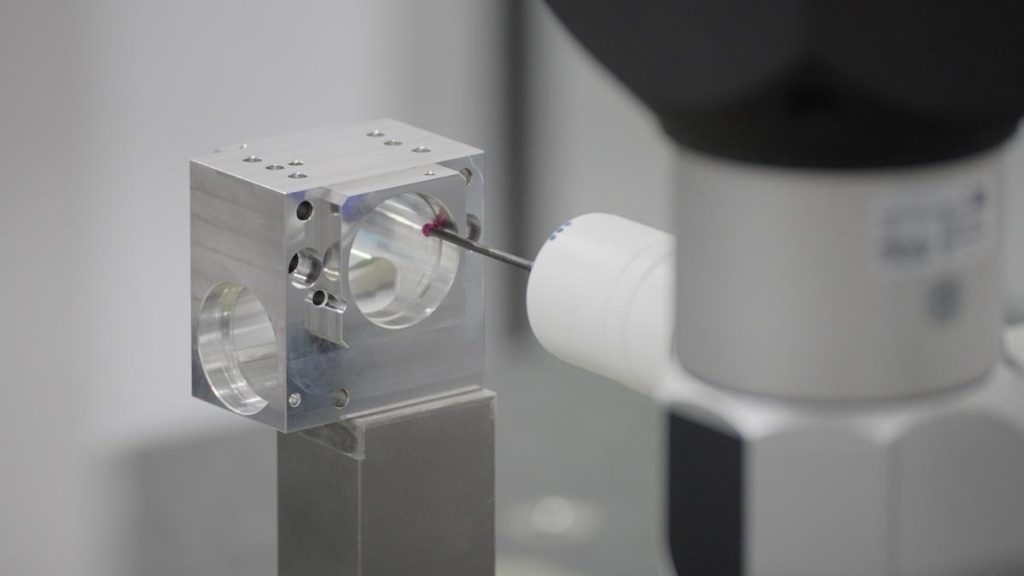
Além de controlar o processo de usinagem por meio de inspeção documentada, a repetibilidade em processos de usinagem CNC é importante para pedidos repetidos. No projeto em aço, antes de definir a localização de todos os detalhes, a superfície de referência foi usinada para ficar plana. Tolerâncias geométricas de 02 mm e diâmetros de furo H7 foram estabelecidas para orientar o acabamento da usinagem. Para garantir a precisão na colocação das placas de montagem, verifique a localização dos furos no plano de referência, bem como o paralelismo e a perpendicularidade dos furos. Embora a usinagem CNC de 5 eixos reduza os erros associados à preparação de uma peça, ela ainda precisa ser medida para garantir os resultados.
A repetibilidade na usinagem CNC de metais exige que verificações semelhantes sejam feitas em cada item do lote; aprovar apenas o primeiro item não garante a qualidade. Os serviços de fabricação sob encomenda devem definir claramente os pontos de inspeção e os padrões aceitáveis para cada produto antes de iniciar a produção.
Conclusão
As chapas planas aeroespaciais são resultado do gerenciamento de tensões e geometria ao longo de toda a produção, sem depender de um corte final de acabamento. Desbaste balanceado, tolerâncias planejadas, alívio de tensões quando apropriado, fixação estável da peça e acabamento guiado por referência limitam a distorção. O exemplo da peça de aço aeroespacial mostra como esses controles funcionam em conjunto sob tolerâncias exigentes. A inspeção verifica a planicidade da superfície e as interfaces que determinam a precisão da montagem, garantindo uma produção repetível.


