

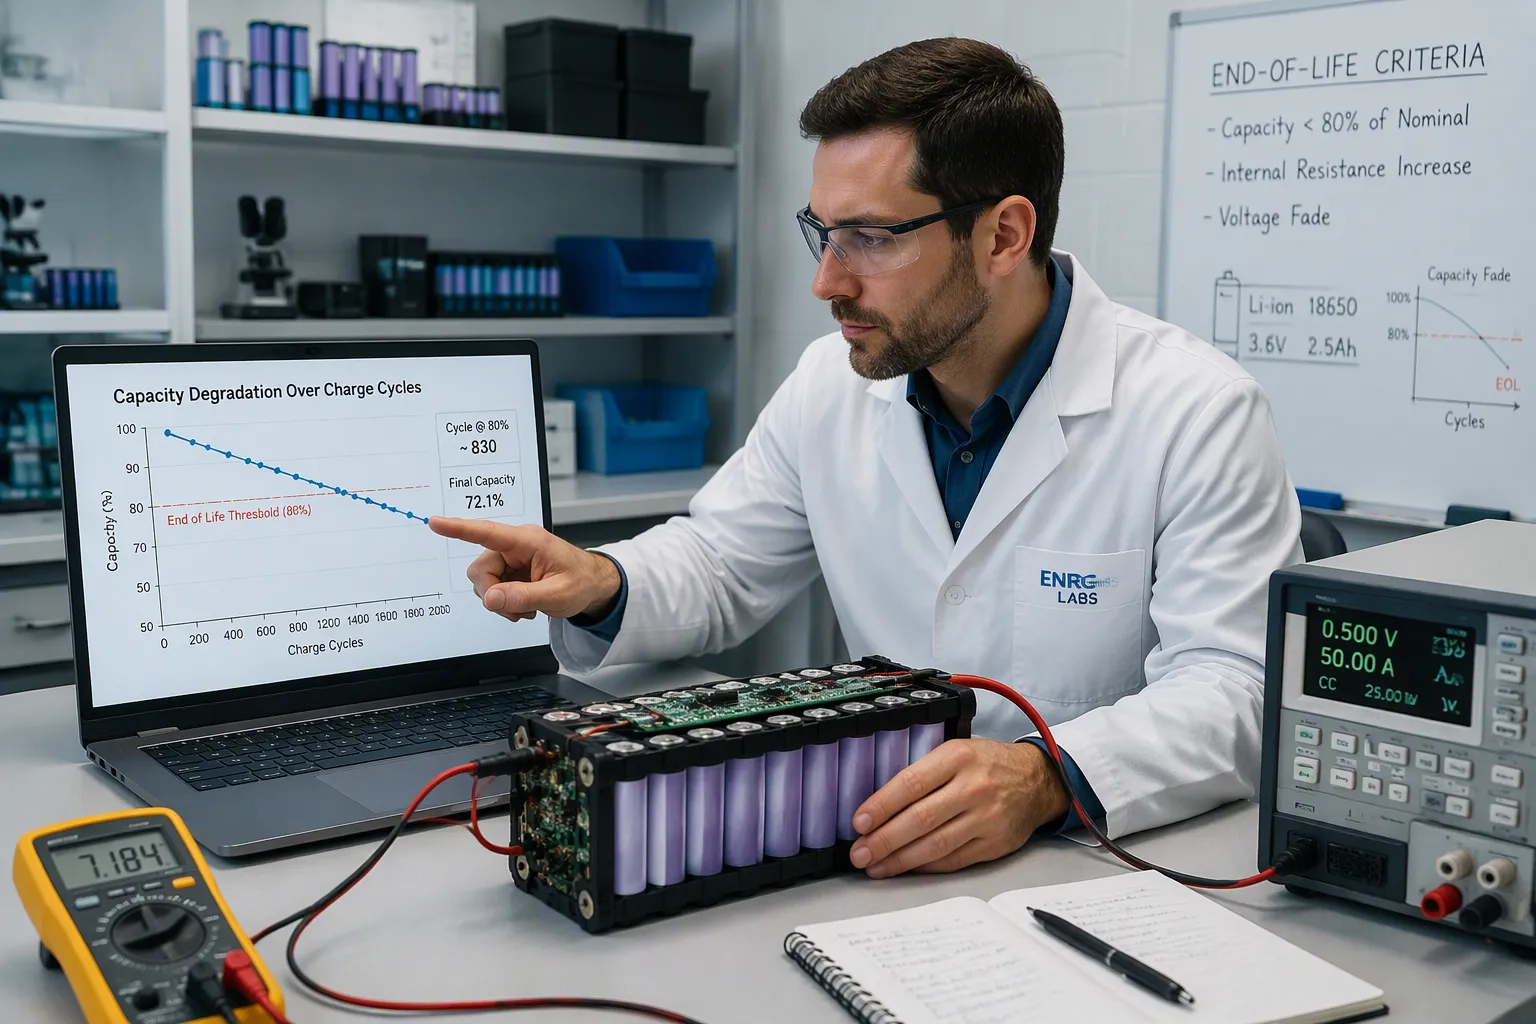
Resposta rápida: Os engenheiros devem dimensionar uma bateria de lítio personalizada com base na autonomia necessária ao final da vida útil. Em seguida, calculam a capacidade inicial. Utilizam uma margem de degradação que cobre a perda de capacidade e o aumento da resistência.
A capacidade inicial é um dado de dimensionamento necessário, mas não é suficiente para demonstrar o tempo de operação ao longo da vida útil. Defina o tempo de operação mínimo aceitável, a faixa de tensão utilizável e a capacidade de potência na condição de fim de vida útil acordada e, em seguida, trabalhe retroativamente para um projeto viável de uma nova bateria.
Este guia fornece aos engenheiros de OEM/ODM, equipes de compras e equipes de qualidade um método passo a passo para dimensionar a autonomia da bateria. Ele também aborda as compensações necessárias, os critérios de validação e uma lista de verificação para OEMs para baterias personalizadas. Um planejamento cuidadoso da vida útil da bateria protege tanto o cronograma quanto o histórico de desempenho em campo.
Principais lições
Escolha o tamanho da sua bateria com base na sua autonomia até o final da vida útil, e não na sua capacidade inicial.
Adicionar uma margem de degradação para compensar a perda de capacidade e o aumento da resistência ao longo do tempo.
Defina o perfil de carga, a tensão de corte e a faixa de estado de carga antes de selecionar as células.
Usar um plano de validação para demonstrar que o pacote ainda atende às metas de tempo de execução após o envelhecimento.
Anote todas as suas suposições e resultados de testes para que a revisão do projeto seja clara.
Parte 1: Por que o dimensionamento do tempo de execução da bateria do BOL falha
1.1 A lacuna entre o BOL e o EOSL
A capacidade do início da vida O número descreve uma célula nova em condições controladas. Não descreve o conjunto montado após anos de uso. Dois mecanismos de envelhecimento ampliam essa diferença. Primeiro, a perda de capacidade reduz a energia que um conjunto pode armazenar. Segundo, a resistência interna aumenta e consome energia utilizável antes que a carga atinja o limite de corte. Um conjunto que atinge a autonomia desejada no primeiro dia pode apresentar déficits bem antes do fim de sua vida útil.
Os dados em nível de célula, por si só, não conseguem preencher essa lacuna. O conjunto montado inclui barramentos, conectores e um BMS, e cada componente adiciona sua própria resistência. Portanto, a validação do sistema deve confirmar o desempenho em nível de conjunto, e não apenas em nível de célula. Engenheiros que dimensionam com base em valores de capacidade de ficha técnica ignoram essa diferença por sua própria conta e risco.
1.2 Modos de Falha em Campo
Implantações industriais e de infraestrutura mostram os resultados. Uma unidade de backup em um armário de telecomunicações remoto pode passar no teste de comissionamento e, anos depois, falhar em suportar a carga durante uma interrupção total. Uma frota de AGVs pode concluir seus turnos normalmente até que a capacidade envelhecida e o aumento da resistência interna reduzam a energia da bateria a um nível inferior ao necessário para completar uma rota. Em ambos os casos, o tempo de operação diminui gradualmente e a falha parece repentina para o operador.
Uma autonomia insuficiente pode surgir devido a variações nas células, envelhecimento, alterações de carga, temperatura, resistência do conector, comportamento de carregamento ou um modelo de energia otimista. Investigue a causa real em vez de presumir que toda falha em campo seja um erro de dimensionamento.
Parte 2: Definindo o Requisito de Tempo de Execução para o Fim da Vida Útil
2.1 Tempo de execução, perfil de carga e limite de corte
O tempo de execução alvo deve vir primeiro e deve ser especificado em horas sob uma carga definida. A relação principal é simples:
Autonomia (horas) = Energia CC utilizável (Wh) ÷ Carga CC média (W)
Energia utilizável não é a mesma coisa que energia nominal. A janela de estado de carga, a tensão de corte e a eficiência do conversor reduzem a energia armazenada que você pode usar. Uma bateria com grande capacidade nominal pode fornecer muito menos energia utilizável quando o BMS (Sistema de Gerenciamento de Bateria) interromper a descarga no ponto de corte. Portanto, os engenheiros devem definir a potência média de carga, a carga de pico e o ponto de corte antes de analisarem a ficha técnica de uma célula.
O perfil de carga é tão importante quanto a média. Uma bomba médica com consumo constante se comporta de maneira diferente de um sistema de segurança que é ativado por movimento. Cargas pulsadas aumentam o consumo efetivo porque a resistência interna transforma parte da corrente em calor. A reserva mínima de energia operacional deve ser suficiente para o pior cenário de carga possível, e não para o cenário típico.
2.2 Vida útil e ciclo de trabalho
O fim da vida útil é específico para cada aplicação. Pode ser definido por tempo mínimo de execução, capacidade de energia, resistência, retenção de capacidade ou outro critério de serviço validado. Uma taxa de retenção de 80%, por exemplo, não constitui um limite universal para a desativação.
Considerando uma retenção de capacidade de 80%, 1/0.80 = 1.25 é um multiplicador de energia-capacidade em um modelo simplificado. Não se trata de um fator de potência universal e não deve ser atribuído a um requisito de dimensionamento de lítio na norma IEEE 485, que trata de baterias estacionárias de chumbo-ácido. Verifique a queda de potência e a queda de tensão separadamente.
Parte 3: Quantificando os fatores de degradação da vida útil da bateria
3.1 Perda de capacidade e aumento de resistência
Perda de capacidade e aumento da resistência interna Em uma bateria de íon-lítio, esses dois fatores ocorrem simultaneamente. Não são problemas isolados. A perda de lítio, a perda de material ativo e o aumento da impedância se agravam mutuamente. A fratura de partículas acelera o crescimento da SEI (interface eletrólito sólido), e esse crescimento consome lítio ativo e causa perda de capacidade. O lítio perdido, por sua vez, altera o potencial do eletrodo e acelera os danos estruturais, o que aumenta ainda mais a impedância. O resultado é um ciclo em que a perda de capacidade e o aumento da resistência se intensificam mutuamente.
A pesquisa sobre o envelhecimento em nível celular pode fundamentar hipóteses, mas o dimensionamento da bateria requer evidências para a célula selecionada, o ciclo de trabalho e o ambiente térmico. Meça tanto a energia retida quanto o aumento da resistência, em vez de extrapolar um único teste de material para a vida útil.
3.2 Efeitos da temperatura e do perfil de carga
O calor e a carga influenciam tanto a vida útil da bateria quanto a retenção de capacidade. A perda de capacidade em função da temperatura é bem documentada em nível de célula, e altas temperaturas aceleram a maioria dos processos de envelhecimento. Cargas pulsadas e de alta corrente adicionam outra penalidade, porque a resistência interna transforma parte da corrente em calor dentro da bateria. Um sistema de segurança que é ativado por movimento e uma bomba médica com consumo constante, portanto, envelhecem de forma diferente, mesmo com a mesma capacidade nominal.
A escolha da composição química define o contexto. As células LiFePO4 geralmente oferecem longa vida útil, enquanto as células NMC, LCO e LMO priorizam a densidade de energia em detrimento da vida útil. Não existe uma regra única que se aplique a todos os casos. Os engenheiros devem modelar a degradação com base no ciclo de trabalho real e, em seguida, confirmar o resultado por meio de testes em nível de bateria. Essa etapa protege a margem de autonomia ao final da vida útil.
Parte 4: Cálculo da capacidade BOL com margem de degradação
4.1 Margem de Degradação e Limiar de Fim de Vida Útil
A margem de envelhecimento deve ser derivada de uma premissa de capacidade retida definida e de uma verificação separada da capacidade de geração de energia. Em um cálculo energético simplificado, uma retenção presumida menor exige maior capacidade inicial. O critério de fim de vida útil selecionado e as evidências de envelhecimento devem ser consistentes.
Parâmetro | Valor | Implicações para o dimensionamento |
|---|---|---|
Preservação da capacidade no fim da vida útil | 80% | A bateria ainda deve atender aos requisitos de desempenho ao final de sua vida útil, portanto, sua capacidade diminui ao longo do tempo de uso. |
Multiplicador ilustrativo do envelhecimento energético | 1.25 | Dimensionada acima da capacidade inicial para que a bateria ainda atenda ao ciclo de trabalho com 80% da capacidade. |
O fim da vida útil geralmente é definido entre 70% e 80% do estado de saúde. 80% é o limite contratual comum para usos de veículos elétricos e armazenamento em rede — é uma convenção comercial, não um limite físico.
Documente o ponto final de serviço e o critério de substituição antes da seleção das células. Avalie o tempo mínimo de operação e a capacidade de carga das baterias antigas nas condições relevantes de temperatura e corte; a retenção de capacidade por si só pode não determinar o ponto de substituição.
4.2 Retrocálculo da Capacidade do BOL
O cálculo reverso transforma a meta de tempo de execução ao final da vida útil em uma capacidade de bateria no início da vida útil. O fluxo de trabalho é executado em uma ordem fixa:
Identificar os requisitos da aplicação: energia utilizável, potência de pico e contínua, faixa de tensão, vida útil, orçamento de massa, volume disponível e capacidade de fim de vida útil.
Selecione uma célula candidata com base em composição química, formato, potência em watts-hora, voltagem e resistência CC.
Defina a faixa de carga utilizável, mais estreita que 0–100%, para proteger a vida útil da bateria.
Calcule a contagem em série e em paralelo. Contagem em série = tensão nominal do pacote ÷ tensão nominal da célula. Contagem em paralelo = energia BOL utilizável ÷ (contagem em série × tensão nominal da célula × Ah da célula × janela de estado de carga).
Verifique a potência máxima e contínua em relação à tensão mínima da bateria e à resistência da célula.
Estime a massa e o volume do pacote a partir da massa e do volume das células, usando um multiplicador de arquitetura e uma relação célula/pacote.
Gerenciamento térmico dimensionado a partir do calor contínuo por célula.
Tamanho até o fim da vida, não no início da vida.
Repita o processo se as metas de massa, volume, térmica, potência ou custo não forem atingidas.
Para uma meta ilustrativa de 60 kWh utilizáveis no lado da carga, assumindo 80% de capacidade retida e 90% de janela de energia utilizável, a energia nominal mínima da nova bateria é de 60/(0.80 x 0.90) = 83.3 kWh antes das perdas de conversão e outras deduções justificadas. Selecione a quantidade de células em série dentro da faixa completa de tensões do host e do carregador, e não apenas a tensão nominal; arredonde a quantidade de células em paralelo para cima e valide os limites de potência, massa e térmicos.
Parte 5: Método passo a passo para dimensionar a autonomia da bateria
5.1 Fluxo de Trabalho de Dimensionamento
O fluxo de trabalho de dimensionamento Segue uma ordem predefinida. Começa com as necessidades da aplicação e termina com a configuração das células. Os engenheiros primeiro definem a meta de autonomia até o fim da vida útil, o perfil de carga, a tensão de corte e a faixa de temperatura. Em seguida, utilizam uma margem de degradação para calcular retroativamente a capacidade da bateria no início da vida útil. As etapas são:
Defina as condições de tempo de execução, perfil de carga e temperatura para o fim da vida útil.
Registro presumido de energia retida e crescimento de resistência com evidências de suporte.
Calcule a energia do lado da carga e considere apenas uma vez a eficiência, a janela de energia utilizável e o envelhecimento.
Selecione a quantidade de séries dentro da faixa completa de tensões do host e do carregador.
Contagem paralela ascendente em incrementos arredondados e verificação de corrente contínua, corrente de pulso e queda de tensão.
Validar o tempo de execução do pacote envelhecido no host completo e documentar a incerteza.
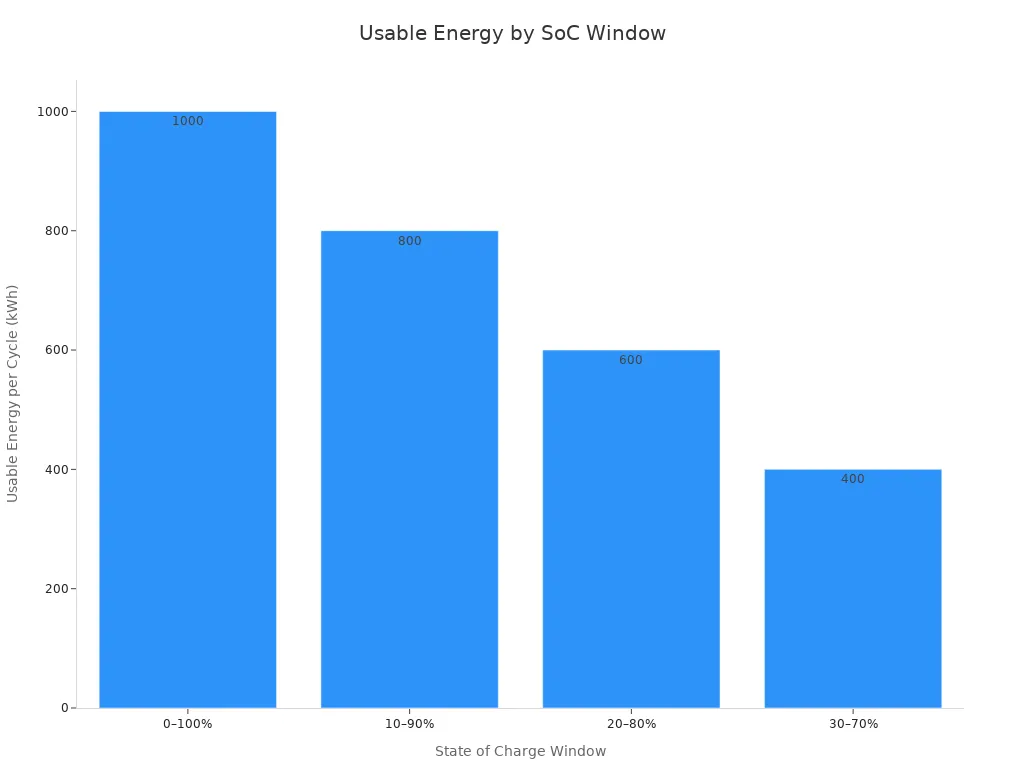
Uma faixa de SOC operacional mais estreita reduz a energia utilizável e pode diminuir o estresse em algumas condições. Quantifique o benefício em termos de vida útil para a célula e o ciclo de trabalho selecionados; não existe uma melhoria fixa na vida útil que se aplique universalmente. A tabela abaixo apresenta apenas cálculos hipotéticos e não dados de vida útil validados.
5.2 Exemplo prático com limites de estado de carga
Considere uma bomba de infusão médica que necessita de 24 horas de funcionamento contínuo com uma carga média de 15 W. O projeto visa uma vida útil de 5 anos, com um limite de capacidade de fim de vida de 80%. A energia utilizável necessária é de 15 W × 24 horas = 360 Wh ao final da vida útil. Utilizando a margem de degradação, a energia no fim da vida útil é de 360 ÷ 0.80 = 450 Wh.
A faixa de estado de carga agora define a capacidade instalada. A tabela abaixo mostra como essa faixa altera a energia utilizável e a capacidade de processamento ao longo da vida útil de um sistema com capacidade nominal de 1 MWh:
Janela SoC | Departamento de Defesa eficaz | Energia utilizável por ciclo (1 MWh de potência nominal) | Ciclo ilustrativo da vida | Produtividade aproximada ao longo da vida útil |
|---|---|---|---|---|
0-100% | 100% | 1,000 kWh | Específico para cada célula e função. | Calcular a partir de dados de retenção validados |
10-90% | 80% | 800 kWh | Requer dados de envelhecimento validados | Não comprovado por este exemplo. |
20-80% | 60% | 600 kWh | Requer testes representativos | ~3,600 MWh |
30-70% | 40% | 400 kWh | Não se baseia apenas na janela SOC. | ~3,600 MWh |
Para a meta hipotética de 360 Wh no lado da carga, com retenção de 80% e fração de energia utilizável de 60%, a necessidade simplificada de um novo conjunto de baterias é de 750 Wh antes das perdas de conversão. Com 12.95 Wh por célula, são necessárias pelo menos 58 células em termos de energia, mas as restrições de geometria série/paralelo e tensão do host ainda se aplicam. Um arranjo 14S4P possui apenas 56 células e 725.2 Wh, portanto, não atende ao requisito declarado. Não selecione um conjunto de baterias apenas por estar próximo da meta.
Utilize os limites de descarga do fabricante da célula selecionada e a tensão mínima de entrada do host para definir o comportamento de corte. Sob uma carga de potência constante, a corrente aumenta à medida que a tensão cai, portanto, a queda de tensão relacionada ao envelhecimento pode causar desligamento prematuro. Valide o Estratégia de proteção BMS sem relaxar os limites de segurança das células para obter mais tempo de execução.
A relação entre a margem de degradação e o custo fica evidente aqui. Uma margem maior adiciona células, peso e volume. Uma margem menor aumenta o risco de falhas prematuras em campo. O exemplo da bomba de infusão mostra como o dimensionamento da autonomia da bateria torna essas escolhas transparentes. Dessa forma, as equipes de compras e de qualidade podem analisá-las antes do congelamento do projeto.
Parte 6: Conciliações de projeto para a duração da bateria
6.1 Custo, Peso e Volume versus Margem
A capacidade instalada adicional pode proporcionar margem de projeto, mas também aumenta o custo, a massa e o volume. Estime as contribuições do gabinete, da interconexão e da eletrônica com base na arquitetura real, em vez de usar porcentagens genéricas de células em relação ao pacote.
Não extrapole linearmente uma porcentagem fixa de perda de capacidade para uma vida útil mais longa. O envelhecimento depende do tempo, da temperatura, do estado de carga (SOC) e do histórico de ciclos, podendo acelerar. Baseie as tolerâncias em testes representativos e em um modelo justificado com incerteza documentada.
6.2 Química, Seleção Celular e Estratégia de Corte
A composição química define o padrão para a vida útil dos ciclos de bateria. As células LiFePO4 geralmente oferecem longa vida útil, enquanto as células NMC, LCO e LMO priorizam a densidade de energia em detrimento da vida útil. Nenhuma composição química é perfeita em todos os aspectos. Uma plataforma robótica com restrições de massa pode aceitar células NMC, enquanto um gabinete de infraestrutura com espaço disponível pode preferir células LiFePO4. A seleção das células deve seguir a ordem de prioridade: alcance desejado, energia necessária e densidade de energia utilizável.
A estratégia de corte determina quanta dessa capacidade chega à carga. O BMS interrompe a descarga em um limite de tensão da célula, e o aumento da resistência interna faz com que esse limite seja atingido mais cedo à medida que a bateria envelhece. Um BMS bem ajustado, como os projetos descritos em [referência], permite uma descarga mais eficiente em termos de capacidade. https://www.large-battery.com/bms-and-pcm/, protege a bateria de íon-lítio contra descarga excessiva, mantendo a energia utilizável. As equipes devem validar o ponto de corte em relação ao perfil de carga real, pois um ponto de corte conservador reduz silenciosamente a margem de tempo de execução pela qual pagaram.
Parte 7: Validação e Teste de Aceitação
7.1 Plano de Teste de Envelhecimento e Tempo de Execução
Um plano de testes deve demonstrar que a bateria ainda atende à meta de tempo de execução ao final de sua vida útil. O plano começa com o requisito, não com uma lista padrão de testes. Os engenheiros primeiro definem o perfil de carga, a faixa de temperatura ambiente e o ponto de corte. Em seguida, eles projetam uma sequência de envelhecimento que aproxima as baterias de amostra da vida útil esperada.
Valide o tempo de execução com o conjunto completo e o dispositivo host final usando cargas dinâmicas representativas, condições ambientais e pontos finais definidos. Separe os testes de envelhecimento funcional da qualificação de segurança e abuso, que requerem um plano de laboratório apropriado. A norma UL 9540A trata da propagação de incêndios em sistemas estacionários de armazenamento de energia e não é um teste de tempo de execução geral para baterias médicas portáteis.
Modelagem preditiva da vida útil da bateria apoia este trabalho. Um modelo construído com base na perda de capacidade medida e no aumento da resistência ajuda a equipe a escolher a duração dos testes e a quantidade de amostras. Ele também indica qual fator de estresse acelera o envelhecimento na aplicação em questão.
7.2 Critérios de Aceitação
Os critérios de aceitação derivam dos requisitos da aplicação, e não de uma lista de verificação universal. As equipes definem em conjunto condições, amostras e limites específicos para cada produto. Um programa para dispositivos médicos pode estabelecer limites mais rigorosos do que um programa para gabinetes de infraestrutura.
Item de avaliação | Critérios típicos de aceitação |
|---|---|
Retenção de capacidade | ≥80% após a contagem de ciclos alvo |
Aumento da Resistência Interna | Dentro do limite de projeto |
Diferença de tensão celular | Desvio mínimo entre células |
Aumento de temperatura | Dentro da faixa de operação segura |
Proteção BMS | Funciona normalmente em todas as condições de teste. |
Aparência física | Sem inchaço, vazamento, corrosão ou deformação. |
Desempenho de segurança | Não houve aquecimento anormal, fumaça ou eventos térmicos. |
Muitas baterias de íon-lítio são consideradas como tendo atingido o fim de sua vida útil quando sua capacidade cai para aproximadamente 80% do valor inicial. No entanto, algumas aplicações médicas, aeroespaciais ou industriais podem exigir critérios de aceitação mais rigorosos, dependendo dos requisitos de confiabilidade.
A margem de tempo de execução validada fecha o ciclo. Um pacote só é aprovado quando seu tempo de execução medido, em condições de envelhecimento, ainda atende à meta de fim de vida útil.
Parte 8: Lista de verificação de dimensionamento do fabricante original
8.1 Lista de Verificação de Requisitos e Pressupostos
A definição de tamanho só é eficaz se as informações que a sustentam forem de qualidade. Engenheiros, equipes de compras e equipes de qualidade devem chegar a um consenso sobre um conjunto de requisitos por escrito antes de qualquer orçamento ou solicitação de amostra. A tabela abaixo lista as categorias que influenciam o dimensionamento da embalagem.
Categoria de Requisitos | Informações a serem fornecidas |
|---|---|
Aplicação | Tipo de dispositivo, condições de operação, uso pretendido |
Voltagem | Tensão nominal, de operação e de carga |
Capacidade | Capacidade necessária, energia, tempo de execução alvo |
Atual | Corrente normal, contínua, de pico e de partida |
Comprimento máximo, largura, espessura, peso | |
Interface | Conector, comprimento do cabo, posição de saída do fio, necessidades de comunicação |
pós-colheita | PCM, BMS, NTC, proteção contra temperatura, balanceamento |
Meio Ambiente | Temperatura de operação, condições de armazenamento, vibração, umidade |
Produção | Quantidade de protótipos, volume esperado, cronograma previsto |
Relatórios de testes, documentos de transporte, requisitos de mercado |
Cada entrada precisa de uma premissa declarada, não apenas um valor. Uma equipe de robótica deve anotar a carga média e máxima, o ciclo de trabalho e o ponto de corte. Uma equipe de dispositivos médicos deve registrar a faixa de temperatura ambiente e o perfil de armazenamento. O departamento de compras deve confirmar o volume e o cronograma previstos. O departamento de qualidade deve confirmar os documentos exigidos pelo mercado-alvo. A equipe então revisa as premissas em conjunto, pois um perfil de carga incorreto ou a ausência de um requisito de ponto de corte compromete todos os cálculos posteriores.
8.2 Revisão e Aprovação do Projeto
A revisão do projeto verifica se a bateria ainda atende à meta de autonomia ao final de sua vida útil. Os revisores analisam a capacidade ao longo do tempo, o aumento da resistência interna, a temperatura das células, o perfil de carga, os limites de corte e a margem de autonomia validada. Eles também confirmam se as perdas do conversor, a queda de tensão sob carga e a reserva de segurança estão incluídas no valor da energia utilizável. Uma suposição de perda de capacidade que ignore os efeitos da taxa de descarga ou a alta temperatura ambiente subestimará a margem real.
A aprovação final deve seguir um processo de aprovação por etapas. A equipe verifica o comportamento do pacote após a montagem e, em seguida, repete os testes de tempo de execução e térmicos dentro do invólucro final do dispositivo. Os limites de proteção devem corresponder à folha de dados da célula e à especificação do BMS. Os revisores também devem confirmar o comportamento de balanceamento, visto que uma função de balanceamento por si só não comprova que a corrente, a tensão de ativação e o tempo de resposta sejam adequados para a aplicação. O registro de aprovação final deve listar todas as premissas, as evidências de teste que as sustentam e o responsável pela aprovação.
Os engenheiros dimensionam uma bateria personalizada com base na autonomia desejada ao final da vida útil. Eles adicionam uma margem de degradação para compensar a perda de capacidade e o aumento da resistência, e então calculam a capacidade inicial. Temperatura, perfil de carga, faixa de estado de carga e tensão de corte devem estar presentes no conjunto de requisitos, além da autonomia desejada. Esses parâmetros determinam quanta energia armazenada realmente chega à carga.
O plano de validação e a lista de verificação do fabricante original (OEM) fecham o ciclo antes do congelamento do projeto. As equipes devem registrar cada suposição, as evidências que a sustentam e o responsável por sua aprovação. Esse registro permite que a bateria atenda ao tempo de funcionamento previsto ao final de sua vida útil, e não apenas no primeiro dia.
Perguntas frequentes
Por que os engenheiros não podem dimensionar uma bateria considerando apenas a capacidade inicial?
A capacidade inicial descreve uma célula nova sob condições controladas. Ela ignora a perda de capacidade e o aumento da resistência que se acumulam ao longo do tempo de uso. Uma bateria dimensionada dessa forma pode passar no primeiro teste e ainda assim apresentar desempenho inferior anos depois. O objetivo do projeto deve ser... tempo de execução mínimo aceitável ao final da vida útil, não o valor da ficha técnica no primeiro dia.
De que forma o limite de fim de vida útil altera a margem de degradação?
Em um modelo energético simplificado, o multiplicador de envelhecimento é o inverso da capacidade retida assumida. Por exemplo, uma retenção de 80% resulta em 1.25, enquanto 70% resulta em cerca de 1.43. Defina o ponto final de serviço e valide as limitações de potência relacionadas à resistência separadamente.
Qual o papel da tensão de corte na energia utilizável?
O BMS interrompe a descarga quando qualquer célula atinge sua tensão mínima. O aumento da resistência interna faz com que esse limite seja atingido mais cedo à medida que a bateria envelhece. Um ponto de corte conservador reduz silenciosamente a margem de autonomia pela qual a equipe pagou. Os engenheiros devem verificar o ponto de corte em relação ao perfil de carga real antes do congelamento do projeto.
Como as equipes devem validar a margem de tempo de execução no fim do ciclo de vida?
O plano de testes começa com os requisitos, não com uma lista padrão. Os engenheiros definem primeiro o perfil de carga, a faixa de temperatura ambiente e o ponto de corte. Em seguida, projetam uma sequência de envelhecimento que leva as baterias de amostra à vida útil esperada. Uma bateria só é aprovada se o tempo de execução medido na condição de envelhecimento ainda atender à meta.
Quais são as premissas que devem constar no registro de dimensionamento do fabricante original?
Cada entrada precisa de uma premissa declarada, não apenas um valor. As equipes devem registrar a carga média e máxima, o ciclo de trabalho, o ponto de corte, a faixa de temperatura ambiente e o perfil de armazenamento. O setor de compras confirma o volume e o cronograma, e o setor de qualidade verifica os documentos necessários. O registro de aprovação lista cada premissa, suas respectivas evidências e o responsável pela aprovação.


