

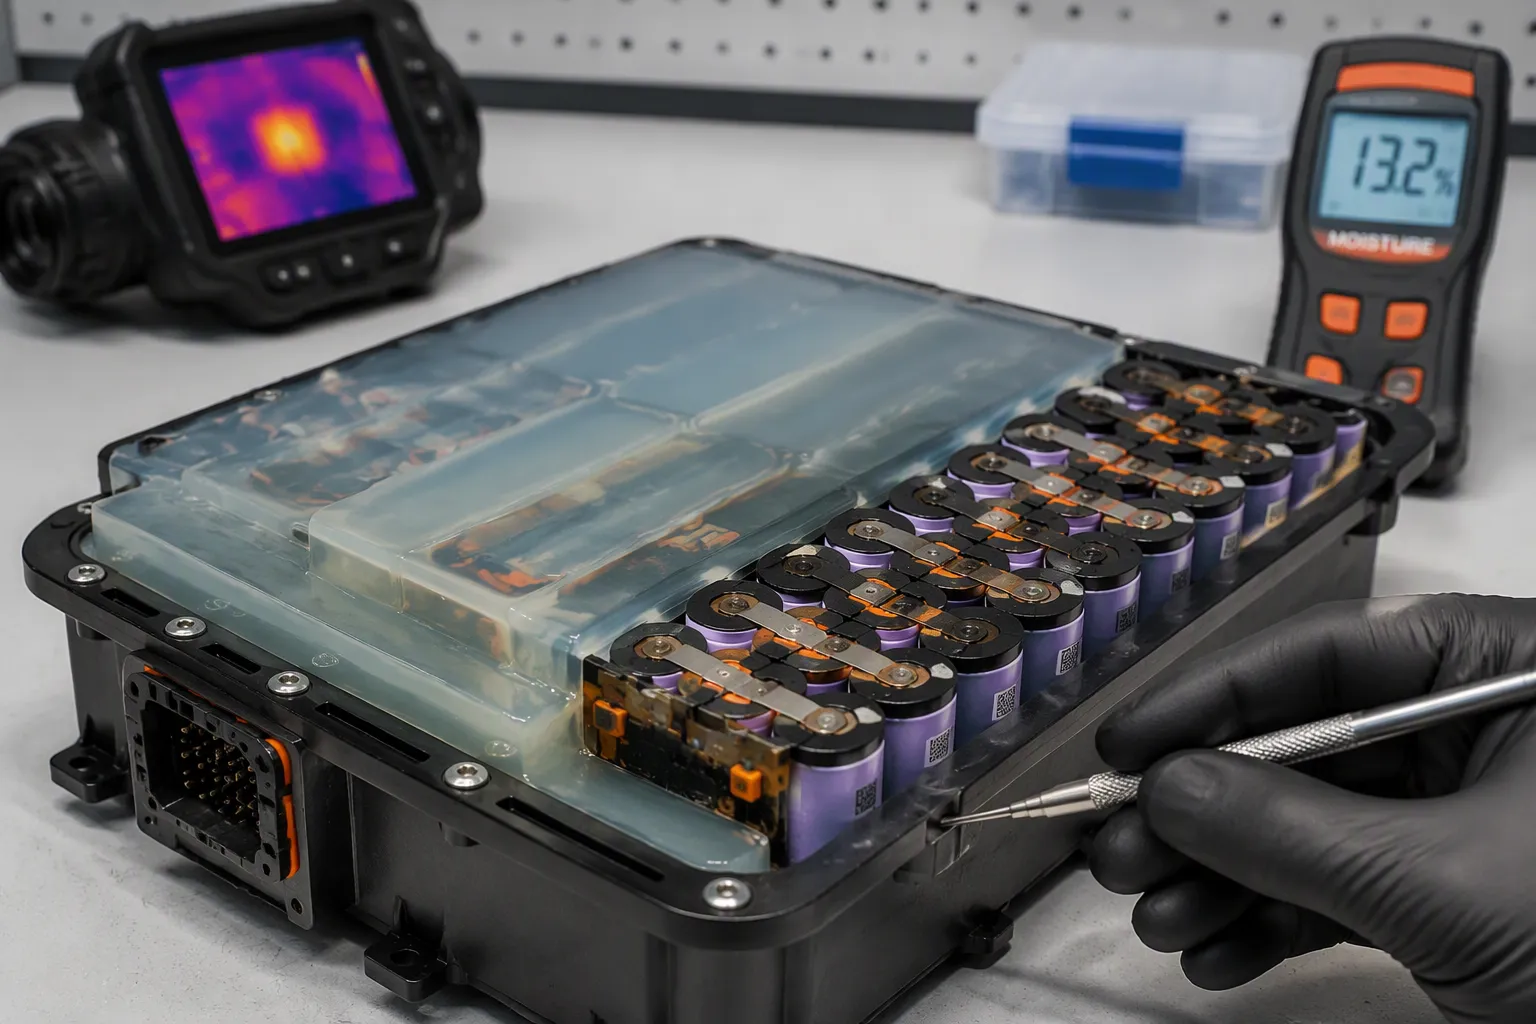
灌封和封装是供应商使用不同的术语,两者含义有所重叠。请明确具体的工艺流程:保护区域、填充深度、是否使用外壳或模具、材料、固化条件以及维修通道。对于定制锂电池组,需综合评估湿度、热路径、电池膨胀、通风和可维修性等因素。
快速回答: 这两种工艺名称均不能保证防水性、散热性或可修复性。应针对实际的电池组结构选择合格的材料和受控工艺,确保必要的电池通风口和压力通道功能正常,并对最终组装件进行验证。
关键精华
请明确指出受保护区域和实际制造工艺,而不仅仅是其名称。
确定化合物的具体成分、固化工艺和电绝缘性能。
保留电池通风口、膨胀余量和泄压功能。
检查已完成组件的热路径和受潮情况。
在发布工具之前,确定安全更换单元和维修通道。
第一部分:电池组灌封和封装术语
1.1 重叠与分歧
填充式外壳、模制保护层和局部保护均可称为封装。应使用图纸和工艺规范而非术语来确定范围。下表描述的是可能的具体实现方式,而非通用定义。
维度 | 灌封 | 封装 |
|---|---|---|
填充量 | 部分或全部填充内部空腔,并嵌入细胞和电子元件;使用更多材料 | 形成保护性外层,但不完全包裹内部结构;用料更少。 |
返工路径 | 返工取决于架构、材料和授权流程。 | 脱模剂并不能保证成品包装的可用性。 |
材料特性会影响返工,但软质材料并不意味着电池就一定可以安全维修,而硬质材料也并非决定所有维修路径。确定经批准的维修单元是电路板、模块还是完整电池组。避免未经授权的挖掘作业,以及在带电电池附近使用溶剂或加热。
1.2 PCB封装与保形涂层
保形涂层通常是指在电子元件上涂覆一层薄薄的保护层;灌封或封装则可以更深地覆盖或嵌入特定区域。覆盖范围、附着力、厚度和材料特性决定了其保护效果。涂覆电路板或嵌入式电路板本身并不能自动满足浸没式浸没的要求。
防护性能取决于材料的质量、覆盖范围、界面和制造工艺。更厚的涂层并不一定能带来更好的整体防护效果。
比较防护性能时,应考虑实际暴露情况、界面和工艺质量,而不是采用笼统的排名。水分会渗透聚合物或沿着粘合不良的表面渗入。请审查。 电池管理系统和保护电路 用于热性能、检查通道和与所选化合物的兼容性。
第二部分:每种材料的特性以及固化对其的影响
2.1 硅酮、聚氨酯和环氧树脂
仅凭材料系列并不能确定其粘合性、刚度、导热性或电绝缘性。必须获取具体牌号的数据表,并评估其固化性能、温度限制、介电强度、相容性和工艺条件。导电填料在带电导体附近可能造成危险。下表仅供参考,并非全系列材料的性能数据。
特性 | 硅胶 | 聚氨酯 | 环氧树脂 |
|---|---|---|---|
粘着 | 良好,灵活 | 坚固、灵活 | 极佳,坚固 |
导热系数 | 等级特定;请核对数据表 | 特定等级;验证固化材料 | 等级特定;验证电气绝缘 |
关键限制 | 导电性和兼容性因等级而异 | 水分、固化和机械极限各不相同 | 脆性;CTE 不匹配应力 |
比较实际配方和温度循环下的模量、热膨胀系数、固化收缩率和粘结性能。柔性化合物和刚性化合物可能适用于不同的设计;应评估电池、电路板和外壳的应力,而不仅仅是根据系列名称进行选择。
2.2 固化热和收缩应力 固化放热和收缩取决于化学成分、填充量、几何形状、混合方式和固化程序。应与化合物供应商协商并进行工艺试验,以确定允许的浇注深度以及峰值单元和板材温度。没有通用的安全填充厚度。
固化放热、收缩和热膨胀系数不匹配会导致电池密封件、焊点和绝缘层受力过大。裂纹或焊点翘起需要进行失效分析;它们本身并不能确定单一原因。应在生产规模下验证混合比例、材料温度、操作时间、浇注量、固化曲线和部件峰值温度。仅靠试片可能无法重现大批量浇注时的热量。仅保护所需区域,并保持电池供应商认可的排气、膨胀余量和安全结构。
第三部分:防潮机制
3.1 粘附、渗透和壳体相互作用
水进入背包 水汽通过三种途径渗入:穿过聚合物、沿着粘合面以及通过壳体缝隙。粘合性好的化合物会阻断表面渗流路径,因此表面清洁与化学性质同样重要。脏污或底漆处理不当的表面会让水汽渗入固化层下方。水汽在材料内部的渗透速度较慢,但不会完全停止。薄层和低交联配方会让更多的水汽随着时间的推移而渗入。
此 住房和填土工程作为一个整体系统运作。刚性填充物在柔性外壳内可能会因温度变化而开裂,裂缝会成为水渗入的直接通道。柔性灌封胶能够吸收外壳的位移,保持密封严实。这种特性还带来其他益处。柔软的灌封胶能够吸收冲击并减少振动,这些作用有助于保护机器人和手持式安防设备中的电子元件。工程师应通过测试来验证这些优势,而不是凭空臆断。
3.2 为什么灌封不能保证达到 IP 防护等级
电池组灌封只是防水设计的一部分,而非全部。真正的 IP67 或 IP68 防护等级取决于整个系统的组装方式。通常由六层材料协同工作:
针对暴露环境,指定外壳接头、密封件和馈通件。
验证连接器在安装状态下的防护等级。
仅在与电子元件兼容的情况下才选择涂层或局部填充。
保留电池膨胀空间、通风口和预定的压力释放路径。
将水分呼吸与热事件压力释放分开。
对组装完成的组件进行测试,并分别评估冷凝、化学物质和老化情况,与 IP 测试分开进行。
仅凭 IP 防护等级并不能确认电池是否适用于盐雾、冷凝、高压清洗、振动、热循环或长期户外暴露——这些都必须在电池设计过程中单独进行评估。
连接器的质量和密封状况与填充物同样重要,都会影响最终结果。良好的保形涂层可以保护电路板,但失效的垫圈仍然会导致水渗入。封装也存在同样的局限性。团队应将防潮性能视为系统属性,并在组装好的封装上进行检查。
第四部分:散热和热通路
4.1 填料含量和粘合层厚度
热量会通过电池内部的填充物、外壳以及周围空气散失。每个界面都会增加热阻,因此控制热流的关键在于填充物本身。比较电池灌封和封装工艺时,许多团队往往首先关注水分,而忽略了这一环节。填充物的含量决定了导热系数,因为颗粒之间必须相互接触才能形成连续的热传导路径。填充物含量过低会导致缝隙,热量在填充物中传递缓慢。
设计输入 | 需要具体说明什么 | 验证什么 |
|---|---|---|
固化导电性 | 确切的等级和测试条件 | 实际外壳内的电池和电池管理系统温度 |
键线几何 | 厚度、接触面积和界面 | 热阻和接触完整性 |
分配特性 | 粘度、操作时间和已批准的工艺 | 填充一致性和空隙控制 |
机械性能 | 模量、膨胀和固化收缩 | 热循环过程中的单元间隙和接合应力:请勿将一种配方中的填料百分比或电导率结果直接套用到另一种配方中。请使用合格化合物的数据手册和固化组件的测量数据。初步的一维导热系数估算公式为 Rth = 厚度 / (电导率 × 接触面积);界面电阻、空隙和扩散电阻都会增加导热系数。更高的电导率并不能解决散热不良的问题,而且化合物可能会增加相邻单元之间的热耦合。 |
4.2 空隙、通风口和压力平衡
空隙会影响热接触和绝缘性能。请使用材料供应商认可的混合、分配、脱气和固化工艺,并对实际组装进行检验。切勿将电池暴露在不合格的真空或压力条件下。保持电池排气孔、膨胀间隙和预定的泄压通道畅通。
通风设计通过多种方式解决压力问题:
ePTFE透气膜允许气体通过,但能阻挡液体和灰尘,从而在保持外壳额定性能的同时,实现压力平衡。合格的阻火元件只能在其测试的气体、压力、温度和安装范围内限制火焰传播;它并不能自动阻止电池过热事件。
通道模压硅胶会在固化化合物中留下空心排气通道。
过压爆破片起到机械故障保护作用,在达到设定阈值时发生剪切。
防潮阀并非自动具备热事件泄压装置或阻火器的功能。应明确其各项功能,并验证实际外壳的压力、流量、泄漏和化学兼容性要求。仅凭管道的阻燃等级不足以判断通风系统是否合格。
第五部分:可维修性和维修通道
5.1 电池、模块和PCB灌封服务注意事项
在选择填充工艺之前,应先明确可维护性。完全嵌入式电池组件可能需要整体更换,而分离的电子元件或密封子模块则可能可以单独更换。切勿从不相关的汽车设计中推断定制医疗或机器人电池组的维修策略。
板级嵌入会增加检测难度、质量和工艺复杂性。需权衡这些影响与实际污染和机械要求,并记录已批准的服务单元。
在批准不可逆填充过程之前,应明确检查、更换和回收途径。
完全嵌入式楼宇管理系统 (BMS) 可能难以返工,但该决定取决于结构、安全控制和已批准的服务流程,而不仅仅是流程标签。
5.2 返工方法和可拆卸设计
在架构层面规划服务。必要时使用可更换的密封模块或易于检修的电子元件。清除活性电池周围的固化化合物并非常规现场操作;未经授权的刮擦、加热或使用溶剂可能会损坏绝缘层和电池。必须仅使用经授权的专业工艺,否则请更换经批准的组件。
诊断同样重要。老化的电池组经常会报告不准确的健康状态,而薄弱的事件日志记录会延误维护。对局部热失衡或电失衡的检测不足会导致故障扩大。服务计划应将明确的更换路径与清晰的故障报告相结合,以便技术人员能够更换整个模块,而不是仅仅探测已填充的空腔。在工具发布之前,应将已批准的返工路线记录在电池组规范中。
第六部分:权衡取舍与方法选择
6.1 基于需求概况的选择标准
没有一种方法能面面俱到。团队应首先对湿度暴露、热负荷和使用模式进行排序,然后根据排序结果选择工艺流程。下表将常见需求概况与一种初始方案进行了对应。
保护要求 | 推荐方法 |
|---|---|
在空间和重量限制下,防止水分和污染物进入暴露的表面。 | 薄膜保形涂层 |
保护接口和入口点,例如电缆入口和连接器后壳 | 局部化合物保护,有时会与涂层结合使用。 |
保持可用性 | 薄膜比完全填充的化合物提供更多的返工选择。 |
增强抗振动、抗冲击和抗缆绳拉力能力 | 灌封或封装可提供更强的机械支撑。根据经过验证的粘合力、吸水率、渗透性和暴露数据,选择合适的等级。硅胶并非在所有情况下都比环氧树脂更适合浸没环境。清洁液暴露、冷凝和持续浸没需要不同的认证条件。 热负荷必须与固化过程风险分开评估。在运行过程中,固化后的化合物需要通过合格的路径到达外壳或散热器。在制造过程中,即使没有电负载,化学固化也会产生热量。应明确并验证这两种情况,而不是想当然地认为导热材料在所有填充几何形状中都是安全的。 |
只有当化合物固化后的特性和界面形成一条通往有效散热器的有效路径时,它才能改善热传递。如果整个路径质量差,它反而会阻碍散热。
服务模式可能更倾向于采用局部保护的可更换模块,而非完全嵌入。仅靠软配方无法确保可修复性,而较长的预期使用寿命也不能成为未经验证的永久性填充的合理理由。应明确更换和处置途径。
6.2 测试验收和OEM检查清单
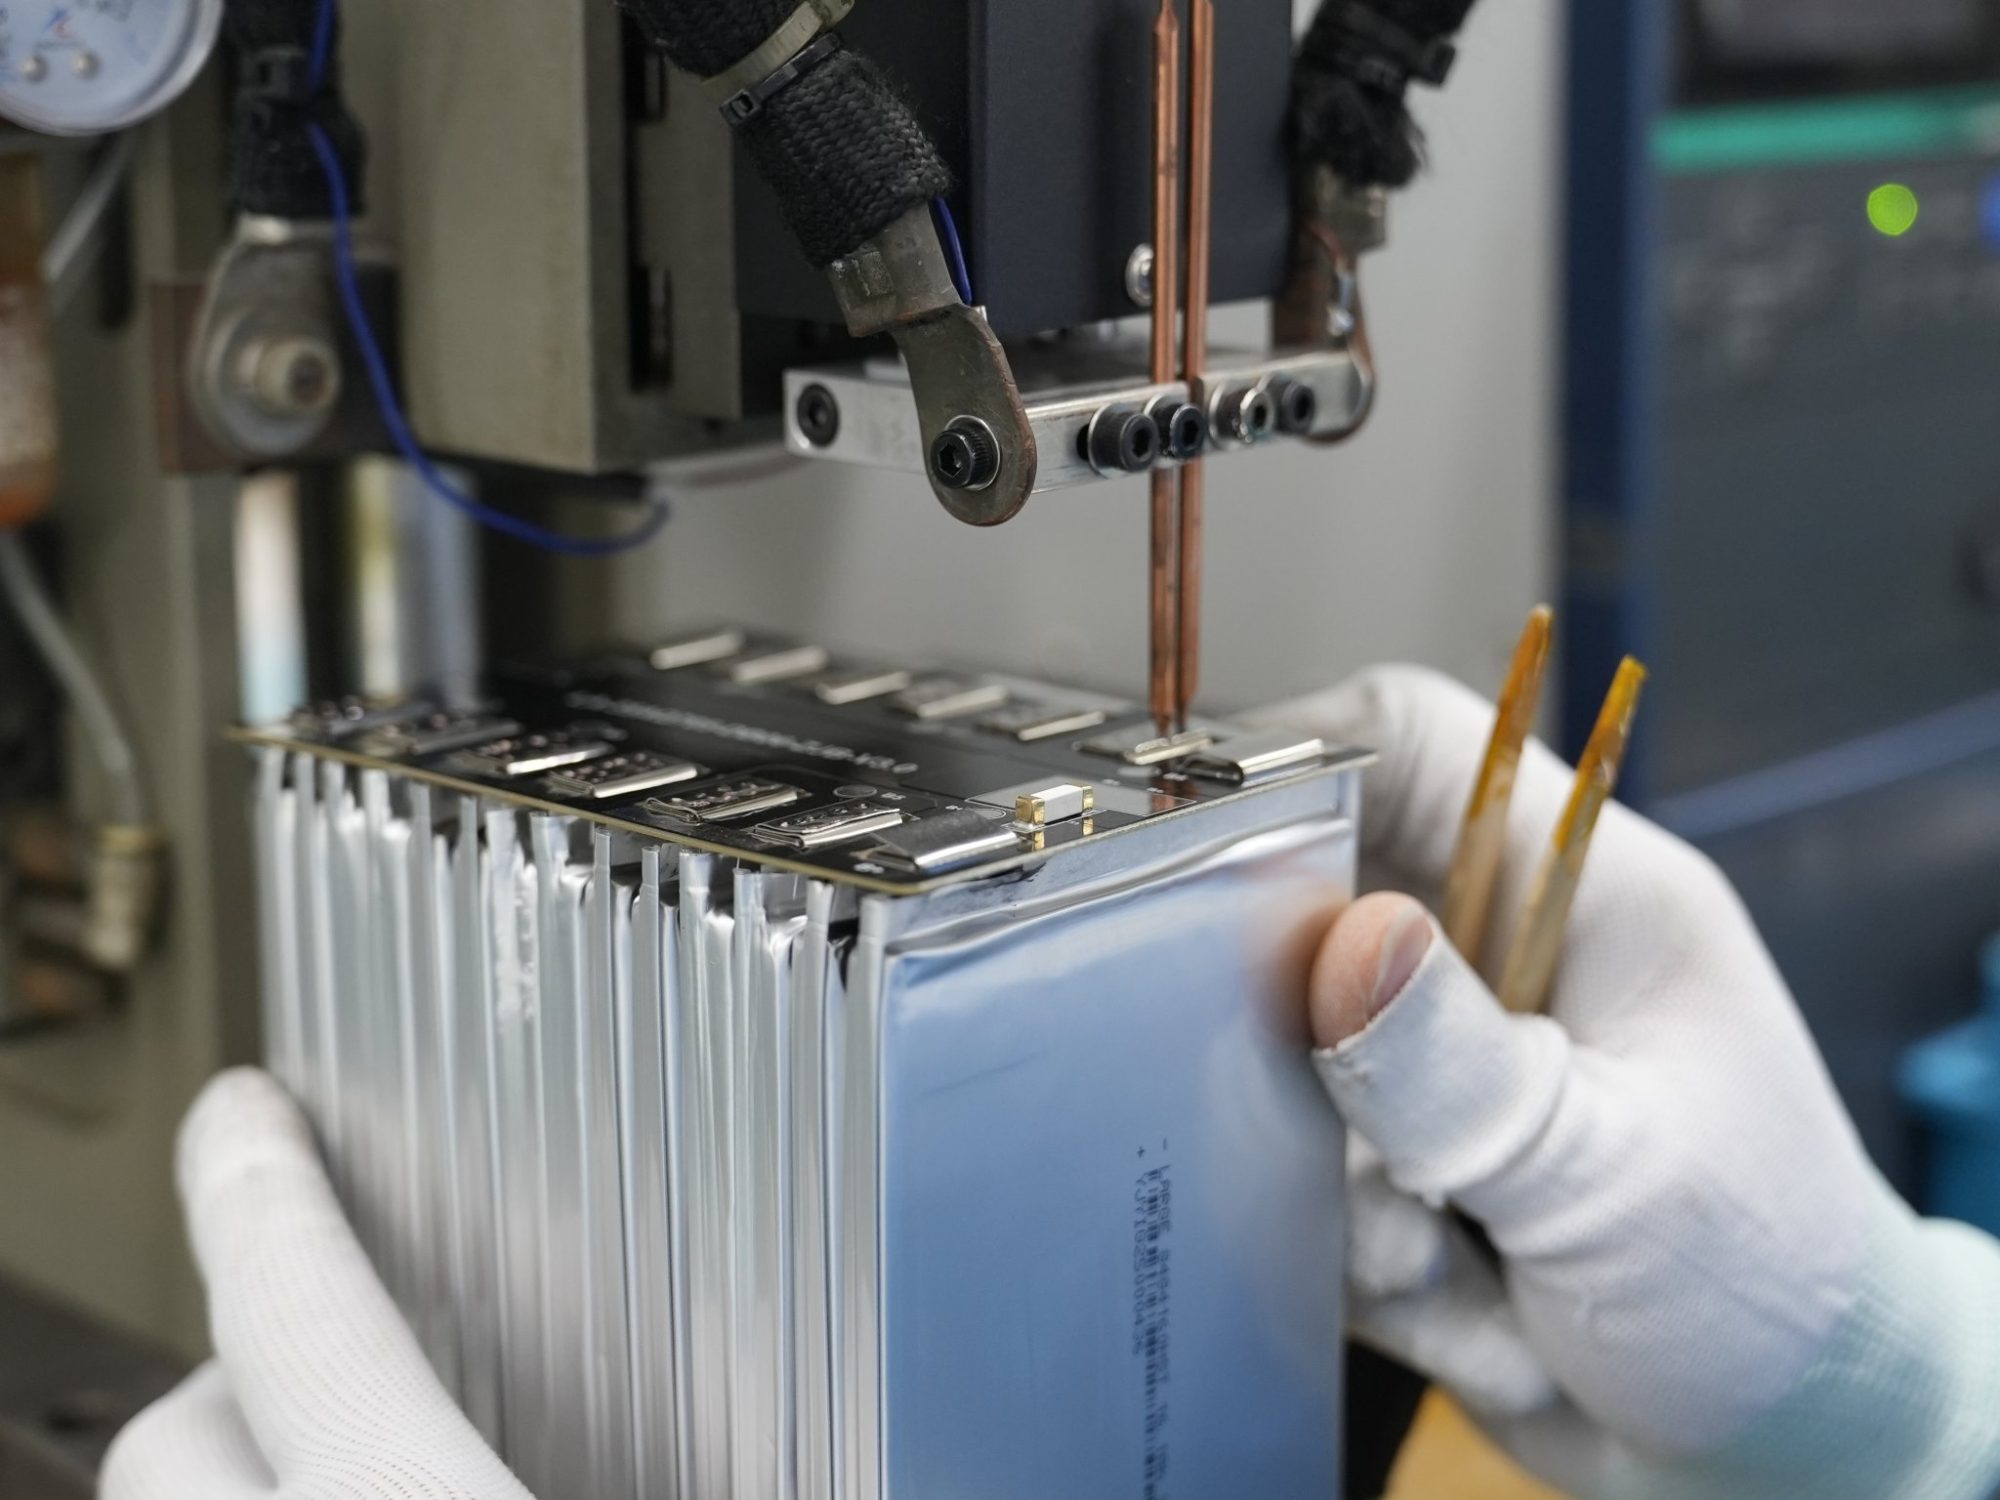
电池数据手册描述的是电池的性能,而非电池组的性能。一个电池可能通过了自身的循环寿命测试,但在组装后仍然可能失效。这是因为互连线、电池管理系统(BMS)和填充材料都会影响最终结果。因此,验收需要三个层面:电池级检查、组装后的电池组检查以及在实际外壳中使用实际连接器进行系统验证。项目团队应自行定义每个限值并将其记录在规范中。
原始设备制造商 (OEM) 的检查清单确保了审核的公正性。一份可行的初始清单涵盖外壳尺寸和质量分配、冲击和振动下的电池保持力、连接器和馈通电阻、线径和焊接质量、绝缘和短路保护、冷凝控制策略、化合物兼容性、维修程序以及运输可追溯性。每一项都由负责人判定为合格或不合格。
测试验收应与所选方法相符。填充封装需要进行空隙检查并记录固化曲线。涂覆电路板需要检查连接器引脚处的覆盖率。热循环测试可以验证整个组件,而不仅仅是化合物本身。在模具发布前,应记录方法、固化曲线和返工计划。这样,采购和质量部门都能对选择进行充分的论证。
选择合适的化合物、工艺和覆盖范围时,应考虑实际的暴露环境和服务要求。仅凭灌封和封装术语无法确定哪种设计易于维护或适用于长期密封安装。
防潮性、导热性和可维护性相互影响。应仔细核查配方和组装方式,而不是想当然地认为所有硅胶都是隔热材料或所有环氧树脂都是导热材料。
团队应在工具发布前,将选定的工艺方法、固化方案和返工计划写入包装规格书中。该记录可避免采购、质量和现场服务团队出现混乱。
常见问题解答
灌封工艺能保证电池组达到IP防护等级吗?
否。应在适用的测试条件下,验证整个组件的防护等级,包括连接器配合状态、密封件和排气口。切勿以任意浸水或压力测试代替所声明的防护等级测试。冷凝、清洁剂、老化和热事件压力释放等情况需要单独评估。
哪种材料适合制作高保温性能的背包?
根据测量得到的导电性、电绝缘性、刚度和兼容性,选择合适的等级。硅胶、聚氨酯和环氧树脂的配方可能差异很大。验证完整的散热路径,包括接口和外壳。
团队如何保持装满的背包仍然可用?
可维护性取决于架构和经授权的安全工艺,而不仅仅是材料的软硬度。建议更换合格的电路板、密封模块或整个组件。在常规现场维护中,切勿挖掘带电电池附近的固化材料。
何时可以使用保形涂层代替全填充?
保形涂层可以保护合格的PCB表面免受污染和冷凝,但它并不能密封外壳或保证其耐浸性。完全包覆也并非一定适用于浸没或冲洗。应根据实际暴露情况、接口密封、散热路径和经批准的服务模式选择合适的涂层,然后对整个组件进行测试。除非连接器触点和必要的测试或通风口的处理方式有明确的认证,否则应保持其畅通。


