

大型航空航天安装板必须保持平整,才能确保精确装配、载荷传递以及连接部件之间的对准。加工大面积表面、凹槽和安装孔可能会释放残余应力,并在松开夹具后导致板材变形。因此,平整度不仅仅取决于最终的端面加工:材料去除、工件夹持、基准规划和检验等因素都必须综合考虑。航空航天领域的工作充分体现了这些决策的重要性。 定制制造服务.
大量材料去除会导致大型航空航天板材变形
将一块较厚的材料铣削成较薄的材料片(板材),并加工出凹槽和加强筋,会导致材料去除不均匀。铣削前存在的应力会在铣削后重新分布;此外,工程师在铣削过程中,刀具施加的力会使板材发生位移。因此,尽管板材在夹紧时看起来是平的,但在松开后可能会发生弹跳或扭转。薄腹板和无支撑跨度尤其容易发生这种变形。
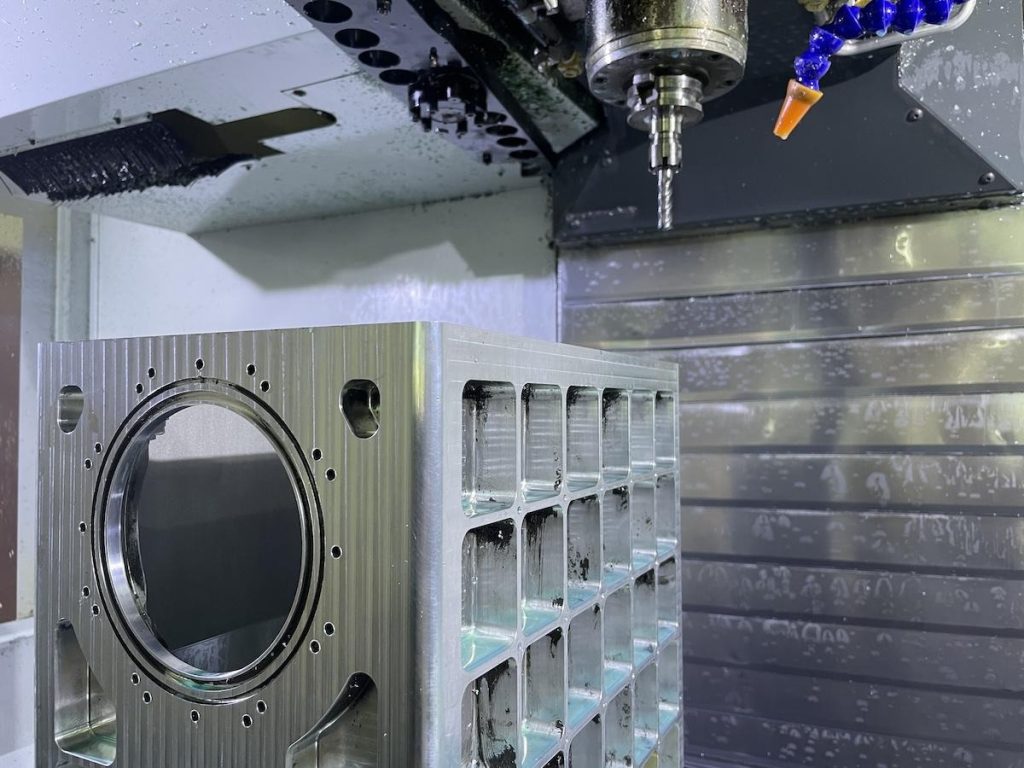
尽管 5轴数控加工 单靠材料去除量并不能保证零件的平整度,还需要控制去除材料的量和去除时间。铝板在横截面较薄和/或加工时型腔不均匀的情况下容易变形。钢坯除了保留先前加工过程中产生的残余应力外,通常还会保留生产过程中产生的残余应力。
在一个航空航天项目中,一个尺寸为 68 × 68 × 40 毫米的 45 号钢制部件需要从实心坯料上去除大量材料,并对其六个面进行加工。部件各特征之间的几何关系必须保持在 ± 02 毫米以内。因此,控制变形至关重要。该部件在应力释放方面将面临与板材相同的问题。
加工顺序和工件夹持方式决定最终稳定性
有效的加工策略是将粗加工与精加工区分开来。粗加工会去除大部分材料,并保留少量余量。之后,工件可以进行应力消除,从而确定其真实尺寸。精加工仅去除余量,并施加最小的力,以避免零件弯曲。变换加工面/加工腔可以防止材料去除集中。
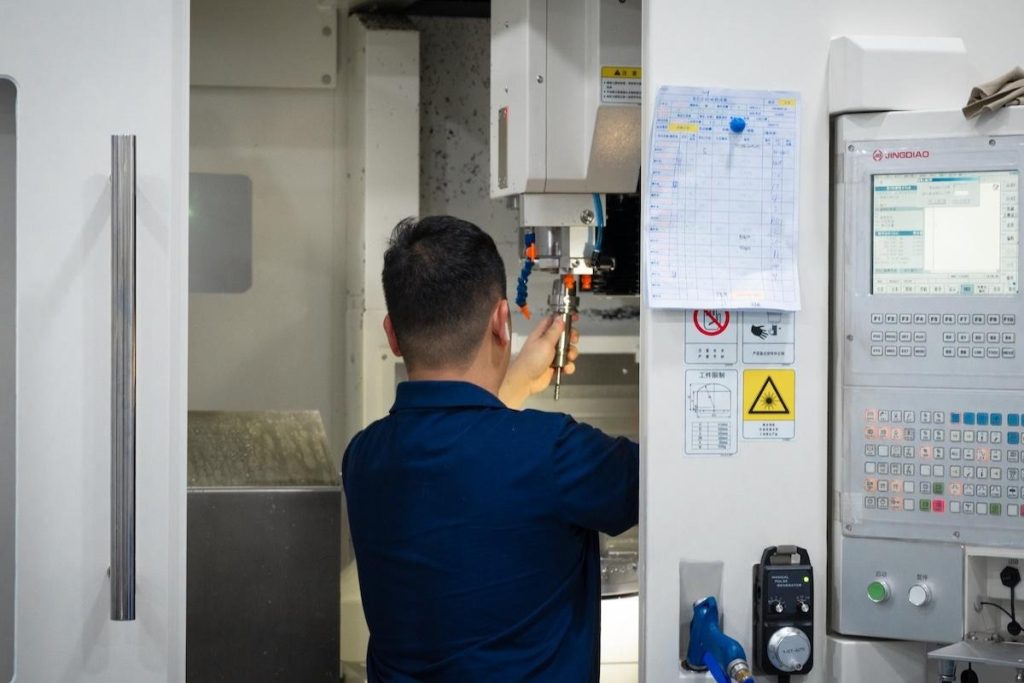
在这种情况下,钢制零件的加工方式为:从六个方向进行粗加工后,每侧保留 0.5 毫米的余量。随后进行退火处理以消除内应力。该余量用于补偿任何变形,并为后续修正提供材料。基准面通过磨削形成,并被确立为主要基准面。 数控金属加工 采用五轴机床进行加工。
对于大型板材,夹具应使用基准垫,在支撑工件的同时,避免阻碍刀具操作。这些服务的价值在于,它们应在切削开始前审核加工方案、余量、夹具接触点和加工顺序,而不仅仅是执行图纸。
通过检测控制平面度和界面精度
平面度检查应在零件未安装加工夹具或支撑的情况下进行。对于板材,沿网格进行检查有助于识别倾斜与局部弯曲,并确定夹具施加的压力是否足以掩盖切削过程中的弹性变形。必须记录支撑方法,以便所有后续检查均在相同条件下进行。平板和指示器会显示误差;三坐标测量机 (CMM) 用于绘制表面和基准特征。仅在四个角进行探测可能会导致工程师忽略中心弯曲。当零件放置在不同的支撑位置时,很难比较读数。温度稳定性限制了测量中可能出现的误差范围。
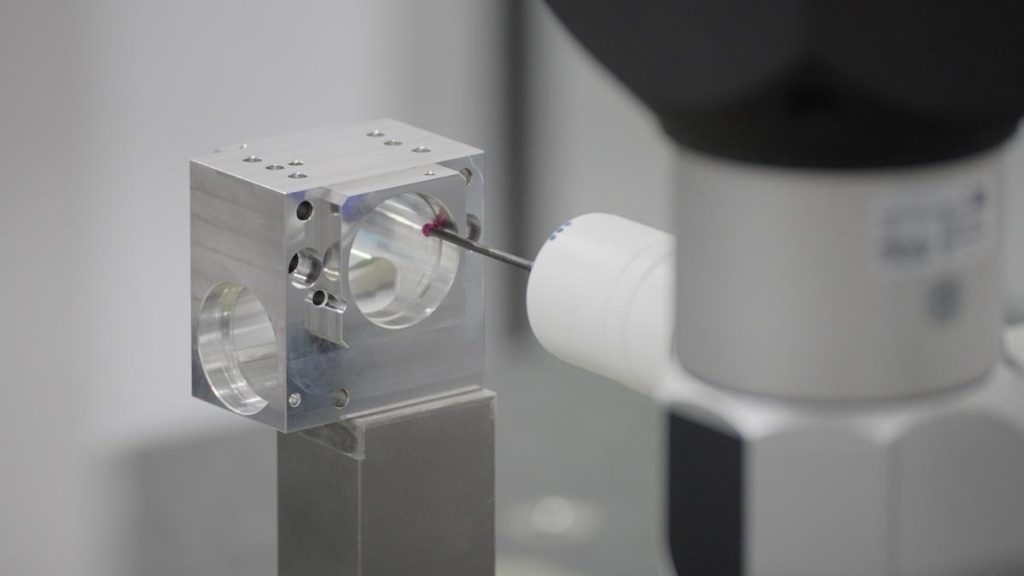
除了通过记录检验来控制加工过程外,数控加工过程的重复性对于重复订单至关重要。在钢材加工项目中,在确定所有特征位置之前,基准面被加工成平面。设定了0.02毫米的几何公差和H7孔径,以指导精加工。为了确保安装板的精度,需要验证孔的基准面位置以及孔的平行度和垂直度。虽然五轴数控加工减少了与作业设置相关的误差,但仍必须进行测量以确保结果的准确性。
数控金属加工的重复性要求对批次中的每个产品进行类似的检验;仅仅通过第一个产品的检验并不能保证质量。定制制造服务应在生产开始前,明确定义每种产品的检验点和可接受的标准。
结语
航空航天用平整钢板的制造并非依赖于最终的精加工,而是通过在整个生产过程中对应力和几何形状进行有效控制来实现的。均衡的粗加工、预先规划的余量、适当的应力消除、稳定的工件夹持以及以基准为导向的精加工,共同限制了变形。航空航天钢零件的实例展示了这些控制措施如何在严格的公差要求下协同工作。检验环节验证了表面平整度和决定装配精度的界面,从而确保了生产的可重复性。


