

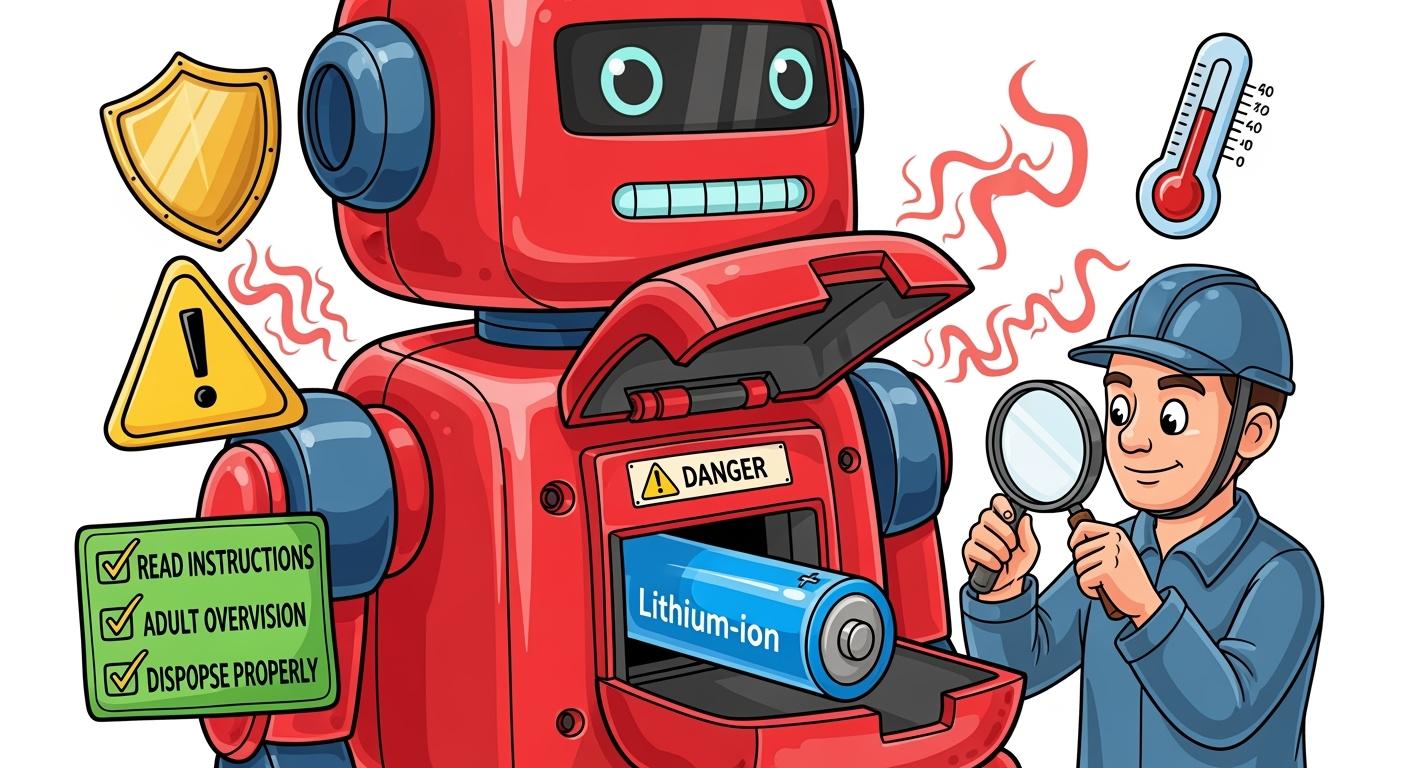
您通过在设计和生产的每个阶段解决锂电池风险,来防止消费玩具过热和故障。您实施了强大的电池管理系统,以监控电压、电流和温度。您对每个电芯和电池组都实施了严格的质量控制。您集成了热保护功能,以防患于未然。过充电、热失控和有毒气体释放都是严重的安全隐患。您必须采取积极主动的措施,以确保产品安全和品牌声誉。
关键精华
实施完善的电池管理系统,监控电压、电流和温度。这有助于防止过热并延长电池寿命。
在整个生产过程中实施严格的质量控制。这可以降低导致电池故障和安全隐患的缺陷风险。
对用户进行电池正确处理和存放方面的教育。这可以最大限度地降低因误用和环境因素带来的风险。
在电池设计中集成热管理解决方案。这可以防止过热,确保小型玩具的安全运行。
密切关注不断变化的安全标准。遵守这些标准能够建立消费者信任,并保护您的品牌免受产品召回的影响。
第一部分:锂电池的风险和化学性质
1.1 玩具中的锂电池化学
消费玩具之所以依赖锂离子电池,是因为它们具有高能量密度、轻巧设计和长循环寿命等优点。大多数玩具应用采用的电池化学体系包括镍锰钴氧化物(NMC)、钴酸锂(LCO)和锰酸锂(LMO)。这些电池采用层状结构,包含锂基正极、石墨负极和允许锂离子在充放电过程中移动的电解液。这些电池的平台电压通常在3.6V至3.7V之间,能够为小型设备提供高效的电力输出。
您必须明白,电池内部的隔膜将正负极隔开。如果隔膜失效,电池可能会短路。这种故障会导致电池迅速发热,造成危险后果。锂离子电池强大的化学特性也使其对误用、物理损坏或制造缺陷非常敏感。
1.2 锂电池的主要风险
在玩具设计和制造过程中,您会面临多种锂电池风险。这些风险包括:
如果电池发生短路或隔膜失效,导致阳极和阴极接触,则可能发生过热。
当电池内部的放热反应产生的热量超过其散热速度时,就会发生热失控。这一过程可能由物理损坏、过热或电池管理系统故障(例如过充或过放)引发。
热失控会导致多节电池组发生连锁反应,释放可燃气体,增加起火、燃烧甚至爆炸的风险。
电池事故中可能会释放有毒气体,对使用者和旁观者构成健康风险。
锂离子电池可能导致严重的烧伤,在极少数情况下甚至会导致死亡。
提示: 您应始终实施可靠的电池管理系统和热保护措施,以降低这些风险并保护您的品牌声誉。
从电池选择到最终组装,您必须在每个阶段解决这些锂电池风险,以确保在竞争激烈的玩具市场中安全合规。
第二部分:过热和故障的原因
2.1 过充电和过放电
为防止消费玩具中的锂电池出现风险,必须控制过充和过放。过充会增加内阻和发热量,从而可能引发热失控。过放会破坏电池化学性质的稳定性,降低电池寿命和安全性。下表总结了主要的失效机制:
机制 | 描述 |
|---|---|
热量积聚(热应激) | 过高的电压会导致内部电阻发热,进而可能导致热失控。 |
气体生成与膨胀 | 电解液分解会产生气体,导致电池膨胀,并可能导致外壳破裂。 |
锂枝晶的形成 | 过度充电会促进金属锂沉积,形成枝晶,从而导致内部短路。 |
为了最大限度地降低这些风险,您应该:
保持电池电量在 20% 到 80% 之间。
避免电池完全耗尽。
防止长时间充满电。
您还必须遵守严格的电压限制:
操作 | 电压限制 |
|---|---|
最大充电电压 | 每节 3.65V |
最小放电电压 | 每节 2.5V |
提示: 为降低过热和故障的风险,请避免充电电压高于每节电池 3.65V,放电电压低于每节电池 2.5V。
2.2 物理损坏和制造缺陷
物理损坏和制造缺陷仍然是电池失效的主要原因。玩具跌落或受到冲击会导致内部元件变形,增加短路和热失控的风险。设计缺陷或劣质材料也会引入危及安全的缺陷。您必须实施严格的质量控制,在组装前检测并剔除缺陷电池。
损坏或过度使用的电池可能会发生热失控,导致起火或爆炸。
产品缺陷通常是由于生产工艺不良造成的,例如使用易燃材料或未能披露安全风险。
2.3 电池管理系统不完善
强大的电池管理系统 (BMS) 对于监控电压、电流和温度至关重要。BMS 设计或实施不当会导致充电错误、深度放电和系统不稳定。如果没有合适的 BMS,就无法及时检测到不安全的情况,从而增加过热和故障的风险。有关 BMS 集成的更多信息,请参阅《面向 OEM 的电池管理系统》。
2.4 环境和使用因素
环境和使用因素也会增加锂电池的风险。不当操作、充电监控不足以及暴露于外部高温环境都可能引发热失控。电池跌落或挤压造成的物理损伤会增加内部短路的风险。高于 60°C 的高温会导致电解液分解、气体生成,甚至燃烧。低温会降低电池的性能和容量,在 0°C 时容量可能下降 20%,在 -20°C 时容量可能下降超过 40%。
注意: 务必对最终用户进行正确的操作和储存培训,以降低故障风险。
第三部分:OEM厂商的预防策略
3.1 先进的电池管理系统
您必须整合高级技术 电池管理系统 (BMS) 每款用于消费类玩具的锂电池组都配备了强大的电池管理系统 (BMS)。BMS 如同中枢神经系统,持续监控和控制电池参数,防止过热、过充和过放。该系统确保每个电芯都在安全范围内运行,从而降低锂电池风险并延长产品寿命。
主要特点 | 描述 |
|---|---|
监控安全运营 (SOC) 和健康运营 (SOH)。 | 通过评估电压、温度和电流来跟踪充电状态 (SOC) 和健康状态 (SOH)。 |
电池平衡 | 保持所有电池电量均衡,防止效率降低和容量损失。 |
安全机制 | 包含温度传感器和故障保护装置,用于检测和应对危险情况。 |
您应该选择支持实时数据记录和远程诊断的楼宇管理系统 (BMS) 解决方案。这些功能有助于您识别趋势并在问题恶化之前加以解决。
3.2 热管理解决方案
您必须实施有效的散热管理,以防止电池过热和热失控。合适的散热解决方案可以保护电池和最终用户,尤其是在散热困难的紧凑型玩具设计中。请参考以下最佳实践:
请仅使用制造商认可、UL认证的电池和充电器。
定期检查电池和充电器是否有物理损坏。
充满电后,请拔掉设备或电池的电源。
使电池远离极端温度。
充电时请使用防火套。
您还可以将热断路器、散热片或相变材料集成到电池组设计中。这些措施有助于维持安全的工作温度,即使在高强度使用或快速充电循环期间也是如此。在机器人或安防系统等高需求应用中,先进的热管理显得尤为重要。
提示: 设计电池仓时,务必确保通风良好,并与敏感电子元件进行热隔离。
3.3 质量控制和认证电池
您必须在整个电池供应链中实施严格的质量控制。这包括仅采购经过认证的电芯和组件、进行严格的来料检验以及执行批次测试。遵守公认的安全标准和法规对于合规性和品牌保护至关重要。
需求 | 描述 |
|---|---|
第106(c)条 | 需要定期审查和修订儿童玩具(包括电池驱动玩具)的安全规则。 |
第 106(d) 条 | 必要时,制定比 ASTM F963 更严格的安全标准。 |
UL 4200A-23 | 对电池仓提出了要求,包括工具取用和特定测试。 |
预处理测试 | 确保电池仓能够承受热应力并防止儿童接触。 |
模拟电池更换 | 解决更换电池后电池仓松动造成的安全隐患。 |
您应记录所有质量控制程序,并保持每个电池组的可追溯性。这种方法有助于您快速识别和解决现场出现的任何安全问题。
3.4 储存、搬运和处置指南
您必须制定明确的电池存储、处理和处置指南,以最大限度地降低安全风险并遵守相关法规。正确的操作规范可以降低意外火灾、环境危害和违规行为的发生概率。
方面 | 信息 |
|---|---|
通用废物定义 | 通用废物是指管理要求比危险废物宽松的危险废物。 |
处置规定 | 请勿将电池丢弃在城市固体垃圾填埋场。 |
运输条例 | 遵守美国交通部和环境保护署的规定;并查看各州是否有更严格的要求。 |
长期储存期间保持正确的电压(每节电池 3.7V 至 3.85V)。
请将电池存放在阴凉干燥处,避免阳光直射。
使用防火容器可以提高安全性。
从物料流中收集或移除电池时,您的存储方式决定了电池是保持稳定还是成为火源。务必将电池存储区域与一般物料处理区域隔离开来。
您还必须遵守安全处置的相关监管准则:
税法法规 | 描述 |
|---|---|
16 CFR第1263部分 | 制定电池仓安全标准,包括标签和儿童安全包装。 |
美国消费品安全委员会 | 对使用锂电池的儿童产品的标签和测试施加限制和要求。 |
ASTM F963 | 规定了玩具的安全标准,包括小零件测试和电池仓安全性测试。 |
遵循这些策略,您可以降低锂电池风险,并确保您的产品符合市场上最高的安全和质量标准。
第四部分:持续改进与安全趋势
4.1 监测和数据分析
您需要优先考虑持续监测和数据分析,以检测和预防消费玩具中的锂电池故障。实时监测能够让您深入了解电池性能。通过收集和分析运行数据,您可以识别出预示潜在安全风险的模式。这种方法使您能够在故障发生之前采取积极主动的措施。
持续监测可以及早发现电压、电流或温度异常的迹象。
数据分析揭示了可能表明细胞退化或误用的趋势。
积极主动的干预措施可以降低过热、火灾或有毒气体释放的风险。
提示: 使用具备远程诊断功能的先进电池管理系统 (BMS) 来跟踪您所有产品电池的健康状况。此策略有助于预测性维护并提升您的安全记录。
4.2 适应安全标准
您必须密切关注不断变化的安全标准,以确保合规并保护您的品牌。监管机构会根据新的风险和技术更新锂电池组的要求。UL 4200A-23、ASTM F963 和 16 CFR Part 1263 等标准对电池仓安全、标签和儿童安全功能制定了严格的指导方针。
标准版 | 重点地区 | 应用场景 |
|---|---|---|
UL 4200A-23 | 电池仓安全 | 消费玩具、电子产品 |
ASTM F963 | 玩具安全,小零件测试 | 玩具、机器人 |
16 CFR第1263部分 | 标签、包装、处置 | 医疗、安全系统 |
您应定期审查这些标准,并更新您的设计以达到或超越相关要求。这种做法可以降低召回风险,并建立与原始设备制造商 (OEM) 客户的信任。
4.3 电池组设计创新
您可以利用电池组设计方面的最新创新来提高安全性和可靠性。制造商现在在锂纽扣电池上使用双面苦味涂层,例如 Bitrex®。这项功能可以防止儿童吞食电池。儿童安全包装也需要使用剪刀才能打开,从而减少了意外接触的风险。
现代电池组采用高导热材料,例如铝合金散热板。这些材料能迅速将热量从电芯中散发出去。电池管理系统 (BMS) 中集成的温度传感器可实现实时监控和自动调节,以防止过热。一些设计方案还包含强制通风或液冷系统,以满足机器人、医疗设备和安防系统等高容量应用的需求。
双面苦味涂层可阻止误食。
儿童安全包装可防止未经授权的打开。
铝合金板材和主动冷却系统能有效散热。
分布式传感器会在温度升高时触发冷却系统。
您应该采用这些创新技术来降低锂电池的风险,并向市场提供更安全、更具竞争力的产品。
您在预防消费玩具锂电池风险方面发挥着至关重要的作用。通过整合先进的安全系统并实施严格的质量控制,您既保护了用户,也保护了您的品牌。持续的研发和监测投入已取得以下成果:
更安全的电池设计,具备过充保护和热调节功能
更严格的测试规程,符合国际标准
儿童安全防护功能可最大限度降低接触风险
证书 | 描述 | 好处 |
|---|---|---|
UL 1642 | 电气、机械和环境安全 | 增强可靠性和消费者信任度 |
UL 2054 | 电池管理和保护电路 | 展现对产品质量的承诺 |
UN38.3 | 运输危险抵抗能力 | 降低运输过程中的风险 |
要想在竞争激烈的玩具市场中保持领先地位,就应该优先考虑电池安全和持续改进。
常见问题解答
消费类玩具应该选择哪种锂电池化学成分?
如果您需要高能量密度和长循环寿命的锂电池,可以考虑使用镍锰钴氧化物(NMC)。磷酸铁锂(LiFePO4)具有更好的热稳定性,但能量密度较低。选择锂电池时,应考虑安全性、成本和应用需求。
强大的电池管理系统如何提高电池安全性?
强大的电池管理系统 (BMS) 可实时监控电压、电流和温度,防止过充、过放和过热。该系统可降低故障率,延长玩具、机器人和医疗设备等设备的电池寿命。
认证电池组和非认证电池组有什么区别?
特性 | 认证包装 | 未经认证的包装 |
|---|---|---|
安全测试 | 是 | 没有 |
合规 | 符合标准 | 可能不遵守 |
可追溯分析仪 | 全 | 有限 |
为了确保安全和符合法规要求,您应该始终使用经过认证的包装。
如何安全存放锂电池组?
锂电池组必须存放在阴凉干燥处。长期存放时,请将每节电池的电压保持在 3.7V 至 3.85V 之间。使用防火容器,并避免阳光直射。这种做法可以降低消费电子产品、安防系统和工业应用中的火灾风险。
为什么汽车制造商需要遵守不断变化的安全标准?
为了保护您的品牌和用户,您必须遵循不断发展的安全标准。UL 4200A-23 和 ASTM F963 等标准旨在解决电池仓和标签方面的新风险。定期更新可确保医疗、机器人和基础设施等行业的合规性。


