

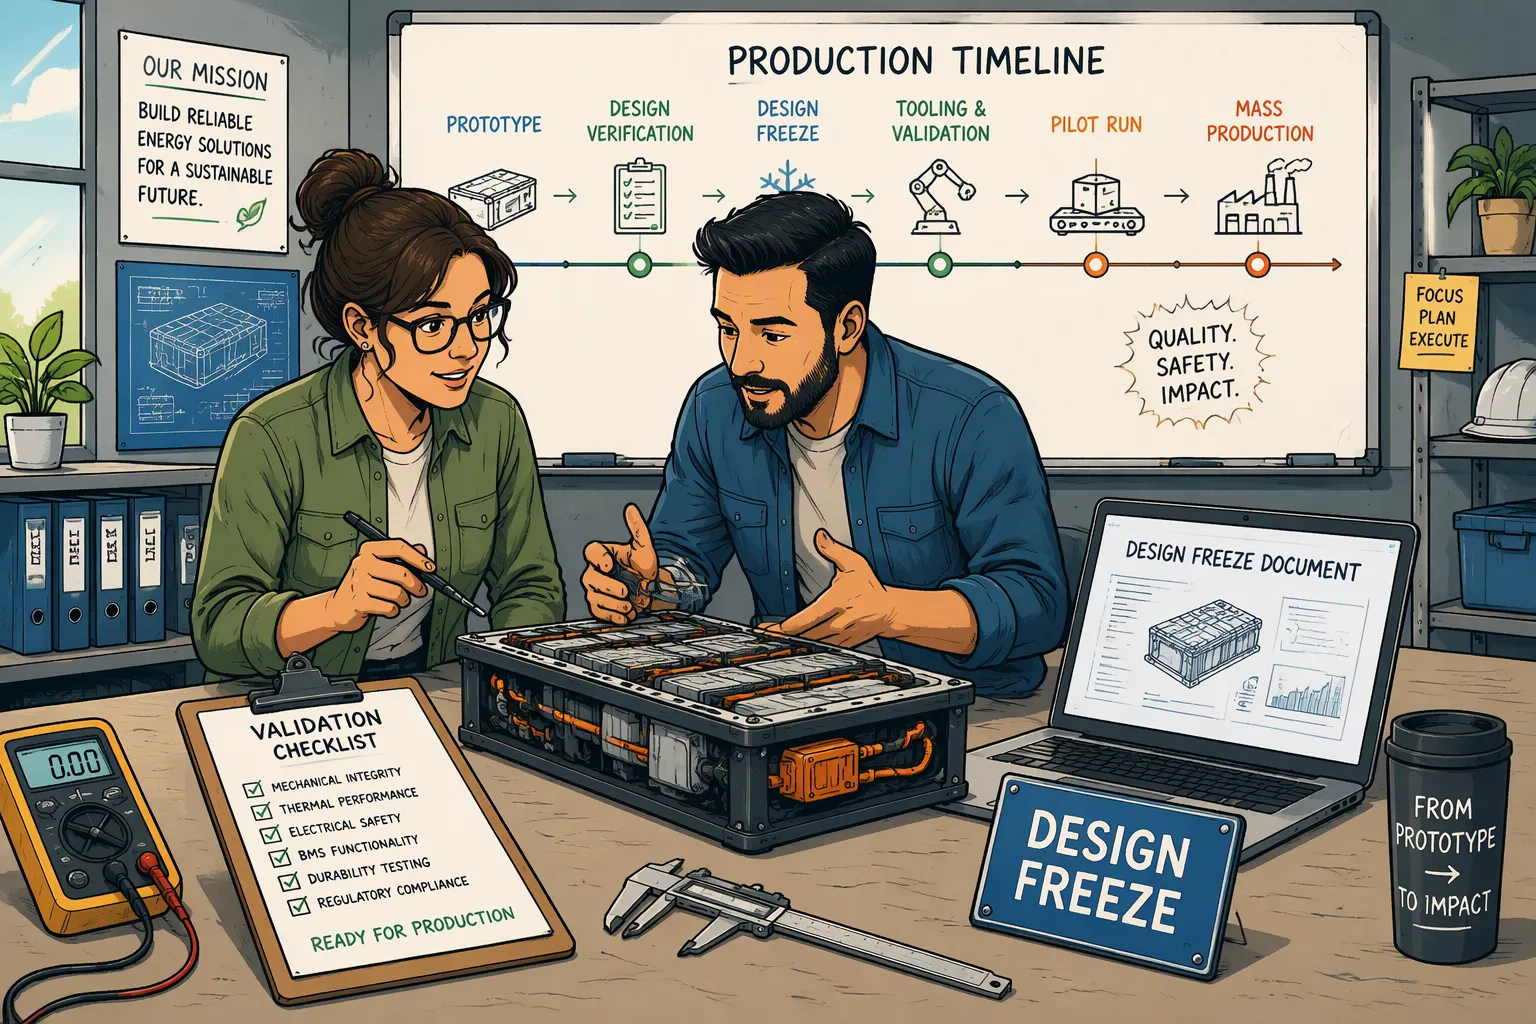
Ein funktionierender Batterieprototyp beweist die Machbarkeit, aber nicht die Serienreife. Bevor ein OEM einen kundenspezifischen Lithium-Akku auf den Markt bringt, muss das Team Anforderungen, Testergebnisse, eine genehmigte Designkonfiguration und einen leistungsfähigen Fertigungsprozess miteinander verknüpfen. Ein Prototyp, der das Gerät im Testbetrieb mit Strom versorgt, kann dennoch Fragen zur Laufzeit, Ladegerätkompatibilität, Fertigungstoleranzen und zum Verhalten im Fehlerfall offenlassen.
Schnelle Antwort: Betrachten Sie den Design-Freeze als kontrollierte Basislinie, nicht als Behauptung, dass die Entwicklung unveränderlich ist. Definieren Sie die für jeden Meilenstein erforderlichen Nachweise, frieren Sie die genehmigte Stückliste, die Zeichnungen und die zugehörige Firmware gemeinsam ein und überprüfen Sie anschließend die Fertigungsreife anhand von Serienmodellen. Geben Sie die Serienproduktion erst frei, nachdem die erforderlichen Nachweise zu Design, Prozess, Konformität und Lieferkette geprüft wurden. Verwalten Sie verbleibende Änderungen und Abweichungen über einen autorisierten Prozess.
Wichtige Erkenntnisse
Trennung von technischer Machbarkeitsstudie, Designverifizierung, Validierung des Verwendungszwecks und Produktionsbereitschaft.
Definieren Sie die Einfrierkriterien für das jeweilige Projekt; es gibt keine allgemeingültige Regel, dass alle Tests mit dem Einfrieren des Designs beginnen oder enden.
Steuerungszellenmodelle, mechanische Details, Schutzeinstellungen und Software als verknüpfte Konfiguration.
Die Testbedingungen sollten anhand der Anwendung und der geltenden Normen ausgewählt werden, nicht anhand der maximalen Geräteauslastung des Labors.
Anhand der Ergebnisse der Pilotphase, nachvollziehbarer Aufzeichnungen und genehmigter Freigabekriterien kann entschieden werden, ob der Prozess für die Skalierung bereit ist.
Teil 1: Entwicklungsmeilensteine vor dem Erstellen von Beispielen definieren
1.1 Trennung von Design-Freeze und Produktionsfreigabe
Programme verwenden möglicherweise Begriffe wie EVT, DVT und PVT oder eigene Phasenbezeichnungen. Wichtig ist, dass jeder Meilenstein definiert, was er erlaubt. Eine frühe Architektur-Baseline kann Werkzeugentscheidungen unterstützen, während die detaillierte Verifizierung weiterläuft. Eine spätere Produktions-Baseline sollte die für die Fertigung freigegebene Konfiguration festlegen. Keiner der Meilensteine bedeutet automatisch, dass die Auslieferung an den Kunden autorisiert ist.
Tor | Hauptentscheidung | Typische Beweise |
|---|---|---|
Machbarkeitsstudie | Kann die vorgeschlagene Architektur die Anforderungen der Anwendung erfüllen? | Anforderungen, vorläufige Risikobewertung und Ergebnisse der technischen Mustererstellung |
Design-Baseline oder -Einfrieren | Ist die definierte Konfiguration für den nächsten Schritt ausreichend ausgereift? | Kontrolliertes Designpaket, abgeschlossene Meilensteinprüfungen und ein genehmigter Plan für die verbleibenden Arbeiten |
Pilotenbereitschaft | Kann mit dem vorgesehenen Prozess produktionsfertige Einheiten hergestellt werden? | Materialien, Werkzeuge, Anweisungen, Prüfgeräte und geschultes Personal |
Massenproduktion | Sind der Konstruktions- und Fertigungsprozess für den genehmigten Freigabeumfang bereit? | Erforderliche Qualifikationen, Pilotergebnisse, Nachweise über die Einhaltung der Vorschriften und nachvollziehbare Genehmigungen |
Die Verifizierung prüft die Ergebnisse anhand definierter Anforderungen. Die Validierung berücksichtigt den Verwendungszweck und die Bedürfnisse der Nutzer. Die Prozessvalidierung untersucht, ob ein Prozess die spezifizierten Ergebnisse konsistent erzielt. Diese Aktivitäten können sich überschneiden und iterativ ablaufen; sie beginnen nicht erst nach dem Einfrieren des Prozesses und sind nicht immer vor dem ersten Pilotlauf vollständig abgeschlossen.
1.2 Anforderungen testbar machen
Erfassen Sie Betriebs- und Ladespannung, Dauer- und Impulsstrom, Impulsdauer, Laufzeit, Temperatur, Lagerbedingungen, mechanische Abmessungen und erwartete Betriebsbedingungen. Definieren Sie das tatsächliche Ladegerät, das Lastprofil, den Anschluss und die Kommunikationsschnittstelle. Legen Sie fest, wer für die Validierung auf Batterie- und Geräteebene zuständig ist.
Legen Sie vor der Prüfung Akzeptanzkriterien und eine Begründung für die Testbeispiele fest. Verknüpfen Sie jede Anforderung mit einer Methode, dem Verantwortlichen, der Konfiguration und dem Ergebnis. Dokumentieren Sie bei Langzeittests, die über eine Zwischenprüfung hinausgehen, deren Status und die dadurch eingeschränkten Entscheidungen. Verwenden Sie keine bedingte Genehmigung, um eine unerfüllte Sicherheitsanforderung oder einen obligatorischen Freigabenachweis zu umgehen.
Teil 2: Eine vollständige Akku-Pack-Konfiguration einfrieren
2.1 Stückliste, Zeichnungen und Software gemeinsam steuern
Die Dokumentation sollte den genauen Zellenhersteller und das Modell, zugelassene Alternativen, die Reihen-/Parallelschaltung, die Verbindungen, die Schutzelektronik, die Isolierung, das Gehäuse und den Stecker enthalten. Relevante Firmware, Konfigurationsparameter und Programmieranweisungen sind ebenfalls beizufügen. Nicht jede Schaltung verfügt über Software, Schütze oder aktive Kühlung; dokumentieren Sie daher die tatsächlich verwendeten Komponenten.
Elektrisch: Schaltpläne, Nennwerte, Sicherungsauswahl, Verdrahtung, Pinbelegung und Schutzgrenzen mit Toleranzen.
Mechanisch: Fertigmaße, Toleranzbereich, Montage, Kabelaustritt, Biegegrenzen, Isolierung und erforderliche Dehnungszugabe.
Software und Kommunikation: Veröffentlichte Version, Parametersatz, Datendefinitionen, Startverhalten und Fehlerbehandlung.
Fertigung: Montagezeichnungen, Arbeitsanweisungen, Fügeparameter und Prüfmethoden.
Annahme: Eingangs-, Zwischen- und Endprüfungsgrenzwerte, Kennzeichnungs- und Verpackungsvorschriften.
Eine Zellenänderung kann mehrere Dokumente betreffen, führt aber nicht automatisch zur Ungültigkeit aller Zeichnungen oder Berichte. Führen Sie eine Folgenabschätzung durch und aktualisieren Sie die betroffenen Datensätze. Behandeln Sie die Basisversion als nachvollziehbare Sammlung genehmigter Revisionen und verlassen Sie sich nicht auf ein einzelnes, undatiertes „Referenzbeispiel“.
2.2 Unterscheidung zwischen Zellbeschaffung und Zellherstellung
Ein Akkumulatorhersteller prüft üblicherweise die zugekauften Zellen und kontrolliert deren Identität, Zustand und Verwendung in der Montage. Elektrodenbeschichtung, Elektrolytbefüllung und Separatorherstellung gehören zur Zellproduktion, es sei denn, der Lieferant führt diese Arbeitsschritte selbst durch. Die Materialkontrolle der Zellfabrik darf nicht als routinemäßiger Montageschritt dargestellt werden.
Stimmen Sie die Eingangsprüfungen und die für die Konstruktion geeigneten Zellenauswahlkriterien ab, einschließlich Spannungs-, Widerstands- oder Kapazitätsmessungen, sofern diese gerechtfertigt sind. Legen Sie die Messbedingungen und die zulässigen Grenzwerte fest. Erfinden Sie keine universelle Toleranz für die Anpassung und versprechen Sie nicht, dass nach einer festgelegten Anzahl von Zyklen ein Ungleichgewicht auftritt. Klären Sie die Zellenverfügbarkeit, die Änderungsmitteilung und die genehmigten Austauschverfahren mit dem Einkauf.
Teil 3: Erstellen einer anwendungsspezifischen Validierungsmatrix
3.1 Auswahl von Tests nach Funktion, Risiko und Markt
Die Testbedingungen müssen den genehmigten Anforderungen und anwendbaren Testmethoden entsprechen. Eine Kammer, die extremen Temperaturen standhält, oder eine für Tausende von Volt ausgelegte Prüfvorrichtung definiert nicht die Bedingungen für ein kleines medizinisches oder industrielles Gerät.
Gebiet | Zu klärende Fragen | Beweisbar |
|---|---|---|
Elektrische Leistung | Unterstützt der Akku die vorgesehene Last und das vorgesehene Ladesystem? | Nutzbare Energie, Laufzeit, Impulsspannungsabfall, Ladegerätkompatibilität und Standby-Verhalten |
Mechanische Integration | Passt die fertige Baugruppe und hält sie der vorgesehenen Handhabung stand? | Abmessungen, Montage, Steckerbefestigung, Kabelführung und relevante mechanische Prüfungen |
Thermische und umweltbedingte | Werden Temperatur und Umwelteinflüsse kontrolliert? | Temperaturkartierung, Sensorabdeckung und anwendbare Feuchtigkeits-, Vibrations- oder Eindringentests |
Schutz | Führen Fehler zu der spezifizierten sicheren Reaktion? | Schwellenwert, Verzögerung, Toleranz, Wiederherstellung und Koordination von Schutzeinrichtungen |
Hostintegration | Funktioniert das gesamte Gerät einwandfrei? | Kommunikation, Alarme, niedrige Batteriereserve, Start- und Leistungsübergangsergebnisse |
Bei tragbaren Lithiumsystemen sollte die Anwendbarkeit von IEC 62133-2Für industrielle Lithiumanwendungen siehe Überprüfung IEC 62619Diese haben unterschiedliche Anwendungsbereiche; die Anforderungen für Kfz- und stationäre Systeme sollten nicht ohne Begründung auf jede Instrumentenbatterie angewendet werden. Bitte klären Sie die erforderliche Ausgabe und das Schema mit dem zuständigen Compliance-Team.
Transportnachweise sind von der Zulassung für den vorgesehenen Verwendungszweck zu trennen. Die PHMSA-Richtlinien für Lithiumbatterien bilden einen offiziellen Ausgangspunkt für die US-Transportanforderungen und Prüfzusammenfassungen. Eine UN-38.3-Prüfzusammenfassung bescheinigt nicht die Sicherheit des Host-Geräts, und die Verpackungs- und Versandvorschriften bleiben davon unberührt.
3.2 Sichere Methoden und nachvollziehbare Ergebnisse definieren
Es ist nicht erforderlich, für jede Batterie Nagelpenetrations-, Quetsch-, Brand- oder Wärmeleitungsprüfungen durchzuführen, nur weil diese Tests existieren. Die Anwendbarkeit und Probenvorbereitung sind anhand der jeweiligen Methode zu bestimmen. Zerstörende Qualifizierungsprüfungen sollten in einer kontrollierten Einrichtung mit dafür vorgesehenen Proben durchgeführt werden, nicht an jeder verkaufsfähigen Batterie.
Für Funktionsprüfungen des Schutzes definieren Sie den simulierten Zustand, den gemessenen Schwellenwert, die Toleranz, die Ansprechzeit und die Wiederherstellungszeit. Ein kleines Gehäuse kann den Stromfluss durch MOSFETs unterbrechen, während eine andere Architektur Schütze oder eine Sicherung verwendet. Vermeiden Sie allgemeine Abnahmekriterien wie „Unterbrechung innerhalb von Millisekunden“ ohne die genehmigten Auslegungsgrenzen und Testbedingungen.
Erfassen Sie Probenkennungen, Zellchargen, Montage-Revisionen, Firmware oder Parameter, Geräte, Kalibrierungsstatus, Bediener und Datum. Bewahren Sie Messwerte, Abweichungen und Fehleruntersuchungen auf, nicht nur das Ergebnis der erfolgreichen Prüfung. Vergleichen Sie Pilotmuster mit der qualifizierten Konfiguration; dokumentieren Sie alle Unterschiede und deren Bewertung. Zelldaten allein belegen nicht die Leistung des fertigen Systems oder des Hostsystems.
Teil 4: Validierung der Produktionsbereitschaft durch Pilotprojekte
4.1 Verknüpfung von Prozessrisiken mit praktischen Kontrollmaßnahmen
Fertigen Sie Pilotanlagen mit den vorgesehenen Materialien, Geräten und Arbeitsmethoden gemäß dem Pilotplan an. Dokumentieren Sie Prototypvorrichtungen oder manuelle Arbeitsschritte, die von der geplanten Produktionslinie abweichen. Ein handgefertigtes Muster kann Konstruktionsprobleme aufdecken, aber allein die Serienfertigungsfähigkeit nicht nachweisen.
Prüfen Sie Prozessrisiken wie vertauschte Zellen, beschädigte Isolierung, mangelhafte Verbindungen, falsche Sensorplatzierung, fehlerhafte Parameterprogrammierung und falsche Steckerverdrahtung. Verknüpfen Sie jedes signifikante Risiko mit Prävention, Erkennung und einer definierten Reaktion. Eine Prozess-FMEA unterstützt diese Arbeit, deren Bewertungsmethode jedoch dem gewählten Rahmenwerk folgen sollte; eine alleinige Bewertung anhand der Risikoprioritätszahl (RPZ) kann schwerwiegende Gefahren übersehen.
Der Kontrollplan sollte Merkmale, Prüfverfahren, Häufigkeit, Grenzwerte, Protokollierung und Reaktionsplan benennen. Fügen und andere Prozesse sind gegebenenfalls zu validieren, insbesondere wenn die Endprüfung das Ergebnis nicht vollständig bestätigen kann. Vorrichtungswartung und -kalibrierung, Bedienerschulung und Kontrollen für Nacharbeiten sind festzulegen.
4.2 Ertrag, Messfähigkeit und Rate bewerten
Führen Sie Erstmusterprüfungen durch, um die Erstmontage anhand der freigegebenen Zeichnungen und der Stückliste zu bestätigen. Erfassen Sie die Ausbeute im ersten Durchgang, Nacharbeit, Ausschuss und wiederkehrende Fehler. Wenn die Produktionsleistung von Bedeutung ist, bewerten Sie Durchsatz, Personalbedarf, Anlagenkapazität und Testzykluszeit unter repräsentativen Bedingungen.
Prozessfähigkeitsindizes erfordern geeignete Daten und Annahmen. Fähigkeitsleitfaden des NIST Die Prozessfähigkeit ist mit der Prozessvariabilität und den Spezifikationsgrenzen in Beziehung zu setzen. Ein Prozess darf nicht aufgrund einer kleinen, instabilen Pilotprobe als prozessbereit erklärt werden, und ein Cpk-Wert von 1.33 darf nicht als universeller regulatorischer Schwellenwert betrachtet werden. Der statistische Ansatz, die Eignung des Messsystems und das Akzeptanzziel für die betreffenden Merkmale müssen vereinbart werden.
Definierung End-of-Line-Test Für die eigentliche Konstruktion. Prüfungen können Identität, Polarität, Spannung, Kommunikation und ausgewählte Schutzfunktionen umfassen. Kapazitätsprüfungen und Langzeitqualifizierungen dienen unterschiedlichen Zwecken. Weder eine „100%ige Prüfung“ noch eine kurze Funktionsprüfung belegen alle Anforderungen an Lebensdauer oder Sicherheit.
Teil 5: Änderungen der Steuerung während des Hochfahrens
5.1 Änderungen vor der Implementierung bewerten
Nach Genehmigung der Basislinie werden Änderungen über einen autorisierten Antrag und eine Folgenabschätzung geleitet. Dabei sind Leistung, Sicherheit, Compliance, Werkzeuge, Materialversorgung, Lagerbestand und Terminplanung zu bewerten. Betroffene Teilenummern, Softwareversionen, Validierungsaufgaben und der Zeitpunkt der Produktionsumstellung sind anzugeben.
Ein Firmware-Update führt nicht automatisch zur Ungültigkeit der mechanischen Konstruktion oder aller Zertifikate. Eine Ersatzzelle ist nicht automatisch zulässig, nur weil ihre Nennspannung und Kapazität übereinstimmen. Prüfen Sie die jeweilige Änderung und die vorhandenen Nachweise und holen Sie gegebenenfalls eine Bestätigung vom zuständigen Labor oder der Zertifizierungsstelle ein.
Im Transportbereich ist zu prüfen, ob eine Änderung einen neuen Batterietyp erzeugt, der gemäß den geltenden Bestimmungen weitere Prüfungen erfordert. Für andere Zulassungen sind die Änderungsregeln des jeweiligen Programms zu beachten. Es ist festzulegen, wie alte und neue Konfigurationen im Feld getrennt, identifiziert und unterstützt werden.
5.2 Abweichungen handhaben, ohne die Konfigurationskontrolle zu verlieren
Nichtkonformes Material ist zu dokumentieren, betroffene Einheiten zu isolieren und die weitere Vorgehensweise zu genehmigen. Ist eine vorübergehende Abweichung zulässig, sind Mengen- oder Zeitgrenzen, betroffene Seriennummern, Begründung, erforderliche Genehmigungen und das Ablaufdatum festzulegen. Sicherheits- oder Rechtsvorschriften dürfen nicht umgangen werden.
Untersuchen Sie Pilotfehler, anstatt Grenzwerte nur anzupassen, um ein Bestehen zu erreichen. Ein thermisches Problem kann mit Layout, Last, Zellverhalten oder Prozessabweichungen zusammenhängen. Ein Kommunikationsfehler kann die Host-, Kabelbaum- oder BMS-Konfiguration betreffen. Überprüfen Sie die Korrektur und führen Sie risikobasierte Regressionstests durch, bevor Sie die betroffene Konfiguration freigeben.
Teil 6: Verwenden Sie eine konsolidierte Checkliste für die Produktionsfreigabe.
6.1 Nachweise prüfen und Genehmigungsverantwortliche zuweisen
Veröffentlichungsartikel | Zu prüfende Belege | Entscheidung |
|---|---|---|
Anforderungen und Design | Genehmigte Spezifikationen, Stückliste, Zeichnungen und relevante Software-Basislinie | Bestätigung der freigegebenen Konfiguration und der genehmigten Varianten |
Abschluss | Erforderliche Verifizierung, Validierung des Verwendungszwecks und Nachweise zur Risikokontrolle | Schließen Sie obligatorische Lücken vor der jeweiligen Veröffentlichung. |
Compliance | Anwendbare Berichte, Zertifikate, Geltungsbereich und Transportdokumentation | Vergleichen Sie die Belege mit dem Modell, der Konfiguration und dem Zielmarkt. |
Produktionsprozess | Pilotergebnisse, Anweisungen, Werkzeuge, Schulung und Kontrollplan | Bereitschaft für den genehmigten Produktionsumfang bestätigen |
Inspektion und Rückverfolgbarkeit | Freigabegrenzen, Prüfprotokolle, Chargen- oder Seriennummernzuordnung und Nacharbeitskontrollen | Reproduzierbare Akzeptanz und Fehlerbegrenzung bestätigen |
Versorgung und Logistik | Zugelassene Lieferanten, Änderungsmitteilungen, Etikettierung und Verpackung | Materialverfügbarkeit und Versandbereitschaft bestätigen |
Verwenden Sie die Ergebnisse „bestanden“, „nicht bestanden“, „blockiert“ oder „nicht zutreffend“ mit Begründung. Weisen Sie die Genehmigungsbefugnis gemäß dem Qualitätssicherungssystem des Projekts zu; die Anzahl und die Namen der Abteilungen sind nicht einheitlich. Fehlende, obligatorische Sicherheits- oder Konformitätsnachweise dürfen nicht in einem allgemeinen „bedingten Bestehen“ versteckt werden.
6.2 Einen definierten Umfang freigeben und die frühe Produktion überwachen
Der Freigabenachweis sollte die Produktrevision, gegebenenfalls den Fertigungsstandort oder die Fertigungslinie, die genehmigte Menge oder den Umfang, das Gültigkeitsdatum und die verantwortlichen Genehmiger enthalten. Halten Sie die zugehörigen Dokumente verknüpft, damit ein Problem im Feld auf die entsprechende Konstruktions- und Fertigungshistorie zurückgeführt werden kann.
Überwachen Sie die frühe Produktionsphase hinsichtlich Fehlern, Nacharbeitstendenzen, Lieferantenwechseln und Kundenfeedback. Definieren Sie Eskalations- und Eindämmungsmaßnahmen. Die Produktionsbereitschaft wird durch die Kontrolle von Prozess und Konfiguration aufrechterhalten und nicht durch eine erfolgreiche Pilotcharge dauerhaft sichergestellt.
Bei der Planung a kundenspezifisches Batterieprojekt mit Large PowerLegen Sie den Verwendungszweck, die Schnittstellen, die Validierungsverantwortlichkeiten und die Freigabedokumente frühzeitig fest. Überprüfen Sie BMS- und PCM-Anforderungen neben der mechanischen Integration und der Abstimmung Prüf- und Zertifizierungskapazitäten auf die jeweils erforderlichen Nachweise. Ein strukturierter Transfer ermöglicht die Reproduzierbarkeit des genehmigten Designs, ohne jedoch zu versprechen, dass eine Checkliste die Qualifikation ersetzt.
FAQ
Wann sollte ein OEM das Batteriedesign einfrieren?
Am projektdefinierten Meilenstein, an dem Konfiguration und erforderliche Nachweise für die nächste Phase ausreichend ausgereift sind, sind Design-Freeze und Serienfreigabe unterschiedliche Entscheidungen. Definieren Sie die verbleibenden Arbeiten und die damit verbundenen Entscheidungsbeschränkungen.
Müssen alle Tests vor dem Bau eines Pilotprojekts abgeschlossen sein?
Es gibt keine allgemeingültige Reihenfolge. Pilotprojekte können die Verifizierung und Prozessentwicklung unterstützen. Der Plan muss Voraussetzungen festlegen, Risiken kontrollieren und die Auslieferung verhindern, bevor die erforderlichen Freigabenachweise vorliegen.
Muss jede Packung einem Nagelpenetrationstest oder einem Test auf Beanspruchung im Automobilbereich unterzogen werden?
Nein. Wählen Sie die Tests anhand der Anwendung, der geltenden Normen und der Risikobewertung aus. Die Bewertungen von Laborgeräten und Beispiele aus dem Automobilbereich legen keine Anforderungen für jedes tragbare Gerät fest.
Ist nach einem Firmware-Update eine vollständige Neuqualifizierung erforderlich?
Nicht automatisch. Bewerten Sie die betroffenen Funktionen, Risikokontrollen und den Genehmigungsumfang und dokumentieren Sie anschließend die notwendigen Regressionstests, Validierungen oder Schemaüberprüfungen.
Ist ein Cpk-Wert von 1.33 ausreichend, um die Massenproduktion zu genehmigen?
Nicht von selbst. Die Leistungsfähigkeit erfordert geeignete Messungen, ausreichend repräsentative Daten und einen stabilen Prozess. Das vereinbarte Ziel ist nur ein Teil der Produktionsbereitschaft.
Können Zelltestberichte die Packungsvalidierung ersetzen?
Nein. Zellberichte unterstützen die Komponentenqualifizierung innerhalb ihres Geltungsbereichs. Die montierte Batterie und das vorgesehene Gehäuse bringen zusätzliche elektrische, mechanische, thermische und steuerungstechnische Anforderungen mit sich.


