

Nopea vastaus: Testiraportit ja sertifioinnit osoittavat, että akkupakkauksen suunnittelu voi täyttää sille asetetut vaatimukset. Ne kertovat paljon vähemmän siitä, pystyykö toimittaja valmistamaan kyseisen akun luotettavasti viikosta toiseen tarvitsemassasi määrässä.
Viisi tuotantolinjan mittaria täyttävät tämän aukon:
-
Laitteiden kokonaistehokkuus (OEE) täydellisenä erittelynä.
-
Suunnittelematon seisokki ja sen syyt.
-
Sykliaika ihanteellista nopeutta vasten.
-
Ensikierron laatu jokaisella asemalla ja vaihtoaika.
-
Usean kuukauden trendit sekä selitys siitä, miten kukin luku on kerätty; ei yksittäistä päälukua.
Keskeiset ostokset
-
Linjan suorituskyky on toimitus- ja laaturiskin johtava indikaattori, joten se kuuluu toimittajien kelpuutukseen testitodisteiden rinnalle.
-
Yhden pisteen tietotehokkuudesta (OEE) on hyötyä vain, kun se jaetaan saatavuuteen, suorituskykyyn ja laatuun, koska kahdella saman pistemäärän omaavalla linjalla voi olla hyvin erilaiset riskit.
-
Seisokkien syyt, syklin kesto ja asematason laatu osoittavat, missä vaiheessa toimittaja menettää kapasiteettiaan ennen kuin se vaikuttaa tilauksiisi.
-
Vaihtoaika on tärkein tekijä räätälöidyissä, pienitilavuuksisissa pakkauksissa, jotka jakavat linjan muiden tuotteiden kanssa.
-
Tiedonkeruumenetelmät ovat yhtä tärkeitä kuin itse luvut; manuaaliset tiedot usein aliarvioivat tappioita.
Osa 1: Miksi linjan suorituskyky kuuluu toimittajan kelpuutukseen
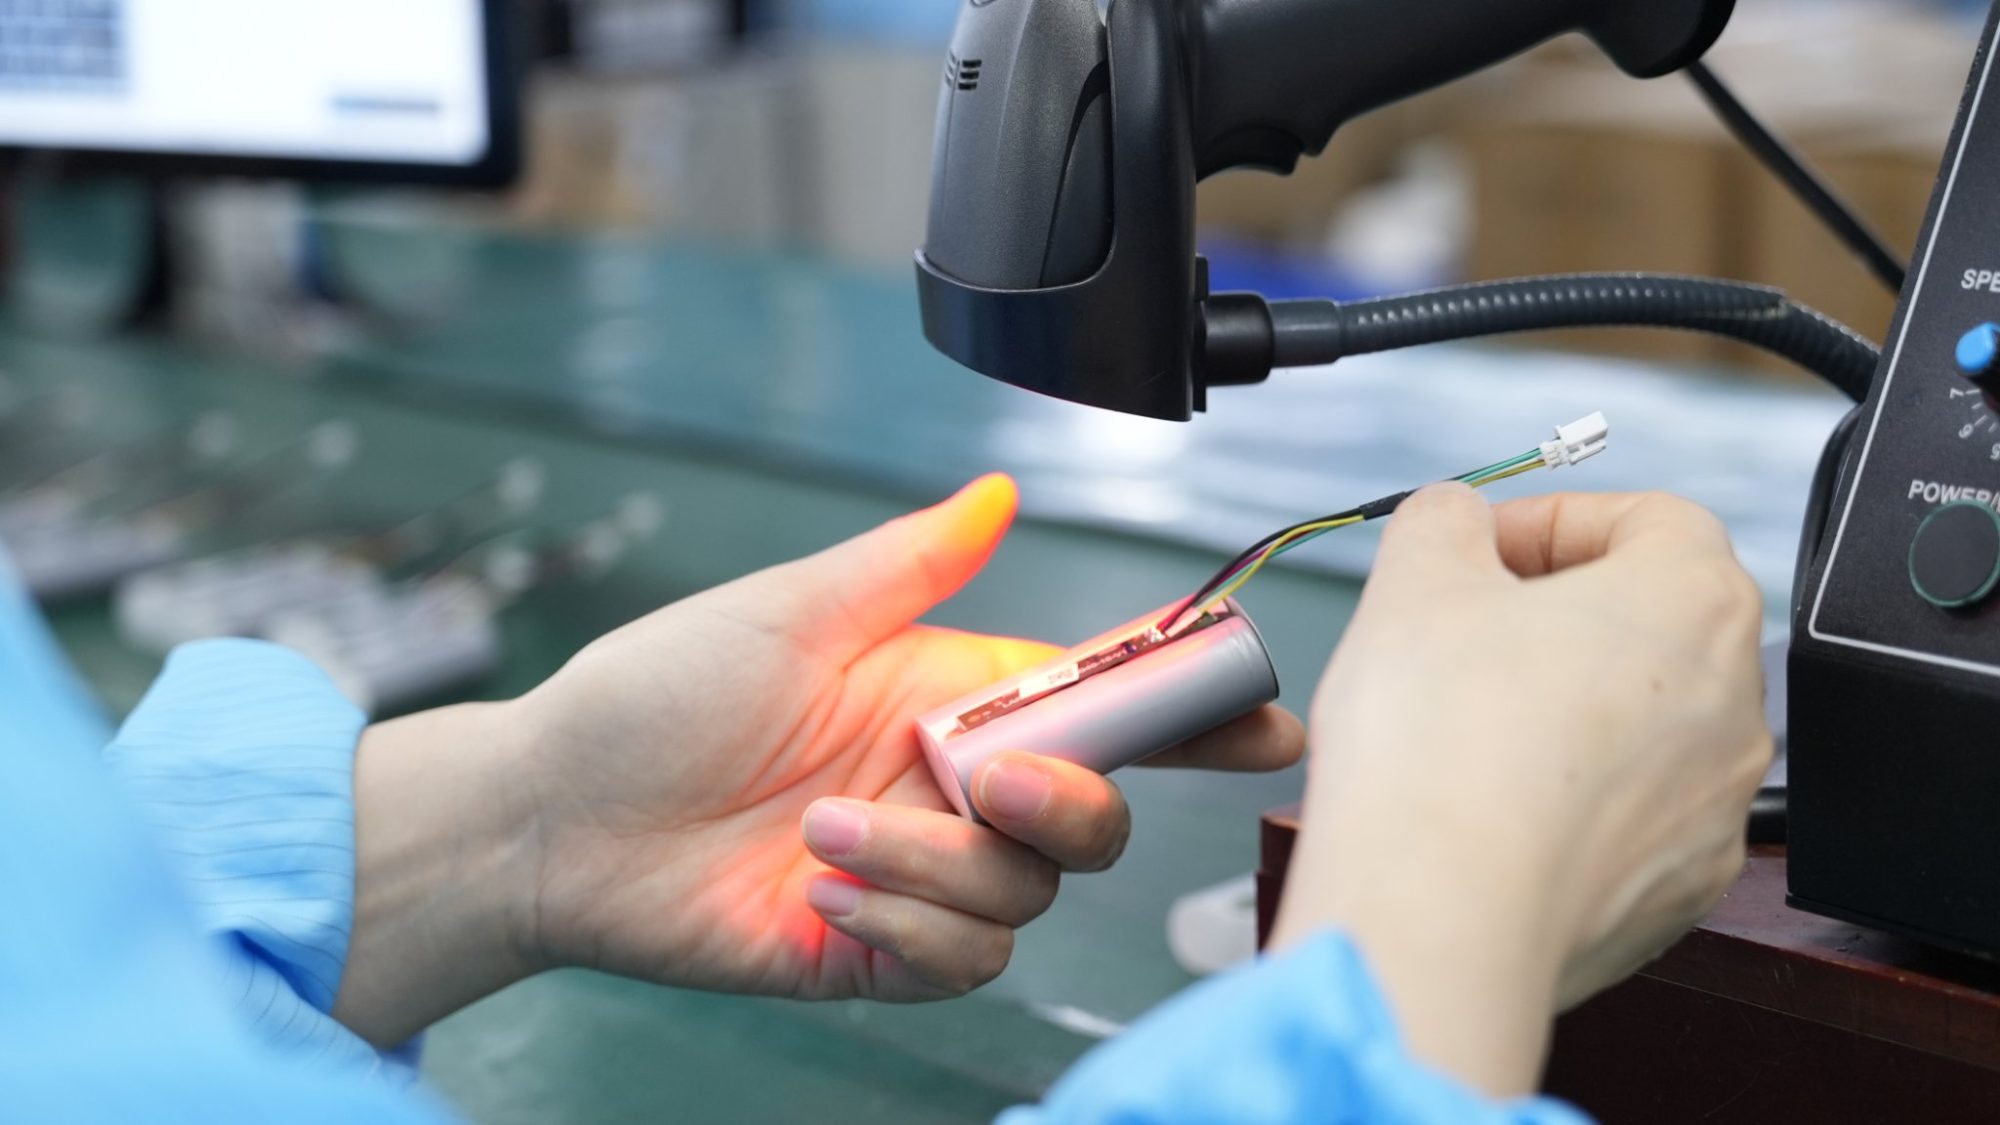
Useimmat OEM-valmistajien hyväksyntätyöt keskittyvät suunnittelunäyttöön. Ostajien arvostelut kenno- ja pakkaustestausraportit, tarkista sertifikaatit ja varmista, että kokoonpano on lukittu ennen julkaisua. Vaikka tämä työ on olennaista, se vastaa vain yhteen kysymykseen: täyttääkö tämä pakkaus spesifikaatiot? Se ei kuitenkaan käsittele sitä, pystyykö toimittaja rakentamaan pakkauksia sovitulla nopeudella ja laadulla.
Kahden välinen ero voi olla kallis. Kesäkuussa 2024 BMW veti pois noin € 2 miljardia Northvoltilta. Valmistajan kerrotaan maininneen tuotantoviiveet ja heikon kennojen laadun keskeisinä syinä päätöksen taustalla. Myöhemmin samana vuonna Reuters raportoi, että yritys oli viikoittaisten tuotantotavoitteiden jatkuva jääminen, toimittaen 22 000 toimitettavissa olevaa kennoa yhden lokakuun viikon aikana 30 000 tavoitteen sijaan. Vaikka Northvolt oli gigatehdasmittakaavassa toimiva kennovalmistaja eikä pienikapasiteettisten pakettien kokoaja, yhteenveto pysyy samana: kohtaamat vaikeudet ilmenivät tuotantolinjalla, eivätkä ne johtuneet huonosta suunnittelusta.
Suunnittelemattomat seisokit ovat kalliita koko valmistusteollisuudessa. Mukaan Siemensin seisokkiajan todelliset kustannukset vuonna 2024 Raportin mukaan maailman 500 suurinta yritystä menettää 11 % tuloistaan suunnittelemattomien seisokkien vuoksi, kun taas keskimääräinen tehdas menettää 27 tuntia tuottavuutta kuukaudessa.
Tuotantolinjan mittarit antavat laitevalmistajille varhaisen kuvan näistä riskeistä. Saantoa ja prosessikapasiteettia tarkastellaan yleensä vain kerran tuotantoprosessin aikana. suunnittelun jäädytys- ja validointivaiheAnalysoimalla alla olevia viittä mittaria operaattorit voivat jatkuvasti tutkia linjan suorituskykyä päivittäin todellisissa olosuhteissa ja saada paremman käsityksen siitä, missä riskejä ja vikoja saattaa esiintyä.
Osa 2: Viisi mittaria
2.1 Yhden tien hyödyt ja miksi pyytää erittelyä
OEE mittaa, kuinka suuri osa linjan suunnitellusta tuotantoajasta todellisuudessa johtaa hyvään tuotokseen, korostamalla kolmea tekijää:
-
Saatavuus: Suunnitellun ajan osuus, jonka linja on liikenteessä eikä pysähdyksissä.
-
Suorituskyky: Kuinka lähellä juoksunopeus on ihanteellista nopeutta.
-
Laatu: Niiden yksiköiden osuus, jotka läpäisevät tarkastuksen ensimmäisellä kerralla ilman uudelleenkäsittelyä tai romua.
Nämä kolme tekijää kerrotaan keskenään, jolloin saadaan prosentteina esitetty OEE-pistemäärä, jossa 100 %:n pistemäärä edustaa virheetöntä tuotantoprosessia.
Toimenpiteen esittelijä Seiichi Nakajima kuvaili yli 85 prosentin pistemäärää maailmanluokaksi, kun taas useimmat tehtaat keskimäärin noin 40–60 %Pelkkä pääluku kertoo ostajalle hyvin vähän, mutta kun kokonaisvaltaista energiatehokkuutta (OEE) pidetään diagnostiikkatyökaluna eikä mielivaltaisena tavoitteena, luku voi auttaa käytännön parannusten tekemisessä.
Alla oleva taulukko osoittaa miksi. Tarkastellaan kahta hypoteettista pakettiriviä, jotka raportoivat saman pistemäärän:
|
linja |
Saatavuus: |
Suorituskyky |
Laatu |
OEE |
OEM-valmistajan suurin riski |
|---|---|---|---|---|---|
|
Rivi A |
80% |
95% |
95% |
72% |
Usein esiintyvät seisokit, jotka voivat viivästyttää toimituksia |
|
Linja B |
96% |
94% |
80% |
72% |
Paljon uudelleentyöstöä ja romua, jotka vaarantavat tasaisuuden |
Molemmat linjat saavat 72 % pistemäärän, mutta toimitusajoista huolestuneen ostajan kannattaa keskittyä linjaan A, kun taas kenttävioista huolestuneen kannattaa keskittyä linjaan B.
OEM-valmistajien kannattaa kysyä OEE-seuranta suoritetaan sillä linjalla, jolla pakkaus valmistetaan, jaettuna kaikkiin kolmeen tekijään viimeisen kuuden–kahdentoista kuukauden ajalta. On myös syytä kysyä, mikä lasketaan suunnitelluksi tuotantoajaksi, koska taukojen, huollon tai vaihtojen poisjättäminen voi saada pistemäärän näyttämään linjan todellista tuotosta korkeammalta.
2.2 Suunnittelemattomat seisokkiajat ja niiden tärkeimmät syyt
Käytettävyyshäviöt johtuvat enimmäkseen suunnittelemattomista seisokeista. Pakkauslinjalla nämä keskittyvät usein muutaman aseman ympärille, nimittäin kennolevyjen hitsaukseen, rakennusautomaatiojärjestelmän ohjelmointiin ja linjan lopputestaus jossa yksi viallinen kiinnike tai testeri voi pidätellä kaikkea ylävirtaan.
Kokonaismäärän sijaan pyydä seisokkien määrää kuukausittain sekä viittä yleisintä syytä menetettyjen työaikojen mukaan järjestettynä. Toimittaja, joka pystyy nimeämään suurimmat seisokkien aiheuttajansa ja osoittamaan, mitä se on tehnyt suurimmalle, ymmärtää oman prosessinsa; toimittaja, joka pystyy antamaan vain yhden kuukausittaisen luvun, ei välttämättä vielä seuraa syitä riittävän tarkasti korjatakseen ne.
2.3 Sykliaika ihanteellista nopeutta vasten
Suorituskyvyn heikkeneminen on vähemmän näkyvää kuin seisokit. Linja voi ajaa kaikkia vuoroja ja silti toimittaa vajaata tuotantoa, koska asemat ajavat alle ihanteellisen nopeuden tai pysähtyvät toistuvasti muutamaksi sekunniksi kerrallaan. Nämä lyhyet pysähdykset näkyvät harvoin seisokkilokeissa, mutta ne kaikki kertyvät.
Yksinkertainen esimerkki havainnollistaa skaalaa. Jos linjan ihanteellinen sykliaika on 60 sekuntia pakkausta kohden, mutta todellinen keskiarvo on 75 sekuntia, suorituskyky on 80 %. Viiden vuoron työviikolla tämä tarkoittaa, että pelkästään hitaan ajon vuoksi menetetään noin yksi kokonainen vuoro.
Tämän vuoksi laitevalmistajien tulisi kysyä pullonkaula-aseman ihanteellista ja todellista sykliaikaa sekä sitä, miten linjan kapasiteetti vertautuu ennustettuun kysyntään. Toimittajalla, joka käyttää lähes 100 %:n käytännön kapasiteetistaan, on vain vähän mahdollisuuksia absorboida kysyntäpiikkiä tai toipua edes yhdestä huonosta viikosta.
2.4 Ensimmäisen kierroksen laatu jokaisella asemalla
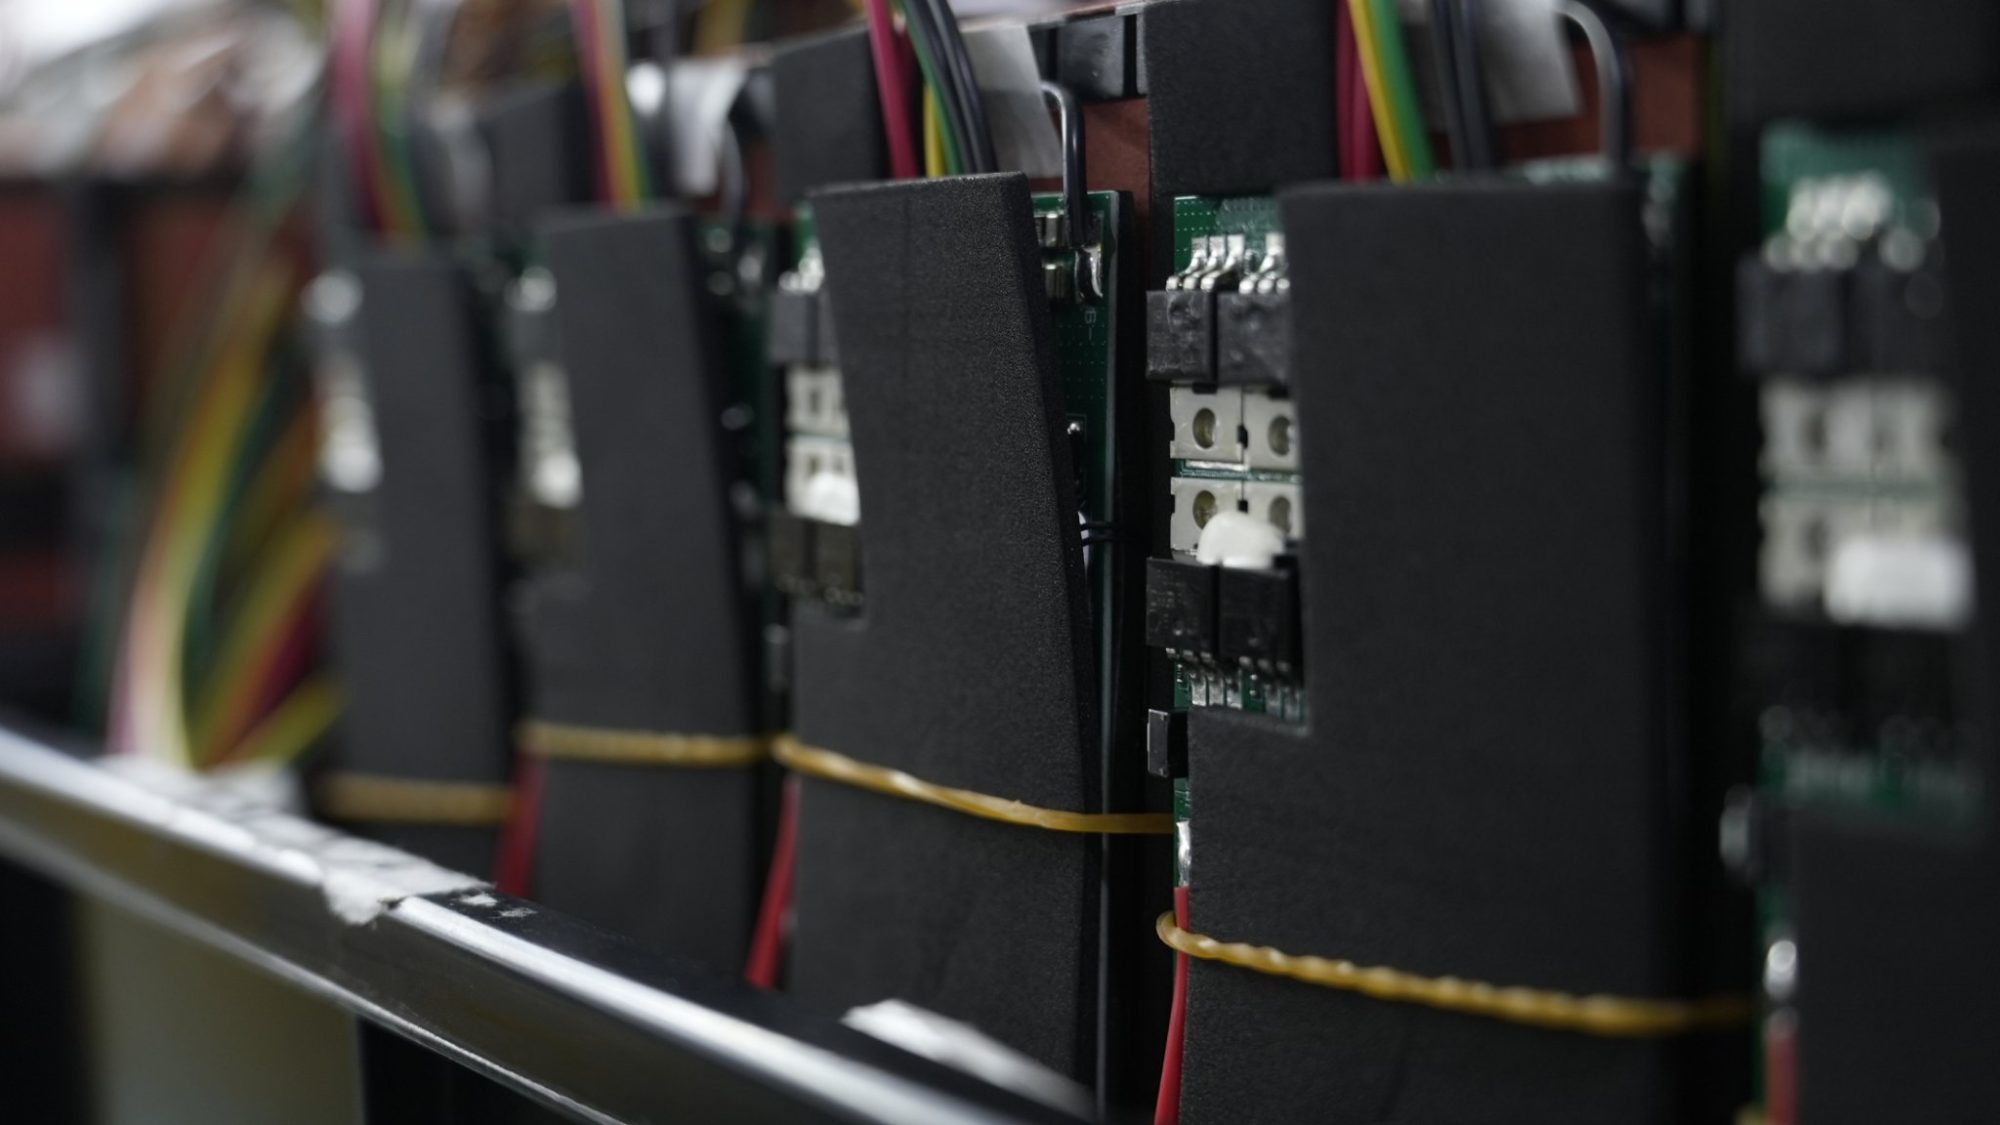
Akkujen tuotannossa laatuhäviöt voivat olla merkittäviä. Accenturen ja Fraunhoferin FFB kennojen valmistuksen raportti huomauttaa, että hylkyprosentti voi vaihdella 2–25 prosentin välillä. Pakkausten kokoonpanoon liittyy erilaisia prosesseja, mutta periaate pitää paikkansa: asiakkaalle koskaan päätymättä jääneet hävikit vaikuttavat silti kustannuksiin, kapasiteettiin ja tasalaatuisuuteen.
Keskeinen ero on linjan lopun läpäisyprosentin ja ensikierron laadun välillä. Linjan lopun testaus vahvistaa, että jokainen toimitettu pakkaus täyttää vapautuskriteerit. Korkea läpäisyprosentti voi piilottaa linjan, joka työstää uudelleen suuren osan yksiköistä ennen kuin ne päätyvät testaajalle. Laitevalmistajien on pyydettävä ensikierron prosesseja jokaisella pääasemalla, kuten hitsauksessa, rakennusautomaatio-ohjelmoinnissa, eristyksessä ja lopputestissä, sekä yleisimpiä vikatyyppejä. Asematason tiedot osoittavat, missä vaihtelu tulee prosessiin, mikä on paljon hyödyllisempää kuin yksi kokonaisprosenttiosuus.
2.5 Vaihtoaika pienille volyymeille, räätälöidyille kokoonpanoille
Räätälöityjä akkuja valmistetaan usein pienemmissä erissä tuotantolinjoilla, joita käytetään myös muiden tuotteiden kanssa. Jokainen tuotteiden välinen vaihto voi tarkoittaa uusia kiinnittimiä, hitsausohjelmia, testausprofiileja ja rakennusautomaatiojärjestelmän laiteohjelmistoa, ja jokainen vaihdon käyttämä minuutti on minuutti, jonka linja ei tuota.
Todellisessa maailmassa OEE voi vaihdella merkittävästi tuotevalikoiman ja prosessin monimutkaisuuden mukaan; nämä muuttujat vaihtelevat suuresti paljon pakkausmateriaaleja käytettävillä linjoilla. Laitevalmistajien tulisi kysyä toimittajiltaan, kuinka kauan tyypillinen vaihto kestää heidän harkitsemansa kaltaisen tuotteen kohdalla, kuinka usein linja vaihtaa tuotteita ja mikä on käytännön pienin eräkoko. On myös syytä varmistaa, lasketaanko vaihdot suunnitelluksi vai suunnittelemattomaksi ajaksi, sillä tämä valinta voi vaikuttaa OEE-lukuun huomattavasti.
Osa 3: Tietojen keräämisellä on merkitystä
Jokainen yllä oleva mittari riippuu pohjana olevien tietueiden laadusta. Kaksi toimittajaa voi raportoida samankaltaisia lukuja, vaikka ne mitataan hyvin eri tavoin.
Yksi hyödyllisimmistä kysymyksistä on, tulevatko luvut manuaalisista työvuorolokeista vai koneisiin kytketyistä automaattisista OEE-valvontajärjestelmistä, koska käsin kirjoitetut tiedot usein unohtavat lyhyet pysähdykset ja pyöristävät seisokkiajat. Molemmilla lähestymistavoilla on hyvät ja huonot puolensa, mutta ostajien tulisi ymmärtää, mikä lähestymistapa on näytettyjen lukujen takana.
Muita kysymyksiä, jotka kannattaa kysyä, ovat:
-
Ovatko määritelmät, kuten suunniteltu aika ja ihanteellinen sykliaika, yhdenmukaisia eri linjoilla ja toimipaikoissa?
-
Voiko toimittaja jakaa trendidataa useiden kuukausien ajalta, ei vain tuoretta tilannekuvaa?
-
Kuka tarkistaa luvut sisäisesti, ja kuinka usein ne johtavat korjaaviin toimenpiteisiin?
-
Voidaanko linjatiedot linkittää sarjanumeroihin, jos laatuongelma on jäljitettävä?
Osa 4: Toimittajakysymysten tarkistuslista
Alla olevaa taulukkoa voidaan käyttää toimittaja-auditoinneissa tai neljännesvuosittaisissa liiketoiminnan tarkasteluissa.
|
metrinen |
Mitä kysyä |
Hyvä vastaus |
Punainen lippu |
|---|---|---|---|
|
OEE |
Tuotelinjamme OEE, jaettuna kolmeen tekijään, 6–12 kuukauden aikana |
Erittely, jossa on selkeä trendi ja määritelty suunniteltu aika |
Yksittäinen luku ilman erittelyä tai historiaa |
|
Odottamaton seisokki |
Tunnit kuukaudessa ja viisi yleisintä syytä |
Parhaaksi luokitellut syyt ja niihin liittyvät toimet |
Kuukausittainen kokonaissumma ilman syytä koskevia tietoja |
|
Syklin aika |
Ideaalinen vs. todellinen sykliaika pullonkaulassa |
Tunnettu pullonkaula, jolla on ennusteeseemme verrattuna vapaata kapasiteettia |
Ideaalista nopeutta ei ole määritelty tai vapaata kapasiteettia ei ole |
|
Ensikierron laatu |
Ensikierron nopeudet aseman ja päävikatyypin mukaan |
Asematason tiedot vikatrendeillä |
Vain linjan lopun läpäisyprosentti |
|
Vaihtoaika |
Tyypillinen vaihto meidän kaltaisellemme tuotteelle |
Mitatut ajat ja suunnitelma niiden lyhentämiseksi |
Muutokset jätetty pois OEE:stä ilman selitystä |
|
Tietojen keruu |
Manuaaliset lokit vai konedata? |
Selkeä menetelmä ja johdonmukaiset määritelmät |
Luvut kootaan käsin kuukauden lopussa |
UKK
Onko 85 %:n kokonaisenergiatehokkuus (OEE) kohtuullinen tavoite akkupakkauslinjalle?
Se on hyödyllinen vertailuarvo eikä läpäisyraja. Laajan valikoiman linjat, jotka rakentavat räätälöityjä paketteja, kohtaavat enemmän muutoksia kuin erilliset suuren volyymin linjat, joten alhaisempi pistemäärä ei ole automaattisesti huolenaihe. Tasainen parannus ajan myötä kertoo yleensä enemmän kuin absoluuttinen luku.
Pitäisikö laitevalmistajien vertailla eri toimittajien omia sähkölaitteita/laitteita (OEE)?
Vain huolellisesti. Toimittajat määrittelevät usein suunnitellun ajan ja ihanteelliset hinnat eri tavoin, mikä tekee suorista vertailuista epäluotettavia. Viime kädessä tärkein vertailukohta mille tahansa valmistajalle on sen oma historiallinen suorituskyky.
Mitä jos toimittaja ei jaa tuotantotietoja?
Jotkut toimittajat käsittelevät linjatietoja kaupallisesti arkaluonteisina tietoina. Yhteenvetoisten trendien pyytäminen tai lukujen tarkastelu paikan päällä auditoinnin aikana voi olla toimiva kompromissi. Täydellinen kieltäytyminen keskustelemasta linjan suorituskyvystä on huomionarvoista pätevyyden aikana.
Kuinka usein laitevalmistajien tulisi tarkistaa nämä mittarit?
Niiden tarkastelu hyväksynnän yhteydessä ja sen jälkeen neljännesvuosittain toimii monissa ohjelmissa. Useammat tarkastelut ovat järkeviä käyttöönoton aikana, suunnittelumuutosten jälkeen tai kun toimitussuorituskyky heikkenee.
Korvaavatko nämä mittarit testiraportit ja auditoinnit?
Ei. Testiraportit, sertifioinnit ja prosessitarkastukset vahvistavat, että pakkaus on turvallinen ja täyttää sille asetetut vaatimukset. Tuotantolinjan mittarit tarjoavat toisenlaisen näkökulman; pystyykö toimittaja toimittamaan pakkausta tasaisesti, kun massatuotanto alkaa.


