

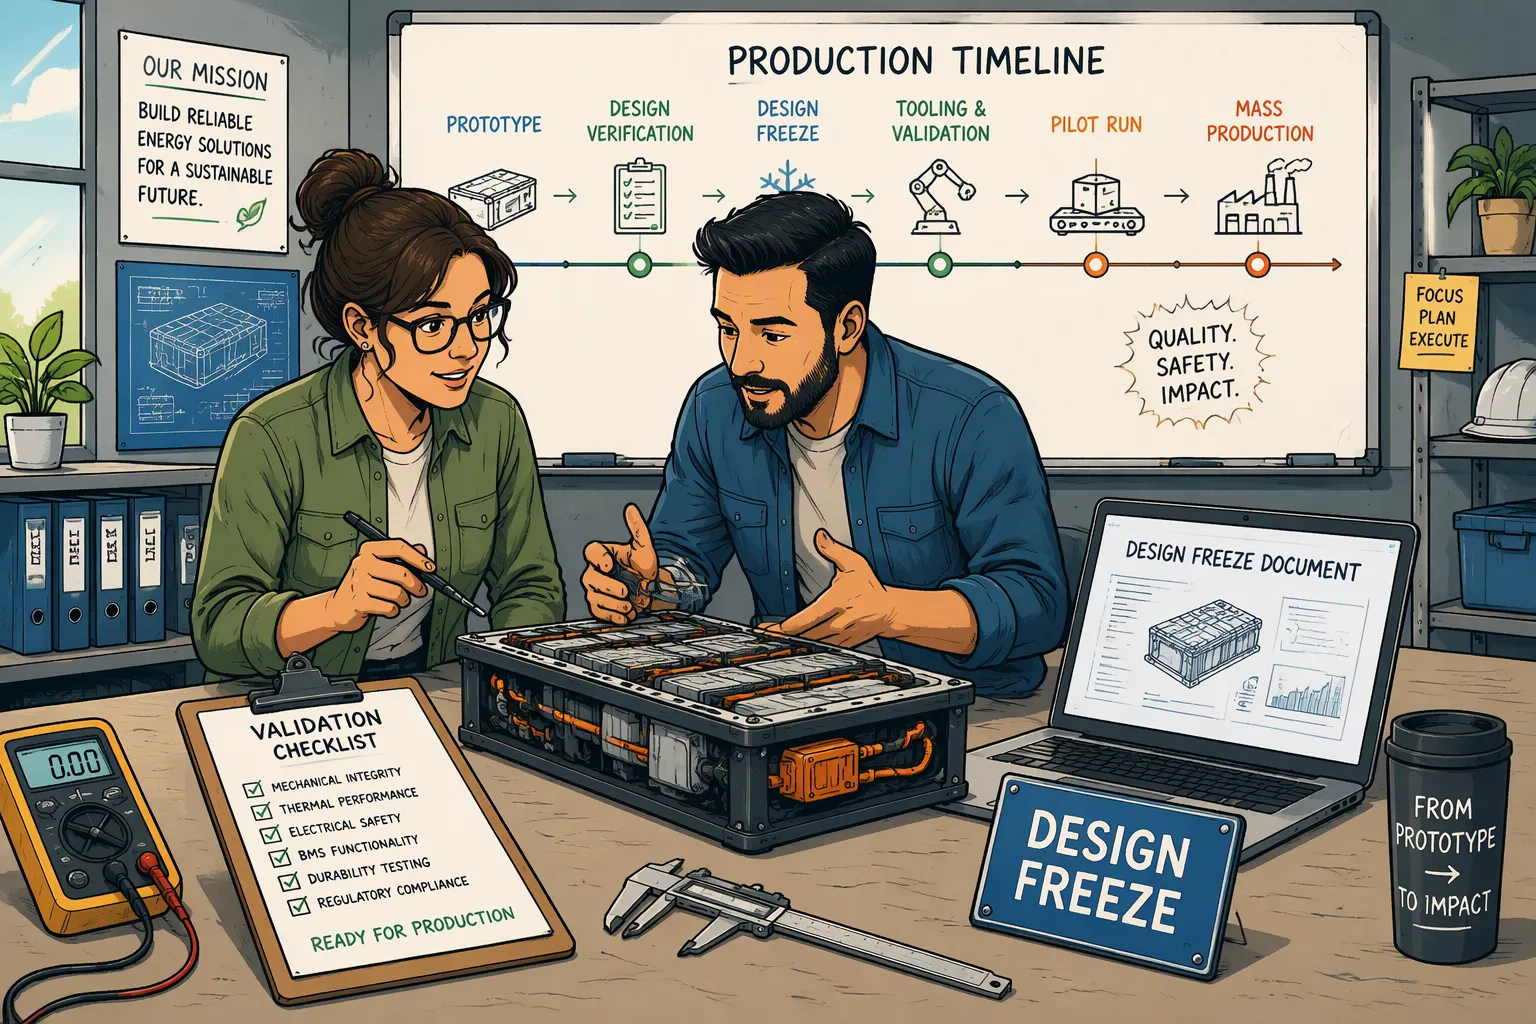
Un prototype de batterie fonctionnel démontre la faisabilité, mais pas la capacité à être produit en série. Avant qu'un fabricant d'équipement d'origine (OEM) ne commercialise une batterie au lithium personnalisée, l'équipe doit s'assurer de la cohérence entre les exigences, les résultats des tests, une configuration de conception approuvée et un processus de fabrication performant. Un échantillon alimentant l'appareil en laboratoire peut encore soulever des questions concernant l'autonomie, la compatibilité avec les chargeurs, la flexibilité d'assemblage et la réponse aux pannes.
Réponse rapide: Considérez le gel de la conception comme une base de référence maîtrisée, et non comme une affirmation d'immuabilité. Définissez les preuves requises pour chaque étape, figez la nomenclature approuvée, les plans et le firmware concerné, puis utilisez des versions de production pour vérifier l'aptitude à la fabrication. Ne lancez la production en série qu'après validation des preuves relatives à la conception, aux processus, à la conformité et à la chaîne d'approvisionnement. Gérez les modifications et écarts restants via une procédure autorisée.
Points clés à retenir
Séparer les études de faisabilité technique, la vérification de la conception, la validation de l'utilisation prévue et l'état de préparation à la production.
Définissez les critères de gel pour chaque projet ; il n’existe pas de règle universelle stipulant que tous les tests commencent ou se terminent au gel de la conception.
Modèles de cellules de contrôle, détails mécaniques, paramètres de protection et logiciels sous forme de configuration liée.
Sélectionnez les conditions d'essai en fonction de l'application et des normes applicables, et non en fonction des capacités maximales des équipements du laboratoire.
Utilisez les résultats du projet pilote, les enregistrements traçables et les critères de mise en production approuvés pour déterminer si le processus est prêt à être déployé à plus grande échelle.
Partie 1 : Définir les étapes de développement avant la création des échantillons
1.1 Gel de la conception dissocié de la mise en production
Les programmes peuvent utiliser des termes tels que EVT, DVT et PVT, ou leurs propres appellations d'étape. L'important est de définir ce que chaque étape autorise. Une architecture de référence initiale peut faciliter les décisions relatives à l'outillage pendant que la vérification détaillée se poursuit. Une configuration de référence de production ultérieure doit identifier la configuration approuvée pour la fabrication. Aucune de ces étapes n'implique automatiquement l'autorisation de livraison au client.
Portail | Décision principale | Preuves typiques |
|---|---|---|
Étude de faisabilité | L'architecture proposée est-elle adaptée à l'application ? | Exigences, analyse préliminaire des risques et résultats des échantillons d'ingénierie |
Conception de référence ou gel | La configuration définie est-elle suffisamment mature pour passer à l'étape suivante ? | Dossier de conception contrôlé, essais requis par la validation du projet réalisés et plan approuvé pour les travaux restants |
Préparation des pilotes | Le processus envisagé permet-il de construire des unités destinées à la production ? | Matériaux, outillage, instructions, équipements de test et personnel qualifié |
Sortie en série | Le processus de conception et de fabrication est-il prêt pour le périmètre de diffusion autorisé ? | Qualifications requises, résultats du projet pilote, preuves de conformité et approbations justifiées |
La vérification contrôle les résultats par rapport aux exigences définies. La validation porte sur l'utilisation prévue et les besoins des utilisateurs. La validation des processus vérifie si un processus peut atteindre de manière constante les résultats spécifiés, le cas échéant. Ces activités peuvent se chevaucher et s'itérer ; il ne faut pas les présenter comme commençant uniquement après la finalisation du processus ou comme étant toujours entièrement terminées avant le premier test pilote.
1.2 Rendre les exigences testables
Capturez la tension de fonctionnement et de charge, le courant continu et pulsé, la durée d'impulsion, l'autonomie, la température, le stockage, l'encombrement mécanique et les conditions de service prévues. Définissez le chargeur hôte, le profil de charge, le connecteur et l'interface de communication. Identifiez le responsable de la validation au niveau de la batterie et du dispositif.
Avant tout test, spécifiez les critères d'acceptation et la justification des échantillons. Associez chaque exigence à une méthode, un responsable, une configuration et un résultat. Si un test de longue durée se poursuit au-delà d'une étape intermédiaire, documentez son état et les décisions qu'il limite. N'utilisez pas l'approbation conditionnelle pour contourner une exigence de sécurité non satisfaite ou une preuve de mise en conformité obligatoire.
Partie 2 : Figer la configuration complète d’un bloc-batterie
2.1 Contrôler conjointement la nomenclature, les dessins et le logiciel
Le dossier de contrôle doit identifier précisément le fabricant et le modèle de la cellule, les alternatives approuvées, la configuration série/parallèle, les interconnexions, l'électronique de protection, l'isolation, le boîtier et le connecteur. Inclure le micrologiciel, les paramètres de configuration et les instructions de programmation. Tous les modules ne comportent pas de logiciel, de contacteurs ou de système de refroidissement actif ; documenter les composants réellement utilisés.
Électricité : Schémas, caractéristiques, sélection des fusibles, câblage, brochage et limites de protection avec tolérances.
Mécanique: dimensions finies, tolérances, montage, sortie de câble, limites de courbure, isolation et marge de dilatation requise.
Logiciels et communication : Version publiée, ensemble de paramètres, définitions de données, comportement au démarrage et réponse aux erreurs.
Fabrication: Plans d'assemblage, instructions de travail, paramètres d'assemblage et méthodes d'inspection.
Acceptation: limites d'entrée, de production et de contrôle final, exigences en matière d'étiquetage et d'emballage.
Une modification de cellule peut affecter plusieurs documents, mais n'invalide pas automatiquement tous les dessins ou rapports. Procédez à une analyse d'impact et mettez à jour les enregistrements concernés. Considérez la version de référence comme un ensemble traçable de révisions approuvées plutôt que de vous fier à un unique « modèle de référence » non daté.
2.2 Distinguer l'approvisionnement en cellules de la production de cellules
Un assembleur de packs qualifie généralement les cellules achetées et contrôle leur identité, leur état et leur utilisation dans l'assemblage. Le revêtement des électrodes, le remplissage en électrolyte et la fabrication des séparateurs relèvent de la production des cellules, sauf si le fournisseur effectue ces opérations. Les contrôles des matériaux en usine ne doivent pas être considérés comme des étapes d'assemblage de packs de routine.
Définir les critères de contrôle et de sélection des cellules adaptés à la conception, notamment l'échantillonnage de la tension, de la résistance ou de la capacité lorsque cela est justifié. Spécifier les conditions de mesure et les limites approuvées. Ne pas définir une tolérance d'appariement universelle ni promettre qu'un déséquilibre apparaîtra après un nombre fixe de cycles. Examiner la disponibilité des cellules, les procédures de notification de changement et les procédures de substitution approuvées avec le service des achats.
Partie 3 : Élaborer une matrice de validation spécifique à l’application
3.1 Sélectionner les tests en fonction de la fonction, du risque et du marché
Les conditions d'essai doivent être conformes aux exigences approuvées et aux méthodes d'essai applicables. Une enceinte capable de supporter des températures extrêmes ou un banc d'essai conçu pour résister à des milliers de volts ne définissent pas les conditions d'essai pour un petit appareil médical ou industriel.
Région | Questions à résoudre | Preuve |
|---|---|---|
Les performances électriques | Le pack supporte-t-il la charge et le système de charge prévus ? | Énergie utilisable, autonomie, chute de tension impulsionnelle, compatibilité du chargeur et comportement en veille |
Intégration mécanique | L'ensemble final est-il compatible et résistera-t-il à la manipulation prévue ? | Dimensions, montage, maintien des connecteurs, cheminement des câbles et essais mécaniques pertinents |
thermique et environnemental | La température et l'exposition environnementale sont-elles contrôlées ? | Cartographie de la température, couverture des capteurs et tests d'humidité, de vibration ou d'infiltration applicables |
Protection | Les défauts produisent-ils la réponse de sécurité spécifiée ? | Seuil, délai, tolérance, récupération et coordination des dispositifs de protection |
Intégration de l'hôte | L'appareil dans son ensemble répond-il correctement ? | Résultats en matière de communication, d'alarmes, de faible réserve de batterie, de démarrage et de transition de puissance |
Pour les systèmes portables au lithium, évaluer l'applicabilité de IEC 62133-2Pour les applications industrielles du lithium, consultez la section « Consulter ». IEC 62619Ces exigences ont des portées différentes ; celles relatives aux systèmes automobiles et stationnaires ne doivent pas être imposées à toutes les batteries d’instruments sans justification. Veuillez confirmer l’édition et le schéma requis auprès de l’équipe de conformité responsable.
Les preuves relatives au transport sont distinctes de la qualification d'utilisation prévue. Les directives de la PHMSA concernant les batteries au lithium constituent un point de départ officiel pour les exigences de transport américaines et les informations relatives aux résumés d'essais. Un résumé d'essai UN 38.3 ne certifie pas la sécurité du dispositif hôte, et les obligations en matière d'emballage et d'expédition demeurent distinctes.
3.2 Définir des méthodes sûres et des résultats traçables
Il n'est pas nécessaire d'exiger systématiquement des tests de pénétration par clou, d'écrasement, d'exposition au feu ou de propagation thermique pour chaque batterie, sous prétexte qu'ils existent. Déterminez l'applicabilité et le conditionnement des échantillons selon la méthode appropriée. Les essais de qualification destructifs doivent être réalisés dans un environnement contrôlé avec des échantillons spécifiques, et non sur chaque batterie destinée à la vente.
Pour les contrôles de protection fonctionnelle, définissez la condition simulée, le seuil mesuré, la tolérance, le temps de réponse et de récupération. Un petit boîtier peut interrompre le courant via des MOSFET, tandis qu'une autre architecture utilise des contacteurs ou un fusible. Évitez les déclarations d'acceptation génériques telles que « interruption en quelques millisecondes » sans préciser les limites de conception et les conditions de test approuvées.
Consignez les identifiants des échantillons, les lots de cellules, la révision d'assemblage, le micrologiciel ou les paramètres, l'équipement, l'état d'étalonnage, l'opérateur et la date. Conservez les mesures, les écarts et les analyses de défaillance, et pas seulement la note de conformité. Comparez les échantillons pilotes à la configuration qualifiée ; documentez toute différence et son évaluation. Les données issues des cellules seules ne permettent pas d'établir les performances du pack ou de l'hôte final.
Partie 4 : Valider l’aptitude à la production grâce à des prototypes
4.1 Lier les risques liés aux processus à des contrôles pratiques
Construisez des unités pilotes en utilisant les matériaux, les équipements et les méthodes de travail prévus, conformément au plan pilote. Documentez les dispositifs de prototypage ou les étapes manuelles qui diffèrent de la ligne de production prévue. Un prototype réalisé à la main peut révéler des problèmes de conception, mais ne peut à lui seul démontrer la capacité de production à pleine capacité.
Examinez les risques liés au processus, tels que les cellules inversées, l'isolation endommagée, les joints défectueux, le positionnement incorrect des capteurs, la programmation erronée des paramètres et le câblage incorrect des connecteurs. Associez chaque risque significatif à une mesure de prévention, de détection et à une réponse définie. Une AMDEC processus peut faciliter ce travail, mais sa méthode de notation doit respecter le cadre adopté ; un classement basé uniquement sur un RPN multiplié peut occulter des dangers graves.
Le plan de contrôle doit préciser la caractéristique, la méthode d'essai, la fréquence, la limite, les modalités d'enregistrement et le plan de réaction. Validez les opérations d'assemblage et autres procédés, notamment lorsque l'inspection finale ne permet pas de vérifier pleinement le résultat. Mettez en place la maintenance et l'étalonnage des dispositifs de fixation, la formation des opérateurs et les procédures de reprise.
4.2 Évaluation du rendement, de la capacité de mesure et du débit
Effectuez des contrôles sur premier article pour confirmer l'assemblage initial par rapport aux plans et à la nomenclature validés. Suivez le rendement de première passe, les retouches, les rebuts et les défauts récurrents. Lorsque la performance en termes de cadence de production est importante, évaluez le débit, les effectifs, la capacité des équipements et le temps de cycle des tests dans des conditions représentatives.
Les indices de capabilité des processus nécessitent des données et des hypothèses appropriées. Les directives de capacité du NIST Ce paramètre établit un lien entre la capacité, la variabilité du procédé et les limites de spécification. Il est déconseillé de déclarer un procédé prêt à partir d'un petit échantillon pilote instable ou de considérer un Cpk de 1.33 comme un seuil réglementaire universel. Il convient de définir l'approche statistique, l'adéquation du système de mesure et le critère d'acceptation pour les caractéristiques concernées.
Définir tests de fin de ligne Pour la conception proprement dite, les contrôles peuvent porter sur l'identité, la polarité, la tension, la communication et certaines fonctions de protection. L'échantillonnage de capacité et la qualification à long terme répondent à des objectifs différents. Ni un test à 100 % ni un simple contrôle fonctionnel ne garantissent le respect de toutes les exigences de durée de vie ou de sécurité.
Partie 5 : Modifications des commandes pendant la montée en puissance
5.1 Évaluer les changements avant la mise en œuvre
Une fois la configuration de référence approuvée, toute modification doit faire l'objet d'une demande autorisée et d'une analyse d'impact. Il convient d'évaluer la performance, la sécurité, la conformité, l'outillage, l'approvisionnement, les stocks et le calendrier. Il faut préciser les références des pièces concernées, les versions logicielles, les tâches de validation et le point de basculement de la production.
Une mise à jour du micrologiciel n'invalide pas automatiquement la conception mécanique ni toutes les certifications. Le remplacement d'une cellule n'est pas automatiquement accepté du seul fait que sa tension et sa capacité nominales correspondent. Il convient d'examiner la modification en question et les preuves existantes, et d'obtenir une décision du laboratoire ou de l'organisme de certification compétent, le cas échéant.
Pour le transport, évaluez si une modification crée un nouveau type de batterie nécessitant des essais supplémentaires conformément aux dispositions applicables. Pour les autres homologations, suivez les règles de modification du système concerné. Définissez comment les anciennes et les nouvelles configurations seront séparées, identifiées et prises en charge sur le terrain.
5.2 Gérer les écarts sans perdre le contrôle de la configuration
Documenter les matériaux non conformes, mettre en quarantaine les unités concernées et autoriser leur élimination. Si une dérogation temporaire est autorisée, définir les limites de quantité ou de durée, les numéros de série concernés, la justification, les approbations requises et la date d'expiration. Cette dérogation ne doit en aucun cas contourner les obligations de sécurité ou légales.
Il convient d'enquêter sur les défaillances des pilotes plutôt que de simplement ajuster les limites pour obtenir une validation. Un problème thermique peut être lié à la configuration, à la charge, au comportement des cellules ou à une variation du processus. Un défaut de communication peut concerner l'hôte, le faisceau de câbles ou la configuration du système de gestion du bâtiment (BMS). Il est impératif de vérifier la correction et d'effectuer des tests de régression basés sur les risques avant de déployer la configuration concernée.
Partie 6 : Utiliser une liste de contrôle consolidée pour la mise en production
6.1 Examiner les preuves et désigner les responsables de l'approbation
Article de publication | Éléments à examiner | Décision |
|---|---|---|
Exigences et conception | Spécifications approuvées, nomenclature, dessins et configuration logicielle de base pertinente | Confirmer la configuration publiée et les variantes approuvées |
Qualification | Vérification requise, validation de l'usage prévu et preuves de contrôle des risques | Combler les lacunes obligatoires avant la publication applicable |
Conformité | Rapports, certificats, étendue et documentation de transport applicables | Faire correspondre les données probantes au modèle, à la configuration et au marché visé |
Le processus de production | Résultats du projet pilote, instructions, outillage, formation et plan de contrôle | Confirmer la disponibilité pour le périmètre de production autorisé |
Inspection et traçabilité | Limites de mise en production, enregistrements de tests, correspondance des lots ou des numéros de série et contrôles de retouche | Confirmer la reproductibilité de l'acceptation et le confinement des défaillances |
Approvisionnement et logistique | Fournisseurs agréés, notifications de modification, étiquetage et emballage | Confirmer la disponibilité du matériel et son état de préparation à l'expédition |
Utilisez les résultats « réussi », « échoué », « bloqué » ou « non applicable » en les justifiant. Attribuez l’autorité d’approbation conformément au système qualité du projet ; le nombre et les noms des services ne sont pas standardisés. Les preuves de sécurité ou de conformité obligatoires manquantes ne doivent pas être dissimulées derrière une mention générique « réussi sous conditions ».
6.2 Définir un périmètre précis et surveiller les premières phases de production
Le dossier de mise en production doit préciser la révision du produit, le site ou la ligne de fabrication le cas échéant, le volume ou la portée autorisée, la date d'entrée en vigueur et les approbateurs responsables. Conservez les documents justificatifs liés afin de pouvoir retracer tout problème rencontré sur le terrain jusqu'à l'historique de conception et de fabrication correspondant.
Surveillez les premières phases de production afin de détecter les défauts, les tendances en matière de retouches, les changements de fournisseurs et les retours clients. Définissez les seuils d'alerte et de confinement. La préparation à la production est assurée par la maîtrise du processus et de la configuration, et non figée par un seul lot pilote réussi.
Lors de la planification d'un projet de batterie personnalisée avec Large Power, convenir rapidement de l'utilisation prévue, des interfaces, des responsabilités en matière de validation et des documents de publication. Examiner Exigences BMS et PCM parallèlement à l'intégration mécanique et à l'adaptation capacités de test et de certification aux preuves spécifiques requises. Un transfert rigoureux permet de reproduire la conception approuvée sans pour autant promettre qu'une simple liste de contrôle remplace la qualification.
QFP
À quel moment un constructeur automobile doit-il figer la conception de sa batterie ?
À l'étape définie par le projet, lorsque la configuration et les preuves requises sont suffisamment abouties pour la phase suivante, le gel de la conception et l'approbation de la production en série sont deux décisions distinctes. Il convient de définir les tâches restantes et les décisions qu'elles encadrent.
Chaque test doit-il être terminé avant la construction d'un prototype ?
Il n'existe pas de séquence universelle. Les prototypes peuvent faciliter la vérification et le développement des processus. Le plan doit identifier les prérequis, maîtriser les risques et empêcher l'expédition avant que les preuves de mise en production requises ne soient complètes.
Chaque paquet doit-il faire l'objet de tests de pénétration par clou ou de tests de résistance aux chocs automobiles ?
Non. Sélectionnez les tests parmi ceux proposés dans l'application, les normes applicables et l'évaluation des risques. Les performances des équipements de laboratoire et les exemples automobiles ne constituent pas des exigences pour tous les packs portables.
Une modification du firmware nécessite-t-elle une requalification complète ?
Pas automatiquement. Évaluez les fonctions concernées, les contrôles des risques et le périmètre d'approbation, puis documentez les tests de régression, la validation ou la revue du schéma nécessaires.
Un Cpk de 1.33 est-il suffisant pour approuver la production en série ?
Cela ne suffit pas. La capacité requiert des mesures appropriées, des données représentatives suffisantes et un processus stable. L'objectif convenu ne constitue qu'une partie de l'état de préparation à la production.
Les rapports de tests cellulaires peuvent-ils remplacer la validation des emballages ?
Non. Les rapports d'analyse des cellules permettent de qualifier les composants dans leur domaine de compétence. La batterie assemblée et son système hôte prévu imposent des exigences supplémentaires en matière d'électricité, de mécanique, de température et de contrôle.


