

Les grandes plaques de montage aérospatiales doivent rester parfaitement planes pour garantir un assemblage précis, un transfert de charge optimal et un alignement parfait entre les composants fixés. L'usinage de grandes surfaces, de cavités et de trous de fixation peut libérer des contraintes résiduelles et déformer la plaque après desserrage. La planéité dépend donc de bien plus qu'une simple passe de surfaçage finale : l'enlèvement de matière, le bridage, la planification des références et le contrôle doivent être considérés conjointement. L'industrie aérospatiale illustre ces choix à travers… services de fabrication sur mesure.
L'enlèvement de matière important peut déformer les grandes plaques aérospatiales.
Le fraisage d'une pièce épaisse pour obtenir une plaque plus mince, avec des cavités et des nervures, entraîne un enlèvement de matière non uniforme. Les contraintes présentes avant le fraisage se redistribuent après l'opération ; de plus, lors du fraisage, la force exercée par l'outil provoque un mouvement de la plaque. Ainsi, même si une plaque paraît plane lorsqu'elle est serrée, elle peut se déformer ou se tordre lors du relâchement. Les âmes minces et les portées non supportées sont particulièrement sensibles à ce type de déformation.
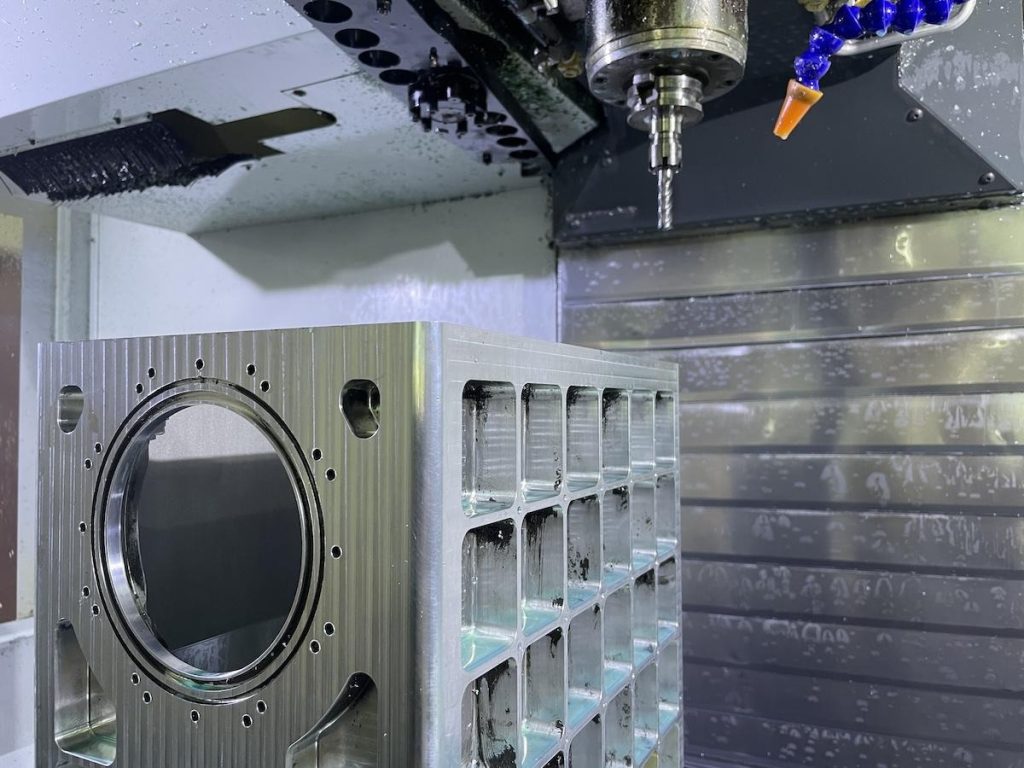
Bien que Usinage CNC 5 axes À elle seule, l'usinage ne garantit pas la planéité des pièces ; il est nécessaire de contrôler la quantité de matière enlevée et le moment de l'enlèvement. Les plaques d'aluminium ont tendance à se déformer lorsqu'elles présentent une faible section et/ou ont été usinées avec des poches irrégulières. Outre les contraintes résiduelles issues des usinages précédents, les ébauches d'acier conservent souvent des contraintes résiduelles liées à la production.
Dans le cadre d'un projet aérospatial, une pièce en acier de 45 livres (68 × 68 × 40 mm) nécessitait un enlèvement de matière important à partir d'une ébauche pleine, ainsi qu'un usinage sur ses six faces. Les relations géométriques entre les différentes parties de la pièce devaient être maintenues à ± 02 mm près. De ce fait, la maîtrise de la déformation était cruciale. La pièce serait confrontée aux mêmes problèmes de relaxation des contraintes que la plaque.
La séquence d'usinage et le bridage déterminent la stabilité finale
La stratégie efficace consiste à distinguer l'ébauche de la finition. L'ébauche enlève la majeure partie de la matière, ne laissant qu'une légère surépaisseur. La pièce peut ensuite subir un traitement de relaxation des contraintes, après quoi ses dimensions exactes sont établies. La finition, quant à elle, enlève uniquement la surépaisseur en exerçant une force minimale susceptible de déformer la pièce. Alterner les faces/orifices permet d'éviter la concentration de l'enlèvement de matière.
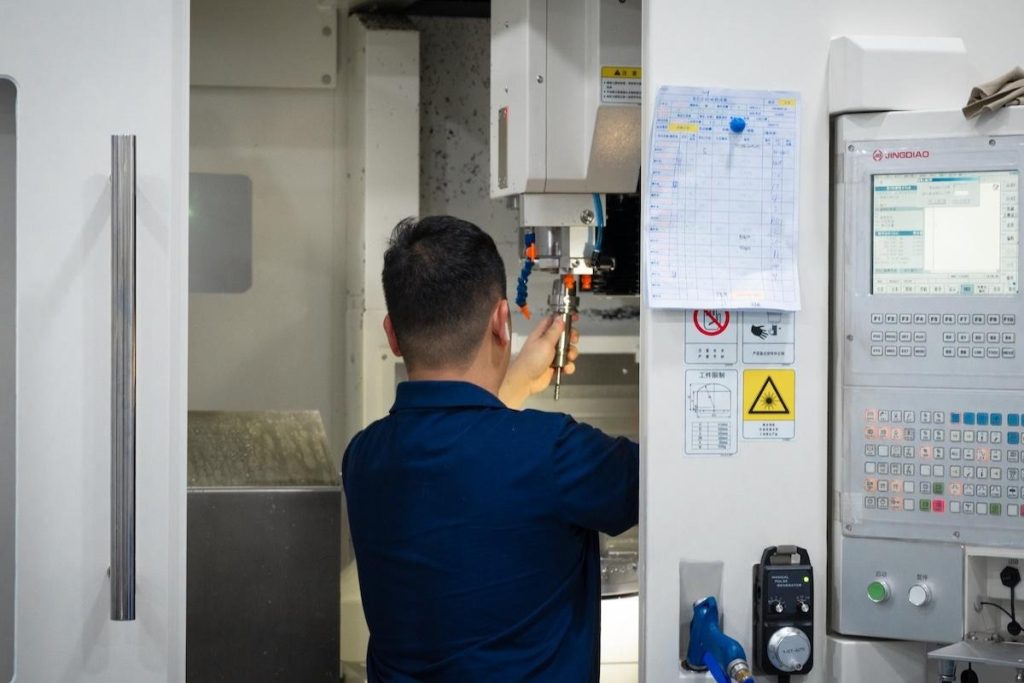
Dans ce cas, les pièces en acier ont été usinées de manière à conserver une surépaisseur de 0.5 mm de chaque côté après l'ébauche réalisée dans les six directions. Un recuit a ensuite été effectué pour éliminer les contraintes internes. Cette surépaisseur compensait les éventuels mouvements et offrait une marge de correction. Le plan de référence a été créé par rectification et défini comme référence principale avant l'usinage. Usinage CNC des métaux L'opération a été réalisée à l'aide de la machine à cinq axes.
Pour une plaque de grande taille, les dispositifs de fixation doivent utiliser des repères de référence tout en maintenant la pièce en place sans gêner l'accès à l'outil. Ces services apportent une réelle valeur ajoutée lorsqu'ils incluent la vérification du plan d'usinage, des surépaisseurs, des points de contact des dispositifs de fixation et de la séquence d'usinage avant le début de la découpe ; ils ne se limitent pas à la simple exécution d'un dessin.
Contrôle de la planéité et de la précision de l'interface par inspection
La planéité de la pièce doit être contrôlée sans dispositif de serrage ni support. Sur les plaques, un contrôle par quadrillage permet de distinguer les pentes des déformations locales et de déterminer si la pression exercée par le dispositif de fixation est suffisante pour masquer les déformations élastiques lors de l'usinage. Il est indispensable de documenter la méthode de support afin que tous les contrôles ultérieurs soient effectués dans des conditions identiques. Un marbre et un comparateur permettent de mesurer la variabilité ; une machine à mesurer tridimensionnelle (MMT) est utilisée pour cartographier les surfaces et les points de référence. Un contrôle limité aux quatre coins peut conduire à négliger une déformation centrale. La comparaison des mesures est complexe lorsque les pièces ont été placées sur des supports différents. La stabilité thermique limite les variations de mesure.
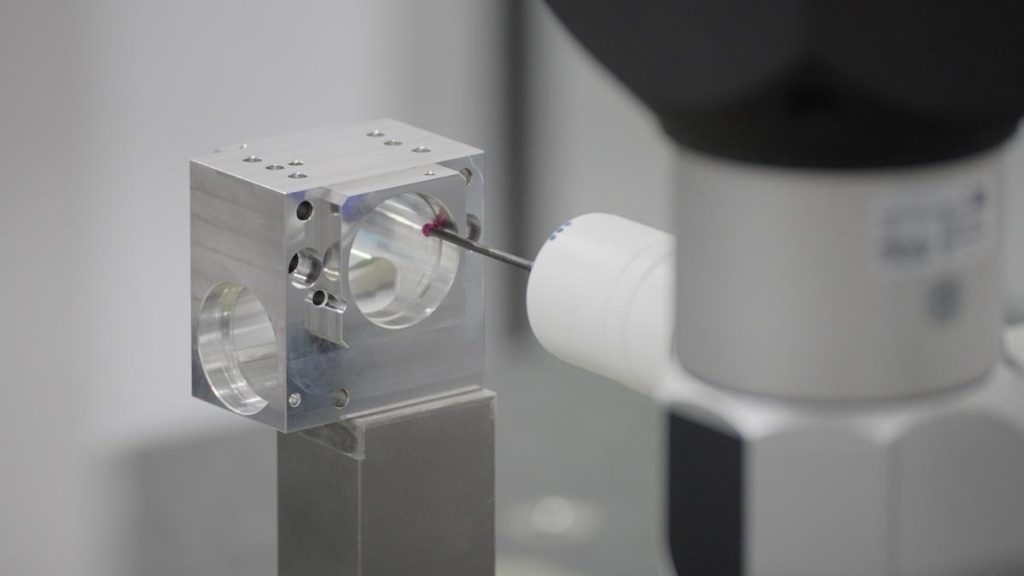
Outre le contrôle du processus d'usinage par inspection documentée, la répétabilité des processus d'usinage CNC est essentielle pour les commandes répétées. Dans le cadre du projet en acier, avant le positionnement de tous les éléments, la surface de référence a été usinée à plat. Des tolérances géométriques de 02 mm et des diamètres de perçage H7 ont été définis pour guider l'usinage de finition. Afin de garantir la précision lors du positionnement des plaques de montage, il convient de vérifier l'alignement des perçages sur le plan de référence, ainsi que leur parallélisme et leur perpendicularité. Bien que l'usinage CNC 5 axes réduise les erreurs liées à la mise en place d'une tâche, des mesures restent indispensables pour garantir les résultats.
La reproductibilité en usinage CNC des métaux exige des contrôles similaires sur chaque pièce du lot ; la simple validation de la première pièce ne garantit pas la qualité. Les services de fabrication sur mesure doivent définir clairement les points de contrôle et les normes acceptables pour chaque produit avant le lancement de la production.
Conclusion
Les plaques aérospatiales planes sont obtenues grâce à une gestion rigoureuse des contraintes et de la géométrie tout au long de la production, et non par une simple finition. Un ébauche équilibrée, des tolérances planifiées, un traitement de relaxation des contraintes approprié, un bridage stable et une finition basée sur des références précises limitent les déformations. L'exemple d'une pièce en acier pour l'aérospatiale illustre comment ces contrôles interagissent dans des conditions de tolérances strictes. Le contrôle qualité vérifie la planéité des surfaces et les interfaces, garantissant ainsi la précision d'assemblage et une production reproductible.


