

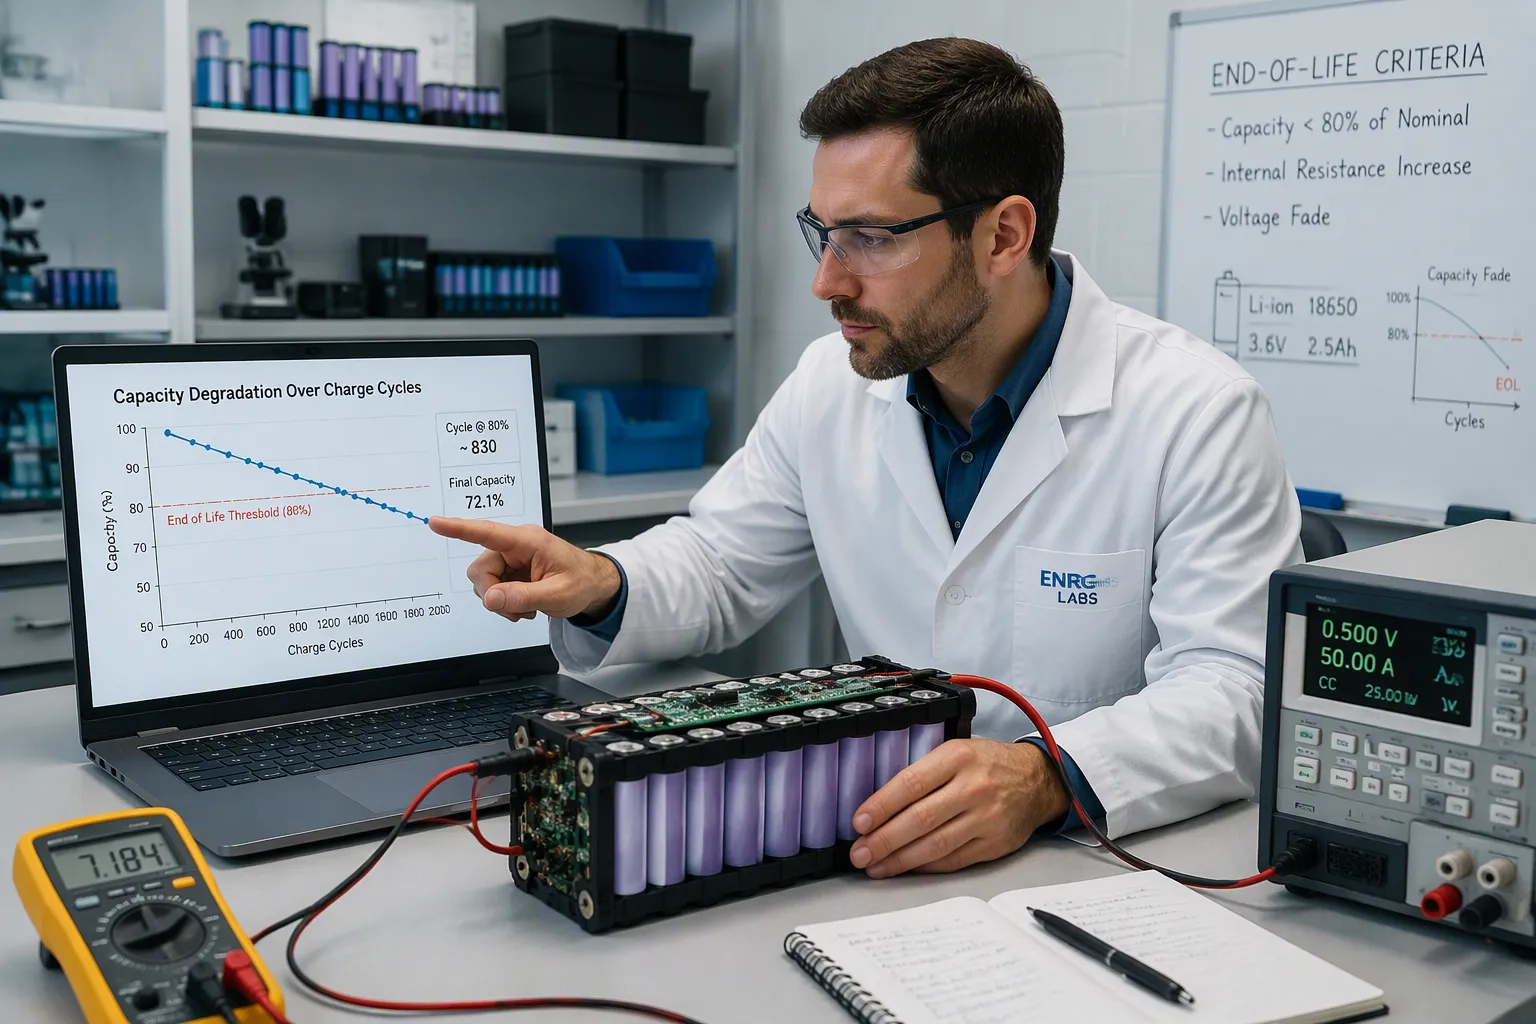
Réponse rapide: Les ingénieurs doivent dimensionner une batterie lithium sur mesure en fonction de l'autonomie requise en fin de vie. Ils remontent ensuite jusqu'à la capacité initiale. Ils intègrent une marge de dégradation qui compense la perte de capacité et l'augmentation de la résistance.
La capacité initiale est une donnée de dimensionnement nécessaire, mais insuffisante pour garantir la durée de vie. Il convient de définir la durée de vie minimale acceptable, la plage de tension utilisable et la puissance admissible en fin de vie, puis de concevoir un nouvel ensemble fonctionnel.
Ce guide propose aux ingénieurs OEM/ODM, aux équipes d'achat et aux équipes qualité une méthode pas à pas pour dimensionner l'autonomie des batteries. Il aborde également les compromis, les critères de validation et une liste de contrôle OEM pour les batteries personnalisées. Une planification rigoureuse de la durée de vie des batteries permet de respecter les délais et de garantir la fiabilité des données sur le terrain.
Points clés à retenir
Choisissez la capacité de votre batterie en fonction de son autonomie finale, et non de sa capacité initiale.
Ajouter un marge de dégradation pour compenser la perte de capacité et l'augmentation de la résistance au fil du temps.
Définissez le profil de charge, la tension de coupure et la fenêtre d'état de charge avant de sélectionner les cellules.
Utiliser un plan de validation pour démontrer que le pack répond toujours aux objectifs de temps d'exécution après vieillissement.
Notez par écrit toutes vos hypothèses et les résultats de vos tests afin que la revue de conception soit claire.
Partie 1 : Pourquoi le dimensionnement de l’autonomie des batteries en vol échoue-t-il ?
1.1 L'écart entre BOL et EOSL
A capacité de début de vie Le chiffre indiqué correspond à une cellule neuve dans des conditions contrôlées. Il ne reflète pas l'état de la batterie après plusieurs années d'utilisation. Deux mécanismes de vieillissement accentuent cet écart. Premièrement, la perte de capacité réduit l'énergie stockée par la batterie. Deuxièmement, la résistance interne augmente et consomme de l'énergie utilisable avant que la charge n'atteigne la limite de coupure. Une batterie qui atteint l'autonomie cible au premier jour peut présenter une autonomie insuffisante bien avant la fin de sa durée de vie.
Les données au niveau des cellules ne suffisent pas à combler cet écart. L'assemblage du pack inclut des barres omnibus, des connecteurs et un système de gestion de batterie (BMS), et chaque composant introduit sa propre résistance. La validation du système doit donc confirmer les performances au niveau du pack, et non pas seulement au niveau des cellules. Les ingénieurs qui dimensionnent le système à partir de la capacité indiquée dans une fiche technique ignorent cette différence à leurs risques et périls.
1.2 Modes de défaillance sur le terrain
Les déploiements industriels et d'infrastructures en témoignent. Une unité de secours dans une armoire de télécommunications distante peut réussir son test de mise en service, puis se révéler incapable de maintenir la charge lors d'une panne générale quelques années plus tard. Une flotte d'AGV peut terminer ses quarts de travail normalement jusqu'à ce que le vieillissement de sa capacité et l'augmentation de sa résistance interne réduisent l'énergie de la batterie à un niveau insuffisant pour un trajet complet. Dans les deux cas, l'autonomie diminue progressivement et la panne apparaît soudaine à l'opérateur.
Une autonomie insuffisante peut être due à des variations de cellules, à leur vieillissement, à des changements de charge, à la température, à la résistance des connecteurs, au comportement de charge ou à un modèle énergétique trop optimiste. Il est important d'en rechercher la cause réelle plutôt que de supposer systématiquement qu'une panne sur le terrain est due à une erreur de dimensionnement.
Partie 2 : Définition des exigences de fin de vie
2.1 Durée d'exécution, profil de charge et limite
L'objectif de durée d'exécution doit être défini en premier et exprimé en heures pour une charge donnée. La relation fondamentale est simple :
Autonomie (heures) = Énergie CC utilisable (Wh) ÷ Charge CC moyenne (W)
L'énergie utilisable diffère de l'énergie nominale. La plage de charge, la tension de coupure et le rendement du convertisseur réduisent tous l'énergie stockée disponible. Un pack de batteries de grande capacité nominale peut fournir beaucoup moins d'énergie utilisable une fois que le système de gestion de batterie (BMS) interrompt la décharge. Il est donc essentiel que les ingénieurs définissent la puissance de charge moyenne, la charge de pointe et le point de coupure avant de consulter la fiche technique d'une cellule.
Le profil de charge est aussi important que la moyenne. Une pompe médicale à consommation constante réagit différemment d'un système de sécurité qui s'active au mouvement. Les charges pulsées augmentent la consommation effective car la résistance interne transforme une partie du courant en chaleur. L'énergie de réserve opérationnelle minimale doit couvrir le cas de charge le plus défavorable, et non le cas typique.
2.2 Durée de vie et cycle de service
La fin de vie est spécifique à chaque application. Elle peut être définie par une durée de fonctionnement minimale, une capacité de puissance, une résistance, une rétention de capacité ou tout autre critère de service validé. Un taux de rétention de 80 % n'est pas un seuil de mise hors service universel.
Pour une rétention de capacité supposée de 80 %, 1/0.80 = 1.25 est le coefficient multiplicateur énergie-capacité dans un modèle simplifié. Il ne s'agit pas d'un facteur de puissance universel et il ne doit pas être appliqué aux exigences de dimensionnement des batteries au lithium de la norme IEEE 485, qui concerne les batteries stationnaires au plomb-acide. Il convient de vérifier séparément les chutes de puissance et de tension.
Partie 3 : Quantification des facteurs de dégradation de la durée de vie de la batterie
3.1 Diminution de la capacité et augmentation de la résistance
diminution de capacité et croissance de la résistance interne Ces phénomènes se produisent simultanément dans une batterie lithium-ion. Il ne s'agit pas de problèmes distincts. La perte de lithium, la perte de matière active et l'augmentation de l'impédance s'aggravent mutuellement. La fragmentation des particules accélère la croissance de l'interface électrolyte solide (SEI), laquelle consomme du lithium actif et entraîne une perte de capacité. Le lithium perdu modifie alors le potentiel de l'électrode et accélère la dégradation structurelle, ce qui augmente encore l'impédance. Il en résulte un cercle vicieux où la perte de capacité et l'augmentation de la résistance s'alimentent mutuellement.
Les recherches sur le vieillissement cellulaire peuvent éclairer les hypothèses, mais le dimensionnement des modules nécessite des données probantes concernant la cellule sélectionnée, son cycle de fonctionnement et son environnement thermique. Il convient de mesurer à la fois l'énergie résiduelle et l'augmentation de la résistance plutôt que d'extrapoler un seul test de matériau à la durée de vie utile.
3.2 Effets de la température et du profil de charge
La chaleur et la charge influent sur la durée de vie et la capacité des batteries. La perte de capacité en fonction de la température est bien documentée au niveau des cellules, et les températures élevées accélèrent la plupart des processus de vieillissement. Les charges pulsées et à courant élevé ajoutent une pénalité supplémentaire, car la résistance interne convertit une partie du courant en chaleur à l'intérieur de la batterie. Un système de sécurité qui s'active au mouvement et une pompe médicale à consommation constante vieillissent donc différemment, même avec une capacité nominale identique.
Le choix de la chimie est déterminant. Les cellules LiFePO4 offrent généralement une longue durée de vie, tandis que les cellules NMC, LCO et LMO privilégient la densité énergétique au détriment de la durée de vie. Il n'existe pas de règle universelle. Les ingénieurs doivent modéliser la dégradation en fonction du cycle d'utilisation réel, puis confirmer le résultat par des tests au niveau du pack. Cette étape garantit la marge de fonctionnement en fin de vie.
Partie 4 : Calcul de la capacité en bout de ligne avec une marge de dégradation
4.1 Marge de dégradation et seuil de fin de vie
Déterminez la marge de vieillissement à partir d'une hypothèse de capacité résiduelle définie et d'une vérification distincte de la capacité de puissance. Dans un calcul énergétique simplifié, une capacité résiduelle supposée plus faible requiert une capacité initiale plus importante. Le critère de fin de vie retenu et les données relatives au vieillissement doivent être cohérents.
Paramètre | Valeur | Implications pour le dimensionnement |
|---|---|---|
Maintien de la capacité en fin de vie | 80 % | L'emballage doit toujours répondre aux exigences en fin de vie, sa capacité diminue donc au fil du temps. |
Multiplicateur de vieillissement énergétique illustratif | 1.25 | Surdimensionnée en début de vie afin que la batterie réponde toujours au cycle de service à 80 % de sa capacité. |
La fin de vie est généralement fixée entre 70 % et 80 % de l'état de fonctionnement. 80 % est le seuil contractuel courant pour les véhicules électriques et le stockage sur réseau ; il s'agit d'une convention commerciale, et non d'une limite physique.
Documentez le point de fin de service et le critère de remplacement avant la sélection des cellules. Évaluez la durée de fonctionnement minimale et la capacité de charge des packs usagés aux conditions de température et de coupure pertinentes ; la seule rétention de capacité ne suffit pas à déterminer le point de remplacement.
4.2 Rétrocalcul de la capacité BOL
Le calcul inverse transforme la durée de vie cible en fin de vie en une capacité de batterie initiale. Le processus s'exécute dans un ordre fixe :
Recueillir les exigences de l'application : énergie utilisable, puissance de crête et continue, plage de tension, durée de vie, bilan massique, encombrement volumétrique et capacité en fin de vie.
Sélectionnez une cellule candidate en fonction de sa chimie, de son format, de sa capacité en wattheures, de sa tension et de sa résistance en courant continu.
Définissez une plage de charge utilisable plus étroite que 0–100 % afin de préserver la durée de vie de la batterie.
Calculer le nombre de cellules en série et en parallèle. Nombre de cellules en série = tension nominale du pack ÷ tension nominale de la cellule. Nombre de cellules en parallèle = énergie utilisable en début de vie ÷ (nombre de cellules en série × tension nominale de la cellule × capacité en Ah de la cellule × plage de charge).
Vérifiez la puissance de crête et la puissance continue par rapport à la tension minimale de l'accumulateur et à la résistance de la cellule.
Estimer la masse et le volume du paquet à partir de la masse et du volume des cellules, en utilisant un multiplicateur d'architecture et un rapport cellule/paquet.
Gestion thermique dimensionnée de la chaleur continue par cellule.
La taille jusqu'à la fin de la vie, et non au début.
Itérer si les objectifs de masse, de volume, de puissance thermique ou de coût ne sont pas atteints.
Pour une consommation utile cible de 60 kWh, en supposant une capacité résiduelle de 80 % et une marge d'énergie utilisable de 90 %, l'énergie nominale minimale d'un nouvel ensemble est de 60/(0.80 x 0.90) = 83.3 kWh avant pertes de conversion et autres tolérances justifiées. Sélectionnez le nombre d'éléments en série sur toute la plage de tension de l'hôte et du chargeur, et non uniquement la tension nominale ; arrondissez le nombre d'éléments en parallèle à l'entier supérieur et validez les limites de puissance, de masse et de dissipation thermique.
Partie 5 : Méthode de dimensionnement étape par étape de l’autonomie de la batterie
5.1 Flux de travail de dimensionnement
Le flux de travail de dimensionnement Le processus suit un ordre précis. Il commence par définir les besoins de l'application et se termine par la configuration des cellules. Les ingénieurs commencent par consigner l'autonomie cible en fin de vie, le profil de charge, la tension de coupure et la plage de températures. Ils utilisent ensuite une marge de dégradation pour déterminer la capacité initiale de la batterie. Voici les étapes :
Définir la durée de vie, le profil de charge et les conditions de température en fin de vie.
L'énergie résiduelle et la croissance de la résistance enregistrées sont étayées par des preuves.
Calculer l'énergie côté charge et tenir compte une seule fois de l'efficacité, de la fenêtre d'énergie utilisable et du vieillissement.
Sélectionnez le nombre de séries dans la plage complète de tensions de l'hôte et du chargeur.
Arrondir le nombre de circuits parallèles à l'entier supérieur et vérifier le courant continu, le courant pulsé et la chute de tension.
Valider la durée d'exécution du pack vieilli sur l'hôte complet et documenter l'incertitude.
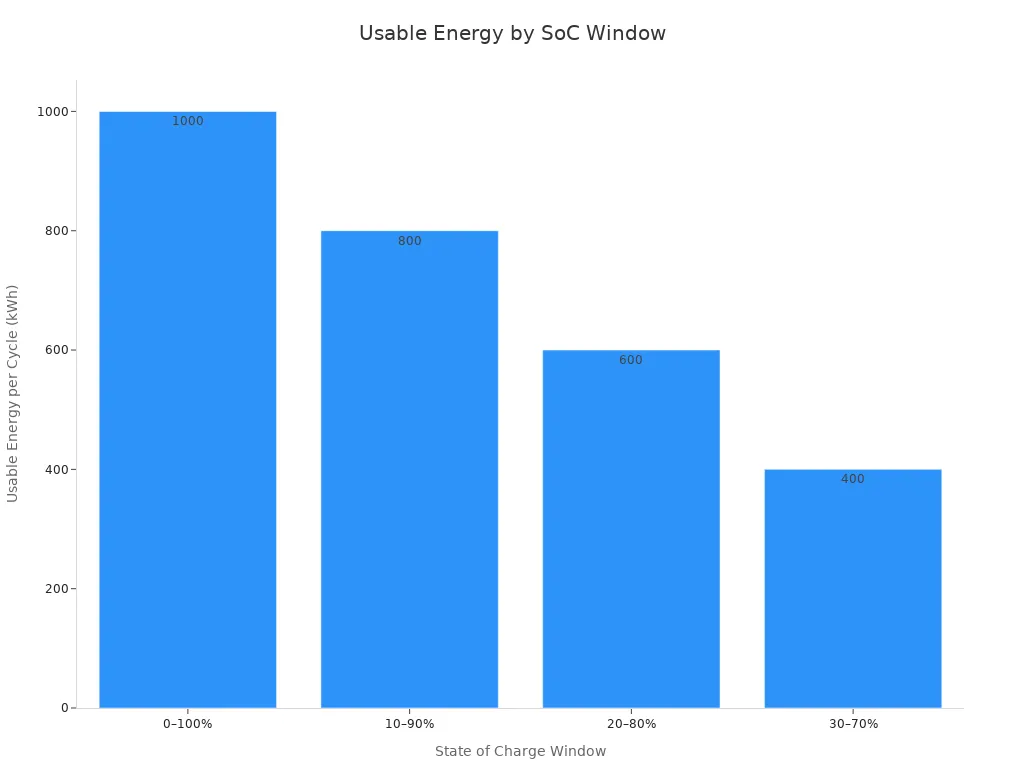
Une plage de fonctionnement SOC plus étroite réduit l'énergie utilisable et peut diminuer les contraintes dans certaines conditions. Il convient de quantifier le gain en termes de durée de vie pour la cellule et le cycle de service sélectionnés ; aucune amélioration fixe de la durée de vie n'est universelle. Le tableau ci-dessous présente des calculs hypothétiques uniquement et non des données de durée de vie validées.
5.2 Exemple pratique avec limites d'état de charge
Prenons l'exemple d'une pompe à perfusion médicale nécessitant 24 heures de fonctionnement continu à une charge moyenne de 15 W. Sa conception prévoit une durée de vie de 5 ans, avec un seuil de capacité en fin de vie de 80 %. L'énergie utile requise est de 15 W × 24 heures = 360 Wh en fin de vie. En tenant compte de la marge de dégradation, l'énergie consommée en début de vie est de 360 ÷ 0.80 = 450 Wh.
L'état de charge influe désormais sur la capacité installée. Le tableau ci-dessous illustre comment cet état de charge modifie l'énergie utilisable et le débit sur la durée de vie d'un système d'une puissance nominale de 1 MWh :
Fenêtre SoC | Le ministère de la Défense effectif | Énergie utilisable par cycle (plaque nominale de 1 MWh) | Cycle de vie illustratif | Débit approximatif sur toute la durée de vie |
|---|---|---|---|---|
0-100% | 100 % | 1,000 kWh | Spécifique à la cellule et au service | Calculer à partir de données de rétention validées |
10-90% | 80 % | 800 kWh | Nécessite des données de vieillissement validées | Non établi par cet exemple |
20-80% | 60 % | 600 kWh | Nécessite des tests représentatifs | ~3,600 MWh |
30-70% | 40 % | 400 kWh | Ne pas supposer à partir de la seule fenêtre SOC | ~3,600 MWh |
Pour un objectif hypothétique de 360 Wh côté charge, avec une rétention de 80 % et une fraction d'énergie utilisable de 60 %, la capacité minimale requise pour une nouvelle batterie est de 750 Wh avant pertes de conversion. À 12.95 Wh par cellule, il faut au moins 58 cellules, mais les contraintes liées à la géométrie série/parallèle et à la tension du réseau restent applicables. Une configuration 14S4P ne comporte que 56 cellules et 725.2 Wh ; elle ne répond donc pas à cette exigence. Ne choisissez pas une batterie uniquement parce qu'elle s'en approche.
Utilisez les limites de décharge du fabricant de cellules sélectionné et la tension d'entrée minimale de l'hôte pour définir le comportement de coupure. Sous une charge à puissance constante, le courant augmente lorsque la tension diminue ; par conséquent, une chute de tension liée au vieillissement peut entraîner un arrêt prématuré. Validez le stratégie de protection du BMS sans assouplir les limites de sécurité des cellules pour obtenir une plus grande autonomie.
Le compromis entre la marge de dégradation et le coût apparaît clairement ici. Une marge plus large augmente le nombre de cellules, le poids et le volume. Une marge plus étroite risque d'entraîner une défaillance précoce sur le terrain. L'exemple de la pompe à perfusion montre comment le dimensionnement de l'autonomie de la batterie met en évidence ces choix. Ainsi, les équipes d'achat et de qualité peuvent les examiner avant la finalisation de la conception.
Partie 6 : Compromis de conception pour l’autonomie de la batterie
6.1 Coût, poids et volume par rapport à la marge
Une capacité installée supplémentaire peut offrir une marge de conception, mais elle augmente également le coût, la masse et le volume. Il convient d'estimer la contribution du boîtier, des interconnexions et de l'électronique à partir de l'architecture réelle plutôt que d'utiliser des pourcentages génériques de cellules par rapport au pack.
Ne pas extrapoler linéairement un pourcentage fixe de perte de capacité à une durée de vie plus longue. Le vieillissement dépend du temps, de la température, de l'état de charge et de l'historique des cycles, et peut s'accélérer. Les tolérances doivent être basées sur des essais représentatifs et un modèle justifié avec une incertitude documentée.
6.2 Chimie, sélection des cellules et stratégie de coupure
La chimie des cellules détermine la durée de vie des cycles. Les cellules LiFePO4 offrent généralement une longue durée de vie, tandis que les cellules NMC, LCO et LMO privilégient la densité énergétique au détriment de la durée de vie. Aucune chimie n'est idéale sur tous les plans. Une plateforme robotique soumise à des contraintes de masse strictes peut accepter des cellules NMC, tandis qu'une armoire de brassage disposant d'espace supplémentaire peut préférer les cellules LiFePO4. Le choix des cellules doit donc se faire en fonction de la plage de fonctionnement cible, de l'énergie requise et de la densité énergétique utilisable, dans cet ordre.
La stratégie de coupure détermine la part de cette capacité qui alimente la charge. Le BMS interrompt la décharge à une limite de tension de cellule, et l'augmentation de la résistance interne fait que cette limite est atteinte plus tôt à mesure que la batterie vieillit. Un BMS bien réglé, comme ceux décrits dans https://www.large-battery.com/bms-and-pcm/Ce dispositif protège la batterie lithium-ion contre la décharge excessive tout en préservant son énergie utilisable. Il est important que les équipes valident le seuil de coupure en fonction du profil de charge réel, car une coupure trop prudente réduit insidieusement la marge d'autonomie pour laquelle elles ont payé.
Partie 7 : Validation et acceptation des tests
7.1 Plan de test de vieillissement et d'exécution
Un plan de test doit démontrer que le pack respecte toujours son objectif de durée de vie en fin de vie. Ce plan part des exigences, et non d'une liste de tests standard. Les ingénieurs définissent d'abord le profil de charge, la plage de températures ambiantes et le seuil de défaillance. Ils conçoivent ensuite une séquence de vieillissement qui amène les packs de test à la durée de vie prévue.
Validez l'autonomie avec l'ensemble du dispositif et l'hôte final en utilisant des charges dynamiques représentatives, des conditions environnementales et des points d'arrêt définis. Distinguez les tests de vieillissement fonctionnel des qualifications de sécurité et de résistance aux mauvais traitements, qui nécessitent un protocole de laboratoire approprié. La norme UL 9540A concerne la propagation du feu dans les systèmes de stockage d'énergie stationnaires et ne constitue pas un test d'autonomie général pour les dispositifs médicaux portables.
Modélisation prédictive de la durée de vie de la batterie Ce travail est soutenu par un modèle basé sur les mesures de perte de capacité et d'augmentation de la résistance. Ce modèle aide l'équipe à déterminer la durée des tests et le nombre d'échantillons, et à identifier le facteur de stress qui accélère le vieillissement dans l'application cible.
7.2 Critères d'acceptation
Les critères d'acceptation sont définis dans le cahier des charges, et non à partir d'une liste de contrôle universelle. Les équipes conviennent des conditions, des échantillons et des limites spécifiques à chaque produit. Un programme relatif aux dispositifs médicaux peut imposer des limites plus strictes qu'un programme relatif aux armoires de sécurité.
Élément d'évaluation | Critères d'acceptation typiques |
|---|---|
Rétention de capacité | ≥80% après le nombre de cycles cible |
Augmentation de la résistance interne | Dans les limites de conception |
Différence de tension des cellules | Déviation minimale entre les cellules |
Hausse de température | Dans la plage de fonctionnement sûre |
Protection BMS | Fonctionne normalement dans toutes les conditions de test |
Apparence physique | Absence de gonflement, de fuite, de corrosion ou de déformation |
Performances de sécurités | Aucun phénomène anormal de chauffage, de fumée ou d'événements thermiques. |
On considère généralement que les batteries lithium-ion ont atteint la fin de leur durée de vie utile lorsque leur capacité chute à environ 80 % de leur valeur initiale. Cependant, certaines applications médicales, aérospatiales ou industrielles peuvent exiger des critères d'acceptation plus stricts en fonction des exigences de fiabilité.
La marge de temps d'exécution validée boucle la boucle. Un pack n'est validé que si son temps d'exécution mesuré en condition de vieillissement respecte toujours l'objectif de fin de vie.
Partie 8 : Liste de contrôle des dimensions OEM
8.1 Liste de vérification des exigences et des hypothèses
La qualité d'une décision de dimensionnement dépend de la qualité des données qui la sous-tendent. Les ingénieurs, les équipes achats et les équipes qualité doivent s'accorder sur un cahier des charges écrit avant toute demande de devis ou d'échantillon. Le tableau ci-dessous répertorie les catégories qui déterminent la taille des emballages.
Catégorie d'exigence | Informations à fournir |
|---|---|
Application | Type d'appareil, conditions de fonctionnement, utilisation prévue |
Tension | Tension nominale, de fonctionnement et de charge |
Capacités | Capacité requise, énergie, durée d'exécution cible |
Courant | Courant normal, continu, de crête et de démarrage |
Longueur, largeur, épaisseur et poids maximum | |
Interface | Connecteur, longueur de câble, position de sortie du fil, besoins en communication |
Protection | PCM, BMS, NTC, protection thermique, équilibrage |
Environnement | Température de fonctionnement, conditions de stockage, vibrations, humidité |
Production | Quantité de prototypes, volume prévu, calendrier cible |
Rapports d'essais, documents de transport, exigences du marché |
Chaque donnée doit être accompagnée d'une hypothèse, et non d'une simple valeur. Une équipe de robotique doit consigner la charge moyenne et la charge de pointe, le cycle de service et le seuil de coupure. Une équipe de dispositifs médicaux doit enregistrer la plage de températures ambiantes et le profil de stockage. Le service des achats doit confirmer le volume cible et le calendrier. Le service qualité doit vérifier la conformité des documents requis par le marché cible. L'équipe examine ensuite les hypothèses ensemble, car un profil de charge erroné ou une exigence de coupure manquante compromet tous les calculs ultérieurs.
8.2 Examen et validation de la conception
L'analyse de conception vérifie que la batterie respecte toujours son objectif d'autonomie en fin de vie. Les analystes examinent la capacité vieillissante, l'augmentation de la résistance interne, la température des cellules, le profil de charge, les limites de coupure et la marge d'autonomie validée. Ils s'assurent également que les pertes du convertisseur, la chute de tension sous charge et la réserve de sécurité sont bien prises en compte dans l'énergie utilisable. Une hypothèse de perte de capacité qui néglige les effets de la vitesse de charge/décharge ou les températures ambiantes élevées sous-estimera la marge réelle.
La validation finale doit suivre un processus par étapes. L'équipe vérifie le comportement du pack après assemblage, puis répète les tests de durée de vie et thermiques à l'intérieur du boîtier final. Les seuils de protection doivent correspondre à la fiche technique de la cellule et aux spécifications du BMS. Les examinateurs doivent également confirmer le comportement d'équilibrage, car une fonction d'équilibrage seule ne prouve pas que le courant, la tension d'activation et la temporisation conviennent à l'application. Le rapport de validation doit répertorier chaque hypothèse, les preuves de test qui la justifient et le responsable qui l'a approuvée.
Les ingénieurs dimensionnent une batterie sur mesure en fonction de l'autonomie cible en fin de vie. Ils ajoutent une marge de dégradation pour compenser la perte de capacité et l'augmentation de la résistance, puis calculent la capacité initiale. La température, le profil de charge, la plage de valeurs de l'état de charge et la tension de coupure doivent figurer parmi les exigences, au même titre que l'autonomie cible. Ces paramètres déterminent la quantité d'énergie stockée qui sera effectivement fournie à la charge.
Le plan de validation et la liste de contrôle du constructeur permettent de boucler la boucle avant le gel de la conception. Les équipes doivent consigner par écrit chaque hypothèse, les preuves qui la sous-tendent et le nom du responsable qui l'a approuvée. Ce suivi garantit que la batterie atteindra sa durée de vie nominale en fin de cycle, et pas seulement au lancement.
QFP
Pourquoi les ingénieurs ne peuvent-ils pas dimensionner un pack en se basant uniquement sur sa capacité initiale ?
La capacité initiale décrit une cellule neuve dans des conditions contrôlées. Elle ne tient pas compte de la perte de capacité et de l'augmentation de résistance qui s'accumulent au fil du temps. Un pack dimensionné de cette manière peut réussir son premier test et s'avérer insuffisant des années plus tard. L'objectif de conception doit être… durée d'exécution minimale acceptable à la fin de la durée de vie utile, et non à la valeur indiquée dans la fiche technique au premier jour.
Comment le seuil de fin de vie modifie-t-il la marge de dégradation ?
Dans un modèle énergétique simplifié, le coefficient de vieillissement est l'inverse de la capacité résiduelle supposée. Par exemple, une capacité résiduelle de 80 % donne 1.25, tandis qu'une capacité de 70 % donne environ 1.43. Définissez la fin de vie du système et validez séparément les limitations de puissance liées à la résistance.
Quel rôle joue la tension de coupure dans l'énergie utilisable ?
Le système de gestion de batterie (BMS) interrompt la décharge dès qu'une cellule atteint sa tension minimale. L'augmentation de la résistance interne accélère ce seuil à mesure que la batterie vieillit. Une coupure trop prudente réduit insidieusement la marge d'autonomie initialement prévue. Il est donc recommandé aux ingénieurs de vérifier le point de coupure en fonction du profil de charge réel avant de finaliser la conception.
Comment les équipes doivent-elles valider la marge de temps d'exécution en fin de vie ?
Le plan de test part des exigences, et non d'une liste standard. Les ingénieurs définissent d'abord le profil de charge, la plage de températures ambiantes et le seuil de coupure. Ils conçoivent ensuite un processus de vieillissement accéléré qui amène les batteries d'essai à la durée de vie prévue. Une batterie est validée uniquement si son autonomie mesurée après vieillissement reste conforme à la cible.
Quelles hypothèses doivent figurer dans le dossier de dimensionnement du constructeur ?
Chaque entrée doit comporter une hypothèse explicite, et non une simple valeur. Les équipes doivent consigner la charge moyenne et la charge de pointe, le cycle de service, le seuil de coupure, la plage de températures ambiantes et le profil de stockage. Le service des achats confirme le volume et le calendrier, et le service qualité vérifie la présence des documents requis. Le rapport de validation répertorie chaque hypothèse, sa justification et le nom du responsable de l'approbation.


