

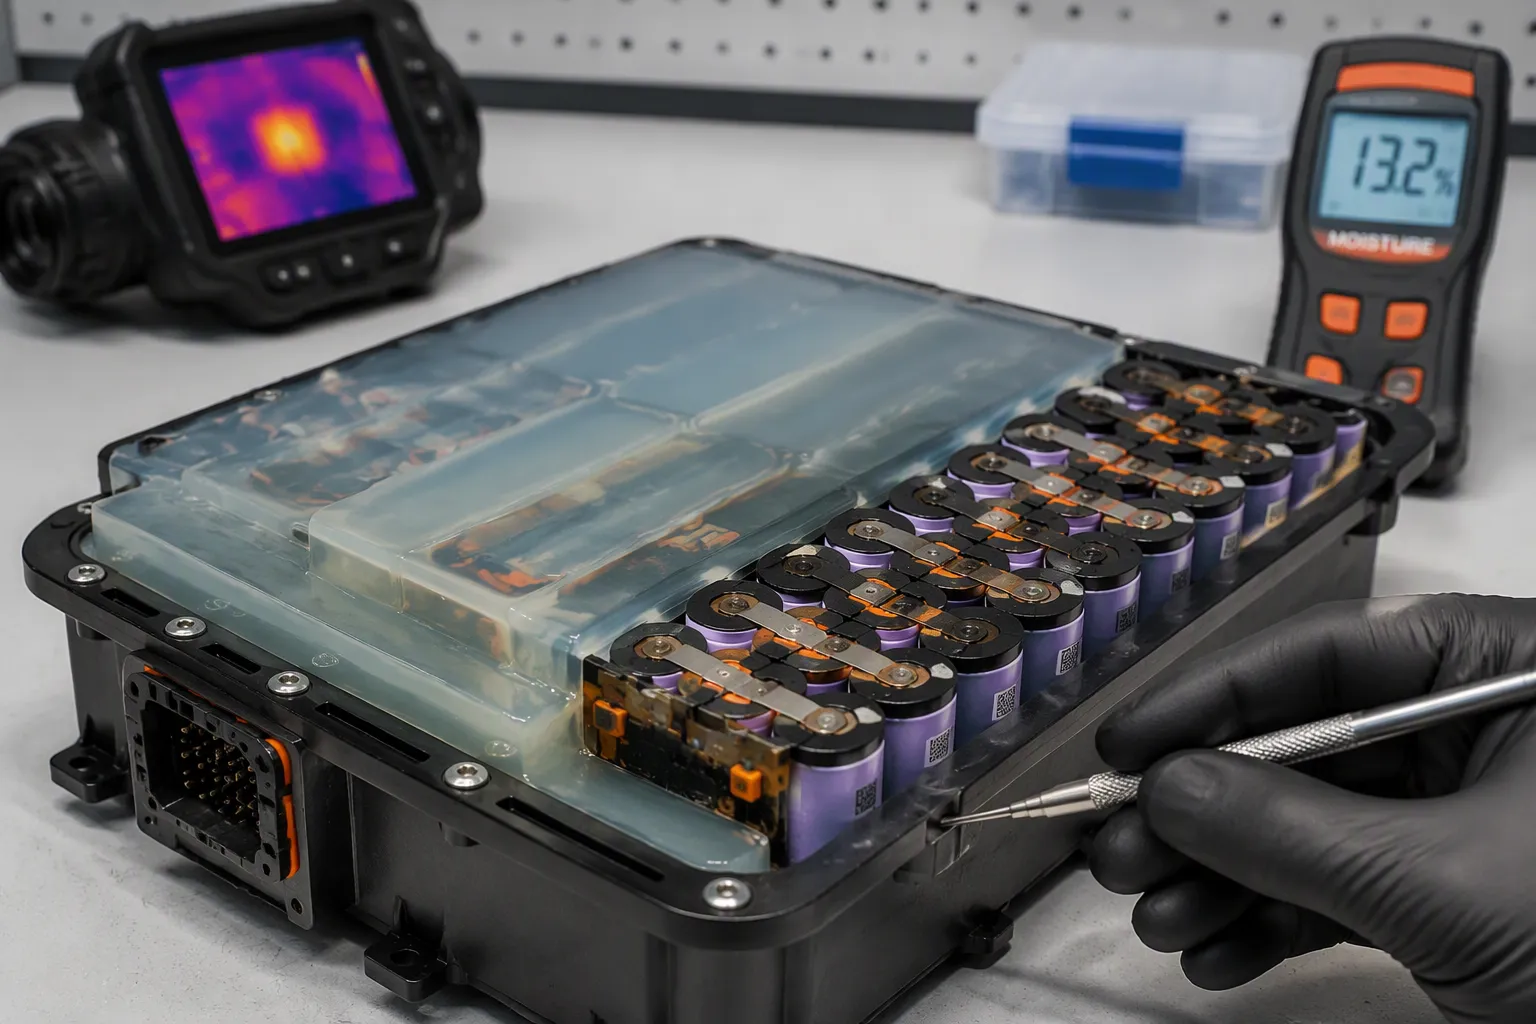
Les termes « enrobage » et « encapsulation » sont souvent utilisés de manière interchangeable par les fournisseurs. Il convient de préciser le procédé exact : zone protégée, profondeur de remplissage, boîtier ou moule de conservation, matériau, conditions de polymérisation et accessibilité pour la maintenance. Pour les batteries lithium personnalisées, il est important d’évaluer simultanément l’humidité, les courants de fuite thermique, la dilatation des cellules, la ventilation et la réparabilité.
Réponse rapide: Aucun de ces noms de procédés ne garantit l'étanchéité, la dissipation thermique ni la réparabilité. Choisissez un matériau adapté et un procédé contrôlé pour l'architecture du pack, assurez-vous du bon fonctionnement des évents et des circuits de pression nécessaires, et validez l'assemblage final.
Points clés à retenir
Précisez la zone protégée et le processus de fabrication réel, et non seulement son nom.
Qualifier précisément le composé, le profil de polymérisation et les propriétés d'isolation électrique.
Préserver les évents de cellule, la marge de dilatation et les fonctions de décompression.
Vérifier les chemins thermiques et l'exposition à l'humidité sur l'assemblage terminé.
Définir les unités de remplacement sûres et l'accès pour la maintenance avant la mise en service de l'outillage.
Partie 1 : Terminologie relative à l'enrobage et à l'encapsulation des blocs-batteries
1.1 Chevauchement et divergence
L'encapsulation peut désigner un boîtier rempli, une couche protectrice moulée ou une protection localisée. Pour définir le périmètre de l'opération, il convient de se référer aux schémas et aux spécifications de processus plutôt qu'à la terminologie technique. Le tableau ci-dessous décrit des implémentations possibles, et non des définitions universelles.
Dimension | Empotage | Encapsulation |
|---|---|---|
Volume de remplissage | Remplit partiellement ou totalement les cavités internes et intègre des cellules et des composants électroniques ; utilise davantage de matériau | Forme une couche protectrice externe sans enrober complètement les structures internes ; utilise moins de matériau |
Chemin de retravail | La reprise dépend de l'architecture, des matériaux et du processus autorisé | L'agent de démoulage ne garantit pas la fonctionnalité de l'emballage fini |
Les propriétés des matériaux influent sur les réparations, mais un matériau souple ne garantit pas automatiquement la sécurité de réparation d'une batterie, et un matériau rigide n'impose pas de limites à toutes les interventions. Déterminez si l'unité de service approuvée est une carte, un module ou un pack complet. Évitez toute excavation non qualifiée, l'utilisation de solvants ou de sources de chaleur à proximité des cellules sous tension.
1.2 Encapsulation de circuits imprimés vs. revêtement conforme
Le vernis de protection est généralement une fine couche protectrice appliquée sur les composants électroniques ; l’enrobage ou l’encapsulation permettent de recouvrir ou d’incorporer certaines zones plus profondément. Le taux de recouvrement, l’adhérence, l’épaisseur et les propriétés des matériaux déterminent la protection. Ni une carte revêtue ni une carte enrobée ne permettent automatiquement de qualifier un ensemble complet pour l’immersion.
La protection dépend de la qualité des matériaux, de la couverture, des interfaces et du procédé de fabrication. Une couche plus épaisse n'offre pas automatiquement une meilleure protection globale.
Comparez la protection en fonction de l'exposition réelle, des interfaces et de la qualité du procédé, et non selon un classement général. L'humidité peut imprégner les polymères ou s'infiltrer le long de surfaces mal collées. Consultez notre avis. Système de gestion technique du bâtiment (GTB) et circuits de protection pour le comportement thermique, l'accessibilité pour l'inspection et la compatibilité avec le composé sélectionné.
Partie 2 : Comportement de chaque matériau et influence du durcissement
2.1 Silicone, polyuréthane et époxy
L'appartenance à une famille de matériaux ne garantit pas à elle seule l'adhérence, la rigidité, la conductivité thermique ni l'isolation électrique. Consultez la fiche technique du matériau exact et vérifiez ses propriétés après polymérisation, ses limites de température, sa rigidité diélectrique, sa compatibilité et les conditions de mise en œuvre. Les charges conductrices peuvent présenter des risques à proximité de conducteurs sous tension. Le tableau ci-dessous constitue un outil de sélection et ne représente pas l'ensemble des performances de la famille de matériaux.
Propriétés | Silicone | polyuréthane | Epoxy |
|---|---|---|---|
Adhésion | Bon, flexible | Solide et flexible | Excellent, rigide |
La conductivité thermique | Spécifique à la qualité ; consulter la fiche technique | Spécifique à la qualité ; vérifier le matériau durci | Spécifique au niveau scolaire ; vérifier l’isolation électrique |
Limitation de la clé | La conductivité et la compatibilité varient selon le grade. | L'humidité, le durcissement et les limites mécaniques varient | Fragile; contrainte de déséquilibre CTE |
Comparez le module d'élasticité, la dilatation thermique, le retrait de polymérisation et le comportement de l'adhérence pour la formulation et le cycle de température réels. Les composés flexibles et rigides peuvent convenir à différentes conceptions ; qualifiez les contraintes sur les cellules, les cartes et l'enceinte plutôt que de choisir uniquement en fonction du nom de la famille.
2.2 Chaleur de polymérisation et contraintes de retrait : L’exothermie et le retrait liés à la polymérisation dépendent de la chimie, de la masse de remplissage, de la géométrie, du mélange et du cycle de polymérisation. Déterminez la profondeur de coulée admissible et les températures maximales des cellules et des panneaux avec le fournisseur du composé et effectuez des essais de procédé. Il n’existe pas d’épaisseur de remplissage sûre universelle.
L'exothermie de polymérisation, le retrait et les différences de dilatation thermique peuvent endommager les joints d'étanchéité des cellules, les soudures et l'isolation. Les fissures ou les joints décollés nécessitent une analyse de défaillance ; leur présence, à elle seule, n'en identifie pas la cause. Il est essentiel de qualifier le rapport de mélange, la température du matériau, le temps de travail, la masse déposée, le profil de polymérisation et la température maximale des composants à l'échelle de la production. Les éprouvettes seules ne permettent pas de reproduire la chaleur d'une coulée importante. Protégez uniquement la zone requise et respectez les dispositifs de ventilation, de gonflement et de sécurité approuvés par le fournisseur de la cellule.
Partie 3 : Mécanismes de protection contre l'humidité
3.1 Adhésion, perméation et interaction avec le logement
L'eau s'infiltre dans un paquet L'eau peut s'infiltrer de trois manières : à travers le polymère, le long de la surface de collage et par les interstices du boîtier. Un composé offrant une bonne adhérence bloque le passage de l'eau en surface ; le nettoyage de cette dernière est donc aussi important que la composition chimique du matériau. Les surfaces sales ou mal préparées permettent à l'eau de s'infiltrer sous la couche durcie. L'eau traverse le matériau plus lentement, mais ne s'arrête jamais complètement. Les sections fines et les formulations à faible réticulation laissent passer davantage de vapeur au fil du temps.
Le Le logement et le remblai fonctionnent comme un seul systèmeUn matériau rigide inséré dans un boîtier flexible peut se fissurer sous l'effet des variations de température, créant ainsi une voie d'infiltration directe pour l'eau. Les résines d'enrobage flexibles absorbent les mouvements du boîtier et assurent une étanchéité parfaite. Ce même comportement offre d'autres avantages : une résine souple absorbe les chocs et réduit les vibrations, contribuant ainsi à protéger les composants électroniques des robots et des dispositifs de sécurité portables. Les ingénieurs doivent impérativement vérifier ces avantages par des tests, et non par supposition.
3.2 Pourquoi l'enrobage ne garantit pas un indice de protection IP
L'encapsulation du bloc-batterie ne constitue qu'une partie de la conception étanche, et non la conception complète. Un indice de protection IP67 ou IP68 réel dépend de l'assemblage de l'ensemble du système. Six couches interagissent généralement :
Spécifiez les joints, les joints d'étanchéité et les traversées du boîtier pour le profil d'exposition.
Vérifier la protection contre les infiltrations du connecteur une fois installé.
Choisissez un revêtement ou un remplissage local uniquement s'il est compatible avec l'électronique.
Préserver l'espace d'expansion des cellules, les évents et les voies d'évacuation de pression prévues.
Dissocier la respiration due à l'humidité de la décompression en cas d'événement thermique.
Tester l'ensemble terminé et évaluer la condensation, les produits chimiques et le vieillissement séparément du test IP.
L’indice IP à lui seul ne confirme pas l’adéquation aux embruns salins, à la condensation, au lavage à haute pression, aux vibrations, aux cycles thermiques ou à une exposition extérieure prolongée ; ces aspects doivent être examinés séparément lors de la conception de la batterie.
La qualité des connecteurs et l'étanchéité des joints sont tout aussi déterminantes que le remplissage. Un bon vernis de protection protège la carte, mais un joint défectueux laisse passer l'eau. L'encapsulation présente la même limite. Les équipes doivent considérer la résistance à l'humidité comme une propriété du système et la vérifier sur le kit assemblé.
Partie 4 : Dissipation de la chaleur et chemins thermiques
4.1 Charge de remplissage et épaisseur de la ligne de collage
La chaleur s'échappe d'une cellule à travers le composé, le boîtier et l'air ambiant. Chaque interface ajoute de la résistance ; la gestion du flux thermique commence donc dès le remplissage. Les équipes comparant l'enrobage et l'encapsulation des batteries se concentrent souvent d'abord sur l'humidité et négligent cette étape. La teneur en charge contrôle la conductivité thermique, car les particules doivent être en contact pour former des chemins continus. Une faible charge crée des espaces vides et la chaleur traverse lentement la matrice.
Entrée de conception | Que faut-il préciser ? | Que valider |
|---|---|---|
conductivité durcie | Niveau exact et conditions d'essai | Températures des cellules et du BMS dans l'enceinte réelle |
Géométrie de la ligne de liaison | Épaisseur, surface de contact et interfaces | résistance thermique et intégrité des contacts |
Propriétés de distribution | Viscosité, temps de travail et procédé approuvé | Cohérence du remplissage et contrôle des vides |
Propriétés mécaniques | Module, dilatation et retrait de polymérisation | Contrôle de l'espacement cellulaire et des contraintes de jonction lors des cycles thermiques : ne pas transposer les résultats de pourcentage de charge ou de conductivité d'une formulation à l'autre. Utiliser la fiche technique du composé qualifié et les mesures de l'assemblage polymérisé. Une estimation préliminaire de la conduction unidimensionnelle est : Rth = épaisseur / (conductivité x surface de contact) ; la résistance d'interface, les vides et la résistance d'étalement s'y ajoutent. Une conductivité plus élevée ne compense pas une mauvaise dissipation thermique, et le composé peut accroître le couplage thermique entre les cellules voisines. |
4.2 Vides, évents et égalisation de la pression
Les vides peuvent compromettre le contact thermique et l'isolation. Respectez le processus de mélange, de dosage, de dégazage et de polymérisation approuvé par le fournisseur de matériaux et inspectez l'assemblage final. N'exposez pas les cellules à des conditions de vide ou de pression non conformes. Préservez les évents, le jeu de gonflement et les voies d'évacuation de la pression prévues.
Les systèmes de ventilation résolvent le problème de pression de plusieurs manières :
Les membranes respirantes en ePTFE laissent passer les gaz mais bloquent les liquides et la poussière, ce qui permet d'égaliser la pression tout en préservant les propriétés du boîtier. Un élément coupe-flammes qualifié ne peut limiter la propagation des flammes que dans les limites de gaz, de pression, de température et d'installation pour lesquelles il a été testé ; il n'arrête pas automatiquement un événement thermique au niveau de la batterie.
Les silicones moulées en canal laissent des conduits d'échappement creux à travers le composé durci.
Les disques de rupture en cas de surpression agissent comme un dispositif de sécurité mécanique, se rompant à un seuil défini.
Un évent d'humidité n'est pas automatiquement un dispositif de limitation de pression en cas d'événement thermique ni un pare-flammes. Spécifiez les fonctions distinctes et vérifiez les exigences de pression, de débit, d'infiltration et de compatibilité chimique pour l'enceinte concernée. La seule classification de résistance au feu des tubes ne suffit pas à qualifier le système de ventilation.
Partie 5 : Réparabilité et accès au service
5.1 Considérations relatives au service d'enrobage des cellules, des modules et des circuits imprimés
Définissez la facilité de maintenance avant de choisir un procédé de remplissage. Un assemblage cellulaire entièrement intégré peut nécessiter un remplacement complet, tandis que les composants électroniques séparés ou les sous-modules scellés peuvent rester remplaçables. Ne déduisez pas la stratégie de réparation d'un module médical ou robotique sur mesure d'une conception automobile sans lien apparent.
L'intégration au niveau de la carte peut accroître la difficulté d'inspection, la masse et la complexité du processus. Il convient de mettre en balance ces effets avec les exigences réelles en matière de contamination et de mécanique, et de documenter l'unité de service approuvée.
Définir les modalités d'inspection, de remplacement et d'accès au recyclage avant d'approuver un processus de remplissage irréversible.
Il peut être difficile de remanier un système de gestion technique du bâtiment (GTB) entièrement intégré, mais la décision dépend de la construction, des contrôles de sécurité et du processus de maintenance approuvé, et non pas seulement de l'étiquette du processus.
5.2 Méthodes de retouche et conception pour le démontage
Planifiez la maintenance au niveau de l'architecture. Utilisez des modules scellés remplaçables ou des composants électroniques accessibles si nécessaire. Le retrait du composé durci autour des cellules actives n'est pas une procédure courante sur le terrain ; tout grattage, chauffage ou utilisation de solvant non qualifié peut endommager l'isolation et les cellules. Faites appel uniquement à un professionnel agréé ; dans le cas contraire, remplacez l'unité approuvée.
Le diagnostic mérite la même attention. Les modules vieillissants signalent souvent un état de santé inexact, et un enregistrement insuffisant des événements retarde la maintenance. Une mauvaise détection des déséquilibres thermiques ou électriques localisés laisse les défauts s'aggraver. Un plan de maintenance doit associer une procédure de remplacement définie à un signalement clair des défauts, afin que les techniciens remplacent des modules entiers plutôt que de sonder une cavité remplie. La procédure de réparation approuvée doit être documentée dans les spécifications du module avant la mise en production.
Partie 6 : Compromis et choix de la méthode
6.1 Critères de sélection selon le profil des exigences
Aucune méthode n'est idéale sur tous les points. Les équipes doivent d'abord hiérarchiser l'exposition à l'humidité, les contraintes thermiques et le modèle de service. Le processus dépendra ensuite de cette hiérarchisation. Le tableau ci-dessous associe les profils d'exigences courants à une approche initiale.
Exigence de protection | Approche recommandée |
|---|---|
Protéger l'humidité et la contamination des surfaces exposées dans les limites d'espace et de poids. | Revêtement conforme en couche mince |
Protéger les interfaces et les points d'entrée tels que les entrées de câbles et les capots arrière des connecteurs. | Protection localisée du composé, parfois associée à un revêtement |
Maintenir la fonctionnalité | Les films minces offrent plus d'options de retouche que les composés entièrement remplis. |
Renforcement contre les vibrations, les chocs et la tension des câbles | Enrobage ou encapsulation pour un meilleur support mécanique. Choisir la nuance exacte en fonction des données validées d'adhérence, d'absorption d'eau, de perméation et d'exposition. Le silicone n'est pas systématiquement supérieur à l'époxy pour l'immersion. L'exposition aux fluides de nettoyage, la condensation et l'immersion continue requièrent des conditions de qualification différentes. Les contraintes thermiques doivent être évaluées indépendamment des risques liés au processus de polymérisation. En fonctionnement, le composé polymérisé doit bénéficier d'un chemin thermique qualifié vers l'enceinte ou le dissipateur. Lors de la fabrication, la polymérisation chimique peut générer de la chaleur même sans charge électrique. Il convient de spécifier et de valider les deux cas plutôt que de supposer qu'un matériau thermoconducteur est sûr quelle que soit la géométrie de remplissage. |
Un composé n'améliore le flux thermique que si ses propriétés polymérisées et ses interfaces forment un chemin validé vers un dissipateur thermique efficace. Il peut également piéger la chaleur si l'ensemble du chemin est défectueux.
Le modèle de service peut privilégier les modules remplaçables protégés localement plutôt que l'encastrement complet. Une formulation souple ne garantit pas la réparabilité, et une longue durée de vie prévue ne justifie pas un remplissage permanent non validé. Définir les procédures de remplacement et d'élimination.
6.2 Test d'acceptation et liste de contrôle OEM
Les fiches techniques des cellules décrivent leur comportement individuel, et non celui du pack. Une cellule peut réussir son propre test de durée de vie et présenter une défaillance une fois assemblée. Cela s'explique par le fait que les interconnexions, le système de gestion de batterie (BMS) et le matériau de remplissage influencent le résultat. L'acceptation nécessite donc trois niveaux : des contrôles au niveau de la cellule, des contrôles du pack assemblé et une validation du système dans l'enceinte réelle avec les connecteurs réels. Les équipes de développement doivent définir elles-mêmes chaque limite et la consigner dans le cahier des charges.
Une liste de contrôle du fabricant garantit l'objectivité de l'évaluation. Un ensemble initial fonctionnel couvre les dimensions du boîtier et la répartition des masses, la résistance des cellules aux chocs et aux vibrations, la résistance des connecteurs et des traversées, le calibre des fils et la qualité des soudures, l'isolation et la protection contre les courts-circuits, la stratégie de contrôle de la condensation, la compatibilité des composés, les procédures de maintenance et la traçabilité du transport. Chaque critère fait l'objet d'un examen (réussite/échec) par son responsable.
L'acceptation des tests doit refléter la méthode choisie. Un circuit imprimé rempli nécessite une inspection des défauts et un enregistrement du profil de polymérisation. Une carte revêtue doit faire l'objet de contrôles de couverture au niveau des broches de connexion. Les cycles thermiques confirment ensuite l'assemblage complet, et non seulement le composé. Documentez la méthode, le profil de polymérisation et le plan de retouche avant la mise en production. Ainsi, le choix sera justifiable tant auprès du service des achats que du service qualité.
Il convient d'adapter le composé, le procédé et le revêtement aux exigences réelles d'exposition et de service. La terminologie relative à l'enrobage et à l'encapsulation ne permet pas, à elle seule, de déterminer quelle conception est maintenable ou adaptée à une installation étanche de longue durée.
L'étanchéité à l'humidité, la conductivité thermique et la facilité d'entretien sont interdépendantes. Il est essentiel de vérifier la formulation et l'assemblage exacts plutôt que de supposer que tous les silicones sont des isolants thermiques ou que tous les époxys sont des conducteurs thermiques.
Avant la mise en production, les équipes doivent consigner la méthode choisie, le profil de polymérisation et le plan de retouche dans le cahier des charges. Ce document évite toute confusion aux équipes achats, qualité et service après-vente.
QFP
L'enrobage garantit-il un indice de protection IP pour un bloc-batterie ?
Non. Vérifiez l'indice de protection déclaré sur l'ensemble complet dans les conditions d'essai applicables, y compris l'état des connecteurs, des joints et des évents. Ne substituez pas un essai d'immersion ou de pression arbitraire à l'essai IP revendiqué. La condensation, les produits chimiques de nettoyage, le vieillissement et la décompression due aux événements thermiques nécessitent une évaluation distincte.
Quel matériau convient à un sac soumis à des contraintes thermiques élevées ?
Choisissez le produit en fonction de sa conductivité, de son isolation électrique, de sa rigidité et de sa compatibilité, selon les mesures effectuées. Les formulations de silicone, de polyuréthane et d'époxy peuvent présenter de grandes différences. Validez l'intégralité du chemin thermique, y compris les interfaces et l'enveloppe.
Comment les équipes font-elles pour que leurs sacs remplis restent utilisables ?
La facilité de maintenance dépend de l'architecture et d'un processus de sécurité autorisé, et non uniquement de la souplesse du matériau. Privilégiez le remplacement d'une carte, d'un module scellé ou d'un pack complet conforme aux normes. Lors des interventions courantes sur site, n'effectuez aucune excavation de matériau durci à proximité de cellules sous tension.
Quand le revêtement conforme remplace-t-il un remplissage complet ?
Un vernis de protection peut protéger les surfaces de circuits imprimés conformes contre la contamination et la condensation, mais il n'assure pas l'étanchéité du boîtier ni la résistance à l'immersion. L'enrobage complet n'est pas non plus automatiquement adapté à l'immersion ou au lavage. Choisissez le niveau de protection en fonction de l'exposition réelle, de l'étanchéité des interfaces, du chemin thermique et du modèle de service approuvé, puis testez l'ensemble complet. Veillez à ce que les contacts des connecteurs et les dispositifs de test ou de ventilation requis restent dégagés, sauf si leur traitement est explicitement qualifié.


