

Réponse rapide: Les rapports de tests et les certifications attestent qu'une batterie est conforme à ses spécifications. Ils sont en revanche beaucoup moins informatifs quant à la capacité d'un fournisseur à la fabriquer de manière fiable, semaine après semaine, aux volumes requis.
Cinq indicateurs de chaîne de production comblent cette lacune :
-
Efficacité globale des équipements (OEE) avec son détail complet.
-
Les interruptions de service imprévues et leurs causes.
-
Temps de cycle par rapport au taux idéal.
-
Qualité de première passe à chaque station et temps de changement.
-
Tendances sur plusieurs mois, avec une explication de la méthode de collecte de chaque chiffre ; pas un simple chiffre à retenir.
Points clés à retenir
-
La performance des lignes de production est un indicateur clé des risques liés à la livraison et à la qualité ; elle doit donc être prise en compte dans la qualification des fournisseurs au même titre que les résultats des tests.
-
L'OEE n'est utile que lorsqu'il est ventilé en disponibilité, performance et qualité, car deux lignes présentant le même score peuvent comporter des risques très différents.
-
Les causes des temps d'arrêt, le temps de cycle et la qualité au niveau de la station permettent de déterminer où un fournisseur perd de la capacité avant que cela n'affecte vos commandes.
-
Le temps de changement de format est surtout important pour les emballages personnalisés à faible volume qui partagent une ligne de production avec d'autres produits.
-
Les méthodes de collecte des données sont aussi importantes que les chiffres eux-mêmes ; les enregistrements manuels ont tendance à sous-estimer les pertes.
Partie 1 : Pourquoi la performance des lignes de production doit être prise en compte dans la qualification des fournisseurs
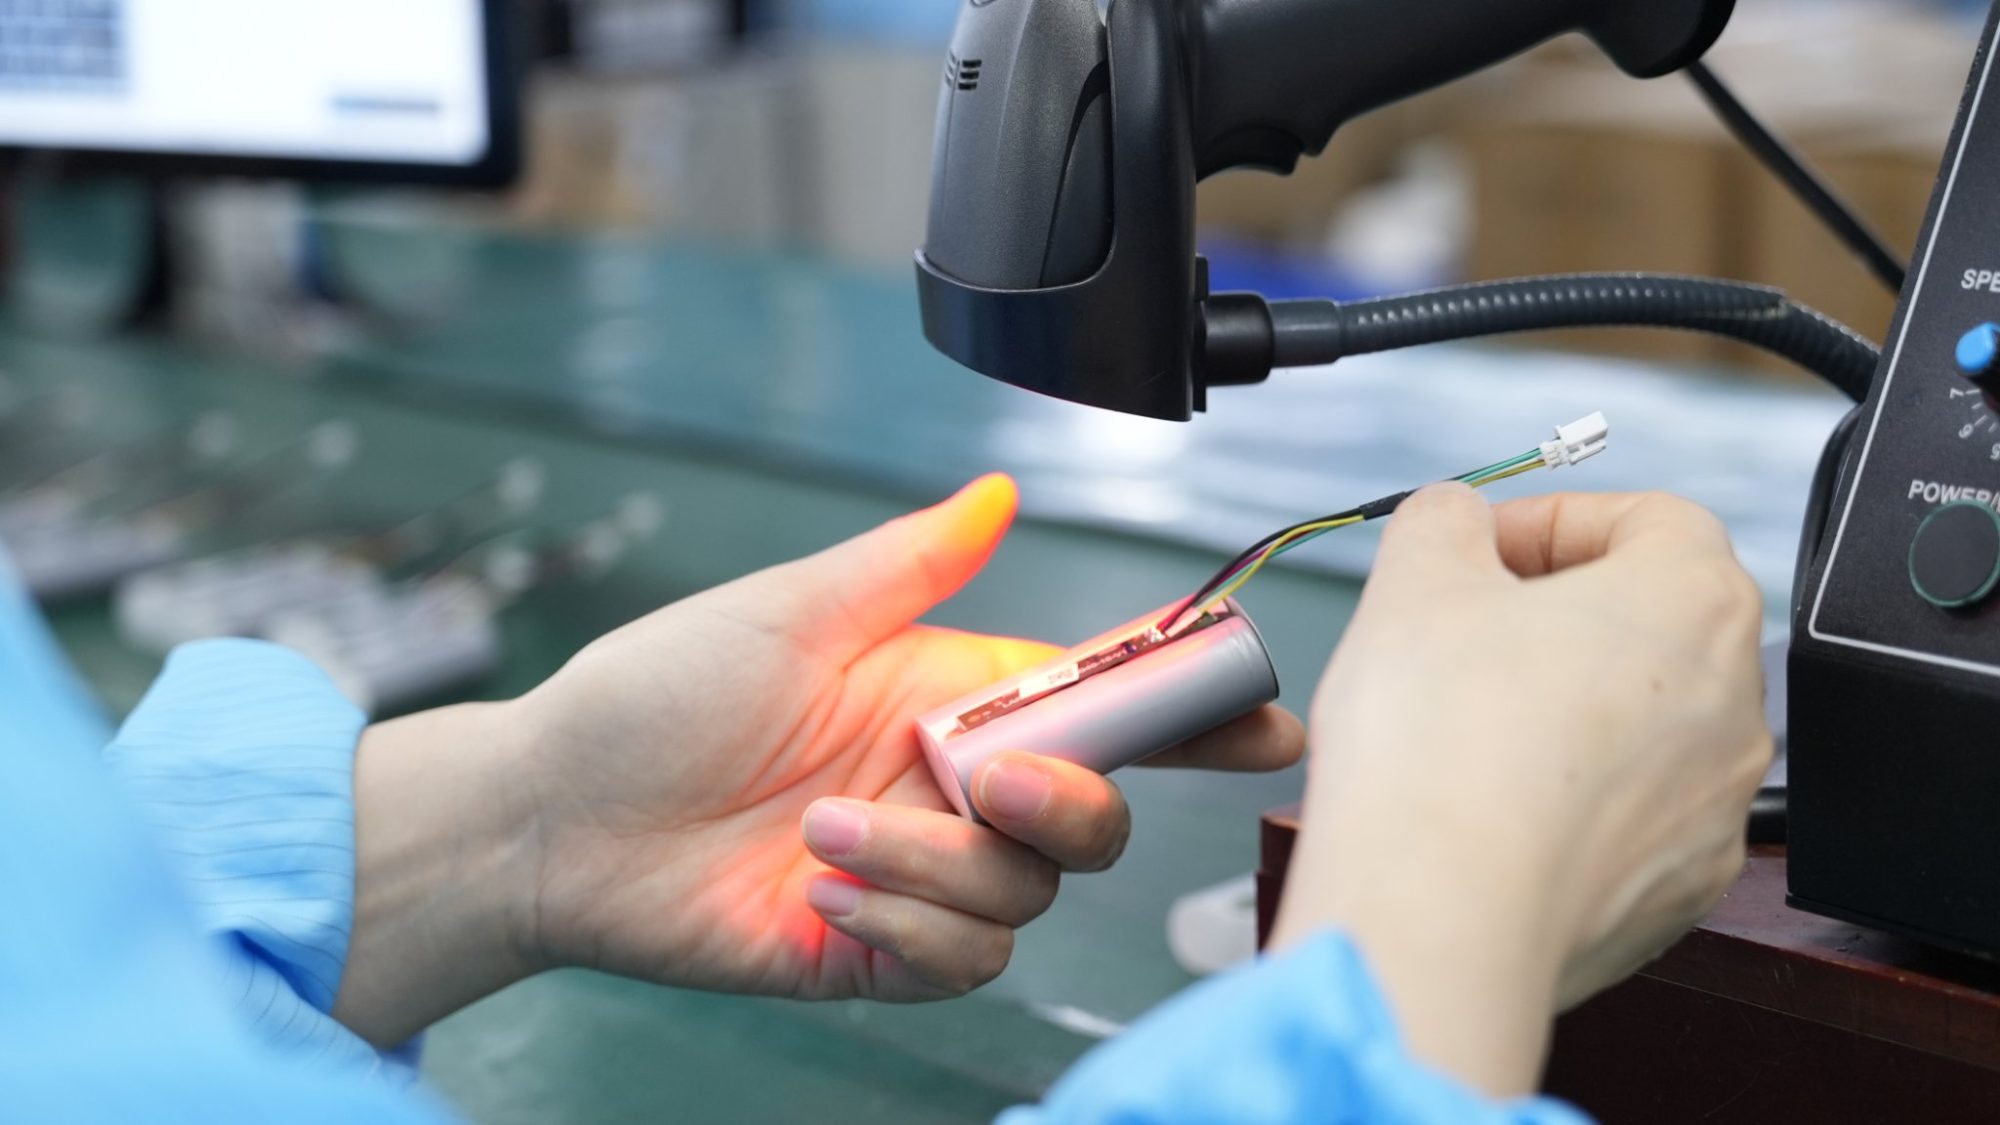
La plupart des travaux de qualification des équipementiers se concentrent sur les preuves de conception. Examen par les acheteurs rapports de test des cellules et des paquetsIl convient de vérifier les certifications et de s'assurer que la configuration est verrouillée avant la mise en production. Bien que ce travail soit essentiel, il ne répond qu'à une seule question : ce pack est-il conforme aux spécifications ? Il ne permet pas de savoir si le fournisseur est en mesure de maintenir le rythme et la qualité de production convenus.
L'écart entre les deux peut s'avérer coûteux. En juin 2024, BMW a annulé une commande de cellules d'une valeur d'environ 2 milliards € de Northvolt. Le fabricant aurait cité des retards de production et une mauvaise qualité des cellules comme principales raisons de cette décision. Plus tard dans l'année, Reuters a rapporté que l'entreprise avait été Objectifs de production hebdomadaires constamment manquésNorthvolt a livré 22 000 cellules expédiables en une semaine d'octobre, contre un objectif de 30 000. Bien qu'il s'agisse d'un fabricant de cellules opérant à l'échelle d'une gigafactory et non d'un assembleur de packs à petite capacité, la conclusion reste la même : les difficultés rencontrées sont apparues sur la chaîne de production et n'étaient pas dues à une mauvaise conception.
Les arrêts imprévus sont coûteux pour l'ensemble du secteur manufacturier. Selon Le coût réel des temps d'arrêt chez Siemens en 2024 D'après un rapport, les 500 plus grandes entreprises mondiales perdent 11 % de leurs revenus en raison d'arrêts de production imprévus, tandis qu'une usine moyenne perd 27 heures de productivité par mois.
Les indicateurs de la chaîne de production permettent aux équipementiers d'identifier rapidement ces risques. Le rendement et la capacité du processus ne sont généralement évalués qu'une seule fois au cours de la production. Gel de la conception et phase de validationEn analysant les cinq indicateurs ci-dessous, les opérateurs peuvent étudier en continu les performances quotidiennes de la ligne, en conditions réelles, afin de mieux comprendre où les risques et les pannes pourraient survenir.
Partie 2 : Les cinq indicateurs
2.1 TRS et pourquoi demander le détail
L'OEE mesure la part du temps de production planifié d'une ligne qui se traduit réellement par un bon rendement en mettant en évidence trois facteurs :
-
Disponibilité: La part du temps prévu pendant laquelle la ligne fonctionne plutôt qu'elle n'est arrêtée.
-
Performance : Dans quelle mesure la vitesse de course est proche de la vitesse idéale.
-
Qualité: La part des unités qui réussissent du premier coup sans retouche ni mise au rebut.
Ces trois facteurs sont multipliés entre eux pour produire un score OEE affiché en pourcentage, un score de 100 % représentant un processus de production sans faille.
Seiichi Nakajima, qui a introduit cette mesure, a décrit un score supérieur à 85 % comme étant de classe mondiale, tandis que la plupart des usines en moyenne entre 40 % et 60 %Un chiffre global pris isolément n'apporte que peu d'informations à un acheteur, mais lorsque l'OEE est considéré comme un outil de diagnostic et non comme un objectif arbitraire, ce chiffre peut contribuer à éclairer les améliorations concrètes.
Le tableau ci-dessous explique pourquoi. Prenons deux exemples de lignes d'emballage hypothétiques présentant le même score :
|
Ligne |
Disponibilité |
Performances |
Qualité |
OEE |
Principal risque pour le constructeur automobile |
|---|---|---|---|---|---|
|
Ligne A |
80 % |
95 % |
95 % |
72 % |
Des arrêts fréquents peuvent retarder les livraisons. |
|
Ligne B |
96 % |
94 % |
80 % |
72 % |
Un taux élevé de retouches et de rebuts met en péril la cohérence. |
Les deux gammes obtiennent un score de 72 %, mais un acheteur soucieux des délais de livraison devrait examiner de plus près la gamme A, tandis qu'un acheteur préoccupé par les défaillances sur le terrain devrait se concentrer sur la gamme B.
Pour les équipementiers, demandez que Surveillance OEE L'analyse doit être effectuée sur la ligne de production spécifique qui fabriquera votre emballage, en tenant compte des trois facteurs sur les six à douze derniers mois. Il est également important de préciser ce qui est considéré comme du temps de production planifié, car l'exclusion des pauses, de la maintenance ou des changements de production peut fausser le score et le rendre supérieur à la production réelle de la ligne.
2.2 Temps d'arrêt non planifiés et leurs principales causes
Les pertes de disponibilité sont principalement dues à des arrêts imprévus. Sur une ligne de conditionnement, ces arrêts se concentrent souvent autour de quelques postes, notamment le soudage des languettes cellulaires, la programmation du BMS et tests de fin de ligne où un seul appareil ou testeur défectueux peut bloquer tout le système en amont.
Au lieu de demander un total, demandez le nombre d'heures d'indisponibilité par mois ainsi que les cinq principales causes, classées par ordre décroissant de temps perdu. Un fournisseur capable d'identifier ses principales sources d'indisponibilité et de démontrer les mesures prises pour résoudre la plus importante maîtrise son propre processus ; un fournisseur qui ne peut fournir qu'un chiffre mensuel unique ne suit peut-être pas encore les causes avec suffisamment de précision pour les corriger.
2.3 Temps de cycle par rapport au taux idéal
Les pertes de performance sont moins visibles que les arrêts. Une ligne peut fonctionner en continu et pourtant ne pas atteindre sa vitesse de production optimale car certaines stations fonctionnent en dessous de leur vitesse idéale ou s'arrêtent de manière répétée pendant quelques secondes. Ces courts arrêts apparaissent rarement dans les journaux d'activité, mais ils s'accumulent.
Un exemple simple permet d'illustrer l'ampleur du problème. Si le temps de cycle idéal d'une ligne est de 60 secondes par paquet, mais que la moyenne réelle est de 75 secondes, la performance se situe à 80 %. Sur une semaine de cinq équipes, cela signifie qu'environ une équipe complète est perdue à cause de la lenteur du processus.
Compte tenu de cela, les équipementiers devraient demander le temps de cycle idéal et réel au niveau du goulot d'étranglement, ainsi que la façon dont la capacité de la ligne se compare à la demande prévisionnelle. Un fournisseur fonctionnant à près de 100 % de sa capacité utile a peu de marge de manœuvre pour absorber un pic de demande ou se remettre d'une seule mauvaise semaine.
2.4 Qualité du premier passage à chaque station
Les pertes de qualité dans la production de batteries peuvent être considérables. Une étude menée conjointement par Accenture et Fraunhofer FFB a été réalisée. Livre blanc sur la fabrication cellulaire Il est à noter que les taux de rebut peuvent varier entre 2 % et 25 %. L'assemblage des emballages implique différents processus, mais le principe reste le même : les pertes qui n'atteignent jamais le client ont tout de même un impact sur les coûts, la capacité et la régularité.
La distinction essentielle réside entre le taux de réussite en fin de ligne et la qualité du premier passage. Les tests en fin de ligne confirment que chaque emballage expédié répond à ses critères de mise sur le marché. Un taux de réussite élevé à ce stade peut masquer une ligne où une grande partie des unités sont retravaillées avant d'atteindre le poste de test. Les équipementiers doivent exiger les taux de réussite du premier passage à chaque étape majeure, telles que le soudage, la programmation du système de gestion technique du bâtiment (GTB), l'isolation et le test final, ainsi que les types de défauts les plus courants. Les données au niveau de chaque étape permettent d'identifier les sources de variation dans le processus, ce qui est bien plus utile qu'un simple pourcentage global.
2.5 Temps de changement de format pour les fabrications personnalisées en faible volume
Les batteries sur mesure sont souvent fabriquées en petites séries sur des lignes de production partagées avec d'autres produits. Chaque changement de produit peut nécessiter de nouveaux outillages, programmes de soudage, profils de test et micrologiciels de gestion du système de batterie (BMS). Chaque minute passée à effectuer ces changements représente une minute d'arrêt de production sur la ligne.
En pratique, le TRS peut varier considérablement en fonction de la gamme de produits et de la complexité des processus ; des variables qui diffèrent fortement sur les lignes de conditionnement à forte mixité. Les équipementiers doivent interroger leurs fournisseurs sur la durée typique d'un changement de production pour un produit similaire à celui qu'ils envisagent, la fréquence de ces changements et la taille minimale des lots. Il est également important de vérifier si les changements de production sont comptabilisés comme temps planifié ou non, car ce choix peut avoir une incidence considérable sur le TRS.
Partie 3 : L’importance de la manière dont les données sont collectées
Chaque indicateur mentionné ci-dessus dépend de la qualité des données sous-jacentes. Deux fournisseurs peuvent afficher des chiffres similaires tout en les mesurant de manières très différentes.
L'une des questions les plus pertinentes est de savoir si les données proviennent de registres de production manuels ou de systèmes automatisés de suivi du TRS (Taux de Rendement Synthétique) connectés aux machines. En effet, les enregistrements manuels ont tendance à omettre les arrêts courts et à arrondir les temps d'arrêt. Chaque méthode présente des avantages et des inconvénients, mais les acheteurs doivent comprendre la source des chiffres affichés.
Voici d'autres questions qu'il convient de se poser :
-
Les définitions, telles que le temps planifié et le temps de cycle idéal, sont-elles cohérentes entre les différentes lignes et les différents sites ?
-
Le fournisseur peut-il partager des données de tendance sur plusieurs mois, et pas seulement un instantané récent ?
-
Qui analyse ces chiffres en interne, et à quelle fréquence cela conduit-il à des mesures correctives ?
-
Est-il possible de lier les données de ligne aux numéros de série si un problème de qualité doit être identifié ?
Partie 4 : Liste de contrôle des questions aux fournisseurs
Le tableau ci-dessous peut être utilisé lors des audits fournisseurs ou des revues d'activité trimestrielles.
|
Métrique |
Que demander |
Une bonne réponse |
Un drapeau rouge |
|---|---|---|---|
|
OEE |
TRS pour notre ligne, décomposé en trois facteurs, sur une période de 6 à 12 mois. |
Une analyse détaillée présentant une tendance claire et un calendrier prévisionnel défini. |
Un chiffre unique, sans ventilation ni historique. |
|
Temps d'arrêt imprévu |
Heures par mois et les cinq principales causes |
Causes classées selon les actions entreprises sur les plus importantes |
Un total mensuel sans données sur les causes |
|
Temps d'un cycle |
Temps de cycle idéal vs réel au niveau du goulot d'étranglement |
Goulot d'étranglement connu avec capacité excédentaire par rapport à nos prévisions |
Aucun taux idéal défini ni capacité de réserve |
|
Qualité de première passe |
Taux de première passe par station et principaux types de défauts |
Données au niveau de la station avec tendances des défauts |
Seul le taux de réussite en fin de ligne |
|
Change avec le temps |
Changement de production typique pour un produit comme le nôtre |
Des temps mesurés et un plan pour les réduire |
Changements de production non inclus dans le TRS sans explication |
|
Collecte de données |
Journaux de bord manuels ou données machine ? |
Méthode claire et définitions cohérentes |
Chiffres compilés manuellement à la fin du mois |
FAQ
Un taux de rendement synthétique (OEE) de 85 % est-il un objectif réaliste pour une ligne de production de batteries ?
Il s'agit d'un indicateur utile plutôt que d'une note minimale requise. Les lignes à forte mixité qui fabriquent des emballages personnalisés subissent davantage de changements de format que les lignes dédiées aux volumes élevés ; un score plus faible n'est donc pas forcément préoccupant. Une amélioration constante au fil du temps est généralement plus significative qu'une valeur absolue.
Les constructeurs automobiles doivent-ils comparer le TRS (Taux de Rendement Synthétique) de leurs fournisseurs ?
À utiliser avec précaution. Les fournisseurs définissent souvent différemment les délais prévus et les cadences idéales, ce qui rend les comparaisons directes peu fiables. En définitive, le meilleur indicateur pour un fabricant reste son propre historique de performance.
Que se passe-t-il si un fournisseur refuse de partager les données de production ?
Certains fournisseurs considèrent les données de production comme des informations commercialement sensibles. Demander des synthèses des tendances ou examiner les chiffres sur site lors d'un audit peut constituer un compromis acceptable. Un refus catégorique de discuter des performances de la ligne doit être relevé lors de la qualification.
À quelle fréquence les équipementiers doivent-ils examiner ces indicateurs ?
Un examen lors de la qualification, puis trimestriel, convient à de nombreux programmes. Des examens plus fréquents sont justifiés lors de la montée en puissance, après une modification de conception ou en cas de baisse des performances de livraison.
Ces indicateurs peuvent-ils remplacer les rapports de tests et les audits ?
Non. Les rapports de tests, les certifications et les audits de processus confirment qu'un emballage est sûr et conforme à ses spécifications. Les indicateurs de la ligne de production apportent un éclairage différent : ils permettent de vérifier si le fournisseur est capable de maintenir une production constante de cet emballage une fois la production en série lancée.


