

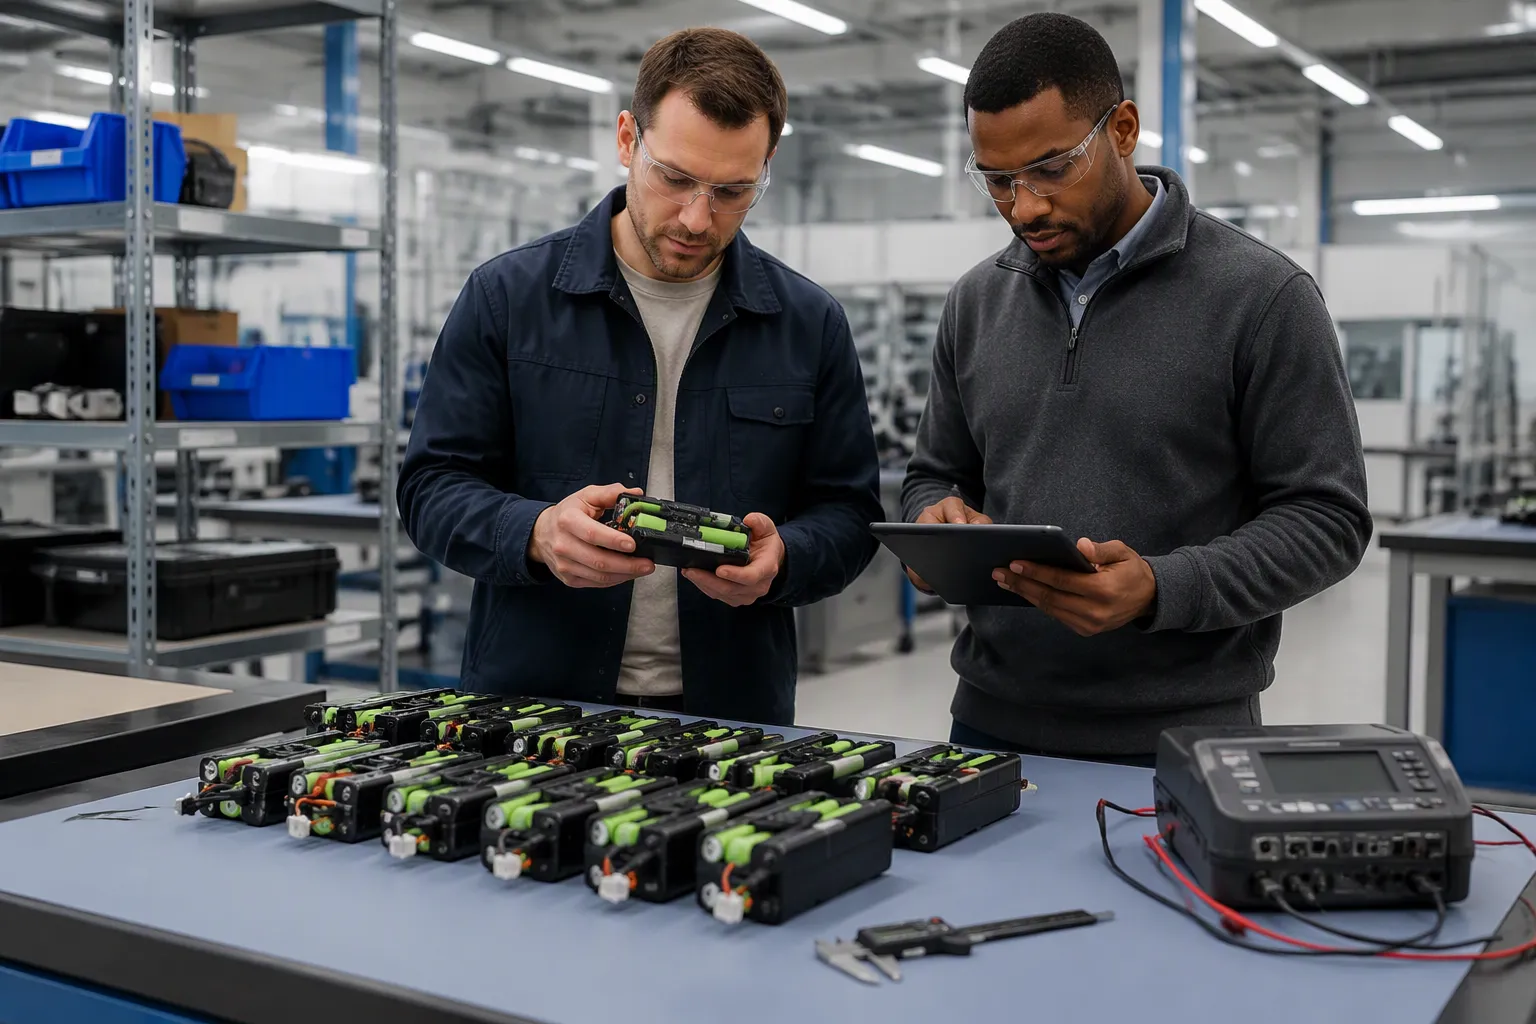
La production pilote permet de vérifier si une batterie conçue sur mesure peut être fabriquée de manière constante avec les matériaux, les procédés et les contrôles prévus. Elle fait le lien entre les prototypes d'ingénierie et les commandes en série, mais ne remplace pas la qualification de la conception ni les tests de fin de chaîne de production.
Partie 1 : Définir l'objectif du projet pilote
1.1 Commencer par une base de référence contrôlée
Identifiez le modèle de cellule approuvé, la nomenclature, les schémas, le micrologiciel et la configuration de protection. Consignez toutes les méthodes de prototypage qui seront modifiées pour la production. Les échantillons fabriqués manuellement peuvent ne pas refléter les procédés de soudage, de placement de l'isolation, d'assemblage du boîtier ou de montage de test utilisés en production.
1.2 Définir l'acceptation avant la compilation
Avant de recueillir les résultats, il convient de définir la quantité pilote, le plan d'échantillonnage, les conditions opératoires et les critères de libération. Il n'est pas nécessaire d'imposer systématiquement trois lots ou un nombre fixe d'emballages pour chaque projet. Le plan doit tenir compte des risques, de la maturité du processus et des exigences de qualité.
Partie 2 : Vérifier les variations mécaniques et électriques
2.1 Mesurer les distributions, et pas seulement les moyennes
Consignez les dimensions finales, l'emplacement des câbles, l'alignement des connecteurs et l'ajustement de l'assemblage. Comparez les écarts avec les dimensions réelles du compartiment batterie et les exigences de montage. Une valeur moyenne dans les tolérances ne garantit pas la compatibilité de tous les éléments.
2.2 Adapter les tests à leur objectif
Utilisez les contrôles de sélection et de fonctionnement convenus pour la production, complétés par des tests de capacité, de résistance, de charge impulsionnelle ou thermiques sur des échantillons, lorsque le plan de validation l'exige. Ne présumez pas que chaque pack doit subir un test de durée de vie complet ni qu'un simple contrôle fonctionnel permette d'établir la durée de fonctionnement.
Distinguer les éléments de preuve de qualification de la conception des enregistrements de fin de ligne au niveau de l'unité et des contrôles de processus au niveau du lot. Chacun répond à une question différente.
Partie 3 : Examen des contrôles des processus de fabrication
3.1 Confirmer les méthodes destinées à la production
Vérifier la réception des cellules, leur traçabilité, leur assemblage, leur isolation, leur acheminement, le montage des boîtiers et leur inspection. Contrôler les instructions de processus, la formation des opérateurs et l'adéquation des dispositifs de fixation. Définir les modalités de contrôle des outils, des équipements de mesure et des mises à jour logicielles.
3.2 Analyser les défauts et effectuer les retouches
Suivre le rendement de première passe séparément du rendement final après retouche. Classer les défauts et en rechercher les causes. Un faible nombre de défauts lors d'un essai pilote à petite échelle ne constitue pas une preuve statistique de l'absence de défaillances rares.
Documentez l'approbation des retouches et les contrôles ultérieurs. Ne dissimulez pas les problèmes d'assemblage récurrents en expédiant uniquement les unités ayant passé avec succès les ajustements répétés.
Partie 4 : Valider l'interface hôte
4.1 Tester les emballages destinés à la production dans l'équipement
Utilisez le matériel hôte, le chargeur et le micrologiciel fournis. Vérifiez le démarrage, les transitions de charge, la charge, l'autonomie prévue et le comportement à l'arrêt dans les conditions convenues. Si une communication est utilisée, vérifiez les unités, la mise à l'échelle, la gestion des données obsolètes et le signalement des erreurs.
4.2 Vérifier la cohérence de la configuration
Confirmer que Paramètres BMS et PCM Vérifiez que la révision approuvée est bien appliquée sur toutes les unités. Consignez les preuves de programmation et de vérification. Un pack physiquement identique peut avoir un comportement différent si sa configuration diffère.
Partie 5 : Prendre une décision de libération fondée sur des preuves
Conception contrôlée et configuration destinée à la production.
Enregistrements des prototypes et traçabilité des composants.
Variation mesurée par rapport aux critères d'acceptation.
Enregistrements des défauts, des retouches et des actions correctives.
Intégration à l'hôte et preuves de qualification applicables.
Dérogations approuvées et propriété à risque en suspens.
Toute mise en production, mise en production conditionnelle ou autre projet pilote doit faire l'objet d'un examen documenté. Tout problème non résolu nécessite un responsable, un plan de confinement et des critères de résolution ; une date limite de livraison ne justifie pas à elle seule l'acceptation.
QFP
Un projet pilote est-il équivalent à une validation de conception ?
Non. La production pilote évalue la reproductibilité de la fabrication, tandis que la validation de la conception vérifie si le produit répond aux exigences prévues.
Chaque unité doit-elle subir un test de pleine capacité ?
Définir le dépistage et l'échantillonnage appropriés en fonction des risques, des capacités de test et du plan de contrôle convenu.
Que doit fournir un équipementier avant de soumettre un devis pour un projet pilote ?
Partagez les plans de base, les exigences et les quantités de production cibles via le Demande de renseignements concernant un projet de batterie sur mesure.


