

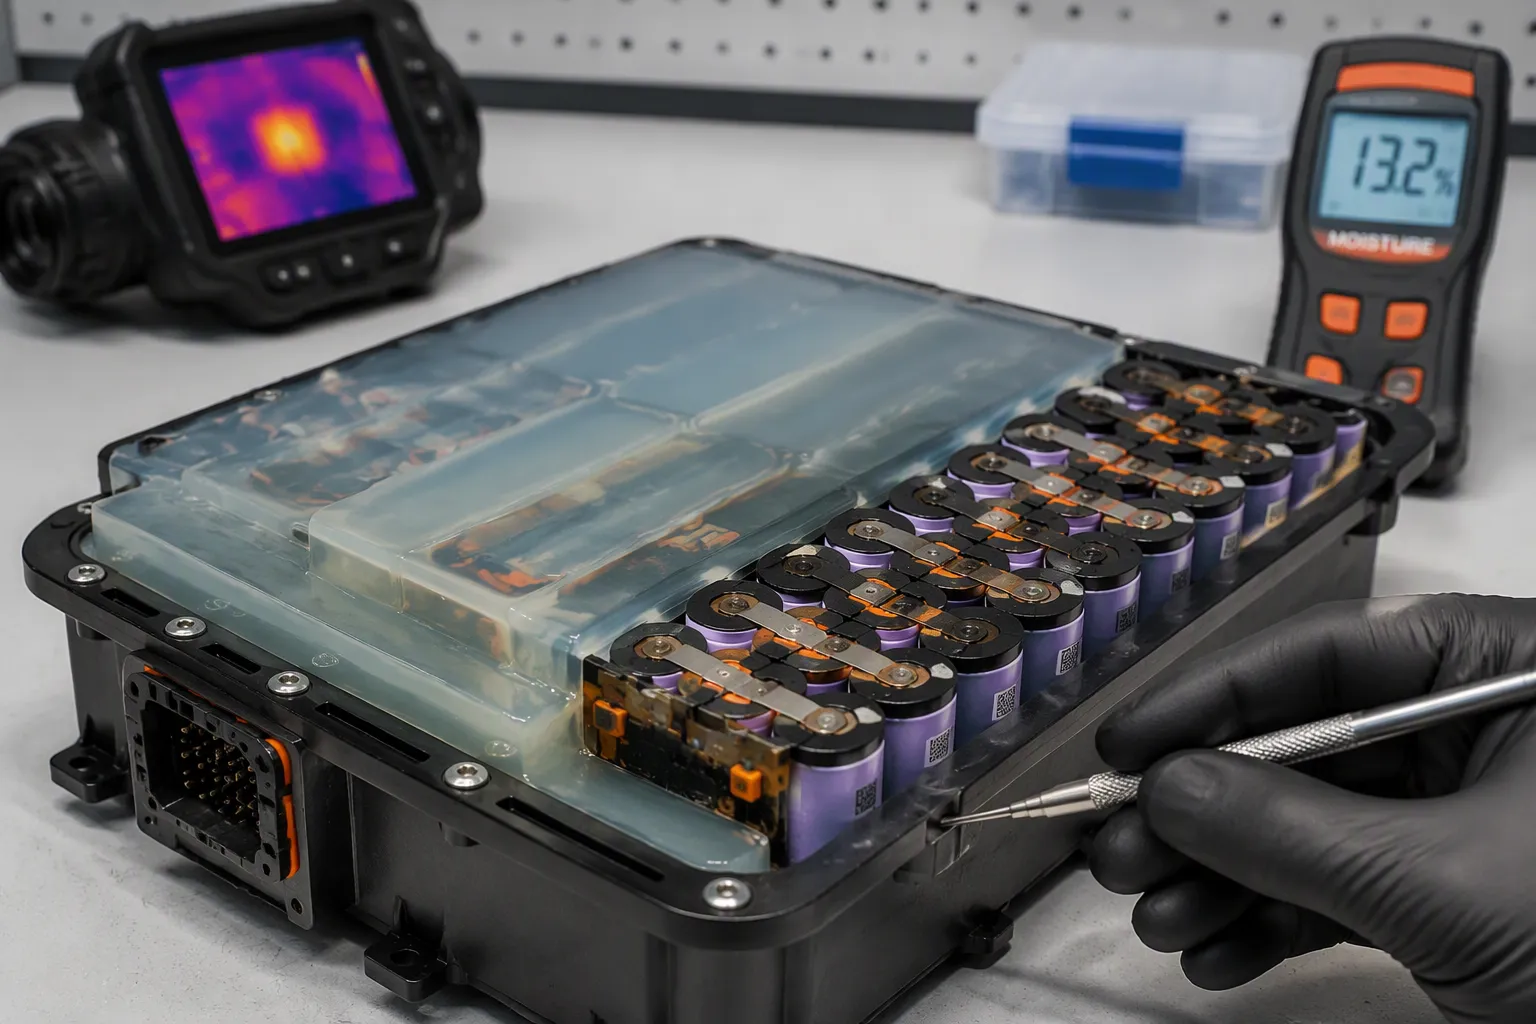
ポッティングとカプセル化は、サプライヤーによって異なる意味で使われる重複した用語です。保護領域、充填深さ、保持ハウジングまたはモールド、材料、硬化条件、およびサービスアクセスなど、実際のプロセスを具体的に指定してください。カスタムリチウムパックの場合は、水分、熱伝導経路、セル膨張、通気、および修理可能性を総合的に評価してください。
素早い回答: どちらのプロセス名も、耐水性、放熱性、修理可能性を保証するものではありません。実際のパック構造には、適切な材料と管理されたプロセスを選択し、必要なセルベントと圧力経路が機能するように維持し、完成したアセンブリを検証してください。
主要なポイント(要点)
保護対象領域とその実際の製造工程を、名称だけでなく具体的に明記してください。
正確な化合物、硬化プロファイル、および電気絶縁特性を明記してください。
セルベント、膨張許容範囲、および圧力解放機能を維持する。
完成したアセンブリについて、熱伝導経路と湿気への曝露状況を確認してください。
金型リリース前に、安全な交換ユニットとサービスアクセス方法を明確に定義する。
パート1:バッテリーパックのポッティングと封止に関する用語
1.1 重複と相違
充填された筐体、成形された保護層、局所的な保護はすべてカプセル化と表現できます。範囲を明確にするには、専門用語ではなく図面やプロセス仕様を使用してください。以下の表は、普遍的な定義ではなく、考えられる実装例を示しています。
次元 | ポッティング | カプセル化 |
|---|---|---|
充填量 | 内部空洞を部分的または完全に満たし、細胞や電子機器を埋め込む。より多くの材料を使用する。 | 内部構造を完全に埋め込むことなく保護外層を形成し、使用する材料が少なくて済む。 |
作業手順の見直し | 手直しは、建築構造、材料、および承認されたプロセスによって異なります。 | 離型剤の使用は、完成品の包装の実用性を保証するものではありません。 |
材料特性は再加工に影響を与えますが、柔らかい化合物だからといって必ずしもバッテリーの修理が安全になるわけではなく、硬い化合物だからといってすべての修理方法が決まるわけでもありません。承認された修理対象が基板、モジュール、またはパック全体であるかを判断してください。通電中のセル付近では、資格のない掘削、溶剤の使用、または加熱を避けてください。
1.2 PCB封止とコンフォーマルコーティングの比較
コンフォーマルコーティングは一般的に電子機器の表面に施される薄い保護層です。ポッティングやカプセル化によって、特定の領域をより深く覆ったり埋め込んだりすることができます。保護性能は、被覆率、密着性、厚さ、および材料特性によって決まります。コーティングされた基板や埋め込み基板であっても、パック全体が自動的に浸漬処理に適しているとは限りません。
保護性能は、使用される材料の品質、被覆率、界面、および製造工程に依存します。層を厚くしたからといって、必ずしもパッケージ全体の性能が向上するとは限りません。
保護性能を比較する際は、一律のランキングではなく、実際の暴露状況、界面、およびプロセス品質に基づいて比較してください。水分はポリマーを透過したり、接着不良の表面から侵入したりする可能性があります。 BMSおよび保護回路 熱特性、検査の容易性、および選択した化合物との適合性を考慮して。
パート2:各材料の挙動と硬化が及ぼす影響
2.1 シリコーン、ポリウレタン、エポキシ
材料の種類だけでは、接着性、剛性、熱伝導率、電気絶縁性は決まりません。正確なグレードのデータシートを入手し、硬化後の特性、温度制限、絶縁耐力、適合性、およびプロセス条件を確認してください。導電性充填剤は、活線導体の近くでは危険を生じさせる可能性があります。以下の表は、材料の種類全体の性能データではなく、選定の枠組みとして扱う必要があります。
プロパティ | シリコーン | ポリウレタン | エポキシ |
|---|---|---|---|
接着 | 良い、柔軟性がある | 強くて柔軟 | 優れた、頑丈な |
熱伝導率 | 学年別。データシートを確認してください。 | グレード別。硬化した材料を確認する。 | 学年別。電気絶縁状態を確認する。 |
キー制限 | 導電率と適合性はグレードによって異なります | 水分、硬化、機械的限界は変化する | 脆性;CTEミスマッチによるストレス |
実際の配合と温度サイクルにおける弾性率、熱膨張率、硬化収縮率、接着挙動を比較してください。柔軟性のある化合物と剛性のある化合物はそれぞれ異なる設計に適しているため、製品名だけで選択するのではなく、セル、基板、筐体にかかる応力を評価してください。
2.2 硬化時の熱と収縮 硬化時の発熱と収縮は、化学組成、充填材の質量、形状、混合方法、および硬化スケジュールによって異なります。許容される注入深さ、セルおよびボードの最高温度は、コンパウンド供給業者とプロセス試験によって決定してください。普遍的に安全な充填材の厚さというものはありません。
硬化時の発熱、収縮、熱膨張の不一致は、セルシール、はんだ接合部、絶縁体に負荷をかける可能性があります。ひび割れや接合部の浮き上がりは、それ自体では原因を特定できないため、故障解析が必要です。混合比、材料温度、作業時間、吐出量、硬化プロファイル、ピーク部品温度は、生産規模で検証してください。試作サンプルだけでは、大量注型の熱を再現できない場合があります。必要な領域のみを保護し、セル供給業者が承認した通気、膨張許容値、安全構造を維持してください。
パート3:防湿機構
3.1 接着、透過、およびハウジングとの相互作用
水がパックの中に入り込む 水は、ポリマー内部、接着面、ハウジングの隙間の3つの経路を通って浸透します。接着性の高い化合物は表面の浸透経路を遮断するため、表面の洗浄は化学組成と同様に重要です。汚れた表面や下地処理が不十分な表面では、硬化層の下に水が浸透します。水は材料内部をよりゆっくりと移動しますが、完全に止まることはありません。薄い層や架橋度の低い配合では、時間の経過とともに水蒸気がより多く透過します。
その 住宅と埋め立て地は一体のシステムとして機能する柔軟なハウジング内部に硬質の充填材を使用すると、温度変化によってひび割れが生じ、そのひび割れから水が浸入する可能性があります。柔軟なポッティング材はハウジングの動きを吸収し、密閉性を維持します。同様の特性から、他にも様々な利点が得られます。柔らかいコンパウンドは衝撃を吸収し、振動を軽減するため、ロボットや携帯型セキュリティ機器の電子機器を保護するのに役立ちます。エンジニアは、これらの利点を推測するのではなく、試験によって確認する必要があります。
3.2 ポッティングがIP等級を保証しない理由
バッテリーパックのポッティングは防水設計の一部であり、設計全体ではありません。真のIP67またはIP68等級は、システム全体がどのように組み合わされているかによって決まります。通常、6つの層が連携して機能します。
露出プロファイルに合わせて、ハウジングの接合部、シール、および貫通部を指定してください。
コネクタの侵入保護性能を、設置状態で検証する。
電子機器との互換性がある場合のみ、コーティングまたは部分充填を選択してください。
セル膨張スペース、通気口、および意図された圧力解放経路を確保する。
湿気による呼吸と、熱による圧力解放を分離する。
完成したアセンブリをテストし、結露、化学物質、経年劣化をIPテストとは別に評価する。
IP規格だけでは、塩水噴霧、結露、高圧洗浄、振動、温度サイクル、または長期の屋外暴露に対する適合性を保証するものではありません。これらはバッテリー設計時に別途検討する必要があります。
コネクタの品質とシール状態は、充填材と同様に結果を左右する重要な要素です。良好なコンフォーマルコーティングは基板を保護しますが、ガスケットが不良であれば水が浸入します。封止材にも同様の限界があります。チームは耐湿性をシステム特性として扱い、組み立て済みのパッケージで確認する必要があります。
第4部:放熱と熱伝導経路
4.1 充填材含有量と接着層の厚さ
熱は、セル内の化合物、筐体、そして周囲の空気を通して放出されます。あらゆる界面が抵抗を増大させるため、熱の流れを制御するには、まず充填材自体から検討する必要があります。バッテリーパックのポッティングとカプセル化を比較検討するチームは、しばしばまず水分に着目し、この経路を見落としてしまいます。充填材の含有量は熱伝導率を制御します。なぜなら、粒子同士が接触して連続的な熱伝導経路を形成する必要があるからです。充填材の含有量が少ないと隙間が生じ、熱がマトリックスを通過する速度が遅くなります。
設計入力 | 指定するもの | 何を検証するか |
|---|---|---|
硬化導電性 | 正確なグレードと試験条件 | 実際の筐体内のセルおよびBMSの温度 |
結合線形状 | 厚さ、接触面積、界面 | 熱抵抗と接触の完全性 |
吐出特性 | 粘度、作業時間、承認されたプロセス | 充填物の均一性と空隙制御 |
機械的性質 | 弾性率、膨張率、硬化収縮率 | 熱サイクルによるセルクリアランスと接合部応力フィラーの割合や導電率の結果をある配合から別の配合に転用しないでください。認定されたコンパウンドのデータシートと硬化アセンブリの測定値を使用してください。予備的な一次元伝導率の推定値は Rth = 厚さ / (導電率 × 接触面積) です。界面抵抗、空隙、拡散抵抗がこれに加算されます。導電率が高くても放熱経路の悪さは解決されず、コンパウンドは隣接するセル間の熱結合を増加させる可能性があります。 |
4.2 空隙、通気孔、および圧力均等化
空隙があると、熱接触や断熱性が損なわれる可能性があります。材料供給業者が承認した混合、塗布、脱気、硬化プロセスを使用し、実際の組み立て時に検査を実施してください。セルを不適切な真空または圧力条件下にさらさないでください。セルの通気孔、膨張クリアランス、および意図された圧力解放経路を維持してください。
通気口の設計は、いくつかの方法で圧力の問題を解決します。
ePTFE製の通気性メンブレンはガスは通しますが、液体や粉塵は遮断するため、圧力が均一化され、ハウジングの定格が維持されます。認定された難燃性エレメントは、試験済みのガス、圧力、温度、および設置範囲内でのみ炎の伝播を制限できます。バッテリーの熱イベントを自動的に停止するものではありません。
溝成形されたシリコーンは、硬化後の化合物中に中空の排気経路を残す。
過圧破裂板は、機械的な安全装置として機能し、一定の閾値に達するとせん断する。
湿気抜き弁は、自動的に熱イベント時の圧力解放装置や防爆装置として機能するわけではありません。それぞれの機能を個別に指定し、実際の筐体における圧力、流量、侵入、および化学的適合性に関する要件を確認してください。チューブの耐火性評価だけでは、換気システムの適合性は証明されません。
パート5:修理可能性とサービスアクセス
5.1 セル、モジュール、およびPCBのポッティングサービスに関する考慮事項
充填プロセスを選択する前に、保守性を明確に定義してください。完全埋め込み型のセルアセンブリはパック全体の交換が必要になる場合がありますが、分離された電子機器や密閉されたサブモジュールは交換可能なままとなる場合があります。医療機器やロボット機器向けのカスタムパックの修理戦略を、無関係な自動車用設計から推測しないでください。
基板レベルでの埋め込みは、検査の難易度、質量、およびプロセスの複雑さを増加させる可能性があります。これらの影響を実際の汚染および機械的要件とバランスさせ、承認されたサービスユニットを文書化してください。
不可逆的な充填プロセスを承認する前に、検査、交換、リサイクルへのアクセス方法を明確に定義してください。
完全組み込み型のBMSは改修が困難な場合があるが、その判断はプロセスラベルだけではなく、構造、安全管理、承認されたサービスプロセスによって左右される。
5.2 再加工方法および分解設計
アーキテクチャレベルでサービスを計画してください。必要に応じて、交換可能な密閉型モジュールまたはアクセス可能な電子機器を使用してください。稼働中のセル周辺の硬化した化合物を除去することは、通常の現場作業ではありません。資格のない人が削ったり、加熱したり、溶剤を使用したりすると、絶縁体やセルが損傷する可能性があります。認定された専門業者による作業のみを行い、そうでない場合は承認済みのユニットを交換してください。
診断機能も同様に重要です。老朽化したパックはしばしば不正確な状態を報告し、イベントログ機能が不十分だとメンテナンスが遅れることがあります。局所的な熱的または電気的不均衡の検出が不十分だと、故障が拡大する可能性があります。サービス計画では、明確な交換手順と明確な故障報告を組み合わせることで、技術者が充填された空洞を検査するのではなく、モジュール全体を交換できるようにします。承認された再作業手順は、工具リリース前にパック仕様書に文書化してください。
第6部:トレードオフと方法の選択
6.1 要件プロファイルによる選定基準
すべての点で最適な方法は存在しません。チームはまず、湿気への曝露、熱負荷、およびサービスモデルを優先順位付けする必要があります。そして、その優先順位に基づいてプロセスを選択します。以下の表は、一般的な要件プロファイルと開始アプローチを対応付けたものです。
保護要件 | 推奨されるアプローチ |
|---|---|
スペースと重量の制限内で露出した表面の湿気や汚染を遮断する | 薄膜コンフォーマルコーティング |
ケーブルの引き込み口やコネクタのバックシェルなどのインターフェースや侵入点を保護する。 | 局所的な化合物保護、コーティングと組み合わせる場合もある |
使用性を維持する | 薄膜は、完全に充填された化合物よりも多くの再加工オプションを提供する |
振動、衝撃、ケーブルの張力に対する耐性を強化する | 機械的強度を高めるためのポッティングまたはカプセル化。接着性、吸水性、浸透性、暴露に関する検証済みのデータに基づいて、最適なグレードを選択してください。シリコーンはエポキシ樹脂よりも浸漬性に優れているとは限りません。洗浄液への暴露、結露、連続浸漬には、それぞれ異なる認定条件が必要です。 熱負荷は、硬化プロセスのリスクとは別に評価する必要があります。動作時には、硬化した化合物が筐体またはヒートシンクに確実に到達できる経路が必要です。製造時には、電気負荷がなくても化学硬化によって熱が発生する可能性があります。熱伝導性材料があらゆる充填形状において安全であると想定するのではなく、両方のケースを規定し、検証する必要があります。 |
化合物が熱伝導を改善するのは、硬化後の特性と界面が効果的なヒートシンクへの確実な経路を形成した場合に限られる。経路全体が不十分な場合は、熱を閉じ込めてしまう可能性もある。
サービスモデルによっては、完全埋め込みよりも、局所的に保護された交換可能なモジュールが優先される場合があります。軟質な配合だけでは修理可能性は保証されず、想定される長い耐用年数も、検証されていない永久充填を正当化するものではありません。交換および廃棄方法を明確に定義してください。
6.2 試験受入およびOEMチェックリスト
セルデータシートはセルの挙動を記述するものであり、パックの挙動を記述するものではありません。セルはサイクル寿命試験に合格しても、組み立て後に不合格となる場合があります。これは、相互接続、BMS、充填材など、様々な要因が結果に影響を与えるためです。したがって、受入には3つの段階が必要です。セルレベルのチェック、組み立て済みパックのチェック、そして実際の筐体とコネクタを用いたシステム検証です。プログラムチームは、それぞれの制限値を自ら定義し、仕様書に記録する必要があります。
OEMチェックリストは、レビューの公平性を保つために不可欠です。実用的な初期チェックリストには、筐体の寸法と質量配分、衝撃や振動下でのセル保持、コネクタと貫通抵抗、ワイヤゲージと溶接品質、絶縁と短絡保護、結露制御戦略、コンパウンドの適合性、サービス手順、輸送トレーサビリティなどが含まれます。各項目は、担当者によって合否判定されます。
テストの受け入れは、選択した方法に合致している必要があります。充填済みパッケージの場合は、ボイド検査と硬化プロファイルの記録が必要です。コーティング済み基板の場合は、コネクタピンの被覆率チェックが必要です。その後、熱サイクル検査によって、コンパウンドだけでなくアセンブリ全体を確認します。金型リリース前に、方法、硬化プロファイル、および再加工計画を文書化してください。そうすることで、購買部門と品質管理部門の両方に対して、その選択を正当化できるようになります。
適切な化合物、プロセス、および被覆材を、実際の暴露条件と使用条件に適合させてください。ポッティングやカプセル化の用語だけでは、どの設計が保守可能で、長期にわたる密閉設置に適しているかを判断することはできません。
防湿性、熱伝導性、そして耐久性は相互に作用し合います。シリコーンはすべて断熱材であるとか、エポキシはすべて熱伝導性であるといった思い込みをせず、正確な配合と組み立て方法を確認してください。
チームは、金型リリース前に、選択した方法、硬化プロファイル、および再加工計画を梱包仕様書に明記する必要があります。この記録により、購買、品質管理、およびフィールドサービスチームが混乱に陥るのを防ぐことができます。
FAQ
ポッティング処理はバッテリーパックのIP等級を保証するものですか?
いいえ。コネクタの嵌合状態、シール、通気孔を含む、該当する試験条件下で、アセンブリ全体について規定の侵入等級を確認してください。規定のIP試験の代わりに、任意の浸漬試験や圧力試験を実施しないでください。結露、洗浄剤、経年劣化、熱による圧力解放については、別途評価が必要です。
高い耐熱性を必要とするパックに適した素材はどれですか?
測定された導電率、電気絶縁性、剛性、適合性に基づいて、適切なグレードを選択してください。シリコーン、ポリウレタン、エポキシ樹脂の配合は大きく異なる場合があります。インターフェースや筐体を含めた熱伝導経路全体を検証してください。
チームはどのようにして、パックが満杯の状態を維持しているのか?
保守性は、材料の柔らかさだけでなく、構造と認可された安全なプロセスに依存します。認定済みの基板、密閉モジュール、またはパック全体の交換を推奨します。通常の現場保守において、通電中のセル付近で硬化した材料を掘り起こさないでください。
コンフォーマルコーティングは、どのような場合にフルフィルメントの代わりとなるのでしょうか?
コンフォーマルコーティングは、認定されたプリント基板表面を汚染や結露から保護する可能性がありますが、筐体を密閉したり、浸漬耐性を保証するものではありません。完全埋め込みも、浸漬や洗浄に自動的に適しているとは限りません。実際の暴露、インターフェースの密閉性、熱経路、および承認されたサービスモデルに基づいて適切なコーティング範囲を選択し、アセンブリ全体をテストしてください。コネクタ接点および必要なテストまたは通気部は、その処理が明示的に認定されている場合を除き、そのままにしておいてください。


