

大型航空宇宙用マウントプレートは、正確な組み立て、荷重伝達、および取り付けられたコンポーネント間の位置合わせのために、平面度を維持する必要があります。広い表面、ポケット、および取り付け穴を機械加工すると、残留応力が解放され、クランプ解除後にプレートが歪む可能性があります。したがって、平面度は最終的な面出し加工だけでなく、材料除去、ワーク保持、基準面計画、および検査も考慮する必要があります。航空宇宙分野では、これらの決定を次のように示しています。 カスタム製造サービス.
重度の材料除去は、大型航空宇宙用プレートを歪ませる可能性がある
厚い材料を、ポケットやリブのある薄い板材に切削加工すると、材料の除去が不均一になります。切削加工前に存在していた応力は、加工後に再分配されます。また、切削加工によって材料が除去される際、カッターによって板材が動く力が加わります。そのため、板材はクランプされている間は平らに見えても、解放されると反り返ったりねじれたりすることがあります。薄いウェブや支持されていないスパンは、特にこのような変形の影響を受けやすいです。
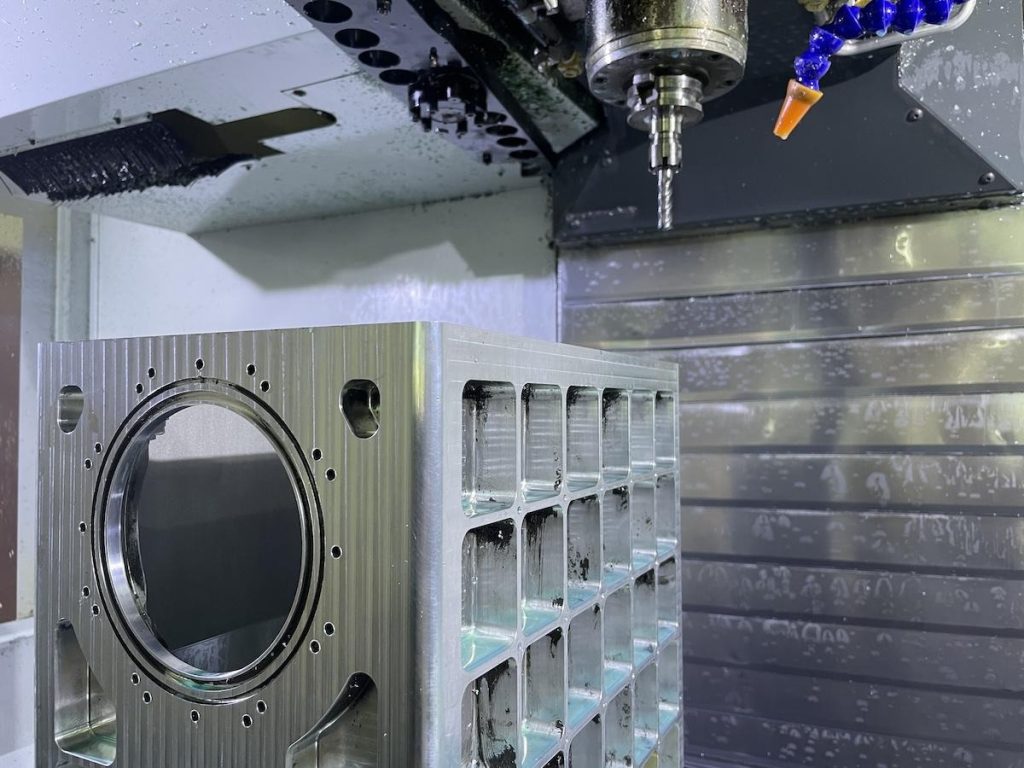
しかし 5軸CNC加工 それだけでは部品が平坦になることは保証されず、除去する材料の量と除去するタイミングの両方を制御する必要があります。アルミニウム板は、断面が薄い場合や、ポケット加工が不均一な場合、変形しやすい傾向があります。鋼板は、以前の機械加工工程で生じた残留応力に加えて、製造工程で生じた残留応力も保持していることがよくあります。
航空宇宙プロジェクトにおいて、68×68×40mmサイズの45#鋼製部品を製作するにあたり、固体ブランクから相当量の材料を除去し、部品の6面すべてを機械加工する必要があった。部品の各形状間の幾何学的関係は±0.02mm以内に維持しなければならなかった。そのため、変形の制御が極めて重要となった。この部品は、プレートと同様に、応力緩和に関して同様の問題に直面することになる。
加工順序とワーク保持方法が最終的な安定性を決定する
効果的な戦略では、荒加工と精密加工を区別します。荒加工では、わずかな余裕を残してほとんどの材料を除去します。その後、ワークピースは応力除去処理を受け、真の寸法が確定します。精密加工では、部品の曲がりを引き起こす可能性のある最小限の力で余裕のみを除去します。側面やポケットを交互に加工することで、除去が集中するのを防ぎます。
この場合、鋼部品は、6方向すべてから荒加工を行った際に各面に0.5mmの余裕が残るように加工されました。その後、内部応力を緩和するために焼きなましが行われました。この余裕はあらゆる動きを考慮し、修正のための材料を提供しました。基準面は研削によって作成され、加工前に主要な基準面として確立されました。 CNC金属加工 5軸加工機を用いて実施した。
大型プレートの場合、治具は基準パッドを使用し、工具のアクセスを妨げないように部品を支える必要があります。これらのサービスは、単に図面を実行するだけでなく、切削開始前に加工計画、材料許容値、治具の接触点、および順序を確認することで付加価値を生み出します。
検査による平面度と界面精度の制御
平面度は、加工用クランプやサポートを取り付けずに部品上で検査する必要があります。プレートの場合、グリッドに沿って検査することで、傾斜と局所的な反りを識別し、切削中に治具が弾性変形を隠すのに十分な圧力をかけたかどうかを判断できます。今後のすべての検査が同一の条件下で行われるように、サポート方法を文書化する必要があります。定盤と指示器はばらつきを示します。CMMは、表面と基準フィーチャをマッピングするために使用されます。四隅のみをプローブすると、エンジニアが中央の反りを見落とす可能性があります。部品が異なるサポートに置かれていると、測定値を比較するのは困難です。温度安定性により、測定値に発生するばらつきの量が制限されます。
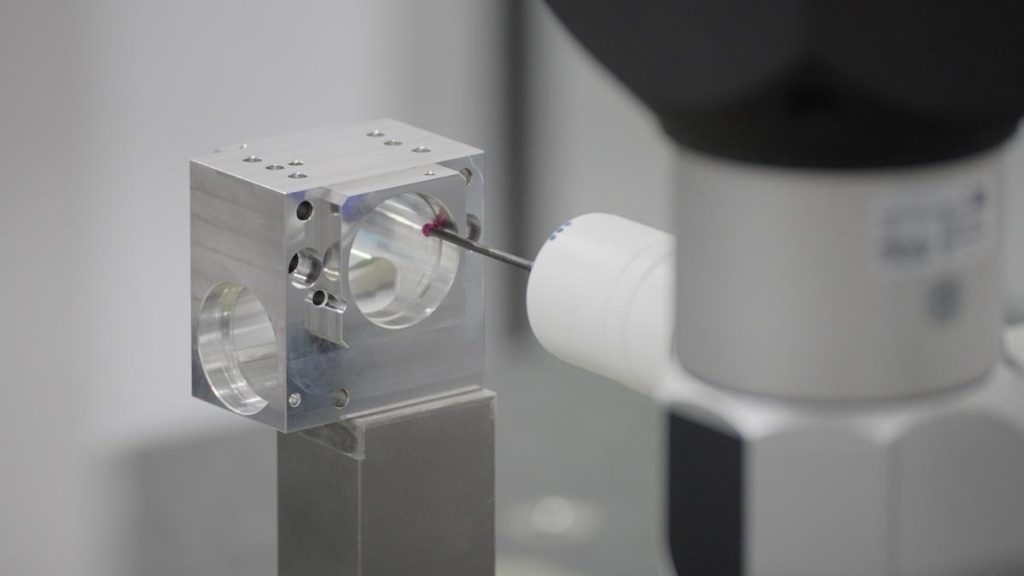
文書化された検査による加工工程の管理に加え、リピート注文においては、CNC加工工程の再現性が重要です。鋼材プロジェクトでは、すべてのフィーチャー位置を設定する前に、基準面を平面加工しました。仕上げ加工のガイドとして、02mmの幾何公差とH7の穴径を設定しました。取付プレートの配置精度を確保するため、穴の基準面位置、および穴の平行度と垂直度を確認します。5軸CNC加工では、ジョブの設定に伴うエラーは減少しますが、結果を確実にするためには、やはり測定が必要です。
CNC金属加工における再現性を確保するには、バッチ内のすべての製品に対して同様の検査を実施する必要があります。最初の製品が合格しただけでは、品質の保証にはなりません。カスタム製造サービスでは、生産開始前に各製品の検査ポイントと許容基準を明確に定義する必要があります。
結論
平坦な航空宇宙用鋼板は、最終的な仕上げ加工に頼るのではなく、製造工程全体を通して応力と形状を適切に管理することで実現されます。バランスの取れた荒加工、計画的な加工代、適切な応力除去、安定したワーク保持、そして基準面に基づいた仕上げ加工によって歪みを最小限に抑えます。航空宇宙用鋼部品の例では、これらの管理が厳しい公差下でどのように連携して機能するかを示しています。検査によって表面の平坦度と、組立精度を左右する界面が検証され、再現性の高い生産が支えられます。


