

大型航空航太安裝板必須保持平整,才能確保精確組裝、負載傳遞以及連接部件之間的對準。加工大面積表面、凹槽和安裝孔可能會釋放殘餘應力,並在鬆開夾具後導致板材變形。因此,平整度不僅取決於最終的端面加工:材料去除、工件夾持、基準規劃和檢驗等因素都必須綜合考慮。航空航太領域的工作充分體現了這些決策的重要性。 客製化製造服務.
大量材料去除會導致大型航空板材變形
將一塊較厚的材料銑削成較薄的材料片(板材),並加工出凹槽和加強筋,會導致材料去除不均勻。銑削前存在的應力會在銑削後重新分佈;此外,工程師在銑削過程中,刀具施加的力會使板材發生位移。因此,儘管板材在夾緊時看起來是平的,但在鬆開後可能會發生彈跳或扭轉。薄腹板和無支撐跨距尤其容易發生這種變形。
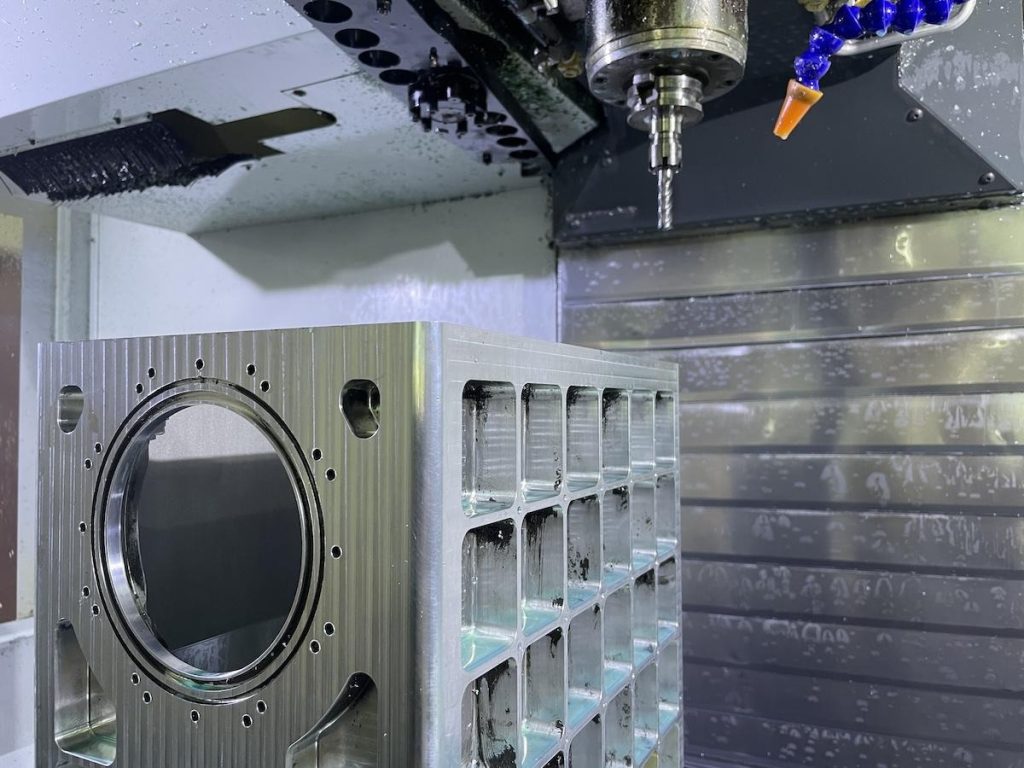
雖然 5軸數控加工 單靠材料去除量並不能確保零件的平整度,還需要控制去除材料的量和移除時間。鋁板在橫斷面較薄和/或加工時型腔不均勻的情況下容易變形。鋼坯除了保留先前加工過程中產生的殘餘應力外,通常還會保留生產過程中產生的殘餘應力。
在一個航空航太專案中,一個尺寸為 68 × 68 × 40 毫米的 45 號鋼製零件需要從實心坯料上去除大量材料,並對其六個面進行加工。部件各特徵之間的幾何關係必須保持在 ± 02 毫米以內。因此,控制變形至關重要。該部件在應力釋放方面將面臨與板材相同的問題。
加工順序和工件夾持方式決定最終穩定性
有效的加工策略是將粗加工與精加工區分開來。粗加工會去除大部分材料,並保留少量餘裕。之後,工件可以進行應力消除,從而確定其真實尺寸。精加工僅去除餘量,並施加最小的力,以避免零件彎曲。變換加工面/加工腔可防止材料去除集中。
在這種情況下,鋼製零件的加工方式為:從六個方向進行粗加工後,每側保留 0.5 毫米的餘裕。隨後進行退火處理以消除內應力。此餘裕用於補償任何變形,並為後續修正提供材料。基準面透過研磨形成,並確立為主要基準面。 CNC金屬加工 採用五軸機床進行加工。
對於大型板材,夾具應使用基準墊,在支撐工件的同時,避免阻礙刀具操作。這些服務的價值在於,它們應在切削開始前審核加工方案、餘裕、夾具接觸點和加工順序,而不僅僅是執行圖紙。
透過檢測控制平面度和介面精度
平面度檢查應在零件未安裝加工夾具或支撐的情況下進行。對於板材,沿著網格進行檢查有助於識別傾斜與局部彎曲,並確定夾具施加的壓力是否足以掩蓋切削過程中的彈性變形。必須記錄支撐方法,以便所有後續檢查均在相同條件下進行。平板和指示器會顯示誤差;三坐標測量機 (CMM) 用於繪製表面和基準特徵。僅在四個角落進行探測可能會導致工程師忽略中心彎曲。當零件放置在不同的支撐位置時,很難比較讀數。溫度穩定性限制了測量中可能出現的誤差範圍。
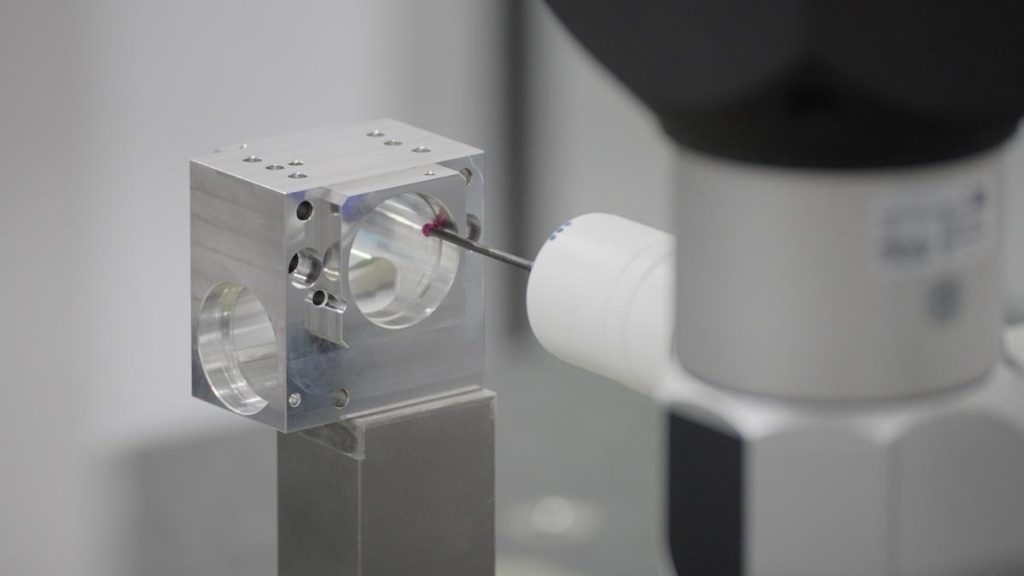
除了透過記錄檢驗來控制加工過程外,數控加工過程的重複性對於重複訂單至關重要。在鋼材加工項目中,在確定所有特徵位置之前,基準面被加工成平面。設定了0.02毫米的幾何公差和H7孔徑,以指導精加工。為了確保安裝板的精度,需要驗證孔的基準面位置以及孔的平行度和垂直度。雖然五軸數控加工減少了與作業設定相關的誤差,但仍必須進行測量以確保結果的準確性。
數控金屬加工的重複性要求對批次中的每個產品進行類似的檢驗;僅僅通過第一個產品的檢驗並不能保證品質。客製化製造服務應在生產開始前,明確定義每種產品的檢驗點和可接受的標準。
結語
航空航太用平整鋼板的製造並非依賴最終的精加工,而是透過在整個生產過程中對應力和幾何形狀進行有效控制來實現的。均衡的粗加工、預先規劃的餘裕、適當的應力消除、穩定的工件夾持以及以基準為導向的精加工,共同限制了變形。航空航太鋼零件的實例展示了這些控制措施如何在嚴格的公差要求下協同工作。檢驗環節驗證了表面平整度和決定組裝精度的介面,從而確保了生產的可重複性。


